



アルミニウム部品変形を最小化する:実証済み技術と操作のコツ
アルミニウム部品の変形には多くの理由があり、材料、部品形状、生産条件に関係しています。主に以下の側面があります:材料内部応力による変形、切削力と切削熱による変形、クランプ力による変形。
アルミニウム加工変形を減らすヒント
1. 素材の内部応力を減らす
自然時効や人工時効、振動処理により、素材の内部応力を部分的に除去できます。予備加工も効果的なプロセス方法です。余肉が多い素材の場合、加工後の変形も大きくなります。素材の余分な部分を予備加工し、各部の代を減らせば、後工程の加工変形を減らせるだけでなく、予備加工後に一定期間置くことで内部応力の一部を解放できます。
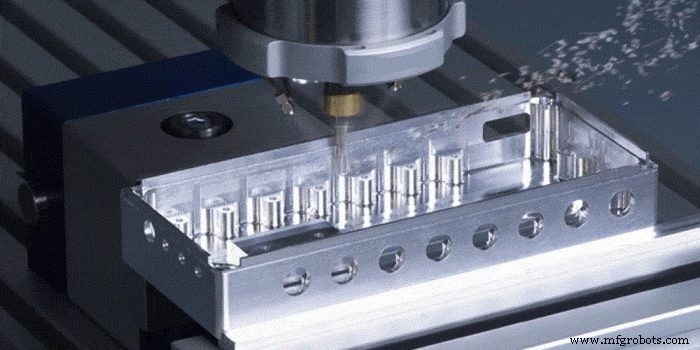
2. 工具の切削能力を向上させる
工具の材質と幾何パラメータは切削力と切削熱に重要な影響を与えます。正しい工具選択は部品変形を減らす上で非常に重要です。
1) 工具幾何パラメータを合理的に選択する
①すくい角: 切れ刃強度を維持する条件下で、すくい角を適切に大きく選択すべきです。一方では鋭い切れ刃を研磨でき、他方では切削変形を減らし、スムーズなチップ排出を実現し、切削力と切削温度を低減できます。マイナスすくい角工具は決して使用しないでください。
②逃げ角: 逃げ角の大きさは逃げ面の摩耗と加工表面品質に直接影響します。切削厚は逃げ角選択の重要な条件です。荒フライス加工では送りが大きく、切削負荷が重く、発熱が大きいため、工具の放熱条件を良くする必要があります。したがって、逃げ角は小さめに選択します。仕上げフライス加工では切れ刃が鋭利であることが要求され、逃げ面と加工面の摩擦を減らし、弾性変形を減らすため、逃げ角は大きめに選択します。
③ねじれ角: フライス加工をスムーズにし、フライス力を減らすため、ねじれ角はできるだけ大きく選択すべきです。
④切込み角: 適切に切込み角を小さくすると、放熱条件が改善し、加工領域の平均温度を低減できます。
2) 工具構造を改善する
①フライスカッターの刃数を減らし、チップポケットを拡大する。 アルミニウム材料は可塑性が大きく、加工時の切削変形が大きいため、より大きなチップポケットが必要です。チップポケットの底部半径を大きくし、フライスカッターの刃数を少なくすべきです。
②刃先を精密に研磨する。 刃先の粗さ値はRa=0.4μm未満にすべきです。新しい工具を使用する前に、細目オイルストーンで刃先の前面と背面を軽く研磨し、研磨時の残留バリや微細な鋸歯を除去すべきです。これにより切削熱を減らすだけでなく、切削変形も比較的小さくなります。
③工具摩耗基準を厳格に管理する。 工具が摩耗すると、ワークの表面粗さ値が増加し、切削温度が上昇し、ワークの変形が増加します。したがって、耐摩耗性の良い工具材料を選択することに加えて、工具摩耗基準は0.2mmを超えないようにすべきです。そうでないとビルトアップエッジが発生しやすくなります。切削時、ワーク温度は一般的に100℃を超えないようにすべきです。変形を防ぐためです。
3. ワークのクランプ方法を改善する
剛性の悪い薄肉アルミニウムワークには、以下のクランプ方法で変形を減らせます:
①薄肉ブッシュ部品の場合、 三爪スクロールチャックやスプリングチャックで径方向からクランプすると、加工後に緩めるとワークは必ず変形します。このとき、剛性の良い軸方向端面を押さえる方法を使用すべきです。部品の内穴で位置決めし、自作のネジ付きマンドレルを内穴に挿入し、カバープレートで端面を押さえ、ナットで締めます。外径加工時にクランプ変形を避け、満足のいく加工精度が得られます。
②薄肉・薄板ワークを加工する場合、 真空吸着チャックを使用して均等に分布したクランプ力を得て、少量切削で加工すれば、ワーク変形を効果的に防止できます。
さらに、パッキング法も使用できます。薄肉ワークの工程剛性を高めるため、ワーク内部に媒体を充填し、クランプと切削時の変形を減らします。例えば、3〜6%の硝酸カリウムを含む尿素溶融物をワークに注入し、加工後に水やアルコールに浸して充填材を溶解・排出します。
4. 工程の合理的な配置
高速切削では、加工代が大きく断続切削となるため、フライス加工プロセスで振動が発生しやすく、加工精度と表面粗さに影響を与えます。したがって、CNC高速切削プロセスは一般的に:荒加工→半仕上げ加工→コーナー除去加工→仕上げ加工などの工程に分けられます。高精度要求の部品では、二次半仕上げ加工後に仕上げ加工を行うこともあります。荒加工後、部品を自然冷却して荒加工による内部応力を除去し、変形を減らします。荒加工後の残代は変形量より大きく、一般的に1〜2mmとします。仕上げ加工では、部品の仕上げ面が均一な加工代を維持し、一般的に0.2〜0.5mmが適切です。これにより工具が加工中に安定した状態になり、切削変形を大幅に減らし、良好な表面加工品質と製品精度を確保できます。
加工変形を減らす操作スキル
上記の理由以外にも、アルミニウム部品は実際の操作中に変形します。操作方法も非常に重要です。
- 加工代が大きい部品の場合、 加工中により良い放熱条件を得て熱集中を避けるため、対称加工を使用すべきです。90mm厚の板を60mmに加工する場合、片面を削ってすぐに反対面を削り、最終寸法を一回で加工すると平面度は5mmになります。しかし、繰り返し対称加工を使用し、各面を2回ずつ加工して最終寸法にすれば、平面度0.3mmを保証できます。
- 板部品に複数の空洞がある場合、 1つずつ順番に加工する方法は避けるべきです。これは部品に不均一な応力と変形を引き起こしやすいためです。多層加工を採用し、各層で可能な限りすべての空洞を同時に加工し、次層を加工することで、部品が均等に応力を受け、変形を減らせます。
- 切削条件を変更して切削力と切削熱を減らす。 切削条件の3要素の中で、切込み深さは切削力に大きな影響を与えます。加工代が大きすぎると1パスの切削力が大きくなり、部品変形だけでなく工作機械主軸の剛性にも影響し、工具耐久性も低下します。切込み深さを減らすと生産効率が大幅に低下します。しかし、CNC加工では高速フライス加工を使用するため、この問題を克服できます。切込み深さを減らしながら、送りを相応に増やし、工作機械速度を上げれば、加工効率を確保しながら切削力を減らせます。
- 工具の順序にも注意すべきです。 荒加工は加工効率向上と単位時間あたりの除去率追求を重視し、一般的にアップカット(逆送り)を使用します。つまり、素材表面の余剰材を最速・最短時間で除去し、仕上げに必要な幾何学的輪郭を基本的に形成します。仕上げ加工は高精度・高品質を重視し、ダウンカット(順送り)を使用すべきです。ダウンカットでは切削厚が最大からゼロに向かって徐々に減少するため、加工硬化度が大幅に減少し、同時に部品変形も減らせます。
- 薄肉ワークのクランプによる変形は、 仕上げ加工でも避けられません。ワーク変形を最小限に抑えるため、仕上げ加工が最終寸法に達する前に押さえ板を緩め、ワークが自由に元の形状に戻れるようにし、その後わずかに締め直します(完全に感覚頼りで)、ワークをクランプする唯一の方法とします。この方法で理想的な加工効果が得られます。要するに、クランプ力の作用点は支持面が最適で、クランプ力はワークの剛性が良い方向に作用させるべきです。ワークが緩まない前提で、クランプ力は小さいほど良いです。
- 空洞のある部品を加工する場合、 フライスカッターをドリルのように直接部品に突き込ませないようにすべきです。これによりフライスカッターのチップポケットが不足し、チップ排出が不良となり、過熱、膨張、部品崩壊、工具損傷、折損などの不都合が生じます。まず、フライスカッターと同サイズまたはワンサイズ大きいドリルで穴あけし、その後フライスカッターで加工します。または、CAMソフトウェアでヘリカル切削プログラムを生成します。
アルミニウム部品の加工精度と表面品質に影響を与える主な要因は、このような部品の加工中に変形が発生しやすいことです。これにはオペレーターがある程度の操作経験とスキルを持つことが要求されます。
製造プロセス
- CNC加工コストを最小化する10の実証済み戦略
- アルミニウム変形を最小化する実証済みの技術的・操作的戦略
- アルミニウム合金旋削に最適な旋削工具と切削液の選定
- CNC加工部品の表面仕上げ:種類と向上方法
- アルミニウムCNC部品の変形防止:実証済み戦略とテクニック
- プレミアムアルミニウム&ステンレス鋼航空宇宙部品:軽量、耐久性、高性能
- メッキ加工解説:種類、メリット、機械加工部品への影響
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- プレーナーの主要部品と機能:ベッド・テーブル・コラム・クロスレール・工具ヘッド完全解説
- ウォータージェット切断が医療インプラントの精度を高める理由
- アルミニウム押出:歴史的ルーツから未来のイノベーションへ