



精密加工成功のための熱処理工程配置の最適化
精密加工企業の生存力と競争力を向上させるために、多くの要因の中でも鍵は先進技術に依存することです。現代産業の発展に伴い、ますます多くの企業が技術に注目し始めています。工程文書は精密加工企業の基盤であり、その正確さは非常に重要です。機械製造技術文書における寸法要件、幾何公差要件、CNC加工プログラムのシンボルとコードなど、工程ファイル内の小さな記号やデータ1つ1つが非常に重要です。特に精密機械部品の加工では、正しい工程文書の使用が製品の加工品質と生産安全に直接影響します。技術者の不注意による小さなミスでも、精密機械部品のスクラップを招き、企業に一定の経済的損失をもたらす可能性があります。
精密加工プロセスにおいて、製品性能を効果的に向上させるためには、熱処理プロセスの位置を配置する際、大部分の余分な材料が除去済みであることを確保する必要があります。これは部品が焼入れ硬化できることを保証するだけでなく、後続加工のための余代を確保し、製品品質をより良く保証できます。精密加工プロセスにおける熱処理は、適用目的に応じて予備熱処理と最終熱処理に大別できます。予備熱処理の目的は、機械的特性の向上、内部応力の除去、最終熱処理への準備です。焼鈍、正火、焼入れ焼き戻し、時効処理が含まれます。
1. 予備熱処理
予備熱処理の目的は、ブランク製造プロセスで発生した内部応力を除去し、金属材料の切削性能を向上させ、最終熱処理の準備をすることです。予備熱処理には焼入れ焼き戻し、焼鈍、正火などが含まれ、一般的に荒加工の前後で配置されます。荒加工前に配置すると材料の切削性能を向上させます。荒加工後に配置すると残留内部応力の除去に有利です。
焼鈍と正火の工程位置
一般的にブランク製造後と切削プロセス前に配置されます。
精密部品の場合、切削プロセスでの残留応力を除去するため、切削プロセスの間に応力除去焼鈍も配置すべきです。
焼入れ焼き戻しの工程位置
この種の熱処理は最終処理として使用でき、また変形しやすい部品の表面焼入れまたは全体焼入れの組織準備にもなります。一般的に荒加工後と仕上げまたは半仕上げ前に配置されます。
2. 最終熱処理
最終熱処理は一般的に荒加工、半仕上げの後、仕上げの前後で配置すべきです。変形の大きい熱処理(浸炭焼入れ、焼入れ焼き戻しなど)は仕上げ前に配置し、仕上げ時に熱処理変形を修正できるようにすべきです。変形の少ない熱処理(窒化など)は仕上げ後に配置できます。この種の熱処理後は部品硬度が高く、できるだけ後工程に配置すべきです。一般的に半仕上げ後と研削前に配置されます。
全体焼入れと表面焼入れのプロセス位置配置は基本的に同じです。
焼入れ部品の変形、酸化、脱炭は研削時に除去されるべきなので、研削代を確保すべきです(例えば、直径200mm以下、長さ1000mmの焼入れ部品の研削代は一般的に0.35〜0.75mm)。
表面焼入れ部品の場合、芯部の機械的特性を向上させ、細粒マルテンサイト組織の表面焼入れ構造を得るため、正火または焼入れ焼き戻し処理を先に行うことが多いです。表面焼入れ部品の変形は小さいため、研削代も全体焼入れ部品より小さくすべきです。
例:
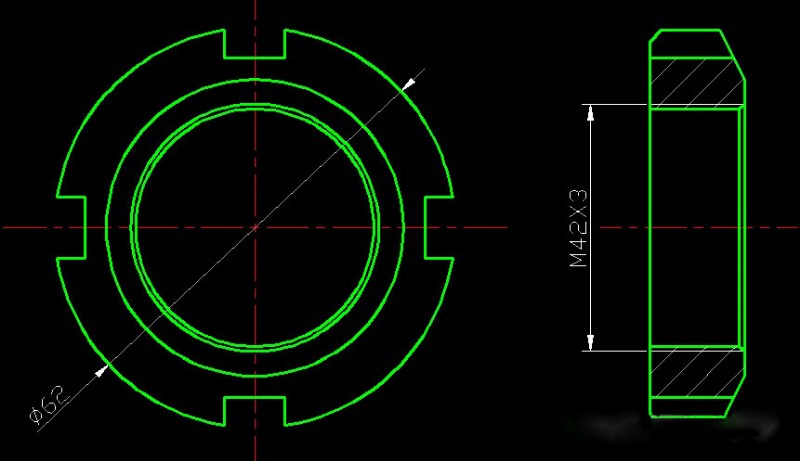
上図は45鋼製のロックナットで、ノッチ硬度はHRC35〜40が要求されます。ノッチと内部ねじをすべて加工してから全体焼入れ焼き戻しを行うと、ノッチ硬度は要件を満たせますが、内部ねじが変形し精度が保証できません。熱処理後に切削すると硬度が高く切削性が悪くなります。
熱処理方法と加工順序を「焼入れ焼き戻し→ノッチ加工→ノッチ高周波焼入れ→内部ねじ加工」に変更すると、技術要求を満たし部品変形を低減できます。
3. 時効処理
時効処理の目的は内部応力を除去し、ワークピース変形を低減することです。時効処理は自然時効、人工時効、冷凍処理の3種類に分けられます。時効処理は一般的に荒加工後と仕上げ前に配置されます。より高精度が要求される部品には、半仕上げ後に時効処理を配置できます。冷凍処理は一般的に焼き戻し処理後、または仕上げ後、プロセスの最後に配置されます。
4. 表面処理
表面防食または表面装飾のため、場合によっては表面にコーティングやブルーイングが必要です。この表面処理は通常プロセスの最後に配置されます。
以上が精密加工における熱処理プロセス位置の配置に関する関連内容です。お役に立てば幸いです。
製造プロセス
- 鋼の熱処理を最適化するための主要な冶金原理
- せん断プロセスの極意:技術とベストプラクティス
- 非鉄金属の熱処理マスター:溶体化処理、窒化処理などを徹底解説
- 鋼の熱処理完全ガイド:焼入れ・焼戻し・焼鈍で耐久性の高いナイフを作る
- 熱処理の3つの必須ステージ:加熱・保持・冷却を徹底解説
- 精密機械加工技術:精度と効率を向上させる革新
- 精密旋削部品の熱処理:焼入れ・焼戻し・焼鈍・焼正で強度・靭性・精度を最適化
- NADCAP認証:精密加工における品質と信頼性の向上
- 精密熱処理:硬度・強度・耐摩耗性を高める
- 精密CNC加工:生産ステップのプロフェッショナルガイド
- GE AviationのCMC生産内部:炭化ケイ素から複合材部品へ