



鋼の熱処理を最適化するための主要な冶金原理
鋼の熱処理における冶金原理
鋼の熱処理は、鋼の冶金組織と特性に所望の変化をもたらすために行われます。熱処理により、鋼の特性は劇的に変化します。通常、鋼を高温のオーステナイト状態まで加熱し、準平衡条件下で徐冷すると、非常に安定した鋼組織が得られます。このタイプの熱処理は一般に焼鈍または正規化と呼ばれ、鋼内にロックインされた残留応力のレベルが低く、その組織はFe(鉄)-C(炭素)平衡状態図から予測できます。しかし、鋼に最も要求される特性は高強度と高硬度であり、これらは一般に高レベルの残留応力を伴います。これらは、オーステナイト状態からの非平衡冷却または焼入れによって生成される準安定組織によるものです。
結晶構造と相
固体状態における純Feの結晶構造は、2つの異素状態で存在することが知られています。常温から910℃までは、Feは体心立方格子(bcc)を持ち、α-Feと呼ばれます。910℃でα-Fe結晶は面心立方格子(fcc)を持つγ-Fe結晶に変態します。γ結晶は1400℃まで安定です。この温度以上では、再びbcc格子を獲得し、δ結晶として知られます。δ結晶は、その存在温度領域においてのみα結晶と異なります。Feは2つの格子定数を持ちます。(i) bcc格子(α-Fe、δ-Fe)で0.286nm、(ii) fcc格子(γ-Fe)で0.364nmです。低温ではα-Feは強い強磁性を示します。これは約770℃まで加熱すると消失し、格子が強磁性スピン秩序を失うためです。770℃以上のFeの状態をβ-Feと呼びます。常磁性β結晶の格子はα結晶の格子と同一です。
ある形態から別の形態へ移行する際、Feは過冷却を起こすことができます。これにより、加熱時と冷却時の変態点の位置に差が生じます。この差は冷却速度に依存し、ヒステリシスと呼ばれます。文字「c」と「r」は、変態が加熱によるものか冷却によるものかを示します。さらに、α-Feがγ-Feに変態する際の密度変化により、材料の体積が急激に変化します。これが弾性限度を超える応力を生じさせ、破壊につながることもあります。γ-Feの密度はα-Feより約4%高くなります。
鉄-炭素平衡状態図
Fe-C合金である鋼の組織は、純粋なC(グラファイト)またはセメンタイト(Fe3C)と呼ばれる化学化合物を、Cが濃縮された構成要素として含むことができます。セメンタイトは、比較的緩やかに冷却された鋼(通常、高温での長時間保持によりFe3CをFeとCに分解する必要がある)にも存在します。このため、Fe-C平衡状態図はしばしばFe-Fe3C平衡状態図として扱われます。Fe-C図は安定図であり、Fe-Fe3C図は準安定図です。Fe-C平衡状態図に安定Fe-C図と準安定Fe-Fe3C図の両方を組み込んだものが図1に示されています。破線は安定Fe-C図を、実線は準安定Fe-Fe3C図を表します。
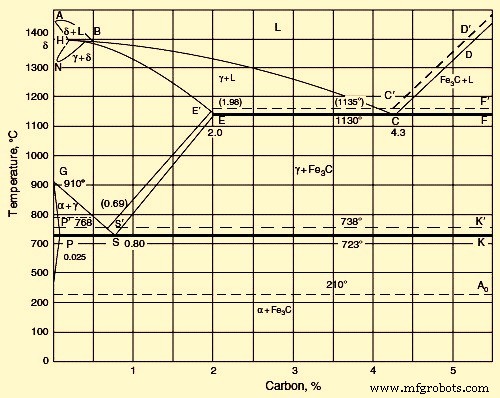
準安定Fe-Fe3C図において、Feの異素形態(δ、γ、α)の格子は、Fe中のCのδ、γ、α固溶体の形成部位として機能します。C析出量の少ない鋼が凝固すると、液相線ABと固相線AHにおいてδ固溶体の結晶が析出します。δ固溶体はbcc格子を持ちます。最高温度1490℃では、δ固溶体は0.1%C(点H)を含みます。1490℃で、飽和δ固溶体と0.5%Cを含む液相(点B)の間で共晶反応が起こります。その結果、γ-Fe中のCのγ固溶体が形成され、0.18%C(点I)を含みます。
C含有量が0.5%以上の場合、γ固溶体が液相から直接結晶化します(液相線BCと固相線IEにおいて)。1130℃では、γ-Fe中のCの限界溶解度は約2.0%(点E)に近づきます。1130℃から温度を下げると、線ESにおいてγ-Fe中のC溶解度が低下します。723℃ではCの溶解度は0.8%(点S)です。線ESはγ固溶体からのFe3C析出に対応します。
C含有量が増加するにつれ、γ格子がα格子に変態する温度は低下し、変態は曲線GSとGPに対応する温度範囲で起こります。α相析出曲線GSはFe3C析出曲線ESと交差します。点Sは共析点で、座標は723℃と0.80%Cです。この点では、飽和α固溶体とFe3Cが同時に析出し、共析組成γ固溶体を形成します。α固溶体の格子はδ固溶体の格子と同一です。共析温度723℃では、α固溶体は0.02%C(点P)を含みます。
さらに冷却すると、α-Fe中のC溶解度が低下し、室温では1%未満の微小な値(点D)になります。C含有量が2%〜4.3%の場合、結晶化は線BCにおいてγ固溶体の析出で始まります。C含有量が4.3%を超えると、線CDにおいてFe3Cの析出が起こります。2.0%以上のCを含むすべての鉄合金において、余剰第一相の析出に続いて、点C(座標:1130℃、4.3%C)でγ固溶体とFe3Cの共晶結晶化が起こります。線Aoは磁気変態、つまり強磁性から常磁性への転移に関連しています。
安定Fe-C平衡状態図の場合、非常に低い冷却速度のため、C(グラファイト)が液相から直接結晶化することができます。この場合、オーステナイトとセメンタイトの共晶の代わりに、オーステナイトとグラファイトの共晶混合物が形成されます。図1の破線はFe-グラファイト系を象徴します。これらの線はFe-Fe3C系の線よりも高温側に位置し、Fe-グラファイト系のより高い安定性と完全平衡への近さを示しています。これはまた、大量のFe3Cを含む高C鋼を加熱すると、Fe3C = 3Fe + Cの式で示されるように分解が起こることによっても裏付けられています。
中間的な冷却速度では、鋼の一部はグラファイト系に従って結晶化し、もう一部はセメンタイト系に従って結晶化することがあります。両系の相平衡線は、特定の冷却速度に応じて変位することがあります。顕著な変位が見られるのは、γ-Fe(オーステナイト)中のC固溶体析出線です。したがって、この図は比較的緩やかな冷却速度で冷却される鋼にのみ完全に適用されます。
炭素の影響
α-Fe中のCの最大溶解度は721℃で見られ、0.018%Cに等しいです。焼入れを施すと、Cはα固溶体中に残留できますが、すぐに時効機構により相の析出が始まります。固溶体中でCは、(i) 同質溶液、すなわち静学的に均一な間隙分布(稀なケース)、または(ii) 結晶格子構造が乱れている場所(粒界、転位)にクラスターを形成する非均質溶液のいずれかを形成します。後者が固溶体の最も可能性の高い状態です。こうして形成されるクラスターは、塑性変形時の転位移動の障害となり、塑性流動初期における変形の非均質な発展の原因となります。
Fe-C合金におけるC含有量の影響を分析するには、すべての構造成分を考慮する必要があります。緩やかに冷却された鋼は、フェライトとセメンタイト、またはフェライトとグラファイトで構成されます。
フェライトは延性があります。焼鈍状態では、フェライトは大きな伸び(約40%)、軟らかさ(結晶粒度に依存してブリネル硬度65〜130)、770℃まで強い強磁性を示します。723℃では0.22%Cがフェライトに固溶しますが、室温ではCは千分の一パーセント程度しか固溶しません。
セメンタイトは脆く、高硬度(ブリネル硬度約800)を示します。210℃まで弱い磁性を持ち、電気と熱の不良導体です。複雑な斜方格子を持ちます。通常、(i) 液相から線CDで結晶化する第一Fe3C、(ii) γ固溶体から線ESで析出する第二Fe3C、(iii) α固溶体から線PQで析出する第三Fe3C、の3種類が区別されます。
グラファイトは軟らかく、電気の不良導体ですが熱伝導性に優れます。3000℃〜3500℃でも溶融しません。c/a軸比が2より大きい六方格子を持ちます。
オーステナイトは軟らかい(しかしフェライトより硬い)かつ延性があります。伸びは40%〜50%です。フェライトより熱伝導率と電気伝導率が低く、常磁性です。オーステナイトはfcc格子を持ちます。
0%〜0.02%Cを含む鋼の組織は、フェライトと第三Fe3Cで構成されます。C含有量がさらに増加すると、フェライトとFe3Cの共析組織(パーライト)という新しい構造成分が現れます。パーライトは最初、フェライト粒間に独立した介在物として現れ、0.8%Cで全体積を占めるようになります。パーライトは2相混合物を特徴づけ、一般に板状構造を持ちます。鋼のC含有量が0.8%を超えると、パーライトとともに第二Fe3Cが形成されます。第二Fe3Cは針状です。Fe3Cの量はC含有量の増加とともに増加します。2%Cでは、顕微鏡視野の18%を占めます。C含有量が2%を超えると共晶混合物が現れます。急冷鋼では、余剰相(フェライトまたはFe3C)が共析変態前に析出する時間がありません。
3.6%Cを含む合金は、レデブライト(γ-Fe中のC固溶体とFe3Cの共晶混合物)を含みます。これらの合金は、準共晶白銑により適切に分類されます。
臨界(変態)温度
Cは固体状態におけるFeの変態に顕著な影響を与えます。Fe-C平衡状態図における線GSとNLの位置は、C含有量の増加により点A3が低下し、点A4が上昇することを示しています。したがって、Cはδ相の温度範囲を拡大します。
共析組織(パーライト)が形成されるとき、加熱曲線と冷却曲線に停止が現れます。これは点A1(加熱時Ac1、冷却時Ar1)とラベル付けされます。この現象は0.9%C(Fe-C図の点S)で起こります。準共析鋼におけるフェライトの析出(線GOSの通過)は、加熱および冷却曲線において変曲点として現れ、点A3で示されます。この点は純Feにおけるγ-α変態に対応します。Fe3Cの析出(線ESの通過)は、共析析出に先立って起こり、冷却曲線では弱い変曲点として点Acm(加熱時Ac,cm、冷却時Ar,cm)で示されます。Cの添加は磁気変態温度(点A2)にほとんど影響を与えません。したがって、線MOは低C鋼における磁気変態に対応します。より高いC量を含む合金では、この変態はフェライト析出の開始に対応する線GOSで起こります。C含有量が点Sに対応する値より高い場合、磁気変態は温度A1と一致します。
セメンタイトは磁気変態を起こします。C含有量に関わらず、変態は210℃〜220℃で起こります。純Feの点A2での磁気変態と同様に、顕著なヒステリシスなしで起こります。
鋼における組織変態
鋼を焼入れ硬化させる場合、全組織を高温で安定なFeとCの単一相組織であるオーステナイト相に変態させるために高温まで加熱します。この加熱された鋼を緩やかに冷却すると、オーステナイトは室温での平衡相であるパーライトに変態します。パーライト組織は焼鈍組織であり、比較的軟らかく物理的特性は低いです。加熱された鋼を非常に速く冷却すると、Fe中にCが固溶した準安定相であるマルテンサイトと呼ばれる硬く強い組織が形成されます。この相は焼戻しにより、より低硬度で脆性の少ない組織にすることができます。中間的な冷却速度では、ベイナイトなどの他の組織が生成されますが、このタイプの組織が量的に生成されるのは合金鋼においてのみです。共析組成炭素鋼では、冷却速度に応じて主にマルテンサイトまたはパーライトが生成されます。
オーステナイト-パーライト変態
オーステナイトのfcc格子からフェライトのbcc格子への変態は、オーステナイト中に固溶したCの存在により妨げられます。オーステナイト格子は、単位胞の中心にC原子を収容する十分な空間を持ちます。フェライトのbcc格子にはこの空間がありません。そのため、オーステナイトからフェライトへの転移に伴い、Cの溶解度は大幅に低下します。β-α変態では、ほぼすべてのCがオーステナイト格子から析出します。準安定Fe-Fe3C図によれば、これはセメンタイトとして析出します。この変態は、3つの相互に関連した経路、(i) γ-Fe格子からα-Fe格子への変態、(ii) CのFe3Cとしての析出、(iii) 炭化物の凝集、によって定義できます。
点A1の温度では、(i)と(ii)の経路による変態がほぼ同時に進行し、フェライトとセメンタイトの板状混合物が形成されます。固溶したC原子は格子内にランダムに分布しています。そのため、Fe3CはC豊富な領域で核生成し、フェライトはCがほとんどまたは全くない領域で核生成します。このようなCの再分配は拡散を通じて起こり、温度と時間に依存します。
0.8%未満のCを含む準共析鋼を緩やかに冷却すると、変態は粒界でのフェライト形成で始まります。この粒界はフェライト結晶化中心として機能します。Cは結晶粒内部に押し込まれます。フェライトが析出すると、中心部でフェライト形成に必要な濃度が達成されます。0.8%以上のCを含む過共析鋼を緩やかに冷却すると、線ESを通過する際にFe3Cが粒界で析出し始めます。ここでも粒界が結晶化サイトとして機能します。
γ-Feおよびα-Fe格子中のC拡散速度は、温度低下とともに急速に減少します。拡散係数は温度に依存するためです。適切な冷却速度を与えることで、過冷却をパーライト形成が不可能な程度まで高めることができます。
低温域では、変態機構と形成される組織の特徴は、変態が起こる温度のみに依存します。過冷却度を考慮して、3つの変態温度範囲が区別されます。(i) パーライト域、(ii) 中間域、(iii) マルテンサイト域。これらの温度範囲では、一つの変態機構から別の機構への連続的な移行が起こり得ます。変態プロセスは、鋼中のCおよび他の元素の含有量に強く依存します。より速い機構で始まり、より遅い機構で終わることがあります。
パーライト域では、変態はフェライトと炭化物の混合物の同時形成によって特徴づけられます。遊離フェライトまたは炭化物がオーステナイト粒界で析出することがあります。ここでは、両相の形成と成長は拡散プロセスによって制御されます。Feおよび他の元素の拡散が重要な役割を果たします。温度が低下するにつれて組織は微細化しますが、フェライトと炭化物の拡散結晶化により長い時間が必要になります。
パーライトは、パーライト域での変態によって形成されるフェライトと炭化物板の機械的混合物です。パーライト結晶化核の形成速度は、オーステナイトの炭化物に対する過飽和度に依存し、温度低下とともに増加します。また拡散速度にも依存し、これは温度とともに減少します。パーライトアイランドの成長は主にCとFe原子の拡散速度に依存します。他の要因は、(i) 過飽和度と(ii) フェライト形成時の自由エネルギー利得です。パーライトアイランドは新しい板の形成だけでなく、古い板が全方向にさらに成長することによっても成長します。炭化物板はフェライト板より速く成長します。
パーライト形成プロセスは、フェライト核の形成で始まります。フェライトとセメンタイト板の核生成と分岐の繰り返しにより、平行板状および扇状のパーライト板が形成されます。パーライト核は、粒界、不溶性炭化物、非金属介在物などの結晶構造欠陥を持つ格子領域に優先的に現れます。パーライトの非常に重要な特徴は板間隔です。鋼の強度特性は、この間隔の減少とともに向上します。
パーライト域におけるFe3C形成速度とフェライト結晶化中心の形成速度は、温度低下とともに加速します。組織の微細化が進むと板間隔は減少します。
鋼の特性に影響を与える重要な特徴は、パーライトコロニーの寸法です。コロニー寸法の減少は、衝撃強度の向上と脆性の低下を伴います。臨界脆性温度はパーライト形態に依存します。したがって、フェライトとセメンタイト板が破壊され、フェライト内に高密度の転位が形成される場合、比較的高強度のパーライトが形成されます。
Fe3C粒子の球状化により、パーライトの破壊強度が向上します。球状化は、パーライトの変形、その後の加熱、Ac1付近の温度での保持によって促進されます。パーライトに比較的高い強度と延性を与える別の方法は、パーライト変態中の変形です。これにより多角構造が形成され、セメンタイトが球状化します。フェライト-パーライト混合物の降伏応力(YS)は、フェライトとパーライトの特性に加法的に依存します。
オーステナイトの変態
準共析鋼と過共析鋼におけるオーステナイト変態では、パーライト変態に先立って、余剰相であるフェライトと第二セメンタイトの析出が起こります。構造的に自由な余剰相の相対量は、オーステナイトの過冷却度に依存します。余剰フェライトまたはFe3Cの量は、冷却速度の増加とともに減少します。十分な過冷却度がある場合、余剰相が独立した構造成分として形成されることは防止できます。
少量の共析オーステナイトを含む準共析鋼を緩やかに冷却すると、共析フェライトが余剰フェライトの粒上で成長し、共析Fe3Cが粒界に構造的に自由な中間層として残されます。過共析鋼では、共析組織も構造的変性を受けることがあります。点A1直下の非常に低い過冷却(700℃以上)で共析析出によるセメンタイトが形成されると、これは第二セメンタイト上に析出します。構造的に自由なフェライト領域が傍らに見られます。相分離を伴うこの共析変態は異常と見なされます。正常な共析変態では、フェライトとFe3Cがコロニーとして共に成長し、2相が規則的に交互に現れます。異常変態の場合、フェライトとFe3Cの粗大混合物は明確な共析構造を持ちません。共析変態中に機構が異常から正常に変化することがあります。したがって、急冷とそれに伴うオーステナイトの顕著な過冷却により、異常変態を完全に抑制できます。
準共析鋼における余剰フェライトの場合、フェライトは2つの形態で見られます。(i) 等軸粒、(ii) 配向したビドマンシュテッテン板。準共析フェライトのコンパクトな析出は主にオーステナイト粒界で見られ、ビドマンシュテッテン板は粒内で形成されます。ビドマンシュテッテンフェライトは、0.4%未満のCと比較的粗大なオーステナイト粒を持つ鋼でのみ観察されます。オーステナイト粒寸法が減少すると、等軸粒形態のフェライトの割合が増加します。ビドマンシュテッテンフェライトは、A3(50℃)から600℃〜550℃の温度範囲で形成されます。鋼のC含有量が増加すると、組織中のビドマンシュテッテンフェライトの割合は低下します。
ビドマンシュテッテンフェライトは、原子の秩序だった相互関連した移動を伴うせん断γ-α格子再配置によって形成されると考えられています。等軸フェライト粒は、γ/α界面を越える原子の無秩序な移動を伴う通常の拡散的格子再配置によって成長します。
鋼を強化する方法の一つは、分散炭化物析出を含む準共析フェライト組織を作ることです。このような組織を得るには、特殊炭化物がオーステナイト中に溶解するまで鋼を加熱し、その後、準共析フェライトが形成し始める前に、通常の炭化物析出がオーステナイトから直接起こらないように急冷します。
マルテンサイトの変態
マルテンサイト変態は、高温相の焼入れ(急冷)によって起こります。炭素鋼におけるマルテンサイト変態の主な特徴は以下の通りです。
- マルテンサイト変態は、A1以上の温度から水などで急冷することで起こります。急冷により、オーステナイトからフェライトと炭化物の2相混合物への拡散析出が抑制されます。マルテンサイト中のC濃度はオーステナイト中の濃度と一致します。マルテンサイト変態は拡散なしで起こります。
- オーステナイトからマルテンサイトへの変態は、マルテンサイト変態開始温度(Ms)から始まります。Msは通常冷却速度に依存しません。マルテンサイトは一定の温度範囲で形成されます。この温度は鋼のC含有量によって決まります。
- Ms-Mf(マルテンサイト変態終了温度)の温度範囲で冷却を中断すると、マルテンサイト形成が中断されます。この特徴はマルテンサイト変態をパーライト変態と区別します。パーライト変態では、点A1以下の一定温度で変態が完了まで続き、十分な等温保持時間が与えられればオーステナイトは完全に消失します。マルテンサイト変態では、一定量の残留オーステナイトが残ります。
- マルテンサイト変態にはインキュベーション期間がありません。Ms温度以下で一定量のマルテンサイトが瞬時に形成されます。
- Ms以下で冷却すると、新しい板の急速な形成によりマルテンサイト量が急速に増加します。最初に形成された板は時間とともに成長しません。
- マルテンサイト格子はオーステナイト格子に対して規則正しく配向しています。両格子間には特定の配向関係が存在します。
Ms温度は、特定の組成を持ち特定の前処理を受けた鋼を特徴づけます。与えられた鋼において、マルテンサイト変態は冷却速度に関わらず同じ温度で始まります。この温度は鋼の組成に依存し、鋼のC含有量が増加すると大幅に低下します。一部のCは、オーステナイトと共存する炭化物に入ります。焼入れ温度を上げると炭化物がオーステナイト中に溶解するため、オーステナイトのC濃度が上昇し、Ms点が低下します。
マルテンサイト形成は、オーステナイト格子のせん断機構による再配置と見なされます。マルテンサイト(せん断)機構による相変態は、原子間距離より短い距離への原子の秩序だった相互関連した移動によってよく知られており、原子は位置を交換しません。初期相の原子はマルテンサイト相でも近隣原子を保持します。これは格子のせん断再配置に特有の主要な特徴です。
この格子再配置の性質により、古い相と新しい相の界面のコヒーレンスが提供されます。マルテンサイトと初期相の格子界面におけるコヒーレンス(弾性共役)により、低温でも界面が母相に向かって非常に速く移動します。原子は原子間距離より短い距離へ協調的に移動し、マルテンサイト結晶の成長をもたらします。
マルテンサイト結晶の成長に伴い、コヒーレンス界面に弾性歪みが蓄積します。降伏応力に達するとコヒーレンスが乱されます。マルテンサイト結晶と初期母相の界面で原子が無秩序になります。界面の滑り移動が不可能になるため、マルテンサイト機構による結晶成長は終了し、その後は拡散による成長のみ可能になります。しかしマルテンサイト変態は拡散速度が非常に小さい低温で起こるため、コヒーレンスが破られた後、マルテンサイト結晶の成長はほとんど観察されません。
固溶体のマルテンサイト機構による多形変態は、成分の拡散的再分配がないことが特徴です。高温相が低温相にマルテンサイト機構で変態するために必要な条件を説明します。マルテンサイト変態は、わずかな過冷却では不可能です。これは、無秩序な格子再配置の場合、弾性変形が体積変化のみによって決まるのに対し、マルテンサイト変態ではさらに初期結晶とマルテンサイト結晶の格子コヒーレンスに依存するためです。過冷却度が増すと、無秩序な格子再配置速度は増加し、最大に達した後減少します。Feにおいて多形変態のマルテンサイト機構を得るには、γ領域で鋼を強く過熱し、その後正常な変態の発展を抑制するために非常に速く冷却する必要があります。
マルテンサイト形成中、オーステナイトのfcc格子から、α-Feのbcc格子に類似したbct(体心正方)格子への再配置が起こります。オーステナイト格子は、ベイン変形を通じてマルテンサイト格子に変態します。これは、オーステナイトの正方単位胞をc軸方向に圧縮し、同時にa軸方向に寸法を増大させるものです。マルテンサイト格子の正方歪み度c/aは、マルテンサイトのC濃度に比例して増大します。マルテンサイト格子は室温で正方性を保持します。初期相とマルテンサイト相の配向関係は確立されています。
マルテンサイト核生成の性質に関して多くの仮説があります。その多くは、初期母相の特殊欠陥サイトでの不均一核生成を支持しています。
マルテンサイトは形態に関して2つの基本タイプに分類されます。板状マルテンサイトと塊状マルテンサイトです。これらは形状、結晶の相互配置、副組織、ハビット面で異なります。板状(針状)マルテンサイトは高C鋼でより多く見られます。マルテンサイト結晶は薄いレンズ状板形です。最初に現れる板は単位全体を貫き、別々の部分に分割します。しかし母相粒界を横切ることはできません。したがって、板の寸法はオーステナイト粒の寸法によって制限されます。新しいマルテンサイト板はオーステナイト断面で形成され、ここでは板寸法は断面寸法に制限されます。オーステナイト粒が小さい場合、マルテンサイト板は非常に微細で、微細組織試料では針状構造が見えません。このようなマルテンサイトを無組織マルテンサイトと呼び、最も望ましいです。
塊状(ラース)マルテンサイトは低C鋼と中C鋼で観察されます。このタイプのマルテンサイト結晶は、ほぼ同じ配向を持つ相互接続した板状です。塊状マルテンサイトの板は低角粒界で分離されています。
ベイナイトの変態
ベイナイト変態は、パーライト変態とマルテンサイト変態の中間に位置します。ベイナイト変態の動力学と形成される組織は、拡散的パーライト変態と非拡散的マルテンサイト変態の両方の特徴を示します。この変態の結果、フェライトと炭化物の混合物が形成され、これをベイナイトと呼びます。ベイナイト変態機構は、γ-α格子再配置、Cの再分配、炭化物析出を含みます。
ベイナイト変態がパーライトおよびマルテンサイト変態に近い理由を説明します。ベイナイト変態範囲では、基体成分Feの原子の拡散移動がほぼ完全に抑制されます。そのため、パーライト析出の抑制によりγ-αフェライト形成が困難になります。しかし、C拡散は比較的活発で、炭化物析出を引き起こします。中間温度範囲では、γ相結晶がマルテンサイト板のようにコヒーレント成長によって形成されます。しかし、α相板は瞬時ではなく、ゆっくりと形成されます。
これは、中間温度範囲ではα相がC析出済みγ相からのみ析出できるためです。したがって、α相結晶の成長速度はCの拡散的除去速度に依存します。この場合、オーステナイト中のマルテンサイト開始点Msが上昇し、マルテンサイトγ-α変態が、与えられた組成の鋼に典型的なMs温度以上で起こります。
マルテンサイト変態の瞬間では、C濃度は変化しません。結晶格子のみが変化し、過飽和α固溶体が形成されます。炭化物はγ-α変態後に析出します。
上部ベイナイトと下部ベイナイトには違いがあり、これらは中間温度範囲の上部と下部で形成されます。ベイナイト間の慣習的境界は350℃付近です。上部ベイナイトは羽毛状構造を持ち、下部ベイナイトはマルテンサイトに近い針状形態を示します。上部と下部ベイナイトの構造差は、ベイナイト温度範囲の上部と下部におけるC移動度の差によるものです。
上部ベイナイトのα相副組織は、低C鋼の塊状マルテンサイトの副組織に類似し、下部ベイナイトのα相構造は高C鋼のマルテンサイト構造に近づきます。上部ベイナイトでは、炭化物粒子がレース境界とレース内部の両方で析出することがあります。これはここでは炭化物がオーステナイトから直接析出することを示唆します。下部ベイナイトでは、炭化物はα相内部に見られます。これは、α相中の過飽和C固溶体の析出時に炭化物が形成されるためです。上部および下部ベイナイトの両方で、α相内部に高密度の転位が見られます。上部ベイナイトの炭化物相はFe3C、下部ベイナイトではε炭化物(Fe2C)です。保持時間が増加すると、Fe2Cはセメンタイトに変化します。オーステナイト粒寸法はマルテンサイト変態の動力学に影響を与えません。
焼戻し
焼戻し中に起こるプロセスは、マルテンサイトの析出と再結晶化です。焼入れ鋼は準安定組織を持ちます。加熱すると、組織は平衡に近づきます。焼戻し中に起こるプロセスの性質は、焼入れ鋼の3つの主要な特徴、すなわち(i) マルテンサイト固溶体の強い過飽和、(ii) 結晶格子欠陥の高密度(転位、低角および大角粒界、双晶層など)、(iii) 残留オーステナイトの存在、によって決まります。
鋼の焼戻し中に起こる主要プロセスは、炭化物形成を伴うマルテンサイトの析出です。焼戻し温度と時間に応じて、マルテンサイト析出は3段階、すなわち(i) 析出前段階、(ii) 中間準安定炭化物の析出、(iii) セメンタイトの析出と凝集、を含むことがあります。残留オーステナイトは同時に析出することがあります。マルテンサイトには高密度の転位があるため、その副組織は加工硬化した鋼の副組織に類似しています。したがって、焼戻し中に多角化と再結晶化が発生する可能性があります。
炭素鋼を焼戻しすると、鋼のC含有量の増加に伴い、オーステナイト中のγ固溶体の過飽和度が増加します。これによりMs温度が低下し、塊状マルテンサイトから板状マルテンサイトへの移行が起こります。残留オーステナイト量も増加します。
Cの偏析は、炭素鋼の焼戻し時に起こる最初の構造変化です。偏析したCは、格子欠陥で不均一に、または母相中で均一に核生成します。偏析Cの不均一核生成は、焼入れ中または直後におこります。
100℃未満の焼戻し温度では、格子欠陥と関連しない平坦な均質C原子クラスターが形成されます。これはFe原子の相当な変位と弾性歪みの出現によるものです。焼戻し温度が上昇すると、クラスターは大きくなり、その組成はFe4Cに近づきます。このプロセスはC拡散に依存します。準安定Fe2Cは100℃以上で形成されます。これはC濃度の増加時にCクラスターから直接現れます。準安定Fe2Cはα固溶体から直接析出することもあります。Fe2Cは低温で非常に微細(10nm〜100nm)な板状または棒状として析出します。焼戻し温度または時間の増加に伴い、Fe2C粒子は粗大化し、0.2%以上のCを含む鋼で析出します。高Ms温度を持つ鋼では、マルテンサイトの部分的析出が、マルテンサイト域での焼入れ冷却中に余剰炭化物の析出を伴って起こります。したがって、これらの鋼の自己焼戻しが焼入れ中に起こります。
セメンタイトは250℃以上の温度で形成されます。Fe3C核生成の2つの既知の機構は、(i) 過飽和α固溶体からの直接析出と、より不安定な炭化物の溶解を犠牲にしたFe3C粒子の成長、(ii) 中間炭化物格子からFe3C格子への変態によるFe3Cの出現、です。
焼戻し中の炭化物形成の最終段階では、炭化物の凝集と球状化が起こります。これらは350℃〜400℃から激しく始まります。600℃以上では、すべてのFe3C粒子が球状となり、凝集のみが起こります。
焼戻しプロセスの相当部分は、炭化物析出を伴う残留オーステナイトの析出に費やされます。析出は200℃〜300℃の温度範囲で起こります。焼戻し中、残留オーステナイトは下部ベイナイトに変態します。
炭化物形成中のα相C濃度低下は、相構造の変化をもたらします。マルテンサイト析出は慣習的に2段階に分けられます。第一段階は150℃以下で達成され、C原子の移動度が炭化物板形成に十分ですが、高C濃度の非析出マルテンサイト領域からのC拡散による炭化物板成長には不十分です。これにより、マルテンサイトの異なる領域で非均一なC含有量が生じ、正方歪み度に関してマルテンサイトの非均質性が生じます。析出炭化物を含む領域では、非析出領域より正方歪み度が低くなります。異なるC濃度を持つ2つの固溶体が共存します。このため、この析出を2相析出と呼びます。マルテンサイトの2相析出は、初期C濃度を持つマルテンサイトを含む領域での新しい炭化物粒子の析出によって生じます。この段階では炭化物粒子は成長しません。
マルテンサイト析出の第二段階(150℃〜300℃)では、炭化物粒子の拡散的成長によりα固溶体がCから析出しますが、プロセスは非常に遅く進行します。したがって、析出動力学は固溶体のCによる急速な析出に起因します。その後、固溶体のC析出が停止します。300℃ではα固溶体に約0.1%Cが残ります。この温度以上では、α固溶体の格子とα-Feの格子の差は検出されません。300℃以下では正方歪み度はまだ測定可能です。400℃以上では、α固溶体は完全に余剰Cから解放され、マルテンサイトからフェライトへの変態が完了します。
焼入れマルテンサイトの板(針)は、変形鋼と比較可能な高密度の転位を持ちます。しかし、再結晶化中心とそれらの再結晶化粒への進行は観察されません。これは炭化物粒子が転位と大角粒界をピン留めするためです。粒子密度が凝集により減少する600℃以上でのみ、大角粒界の移動を犠牲にした粒の再結晶化成長が起こります。これによりレースマルテンサイトの形態的構造が消失します。これらのプロセスは、高C鋼では低C鋼に比べて妨げられます。高C鋼では炭化物密度が大きいためです。針状構造は約650℃の焼戻し温度まで保持されます。
焼戻し中に起こる構造変化は鋼の特性変化を引き起こします。これらの変化は焼戻し温度と時間に依存します。硬度は焼戻し温度の上昇とともに低下します。
オーステナイト変態の動力学
オーステナイト変態の動力学について説明します。
等温変態図
オーステナイトへの変態動力学を理解するには、一定温度でのプロセスを追跡することが重要です。この目的で、通常等温変態(IT)図が作成され、オーステナイト析出の等温プロセスを示します。IT図(図2)では、変態時間がX軸(対数スケール)に、温度がY軸にプロットされます。この図から、インキュベーション期間(左側曲線)とプロセス完了に必要な時間(右側曲線)を決定できます。焼入れ時に鋼が点A3とA1を通過する瞬間を、通常ゼロ時間基準として取ります。
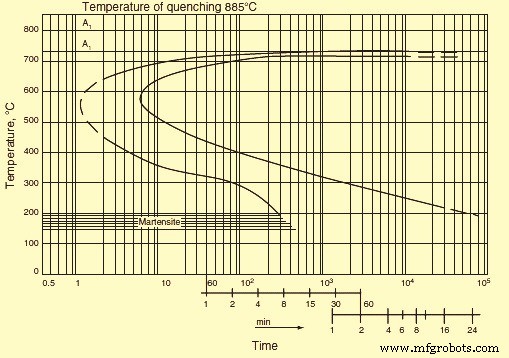
冷却媒質の温度に達するのに必要な時間はしばしば無視されます。変態開始と終了は、曲線の初期と最終部分での変態曲線の振る舞いから決定するのが難しいため、IT図の線は一般に、変態した一定の最終体積、例えば変態開始で2%、終了で98%に対応します。体積値は通常IT図には示されません。
上記の曲線に加えて、IT図には変態体積の特定値、例えば20%、50%、80%に対応する中間曲線が含まれることがよくあります。変態速度の低下は、変態開始と終了曲線を右方向、すなわちより長い持続時間へ変位させます。この現象は、焼入れ加熱温度の上昇により介在物の数が減少しオーステナイト粒が成長する結果として見られます。変態速度の増加は曲線を左方向へ変位させます。これは(i) 焼入れ加熱温度の低下、(ii) 炭化物や介在物の存在、(iii) オーステナイト粒の微細化によって説明できます。特定の鋼試料において、最大変態速度に対応する温度(シグモイド曲線のノーズ)は、通常あまり大きくは変化しません。
連続冷却変態図
連続冷却変態(CCT)図は、共析鋼の変態動力学を考慮します。鋼の焼鈍冷却中に起こる主要な変態は、オーステナイトの共析析出によるフェライトと炭化物の混合物への変態です。共析変態動力学は、727℃におけるオーステナイトのIT図によって与えられます。300℃以下の焼戻し後の組織は焼戻しマルテンサイトと呼ばれます。300℃〜450℃の焼戻し後には針状組織が見られます。450℃〜600℃の温度範囲での焼戻しでは明確な点状構造が示されます。オーステナイトはフェライト-Fe3C混合物と熱力学的に安定な平衡状態にあります。過冷却オーステナイトの安定性は、析出生成物が図で従来の方法では検出できない期間によって定義されます。オーステナイトの過冷却度が鋼微細組織を決定する主要因子です。必要な過冷却度は、連続冷却または等温処理によって提供されます。
前述のように、準共析鋼ではパーライト形成に先立って準共析フェライトの析出が起こります。変態温度の低下と過冷却度の増加に伴い、準共析フェライト析出は抑制されます。パーライト量が増加し、C含有量は共析鋼のパーライトより少なくなります。最大変態速度領域では、2つの曲線が合流します。したがって、0.4%Cの鋼では純粋なパーライト組織が形成されます。より高いC含有量の鋼では、C含有量が減少してもフェライト析出を抑制できません。最大変態速度でもフェライト析出がパーライト形成に先立ちますが、フェライト量はより小さな過冷却での形成量より少なくなります。
これらの命題は過共析鋼におけるセメンタイト析出にも当てはまりますが、比較的小さな過冷却でも抑制可能です。この場合、パーライトのC含有量は共析鋼より高くなります。γ固溶体領域からの連続冷却における準共析フェライト析出の抑制の結果、点Ar3は冷却速度の増加とともに点Ar1よりもはるかに速く低下します。ある冷却速度では、両点が1つの点に合流し、フェライトを含まない微細板状パーライト型組織の形成に対応します。
連続冷却下でも、変態プロセスを温度-時間座標で図示できます。したがって、冷却曲線の振る舞いを分析して変態プロセスの特徴を見つける必要があります。この図では、フェライトとパーライト開始線がIT図よりも長い時間側にシフトしています。これは、オーステナイト格子での変態プロセス準備に必要な温度間隔の増加によるものです。その結果、IT開始に必要なインキュベーション期間の一部のみが有効です。この場合、インキュベーション期間は、与えられた範囲内の異なる期間に対応する有効時間長の平均値です。この命題を用いて、IT図からパーライト域での変態開始線の振る舞いを計算できます。逆計算も可能です。
パーライト域と同様に、ベイナイト温度範囲でも、過冷却オーステナイトの析出は一定のインキュベーション期間後に始まります。ベイナイトとパーライト変態動力学の類似性は、インキュベーション期間の存在だけでなく、等温保持中の変態体積分率の増加特性、すなわち変態したオーステナイト体積分率がまず加速度的に、次に減速度的に増加することにもあります。同時に、マルテンサイト変態の場合と同様に、残留オーステナイトはベイナイト変態中に完全には消失しません。ベイナイト終了曲線の各点は、一定量の残留オーステナイトに対応します。パーライト変態と同様に、ベイナイト変態は等温保持中と連続冷却下の両方で起こり得ます。ベイナイト範囲で変態しなかったオーステナイトは、鋼が室温まで冷却されると部分的にマルテンサイトに変態します。ベイナイト変態後にオーステナイトがC含有量の点で非均質であるため、マルテンサイトは主にC濃厚領域で形成されます。
高合金鋼では、IT曲線が過冷却オーステナイトが高度に安定な温度範囲で分離されることがあります。この範囲では、パーライト析出が数時間起こらない一方で、過冷却はベイナイト変態には不十分です。炭素鋼では、ベイナイト変態はパーライト変態と同時に進行します。パーライト変態生成物が高温側で、ベイナイト変態生成物が低温側で優占します。
マルテンサイト域での冷却中のオーステナイト変態では、冷却速度がある値に達すると鋼組織にマルテンサイト成分が現れます。マルテンサイト成分が形成される最小冷却速度を下限臨界冷却速度と呼びます。パーライトとベイナイト機構による変態が完全に抑制される速度を上限臨界冷却速度(焼入れ)と呼びます。オーステナイト形成条件(オーステナイト化温度とこの温度での保持時間)と冷却条件(冷却速度が上限臨界速度を超える)が一定であれば、マルテンサイト開始点Msの位置は鋼中のCと合金元素の含有量のみに依存します。
冷却速度が高い場合、個々のマルテンサイト針の形成速度も高く、Ms温度に達するとオーステナイトからマルテンサイトへの変態が始まります。これは以降の低温冷却でも継続します。冷却媒質温度が低下すると、形成マルテンサイト量は最初急速に、次に緩やかに増加します。焼入れ加熱温度(オーステナイト化温度)の上昇に伴い、より多くの合金元素が固溶するため変態も低温側へシフトします。等温保持中にも一定量のマルテンサイトが形成されますが、炭素鋼では多くありません。残留オーステナイトは等温保持中に安定化します。その結果、その後の冷却でより多くのマルテンサイトが形成されます。マルテンサイト形成は点Mfで停止します。マルテンサイト安定化に影響する因子間には関係があります。安定化効果は、組織中のマルテンサイト量、またはマルテンサイト量が等しければ温度とともに増加します。
CCT図とIT図には密接な関係があります。鋼の熱処理に関わる実用的問題を解決する際、連続冷却速度がオーステナイト変態の結果として形成される組織にどう影響するかを知る必要があります。このため、等温条件下と連続冷却条件下でのオーステナイト変態動力学の関係を確立する努力がなされてきました。これらの努力は、異なる温度での変態プロセスの加法性という概念から始まりました。過冷却オーステナイトを設定温度で保持することは、インキュベーション期間の一部であると推定されてきました。しかし、計算データと実験データが満足に一致するのは、パーライト変態が連続的な場合のみであることが判明しました。
パーライト変態が共析パーライト析出に先行する場合、またはパーライトとベイナイト変態が同時に起こる場合、計算データは実験データと矛盾します。この不一致は以下の因子によることが判明しました。(i) インキュベーション期間の分数を占める時間のオーステナイト保持が、準備プロセスの犠牲でその後の中間変態を加速させる、(ii) 準共析フェライト析出がオーステナイト組成を変化させ、その後の中間変態を遅延させる、(iii) 中間範囲でのオーステナイト部分変態が、より低温での当該変態速度を低下させ、Cの再分配と非変態オーステナイト部分のC濃厚化により残留オーステナイト増加を促進する、(iv) マルテンサイト域での冷却速度変化が、異なる方法でオーステナイト安定化に影響する、です。
上記の理由により、非共析鋼における連続冷却下でのオーステナイト熱力学的変態図の作成特別法が開発されました。これらの図から、オーステナイト析出の特定段階を完了するために必要な焼入れ冷却臨界速度または連続冷却臨界速度を決定できます。
CCT図がバー径の関数であることがわかっています。鋼をマルテンサイト焼入れする場合、焼入れ温度から冷却して、Ms点以下への過冷却時にオーステナイトがフェライト-炭化物混合物を形成する時間を与えないようにする必要があります。このためには、冷却速度が臨界値より大きくなければなりません。臨界冷却速度とは、オーステナイトがフェライト-炭化物混合物に析出しない最小速度です。もちろん、鋼製品の冷却速度は断面上で不均一です。表面では臨界速度より高く、中心では臨界速度より低くなることがあります。
異なる箇所での臨界冷却速度は、IT図から直接決定できます。第一近似では、オーステナイト析出開始を示すC曲線への接線の傾きによって与えられます。この方法では、真の臨界速度の約1.5倍の値が得られます。熱力学的図を用いると、冷却速度をより正確に決定できます。冷却曲線と熱力学的図の線の交点が、対応する変態の開始温度と終了温度を示します。
変態図から、例えば組織中に40%マルテンサイトを与える速度や、全変態がパーライト域で起こる速度、すなわち焼入れが全く起こらない速度を決定できます。臨界焼入れ速度のデータは冷却時間に依存し、特定温度(直接的な焼入れ速度測定が実質的に不可能な温度)に関連付けられる必要があるため、特定温度間隔、例えば点A3から500℃までの冷却時間を指定するのが適切です。図中の点A3が時間基準です。これにより、臨界冷却時間K(完全マルテンサイト焼入れ用Km、フェライト初出現用Kf、パーライト域での完全変態用Kp)を直接決定できます。
冷却時間と端面焼入れ時のその後の試料冷却進行がわかっているため、変態図から焼入れ結果を決定できます。変態図が特定の溶解と均質化条件でのみ有効であることを覚えておく必要があります。組成や粒寸法の偏差は熱力学的曲線の傾向を変化させます。これは、均質化温度と時間の上昇、それによる粒の大型化がオーステナイト安定性を高めるためです。逆に、粒の微細化は粒界面積の増大に伴いオーステナイト安定性が低下するため、臨界冷却速度を低下させます。
焼入れ性
硬化層の深度を焼入れ性と呼びます。これは鋼の最も重要な特性の一つです。冷却速度が試料断面に沿って不均一であるため、オーステナイトは表面層でのみマルテンサイトに変態し、試料中心ではパーライト変態を起こすことがあります。第一に、焼入れ性は臨界冷却速度に依存します。試料の異なる領域にプロットされた温度曲線を調べると、大径製品の芯部冷却速度が臨界値より低く、したがって芯部がマルテンサイト焼入れされないことがわかります。マルテンサイトは表面層のみに存在します。
焼入れ処理後、大断面部品では表面付近のマルテンサイトから中心部のパーライトへ、トロオスタイト-マルテンサイトとトロオスタイトを経て滑らかな移行が見られる全範囲の組織を示すことがあります。試料の幾何学形状は冷却曲線の性質に影響を与える可能性があります。しかし、同じ表面積対体積比が与えられれば、曲線は一般に一致します。冷却速度の最大変化は試料径によって経験されます。
以上を考慮すると、大型製品の貫通焼入れまたは製品芯部までの完全マルテンサイト焼入れを達成するには、製品断面全体にわたって臨界焼入れ速度を提供することが不可欠です。IT図とCCT図を用いてこの速度を決定できます。これらの図は通常、異なる鋼種について、異なる断面での冷却進行と異なる焼入れ媒質を考慮してプロットされています。
鋼の焼入れ性は鋼組成、特にC含有量に依存します。鋼焼入れ性図では、各鋼種の焼入れ性は通常焼入れ性バンドとして示されます。これらの図はほぼすべての既存鋼種についてプロットされており、特定鋼で作られた製品をどう焼入れるかを示しています。
鋼の焼入れ性はIT曲線によっても分類されます。曲線がX軸方向に右にシフトするほど、鋼の焼入れ性は大きくなります。これは、IT曲線の右方向シフトがオーステナイト安定性の向上によるためです。
過冷却オーステナイト安定性の向上、ひいては臨界焼入れ速度の増加は、より深い焼入れ深度をもたらします。したがって、焼入れ性は過冷却オーステナイト安定性を向上させるすべての因子に依存します。例えば、クロムとタングステンで鋼を合金化することでオーステナイト安定性を高められます。これらの元素はオーステナイト析出速度を低下させ、鋼を空冷焼入れ性にすることができます。通常の不純物含有量を持つ鋼は、純Fe-C合金の10倍の強度で焼入れできます。
焼入れ温度の上昇は、オーステナイトの均質化とオーステナイト粒の大型化により、焼入れ深度の増加を促進します。粒の微細化は、粒界がオーステナイト安定性に影響するため焼入れ性を損ないます。焼入れ深度は使用する焼入れ媒質にも依存します。冷却強度が大きいほど、焼入れ深度は大きくなります。また、焼入れ深度は製品の断面径にも依存します。臨界径とは、与えられた焼入れ媒質で貫通焼入れ可能な最大断面径です。臨界径は焼入れ媒質によって異なり、特定の方法による焼入れ性のみを特徴づけます。
焼入れ性は鋼の機械的特性に影響を与えます。貫通焼入れの場合、特性は製品断面に沿って変わりません。そうでない場合、表面から中心に向かって低下します。焼入れ後焼戻しされた鋼の特性への焼入れ性の影響分析は、高温が断面に沿った硬度の均一化を促進することを示しています。しかし、焼入れ性の低い鋼の組織は非均質のままです。これは表面では焼入れ時にマルテンサイトが形成され粒状組織が現れるのに対し、中心では板状組織が残るためです。貫通焼入れ鋼では粒状組織が断面全体に存在します。これは異なる焼入れ性を持つ鋼の特性変化の性質を決定します。Fe3C形態に依存しない特性(YS、伸び、衝撃強度)は異なります。
焼戻し鋼の特性(破壊応力、YS、衝撃強度、絞り)は、焼入れ時にフェライトが析出すると損なわれます。製品の機械的特性はその断面積に依存します。焼戻し状態で最良の機械的特性を得るには、焼入れ状態で貫通焼入れ性を確保し、断面全体に粒状組織を与える必要があります。
粒度
粒界に関連するプロセスや特性を分析する際、材料構造を知る必要があります。ほとんどの鋼材料は多結晶構造を持ち、粒界で分離された粒の集合体で構成されます。粒界は多結晶鋼材料における基本的構造要素の一つです。粒界は、異なる配向を持つ2つの結晶間の界面を表します。これは結晶不完全領域であり、移動可能で不純物を吸着できます。粒界は高い拡散透過性を持ちます。
多結晶鋼材料では、粒界が多くのプロセスの動力学を決定します。例えば、粒界移動が再結晶化プロセスを制御します。粒界の高い拡散透過性は、中温度での拡散依存プロセスの動力学を決定します。鋼材料の脆化は、粒界への不純物濃縮に関連しています。
粒界は通常、2つの大きなグループに分けられます。(i) 低角粒界、(ii) 大角粒界。低角粒界は10度未満の角度を持つ副粒界です。これらは転位のネットワークや壁を表します。大角粒界の構造はより複雑です。粒界構造の理解の進展は、粒界の観察された微視的特性を記述するモデルの開発と関連しています。
粒度の決定
与えられた処理で形成される粒の大きさは、腐食後の微細組織試料から決定されます。炭素鋼と合金鋼では、試薬として1〜5ml HNO3 + 100mlエチルまたはメチルアルコールが使用されます。オーステナイト鋼は、硫酸銅-塩化物溶液(硫酸銅10g、塩酸50ml、水50ml)で腐食します。炭素鋼と低合金鋼を腐食すると、試薬はパーライトを暗くし、フェライト粒界、マルテンサイト組織、焼戻し生成物を可視化します。腐食速度は硝酸量とともに上昇します。腐食時間は数秒から1分です。オーステナイト鋼の腐食はオーステナイト組織とオーステナイト粒界を明らかにします。
浸炭法もオーステナイト粒界確立に用いられます。この場合、試料を浸炭雰囲気(例:40% BaCO3と60%木炭の混合物)中で930℃まで加熱し、冷却、腐食します。
さらに、酸化法が用いられます。微細組織試料を真空中で焼入れ温度より20℃〜30℃高い温度まで加熱し、3時間保持します。その後、空気を炉に30〜60秒間導入し、試料を水冷します。焼入れ前には、試料を930℃〜950℃のホウ砂溶融物で30〜40秒加熱し、水冷することが望まれます。これらの処理後、微細組織試料を研磨し、塩酸15%エチルアルコール溶液で腐食します。粒界は酸化物ネットワークとして見えます。
この他、オーステナイト粒界腐食法、フェライトネットワーク法(0.6%までのC含有鋼)またはFe3Cネットワーク法(過共析鋼)、共析鋼に近い組成の鋼に対するパーライトネットワーク法が用いられます。
粒度は、100倍拡大で観察された微細組織を標準スケールと比較して決定します(スケールは100倍拡大で粒数Nが「n = 8 × 2^n」の式に対応するように作成され、nは微細組織面積1mm²あたりの粒数)。または単位面積あたりの粒数を数えるか、粒の平均名目直径または立方ミリメートルあたりの粒数を計算します。
臨界点以上の加熱で生成されるオーステナイト粒界構造は重要です。冷却中に形成されるオーステナイト変態生成物(マルテンサイト、パーライトなど)はオーステナイト結晶内部に現れるためです。粗大オーステナイト粒は、焼入れ時に粗大板状マルテンサイト構造を決定し、焼鈍または正規化時には初期オーステナイト粒界での粗大網目状フェライト(セメンタイト)析出を決定します。パーライト組織も、パーライト粒が大きいほど粗大になります。
周知のように、鋼の粗大粒組織(フェライト-パーライト、マルテンサイトなど)は機械的特性が低いことが特徴です。このため、実用上は鋼の微細粒組織が望まれます。
粒度微細化
粗大粒組織を微細化することは可能で、鋼の熱処理で広く利用されています。Ac3温度以上への鋼加熱時の粒微細化は、多数のオーステナイト相核生成中心を通じてオーステナイト状態へ移行することに関連します。これらの中心の発展により、比較的微細粒構造が形成されます。Ac3温度以上では、粒断面寸法は10〜30μmです。初期には粒度は出発組織の粒度に依存しません。出発鋼組織が微細であろうと粗大であろうと、非常に微細になる可能性があります。復元オーステナイトの微細粒構造は、形成される構造成分(パーライト、ベイナイト、マルテンサイト)に関わらず、冷却鋼の微細粒構造を提供します。これはすべての変態生成物が各オーステナイト粒内部で核生成するためです。
余剰相(準共析鋼ではフェライト、過共析鋼ではFe3C)が微小オーステナイト粒界で析出し、パーライト変態はより小さなパーライトコロニーの出現を伴います。微細オーステナイト粒は微細針状マルテンサイトの形成を決定します。これがAc3温度以上への加熱に関連する粒微細化効果の基盤です。全焼鈍、正規化、または焼入れ時のAc3温度以上への加熱は再結晶化に続きます。初期に粗大粒構造の場合、再結晶化によりAc3温度に対応する加熱温度で粒が微細化されます。
加熱温度がAc3温度よりはるかに高い場合、粒は再び大型化し、γ-α変態時の期待される組織修正は起こりません。初期構造内部の多数の中心でオーステナイト状態への変態が始まるとき、結晶化の微細化が特に顕著になります。形成される中心は、初期構造のα相配向と関連しないランダムな配向を持つ必要があります。通常、このような中心は十分に多数であり、粒度は15〜30μmを超えません。オーステナイトのパーライト析出時、オーステナイト粒がパーライトコロニーに分割されることも、それぞれが独立した粒と見なせるため、鋼の微細化を表します。
鋼の強化機構
鋼には4つの強化機構があります。(i) 固溶強化、(ii) 粒度微細化、(iii) 析出強化、(iv) 加工硬化。
固溶強化は、基本元素格子中の不純物原子数が非常に少なく、いかなる熱処理条件下でも安定および準安定析出相を形成できないが、不純物原子が機械的特性の向上を促進する現象です。母相格子中の不純物原子の存在は、不純物と基本成分の原子半径差により格子歪みを引き起こします。これにより弾性変形場が出現し、印加応力下で滑り面での転位移動を遅らせます。さらに、不純物原子は転位周りに不純物雰囲気を形成して転位移動を妨害できます。上記両因子が固溶強化で主導的役割を果たします。
α鉄格子中に統計的に均一に分布したCは、α鉄の構造と特性に影響を与えます。α鉄中のC溶解度はγ鉄よりはるかに低いです。両鉄種と間隙固溶体を形成します。しかし、γ鉄格子はC原子埋め込みに十分な大きさの孔を持つのに対し、α鉄の立方格子は苦しみます。C原子導入により、マルテンサイト格子と類似した正方歪みが生じますが、前者の場合歪みははるかに小さいです。さらに、C原子挿入によりα鉄格子全体がやや膨張します。したがって、Cはα相特性に影響を与えます。実際、固体α固溶体中のC濃度に対するYSの依存関係があります。Cがα相の塑性変形抵抗に及ぼす影響は、転位との強い相互作用、転位のピン留め、C原子挿入後のα相格子正方歪みから生じる弾性変形によるものです。
鋼の熱処理中に形成されるさまざまな構造成分の格子中のCの存在も、それらの機械的特性の変化をもたらします。例として、マルテンサイト形成時の間隙サイトの一方の副格子への挿入C原子の優先的配置が、マルテンサイト結晶格子に追加の正方歪みをもたらすことが挙げられます。これは、C原子周りの応力場と転位周りの応力場の相互作用により、塑性変形抵抗を高めます。α相に固溶したCが鋼の機械的特性に与える影響は、フェライト-パーライト変態の場合にも見られます。一部のCがα相に固溶することは、相の固溶強化が中間変態生成物の高強度特性を提供する要因の一つであることを示唆します。
鋼の粒度微細化は鋼に強化効果を持ちます。衝撃強度は特にオーステナイト粒度に敏感で、粒大型化とともに低下します。初期オーステナイト粒内部のパーライトコロニー寸法減少も、衝撃強度上昇を促進します。
粒度が衝撃強度に相当な影響を与える一方で、硬度、破壊応力、YS、伸びなどの個々の機械的特性への影響は小さいか、ないです。実際の粒度のみが鋼特性に影響し、継承粒度は影響しません。しかし、熱処理技術プロセスは継承粒によって決定されます。
鋼では、焼入れ時に形成される過飽和固溶体の析出に伴い、合金成分原子で濃縮された分散粒子が析出します。これらの粒子の析出により、鋼の強度(硬度)が増加します。これらの特性の増分は、粒子の分散度と体積分率の増加とともに増加します。この現象を析出強化と呼びます。
過飽和固溶体の析出は、焼入れ鋼の加熱(時効)中に起こります。強化は、障害物(バリア)がいかなるタイプであれ形成されることにより、結晶中の転位移動抵抗が増加することによるものです。時効鋼では、転位はその移動を遅らせる領域に遭遇します。移動転位と第二相析出物の相互作用の性質は、相形態と構造に依存して異なる可能性があります。時効の鋼強度特性への総効果は、(i) 形成析出物の強度、(ii) 析出物体積分率、(iii) 析出物分散度、(iv) 形態、構造、母相との結合タイプ、(v) 温度、によって決まります。
α-Fe中のC固溶体がA1温度以下で冷却されると、C溶解度の低下と温度低下に伴いCがFe3Cとして析出します。このプロセスは、拡散プロセスを伴う十分に緩やかな冷却下で起こり、セメンタイト形成につながります。急冷(水焼入れ)の場合、Cは析出する時間がありません。過飽和α固溶体が出現します。その後の室温放置(自然時効)で、Cは固溶体から析出しようとします。C濃厚領域は主に母相の欠陥部に出現します。自然時効中の過飽和固溶体からのC析出は、強度特性と硬度の向上をもたらします。しかし、絞り、伸び、衝撃強度などの塑性特性は劣化し、析出強化現象が見られます。
加熱温度上昇(人工時効)により、析出強化が加速します。これは温度上昇に伴う拡散プロセスの激化によるものです。α-Fe中の過飽和固溶体からのC析出総プロセスは、いくつかの連続するプロセスで構成されます。機械的特性と硬度は、鋼の時効中に起こる構造変化に対して鈍感です。特性の急激な変化は、鋼の構造状態の変化を示します。
析出時の機械的特性最大変化は、余剰結晶が高度に分散した状態で析出した場合にのみ達成されます。その後の結晶凝集は特性劣化をもたらします。
α-Fe中のC溶解度差が鋼特性に与える影響(低温時効中の析出強化)は低C鋼で顕著です。0.4%以上のCを含む鋼では、パーライト変態中に形成されるFe3C粒子の影響により、上記効果は見られません。さらに、析出相の核生成は、CのFe3C-フェライト界面への移動により阻害される可能性があります。結果として、格子欠陥でのC濃度が減少します。
冷間塑性変形は、過飽和固溶体の析出を大幅に加速します。これは転位密度の増加(析出物の不均一核生成の好適サイト)と空孔濃度の増加(Cのクラスターへの拡散促進)によるものです。機械的特性は、冷間加工後の時効中に焼入れ後と同じように変化します。すなわちYS、破壊応力、硬度が変化します。時効時間増加に伴い、伸び、絞り、衝撃強度が減少し、脆性破壊傾向が高まります。変化率は焼入れ鋼より高いです。また、変化の性質も異なります。焼入れ後時効では硬度が最大に達してから低下するのに対し、冷間加工後では硬度は時効時間とともに低下しません。時効温度上昇に伴い、焼入れ鋼の最大硬度は低下しますが、冷間加工後では硬度は時効温度に依存しません。これは相当量のCが転位付近に集中しているためで、母相中で均一に核生成するクラスターはほとんどありません。したがって、クラスターは他のクラスターの犠牲で成長できず、凝集できません。
鋼を強化する重要な方法は変形強化です。結晶変形による強化は、応力-ひずみ曲線の形状から判断できます。これらの曲線の実際の形状は、金属の結晶格子タイプ、純度、熱処理に大きく依存します。
立方格子鋼の場合、強化曲線は放物線的ですが、六方格子金属では応力とひずみの間にほぼ線形依存が観察されます。この事実は、塑性変形強化が主に転位の相互作用によって決まり、転位移動を遅らせる構造変化に関連することを示唆します。六方格子金属は、易滑り系が少ないため立方格子鋼より変形強化しにくいです。立方格子鋼では、滑りはいくつかの交差する面と方向で進行します。
加工硬化には3段階あります。第一段階は易滑りによるものです。これは結晶の外力に対する配向と不純物の存在に依存します。この段階は、低い加工硬化率でひずみ応力がひずみに線形依存することが特徴です。転位は通常第一滑り系で滑ります。
第二段階では加工硬化率が第一段階よりはるかに高くなります。転位は交差する滑り面で移動し、衝突時に転位移動への追加障害を形成します。この状態は応力-ひずみ曲線で最も広範囲にわたります。加工硬化率とせん断弾性率(または他の弾性定数)の比は、印加応力と温度にほぼ依存しません。結晶配向と不純物の存在にはほとんど依存しません。
第三段階では、転位分布の変化が可能です。転位は第二段階で移動を遅らせていた障害を迂回するか、転位と相互作用します。結果として、第二段階で観察されるより低い加工硬化率になります。この段階では、二次滑り系の出現により応力の部分的緩和が起こり得ます。歪みの低減により、一定数の転位が系を通過することで一次系での変形が継続する結果となることがあります。第三段階での変形の特徴的特徴は、クロススリップの発展であり、これは第二段階で形成された障害を転位が迂回する主要機構です。
鋼の熱処理プロセス
鋼の熱処理には3つの基本プロセスがあります。(i) 焼鈍、(ii) 焼入れ、(iii) 焼戻し。
焼鈍
鋼の焼鈍プロセスにはさまざまな方法があります。(i) 拡散焼鈍、(ii) 軟化焼鈍、(iii) 相再結晶化焼鈍または完全焼鈍(正規化、高温または粗粒焼鈍、パーライト化)、(iv) 応力除去焼鈍と再結晶化焼鈍。
拡散焼鈍の目的は、化学組成の不均質性、特に鋼の結晶化時に発生する偏析不均質性を可能な限り除去することです。この焼鈍は通常、γ固溶体領域の1100℃〜1300℃で行われます。拡散焼鈍は主に、晶間偏析による合金元素含有量差を平滑化するために使用できます。これは温度上昇と保持時間増加に伴うデンドライトのぼやけとして現れます。マイクロ硬度差も同時に除去されます。偏析領域の高硬度が除去されるため、鋼の全体硬度は低下します。ある平均硬度が達成されます。拡散焼鈍の成否は鋼の純度と偏析に大きく依存します。このタイプの焼鈍は一般に中程度純度鋼の特性改善に使用されます。
軟化焼鈍は球状パーライト組織を生成するために用いられます。この組織は非常に軟らかく、引抜きや冷間圧延などでの変形に適しています。低C鋼はこの焼鈍処理後、軟らかくなりすぎます。球状パーライト組織は0.5%以上のC濃度を持つ鋼で有利です。軟化焼鈍の別の目的は、焼入れ後、微細分散Cを持つ均一微細組織を生成することです。最も単純な軟化焼鈍法は、Ac1温度よりわずかに高い温度で数時間保持することです。この場合、前処理から残ったマルテンサイトが除去され、冷間加工による加工硬化が消除されます。軟化焼鈍後の冷却は600℃から空冷で行えます。軟化焼鈍対象組織の微細化は、点A1温度以上でのみ達成されます。
相再結晶化焼鈍は、この焼鈍中に起こる二重のγ-α変態で構成され、初期組織とは完全に異なる微細粒均一組織の出現をもたらします。正規化時の粒微細化により、機械的特性の悪いビドマンシュテッテン組織と粗粒鋳造組織が消失します。加工硬化状態の組織不均質性が除去されます。焼鈍温度がAc3温度に近く、この温度での保持時間が短いほど、粒は微細になります。焼鈍温度への昇温速度とこの温度からの冷却速度を上げることも、粒構造微細化を促進します。
正規化の場合、冷却は空冷で行われます。ここでは大型製品の断面に沿った異なる冷却速度を考慮することが重要です。生じる熱応力は応力除去焼鈍または高温焼戻しで除去されます。微細粒組織を得るには、変態温度範囲のみで急冷を行います。正規化加熱温度は変態点よりはるかに高くしてはならず、そうすると粒が粗大化しすぎます(過熱)。過度に長い保持時間も同じ結果を招きます。最適加熱温度はC含有量によって決まります。
応力除去焼鈍と再結晶化焼鈍は、転位集積と結晶格子歪みにより冷間加工鋼に存在する巨視的応力を除去します。通常これらの応力は非常に高いです。冷間加工中に起こる特性変化は、その後の加熱で修正できます。冷間加工度が大きいほど、加熱温度は低くなります。焼鈍温度と時間に応じて、冷間加工材料でさまざまな構造変化が起こります。これらの変化は回復と再結晶化プロセスに分けられます。
回復は、再結晶化開始前の欠陥密度と分布の自発的変化プロセスの総体です。回復が再結晶化粒内部での副粒界形成と移動なしで進行する場合、レストアリングと呼ばれます。副粒界が結晶粒内部で形成され移動する場合、回復はポリゴナイゼーションと呼ばれます。
レストアリングにはインキュベーション期間が含まれません。特性は焼鈍開始直後から変化し始めます。レストアリングは点欠陥の再分配を伴い、その濃度はその後過剰濃度から平衡濃度へ低下します。同時に転位が再分配され、異符号転位が消滅します。
鋼の構造は、ある焼鈍温度から劇的に変化し始めます。新しい比較的平衡な粒が、延伸された冷間加工粒とともに見られます。これらは変形母相粒と、より完全な内部構造を持つ点で異なります。ポリゴナイズ構造とは異なり、再結晶化粒は大角粒界で母相から分離されています。
初期冷間加工粒と同じ相で、より完全な構造を持つ粒が大角粒界で囲まれて形成・成長することを一次再結晶化と呼びます。再結晶化はインキュベーション期間から始まります。再結晶化速度は最初ゼロから最大まで増加し、新しい粒同士が接触する数の増加によりその後減少します。
不溶性不純物(炭化物、窒化物)の介在物は、再結晶化粒の成長傾向を低下させます。これは粒成長しやすいフェライト鋼で特に重要です。強い冷間加工を受けた合金鋼では、再結晶化中に別相が析出することがあります。
強い変形と融点近い温度での長時間保持(数日)後に、個々の結晶の集中的成長が見られることがあります。この現象を二次または集団再結晶化と呼びます。
焼入れ
焼入れは強化処理です。これは固溶体温度範囲から、第一相とベイナイト域での変態を抑制しマルテンサイトを形成するような速度で冷却することで構成されます。この状態では、鋼は最高硬度の特性を持ちます。(i) 主に中Cと高C鋼の処理に用いられる通常焼入れ、および(ii) 表面化学熱処理(浸炭、高温シアン化など)後の焼入れ(低C鋼用)が区別されます。
通常焼入れで必要な冷却速度を提供するため、さまざまな冷却媒質と方法が使用されます。水、油、空気が冷却媒質として機能します。オーステナイト安定性の高い多くの合金鋼は、段階焼入れが施されます。この焼入れ法では、室温まで直接冷却する場合より温度降下が小さく、結果として焼入れ応力が小さくなります。
比較的少ないC含有量の鋼でも、焼入れ時に一定量のオーステナイトが残留します。このため、製品に最大硬度を付与することは不可能です。オーステナイトは室温で安定し、より低温でマルテンサイトに変態するため、鋼に深冷処理が施されます。この処理では焼入れが継続され、残留オーステナイト含有量の多い鋼が液体窒素(N2)または0℃以下の焼入れ混合物に浸漬されます。
表面焼入れ(表面層のみを所定深度まで硬化させる必要がある場合)には、特別な焼入れ加熱スケジュールが使用されます。鋼表面が完全に加熱され、芯部は冷たく、その後の急冷で焼入れされません。表面焼入れ用鋼の選択は、鋼の急速加熱と冷却への感受性によって決まります。このため、鋼の割れを防ぐためC濃度は0.7%に制限されます。
焼入れ欠陥の主なものは、過度保持と過熱です。これらはマルテンサイト針の大型化と粗粒破面として現れ、焼入れ鋼の高脆性と亀裂形成をもたらします。亀裂は初期オーステナイト粒界で頻繁に形成されます。低焼入れ温度や与えられた温度での保持時間不足は不完全焼入れを引き起こします。この場合、焼入れ鋼は十分に硬くありません。
浸炭は、鋼表面をCとN2で飽和させる表面化学熱処理です。これらの元素は間隙法でFeに速やかに溶解し、相当深度まで急速に拡散可能です。低C鋼が浸炭対象です。浸炭は通常900℃〜950℃で行われます。ガス浸炭が主に用いられ、メタン(CH4)を主成分とするガスや液体炭化水素(灯油、ガソリンなど)から生成される雰囲気中で鋼を加熱します。浸炭は表面層を炭素で濃厚化することを目的とします。浸炭後の焼入れにより、表面層の必要な強化が達成されます。焼入れ浸炭層の比体積は芯部より大きいため、層に相当な圧縮応力が生じ、鋼の疲労強度が向上します。
シアン化は、シアン化物含有塩浴中で鋼表面をCとN2で飽和させる処理です。拡散層のC-N2比は、媒質組成と処理温度を変えることで制御されます。シアン化の浸炭に対する利点は、処理時間が短く、表面層にN2が存在するため耐摩耗性と耐食性が向上することです。
焼戻し
焼戻しの主目的は、所定の冷却度で分散組織を与えることです。低C鋼の場合、高温焼戻しを施さなくても焼入れ自体が焼戻しの役割を果たし、高い粘靭性と比較的高い強度を持ちます。
一部の鋼を油で焼入れすると、ベイナイト域での変態中に空冷後より分散した組織が形成されます。しかし、最も分散した炭化物分布と最も有利な特性は、マルテンサイト焼戻し後に得られます。組織分散度はYSに最大の影響を与えます。破壊応力とYSの向上、破壊応力-YS比の増加を焼戻し効率の尺度とできます。焼戻し効率は断面積と鋼中のCおよび合金元素含有量に依存します。
完全焼入れを達成するには断面全体で臨界焼入れ速度を超える必要がありますが、完全焼戻しにはこの手順は必要ありません。例えば、表面域にマルテンサイト、芯部にパーライトを持つ焼入れ鋼では、焼戻し後、芯部硬度が表面域硬度より高くなることがあります。これは特に短時間焼戻しで、マルテンサイトからの炭化物析出がパーライト板の凝集より速く進行する場合に顕著です。
遊離フェライトを含まない準共析鋼の焼戻しは、均一な改善組織を与えます。フェライト析出が存在する場合、破壊応力-YS比が低下し、衝撃強度が表面域より低くなります。したがって、焼戻し対象鋼製品のサイズを考慮して、Cと合金元素含有量、特定のオーステナイト化と冷却条件を選択する必要があります。焼戻しで適切な特性を得るには、連続冷却中のフェライト形成を抑制すれば十分なことがよくあります。非常に高い破壊応力が要求される場合のみ、焼戻しに急冷が用いられます。この場合、焼入れ温度を上げてオーステナイト粒を大型化することで、完全焼戻しへの感受性を改善できます。
製造プロセス
- 真空熱処理でパンチ・ダイスの耐久性を解き放つ
- 精密熱処理でパンチ・ダイス・ブレード・工具鋼の耐久性を最大化
- パンチングの極意:精度と成功のための主要原則
- 平面研削の極意:優れた仕上げのための主要原則
- 最適なヒートポンプ給湯器:省エネ給湯ソリューション
- 非鉄金属の熱処理マスター:溶体化処理、窒化処理などを徹底解説
- 鋼の熱処理完全ガイド:焼入れ・焼戻し・焼鈍で耐久性の高いナイフを作る
- 熱処理の3つの必須ステージ:加熱・保持・冷却を徹底解説
- アルミニウム熱処理の全知識:プロセス、メリット、用途を徹底解説
- 銅および銅合金の熱処理:強度・耐久性・性能を高める技術
- 精密熱処理:硬度・強度・耐摩耗性を高める