



CNC加工の最適化:プロセス分割と順序決定による高精度化
プロセス計画は工程全体を指し、単一の工程の性質や特定面の加工だけで判断できるものではありません。例えば、位置決め基準面を半仕上げ段階、あるいは荒加工段階で高精度に仕上げる必要がある場合があります。また、寸法チェーンの変換を避けるために、仕上げ段階で二次的な面の半仕上げを配置することもあります。
部品表面の加工方法と加工段階が決まったら、同一加工段階における各面の加工を複数のステップにまとめることができます。
加工手順の分割方法
CNC工作機械で加工される部品は、一般的に工程集中の原則に従って工程分割されます。主な分割方法は以下の通りです。
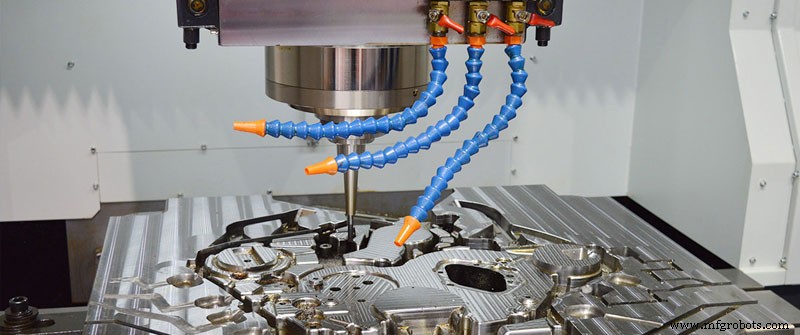
1) 使用工具による分割
同一工具で完了する工程を一つの作業手順とします。この方法は、加工すべきワーク面が多い場合に適しており、マシニングセンタでよく用いられます。
2) ワーク取り付け回数による分割
ワークを一回のクランプで完了できる工程を一つの工程とします。加工内容が少ない部品に適し、加工品質を確保できる前提で、全ての加工を一回のクランプで完了させます。
3) 荒加工と仕上げ加工による分割
荒加工で完了する部分を一つの工程、仕上げ加工で完了する部分を別の工程とします。強度・硬度要求がある部品、熱処理が必要な部品、高精度が要求される部品、内部応力を効果的に除去する必要がある部品、加工後の変形が大きく荒・仕上げの段階分けが必要な部品に適しています。
4) 加工位置による分割
同一形状を加工する工程を一つの工程とします。加工面が多く複雑な部品の場合、CNC加工・熱処理・補助工程の順序を合理的に配置し、工程間の接続問題を解決する必要があります。部品は複数の面で構成され、各面には独自の精度要求があり、面間にも相互の精度要求が存在します。
加工順序の原則
部品の設計精度要求を満たすため、加工順序の配置には一定の原則に従う必要があります。
1) 先荒後仕上げ
各面の加工順序は、荒加工→半仕上げ→仕上げ→超仕上げの順で行い、加工面の精度と表面品質を段階的に向上させます。全ての面をCNC工作機械で加工する場合、一般的に荒加工→半仕上げ→仕上げの順で工程を配置し、全ての荒加工が完了してから半仕上げと仕上げを行います。荒加工で大部分の加工代を素早く除去し、その後各面を順次仕上げることで、生産効率を高め、加工精度と表面粗さを確保できます。この方法は、高い位置精度が要求される加工面に適しています。ただし絶対的ではありません。例えば、高い寸法精度が要求される面では、部品の剛性・変形・寸法精度を考慮し、荒加工→半仕上げ→仕上げの順で個別に行うことも検討されます。高精度が要求される加工面では、荒加工と仕上げ加工の間に一定期間置くことで、荒加工後の表面応力を完全に解放し、応力と変形を低減させ、加工精度向上に寄与します。
2) 基準面を先に加工
加工開始時に、仕上げ基準として使用する面を常に先に加工します。位置決め基準面の精度が高ければクランプ誤差が小さいためです。したがって、いかなる部品の加工でも、位置決め基準面は常に荒加工と半仕上げ加工を行い、必要に応じて仕上げ加工を行います。例えば、軸部品では常にセンター穴を先に加工し、その後センター穴面と位置決め穴を精密基準として穴系や他の面を加工します。複数の精密基準面がある場合は、基準変換の順序と加工精度を段階的に向上させる原則に従って基準面の加工を配置します。
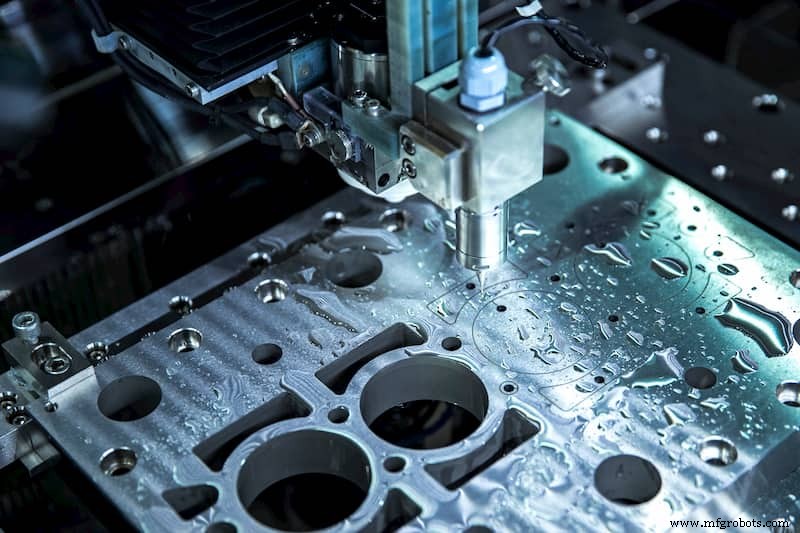
3) 先平面後穴
箱体、ブラケット、機体などの部品では、平面の輪郭寸法が大きく、平面位置決めが安定・信頼性が高いため、平面を先に加工し、その後穴加工を行います。これにより、後続工程で安定した平面を位置決め基準面として利用でき、平面上での穴加工が容易になり、穴の加工精度向上にも寄与します。一般的に、部品の加工位置に応じて工程を分割し、単純な幾何形状→複雑な幾何形状、低精度→高精度、平面→穴の順で加工します。
4) 先内後外
精密スリーブなどで外径と穴の同軸度が要求される場合、一般的に「先穴後外径」の原則を採用します。すなわち、外径を位置決め基準として穴を加工し、次に高精度の穴を位置決め基準として外径を加工します。これにより、外径と穴の高い同軸度要求を満たし、使用する治具構造もシンプルになります。
5) 工具交換回数の削減
CNC加工では、工具が加工位置に入る順序に従って加工順序をできるだけ配置します。
製造プロセス