



薄肉部品のCNC加工を最適化:実証済みの技術とソリューション
薄肉部品CNC加工における問題点
(1) 加工プロセスの問題
薄肉部品のCNC加工では、部品全体の厚さが1mmを超えないことが求められます。薄肉部品は全体的にコンパクトな構造ですが、剛性が低く、強度が実際の生産加工要件を満たせません。実際の加工プロセスでは、材料自体の影響で加工効果が設計要件を満たさないことが多々あります。そのため、プロセス改善による再加工を行い、加工効果を確保する必要があります。
(2) 加工方法の問題
部品のクランプ工程において、クランプ全体の緊密性を確保した上で、適切な調整と最適化を効果的に行い、管理と回転マトリックスをできるだけ包括的に制御・最適化する必要があります。同時に、クランプ自体がスピンドルの影響を受けるため、すべての重心制御がスピンドルの頂点に集中することで、各作業の完全な展開を効果的に保証できます。現在の部品の実態に応じた有効な吊り下げ深度の制御と選択を行い、全長が現在の設計要件を満たすようにします。また、生産プロセスではクリップの強度と硬度が現在の実用ニーズを満たすことを確保し、クリップの損傷を減らし、すべてのクリップの長期運転を可能な限り確保する必要があります。しかし実際には、工具の制御が薄肉部品のCNC加工と切削に主に集中しています。多くのオペレーターが切削角度全体を選択しないため、最終的には全体的な切削角度が現在の実用要件を満たさず、所定の加工要件を最小限の労力で満たすことができず、部品を可変的に効果的に制御できなくなります。
薄肉部品CNC加工方法のプロセス最適化対策
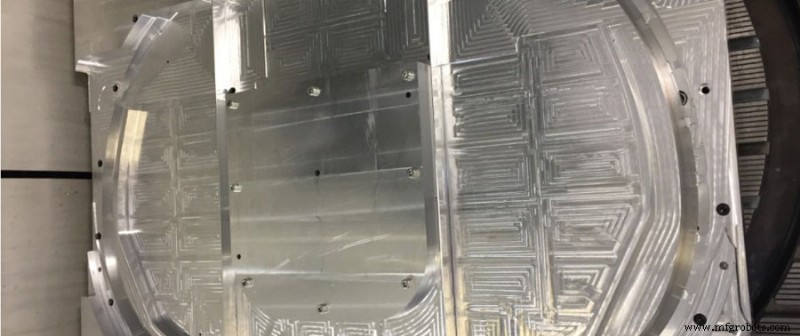
(1) 加工技術の最適化
従来の加工技術と比較して、薄肉部品の数値制御加工方法を通じて採用される技術設計と加工は、加工プロセスにおけるデータ誤差を大幅に削減し、現在の部品製品の実際の品質を効果的に保証できます。薄肉部品のNC加工に関連する技術プロセスを包括的に分析すると、現段階での薄肉部品NC加工方法は、主に荒加工から仕上げ加工へと移行しています。数値制御技術を用いた荒加工プロセスでは、現在の部品の実態を分析し、目標加工方法を策定することが多く、これは加工品質の向上だけでなく、損失の削減にもつながります。荒加工完了後は、技術装置を用いて半仕上げ加工を継続し、主に部品表面の関連材料を提案して、後工程のデータ精度を効果的に確保します。仕上げ加工プロセスでは、正確なデータ分析を行い、微細な技術的手段で加工管理を実施して効果的な仕上げを実現する必要があります。例えば、外周の精密フライス加工による加工と最適化を行い、最終的に部品全体が現在の設計要件を満たすようにします。薄肉部品のCNC加工自体は比較的高い加工要件を持っています。材料の精密製造を効果的に改善し、資源消費を可能な限り削減するため、薄肉部品のCNC加工プロセスでは、まずCNC変形制御をしっかり行い、現在の加工方法と加工パラメータを改善し、科学的な加工計画を効果的に提案し、最終的に変形値を制御可能な範囲内に収めます。
(2) 加工方法の変更
薄肉部品CNC加工の加工方法は、主にプロセス設計、部品クランプ、工具制御の3側面を含みます。実際の薄肉部品CNC加工プロセスでは、CNCポリシーの分析プロセスを効果的に完了し、現在の段階における実際の加工プロセスでのハードウェアの実際の負荷能力を明確にし、負荷シーケンスと変形の関係を効果的に分析し、最終的に標的となるプロセス設計方法を導き出します。F=KUは現在の主要な計算プロセスの式です。Fは薄肉部品のCNC加工部品の負荷アレイ、KUは光マトリックスであり、加工変形の技術的値です。この3者の包括的な分析を通じて、負荷アレイの値が徐々に減少するとき、光マトリックスを効果的に調整すべきであり、最終的に部品の全体的な品質向上を効果的に保証できます。また、適切な材料強度を強化するため、KUの値を全方位的に調整・最適化し、最終的に適切な加工・生産方法を選択すべきです。
薄肉部品CNC加工プロセスの最適化効果の評価
1. 部品変形の効果的な制御
現在の実態と合わせて、薄肉部品のCNC加工実施プロセスでは、実際の設計要件に従って加工設計を行うべきです(図1参照)。まず荒加工を行い、次に半仕上げ加工、最後に仕上げ加工を行います。加工の実施に基づき、まず表面制御を行い、元の基準で可能な限り最適化します。しかし、ブランク部品の構築プロセスでは、内部が外部環境の影響を受け、熱処理の追加により現在の部品が変形しやすく、最終的に薄肉部品CNC加工の実際のサイズと設計品質に影響を与えます。壁厚の程度が常に変化するため、その剛性構造は実際の生産ニーズを満たせず、独自のガイダンスがある程度変化します。壁厚の継続的な減少により切削振動が発生し、最終的に実際の製品サイズが設計要件を満たせず、コア表面を保証できません。CNC加工プロセスは主に実際の設計パラメータと明確な科学的加工方法に依存しますが、外部影響と様々な要因により、加工難易度が徐々に増加し、製品品質が実際の生産設計要件を満たせず、最終的に精度と期待される生産精度のギャップが大きくなり、所定のクランプ力に耐えられず変形し、薄肉部品CNC加工の品質低下を招きます。
2. プロセス効果の完全な最適化
プロセス品質を包括的に向上させるためには、プロセス改善計画と加工方法の改善という2つの側面から技術を最適化し、プロセス品質を総合的に向上させる必要があります。
(1) プロセス改善計画
現在の実際の設計ニーズと合わせて、薄肉部品のCNC加工完了プロセスでは、部品全体の端面をまず粗フライス加工し、その後熱処理により初期加工を完了します。以下の対策を講じます:ラジアルクランプ力を軸方向圧縮に変更し、部品が軸方向力のみの影響を受け、ラジアル力を受けないようにすることで、部品のクランプ変形を大幅に削減します。初期加工完了後、熱除去手段で加工を行い、最後に仕上げ加工を完了します。仕上げ加工プロセスでは、代金を事前に配置・管理し、代金要因により既定の加工要件に従って実施できない多くの施工方法を効果的に回避し、代金が小さいため内径設計形態が修正できないなどの関連問題を減らします。
(2) 加工方法の改善
穴の実際の状態を設計者の制御下に置くため、仕上げ加工プロセスではライトナイフ操作技術も可能な限り使用し、CNC加工品質を可能な限り向上させ、加工効果を確保します。加工方法を改善するため、オペレーターには実際の部品加工に基づき標的となる機械加工を選択することを要求し、加工強度を確保し、加工部品の安定性を可能な限り達成し、この段階で使用される材料が既定の作業要件を満たすことを確保し、加工設備の損傷による部品損傷を減らします。
結論
わが国における薄肉部品CNC加工の実態を分析し、技術改革の実際の効果と合わせて、薄肉部品CNC加工を最適化することでのみ、加工品質を効果的に向上させ、振動線、変形などの問題を減らし、製品の実際のサイズと表面粗さが現在の設計管理要件を満たすことを効果的に保証できます。関連事例の結果の効果的な分析と研究を通じて、実際の生産経験と組み合わせて分析と最適化を行うだけでなく、異なる加工方法による異なる問題を提起し、加工品質が生産経験によって制限されないように可能な限り保証し、最終的に薄肉部品CNC加工品質の損傷を防ぎます。したがって、CNC加工シミュレーション分析の品質を継続的に強化し、効果的な方法で加工方法を改善することでのみ、加工品質を可能な限り向上させ、すべての制御可能な加工品質を確保できます。
製造プロセス