



CNCフライス加工で対処すべき重要課題
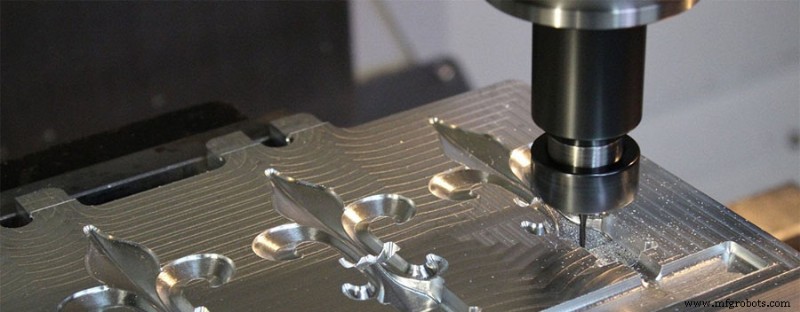
面フライス、肩フライス、輪郭フライス、キャビティフライス、溝フライス、旋削フライス、ねじフライス、プランジフライス、ランプフライス、円弧補間フライスはマシニングセンタで完了できます。近年、マシニングセンタの応用は増加しています。フライス加工はマシニングセンタで最も一般的な加工方法です。CNCフライス加工内容を選択する際、CNCフライス盤の利点と主要な役割を十分に活用すべきです。以下にフライス加工プロセスで注意すべき問題を簡単に紹介します。
1. フライス方向の選択
フライス加工プロセスでは、ワークを工具回転方向に沿って、または相対的に送ることができ、これは切削の開始と終了特性に影響します。工作機械、治具、ワークの要件に関わらず、順フライス(ダウンカット)が推奨されます。しかし、工具がワークに押し込まれる場合、送り速度が不規則に増加し、切削厚が過大になり工具崩壊を引き起こす可能性があります。このような用途では逆フライス(アップカット)を選択すべきです。また、加工代変化が大きい場合、逆フライスを選択する方が有利です。
2. 工具径と位置
フライスカッター径の選択は通常、ワーク幅と工作機械の有効動力に基づきます。特に面フライスを実行する際、ワークのフライス幅がフライスカッター径の決定を直接左右します。これは良好な切りくず形成と適切な切れ刃負荷を確保するのに役立つためです。理想的には、フライスカッターの位置は常にわずかにオフセンターであるべきです。なぜなら、この時各ブレードで形成される切削が非常に小さく、ブレードの進入と退出が切りくず形成に有利で衝撃荷重を防止できるからです。
しかし、工具が完全にセンターに位置している場合、切れ刃が切り込みに進入または退出するとき、平均径方向力が方向を変え続け、工作機械主軸が振動し、ブレードが破損し、表面品質が悪化する可能性があります。フライスカッターのワーク相対位置、切削工具と刃先の接触は、プロセスの成功完了にとって極めて重要な要素です。
3. 切り込みと切り出し条件
(1) フライスカッターのブレードが切り込みに入るたびに、切れ刃は衝撃荷重の影響を受ける可能性があります。これは切りくず断面、ワーク材料、切りくずタイプに依存します。フライス加工プロセスでは、切れ刃とワーク材料の初期および最終接触のタイプが適切であることが極めて重要です。また、工具の正確な位置決めも切れ刃の進入と退出に重要です。
(2) ワーク幅 ≥ フライスカッター径
この場合、工具中心線はワーク幅の完全に外側にあり、工具の最外端チップがブレード切り込み時に強い衝撃を受けます。これは工具の最も敏感な部分が初期衝撃荷重を受けやすいことを意味します。ブレードは切り込みから離れ、チップ接触のみを保持します。これは切削力がブレードの最外端に完全に作用し、ブレードが突然ワークから離れるまで続きます。これは衝撃荷重解除力です。
(3) フライスカッター径がワーク幅よりわずかに大きい
この場合、工具中心線とワークエッジが同一直線上にあります。チップ厚が最大になるときブレードは切り込みから離れ、ブレードの切り込みと切り出し時に衝撃荷重が非常に高くなります。
4. フライス加工プロセスの利点
(1) 普通加工と比較して加工時間を短縮でき、生産効率と工作機械稼働率を向上させられます。
(2) ワークの熱変形が小さく、加工精度が高く、表面品質が良好、加工技術範囲が広く、薄肉、低剛性、熱変形しやすい部品の加工に適しています。
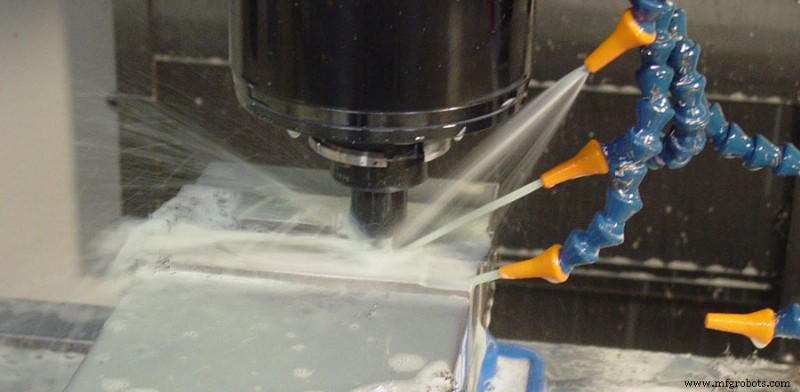
(3) 高速加工工作機械の工具冷却はオイルミスト半乾式冷却を採用し、専用高速切削油を使用し、最小限の潤滑油を供給します。ワーク表面に薄い油膜が形成され、従来のクーラントやエア冷却と比較してワーク表面品質を大幅に向上させられます。
5. 高速切削油の選択
(1) 銅、アルミニウム合金、非鉄金属、軽金属を切削する場合、切削力と切削温度は高くありません。耐摩耗剤の割合は低いが耐食性に優れた銅・アルミニウム合金専用切削油を選択できます。
(2) 合金鋼を切削する場合、切削量が少なく表面粗さが小さい場合(ブローチ、ねじ切りなど)、優れた極圧性能を持つ切削油が必要です。硫化脂肪酸エステルを主添加剤とする極圧切削油を選択できます。
(3) 鋳鉄と青銅は脆性材料で、切削時に割れ切りくずが形成されやすく、切削油と共に流れて工作機械ガイドレールに入り部品を損傷する可能性があります。冷却・洗浄性能に優れ、ろ過をしっかり行う切削油を使用します。
(4) チタン合金を切削する場合、切削油の極圧性能への要求が極めて高いです。また、油の流動性と耐食性について総合的な試験を行い、加工中の水素脆化とビルトアップエッジ問題を防止する必要があります。
製造プロセス