



電解研磨 vs 機械研磨:どちらの表面仕上げ技術が優れているか?
研磨とは、機械的、化学的、または電解研磨作用を用いてワーク表面粗さを低減し、光沢のある滑らかな表面を得ることです。研磨工具と砥粒または他の研磨媒体を使用してワーク表面を改質することです。
研磨はワークの寸法精度や幾何精度を向上させるものではなく、滑らかな表面や鏡面光沢を得ることを目的とし、場合によっては光沢を消す(マット仕上げ)ためにも使用されます。
機械研磨は単一部品に対して手作業で行われるプロセスであるのに対し、電解研磨は複数部品を一度に処理できます。ここでは機械研磨と電解研磨の定義と違いを紹介し、あなたに適した選択の助けとなることを願っています。
電解研磨とは?
電解研磨は電解ポリシングとも呼ばれます。これは研磨プロセスの一種です。電解研磨は金属部品を電気化学的に研磨します。電解研磨は、銅、アルミニウム、ステンレス鋼、炭素鋼、ニチノール、チタンなど、様々な特殊および一般的な合金に実施可能な金属仕上げプロセスです。この「逆メッキ」プロセスは、整流電流とリン酸ベースの電解質に依存し、金属部品から表面材料層を除去します。
交流から直流に変換された低電圧電流を部品に流し、材料の外皮を除去します。手順を完了し残留電解質を除去するため、電解研磨専門家は部品をすすぎ、乾燥させます。
鋼部品を電解研磨すると、金属表面の不均一な「凹凸」と「バリ」が平坦化または除去されます。電解研磨は金属部品のパッシベート(不動態化)と除去にも使用されます。
電解研磨された部品は清浄な表面を持ち、医療、食品サービス、製薬、自動車、航空宇宙など多様な産業用途に適しています。
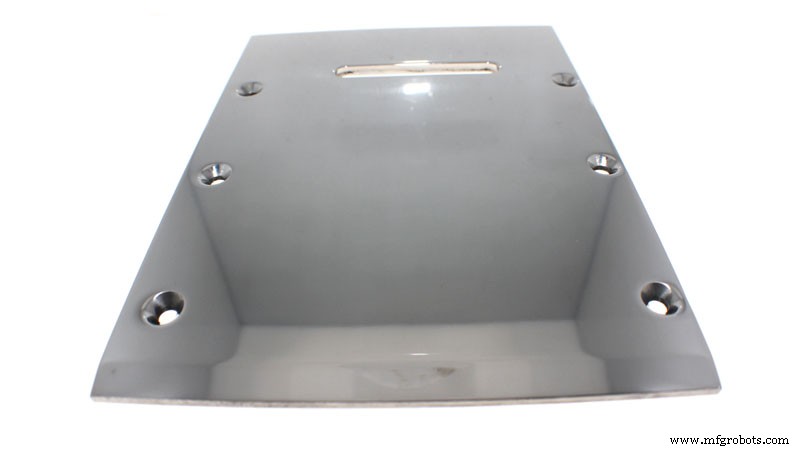
機械研磨とは?
機械研磨は、化学的にではなく機械的に部品表面を滑らかで光沢あるものにするプロセスです。未研磨部品を顕微鏡で観察すると、表面に見える「凹凸」があります。部品研磨後、これらの「凹凸」は小さくなります。機械研磨はサンドペーパーなどの研磨剤で研磨するプロセスでもあります。プロセスは元の部品状態と仕上げ要件に基づいて変化します。これは労働集約的な金属仕上げプロセスで、オペレーター制御であり、一貫性を維持するのが困難です。
電解研磨の利点
機械研磨と電解研磨の違いを検討した結果、多くの企業が電解研磨の多くのメリットを認め、採用を決めています。主な利点は以下の通りです:
耐食性の向上
未処理金属部品は時間経過で錆びたり腐食したりします。電解研磨は化学的不動態化の30倍効果的です。
エッジのバリ取り
未処理金属部品にはギザギザのエッジがあり、医療業界など一部用途では危険です。部品に滑らかな表面を確保するため、電解研磨などの金属仕上げを施すべきです。
超クリーン仕上げ
電解研磨された金属部品は、機械研磨では一貫して達成できない超クリーン表面を持ちます。機械研磨とは異なり、電解研磨は均一な表面材料層を除去し、ゴミや他の汚染物質のない滑らかな表面を作ります。
ヒートティントと酸化皮膜の除去
電解研磨は材料外層を除去するため、溶接や熱処理時に発生するスケールとヒートティントを除去します。電解研磨は腐食発生も抑制します。
より高い微小仕上げ値
機械研磨で改善されたマイクロ仕上げ値を持つ部品でも、複雑部品の小さな特徴には到達できません。しかし電解研磨は到達困難領域の微小ピークを低減する濃度を使用します。
外観の向上
電解研磨部品は均一で永続的な明るく光沢のある外観を持ちます。
機械研磨に関する重要な注意点
機械研磨は低純度・高純度両用途に良好な表面プロファイルを提供します。しかし機械研磨は介在物を除去できないだけでなく、それらをより深い表面に押し込み、追加研磨材を拾おうとすることで悪化させ、更なる腐食領域を引き起こす可能性があります。
また、機械仕上げプロセスは部品上の汚染を除去し明るい仕上げを提供します。一方、電解研磨プロセスは完全に特徴のない表面を生成します。冷間加工プロセスによって引き起こされる歪みなしに、金属の真の結晶構造を示します。この歪みは機械仕上げ法使用時に常に顕在化します。
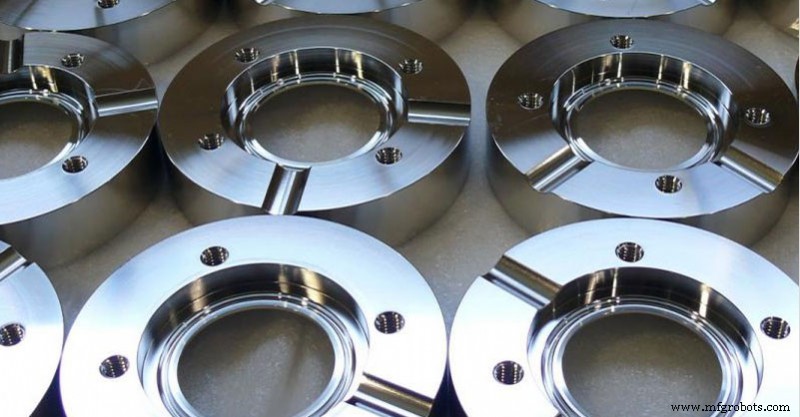
電解研磨と機械研磨の選び方
機械研磨は表面粗さを低減して金属表面や金属部品を改善し、滑らかな表面を与えます。さらに、ステンレス鋼合金、アルミニウム、金属仕上げ、さらには鏡面仕上げを含むほぼすべての材料タイプが機械研磨で改善されます。
しかし、バリを除去し、研磨で傷をきれいにしたいなら、電解研磨が適しています。大量の金属部品により良い表面仕上げが必要なら、電解研磨が生産プロセス改善に役立ちます。
また、試作数が少ない場合は手動研磨や機械研磨を選ぶのが良いです。試作1個の電解研磨コストは高く、このサービスを提供するサプライヤーは多くの場合最小注文数量を設定しているためです。
結論
電解研磨と機械研磨の両方は、あらゆる形態の金属に仕上げを施す上で重要な役割を果たします。両技術は傷隠しにも役立ちます。不動態化と比較して、電解研磨装置はクロム/鉄比を4%増加させることでステンレス鋼の耐食性を向上させ、電気抵抗を30倍向上させます。
結論として、機械研磨は危険な化学反応を生じず、金属とプラスチックの両方に有効です。電解研磨は耐食性向上と大量金属部品の研磨容易化に貢献します。
したがって、あなたのニーズと予算に応じて、電解研磨と機械研磨の違いを学び、プロジェクトに最適な仕上げサービスを選択してください。
製造プロセス
- 機械ジョイント解説:種類、用途、一般的な故障ポイント
- メカニカル引張スプリング解説:仕組みと不可欠な理由
- メカニカルリンケージ(機械連結)の原理と利点:硬質ロッドが生む操作フィール
- 機械室の役割・設備・安全設計ガイド
- UGIGRIP® 4462:耐久性とコスト効率に優れたプレミアム耐食性ステンレス鋼
- UGIGRIP® 4301:耐久性と耐震性に優れた先進耐食性ステンレス鋼
- UGIGRIP® 4311:優れた耐食性と構造性能を実現する先進ステンレス鋼
- UGIGRIP® 4401:耐食性と構造効率に優れた高性能ステンレス鋼
- UGIGRIP® 4406:長期耐久性と耐震性を両立する高性能ステンレス鋼
- UGIGRIP® 4062 – 卓越した耐食性と高性能、長寿命・耐震構造用鋼
- UGIGRIP® 4362:優れた耐食性とユーロコード8準拠を実現する高性能ステンレス鋼