



CNCワーク精度を最大化する実証済み技術
加工精度とは、加工後の部品の実際の幾何パラメータ(寸法、形状、位置)が図面で指定された理想的な幾何パラメータとどの程度一致するかの度合いです。この一致度が高いほど加工精度は高くなります。
加工では様々な要因の影響により、部品の幾何パラメータを完全に理想的な幾何パラメータと一致させることは実際には不可能で、常に何らかの偏差が生じます。この偏差が加工誤差です。
今日は以下の3側面から紹介します:
- 部品寸法精度の取得方法
- 形状精度の取得方法
- 位置精度の取得方法
部品寸法精度の取得方法
(1) 試し切り法
まず加工面の小さな部分を試し切りし、試し切りで得られた寸法を測定し、加工要求に従って工具切れ刃のワーク相対位置を調整し、再び試し切り、再測定。2〜3回の試し切りと測定を繰り返し、機械が要求寸法に達したら加工面全体を切削します。
試し切り法は「試し切り-測定-調整-再試し切り」を繰り返し、要求寸法精度を達成します。例えば箱穴系の試しボーリング加工など。
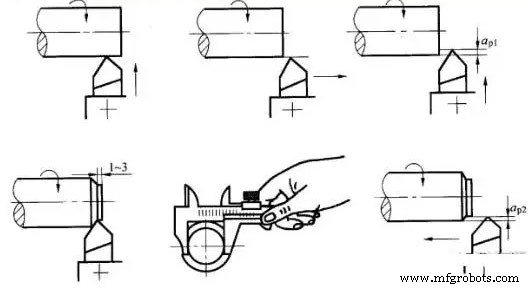
試し切り法で達成される精度は非常に高く、複雑な装置を必要としませんが、この方法は時間がかかり(複数回の調整、試し切り、測定、計算が必要)、効率が低く、作業者の技術レベルと測定器精度に依存し、品質が不安定です。したがって単品少量生産のみに使用されます。
試し切り法の一種として「合わせ加工」があります。これは加工済みワークを基準に、別の嵌合ワークを加工する、または2つ(以上)のワークを組み合わせて加工する方法です。合わせ加工での最終加工寸法要求は、加工済み部品との嵌合要求に基づきます。
(2) 調整法
工作機械、治具、工具、ワークの正確な相対位置を、サンプルや標準部品を用いて事前に調整し、ワーク寸法精度を保証する方法です。寸法が事前に調整済みであるため、加工中は試し切り不要で寸法が自動的に得られ、一連の部品加工中は不変です。これが調整法です。例えばフライス盤治具使用時、工具位置を工具セットブロックで決定します。調整法の本質は、工作機械上の固定域装置、工具セット装置、または事前調整済み工具ホルダーを用いて、工具を工作機械または治具に対して一定の位置精度に達させ、その後ワークロットを加工することです。
工作機械上でダイヤルに従って工具を送り、切削することも調整法の一種です。この方法では試し切り法でダイヤル目盛りをあらかじめ決定する必要があります。量産では、固定域ストッパー、サンプル、テンプレートなどの工具セット装置をよく用いて調整します。
調整法は試し切り法より加工精度と安定性が良く、生産性も高いです。工作機械オペレーターに高い技術は不要ですが、工作機械調整作業者に高い要求があります。バッチ生産と量産でよく使用されます。
(3) 定尺法
工具の対応寸法を用いてワーク加工寸法を保証する方法を定尺法と呼びます。標準寸法工具で加工し、加工面寸法を工具寸法で決定します。すなわち、一定寸法精度を持つ工具(リーマ、リーマドリル、ドリルなど)を使用し、ワークの加工部(穴など)精度を保証します。
定尺法は操作容易、生産性高く、加工精度が比較的安定しています。作業者技術レベルとはほぼ無関係で、生産性が高いです。様々な生産タイプで広く使用されます。ドリル、リーマなど。
(4) 自動測定法
加工プロセス中に加工寸法を測定し、測定結果を設計要求寸法と比較し、工作機械を継続動作させるか停止させるかを判断します。これが自動測定法です。
現在、自動測定値はデジタル表示可能です。自動測定法は測定装置をプロセスシステム(工作機械、工具、治具、ワークの統一)に追加し、その第5要素とします。
自動測定法は品質安定、生産性高く、発展方向です。
(5) 自動制御法
この方法は測定装置、送り装置、制御システムで構成されます。測定、送り装置、制御システムで構成される自動加工システムで、加工プロセスがシステムにより自動的に完了します。
寸法測定、工具補正調整、切削、工作機械停止など一連のタスクが自動的に完了し、要求寸法精度を自動的に達成します。例えばCNC工作機械加工時、部品はプログラムの様々な指示で加工順序と加工精度を制御します。
形状精度の取得方法
1) 軌跡法
この加工方法は、工具先端軌跡で加工面形状を形成します。普通旋削、フライス、平削、研削は工具先端軌跡法に属します。この方法で得られる形状精度は主に成形運動精度に依存します。
2) 成形法
成形工具の幾何形状を用いて工作機械の一部成形運動を置き換え、加工面形状を得ます。成形旋削、フライス、研削など。成形法で得られる形状精度は主に切れ刃形状に依存します。
3) 展開法
工具とワークの成形運動によって形成される包絡面を用いて加工面形状を得ます。歯切り盤、歯車削り、歯車研削、転造など。この方法で得られる形状精度は主に刃先形状精度と成形運動精度に依存します。
位置精度の取得方法
加工において、加工面の他面に対する位置精度は主にワーククランプによって決定されます。
1) 直接正規クランプを探す
この方法は、ダイヤルゲージ、刻線盤、目視検査でワーク位置を工作機械上で直接位置決めするクランプ方法です。
2) 線を引いて正しいクランプを探す
この方法は、部品図に従い加工対象各面の中心線、対称線、加工線を素材上に引き、ワークを工作機械に取り付け、引いた線に従って工作機械上のワーククランプ位置を合わせます。
このクランプ方法は生産性低く、精度低く、作業者技術レベル高く要求されます。一般に単品少量生産で複雑重量部品加工、または素材寸法公差が大きく治具で直接クランプできない場合に使用されます。
3) 治具でクランプ
治具は加工対象プロセス要求に基づき特別に設計されます。治具上の位置決め要素がワークの工作機械と工具に対する正しい位置を素早く占有でき、合わせ作業なしでワークのクランプと位置決め精度を保証できます。位置決め精度は高いですが、専用治具設計製造が必要で、バッチと量産で広く使用されます。
製造プロセス