



プラズマアーク加工の構成、プロセス、応用を解説
プラズマとは?
プラズマは物質の4つの基本状態の一つで、1920年代にアーヴィング・ラングミュアによって体系的に研究されました。1つ以上の軌道電子を失った(稀に電子を得た)イオン原子や分子、自由電子からなる気体です。
ダークマターとさらに不可解なダークエネルギーを除けば、プラズマは宇宙で最も豊富な通常物質の形態です。プラズマは太陽を含む恒星、希薄な星間物質、さらには銀河間領域にまで関連付けられています。
プラズマは、中性ガスを加熱するか、強い電磁場を作用させることで人工的に生成できます。自由荷電粒子の存在によりプラズマは電気伝導性を持ち、個々の粒子動力学とマクロなプラズマ運動は集団的電磁場によって支配され、外部印加場に非常に敏感です。
電磁場に対するプラズマの応答は、プラズマテレビやプラズマエッチングなど、多くの現代技術デバイスで利用されています。
プラズマアーク加工とは?
プラズマアーク加工は、ワークから材料を除去するために使用されます。このプロセスでは、高温ガスの高速ジェットを用いてワークを溶融・除去します。この高速高温ガスはプラズマジェットとも呼ばれます。
ガスや空気を5000℃以上で加熱すると、正イオン、負イオン、中性イオンに電離し始めます。ガスが電離すると温度は11,000℃〜28,000℃に達し、この電離ガスをプラズマと呼びます。
アークでガスを加熱し、加熱により生成されたプラズマを用いてワークから材料を除去するため、この一連のプロセスをプラズマアーク加工と呼びます。
このプロセスでは、高速・高温の気体ジェットでワークを溶融させて材料を除去します。
プラズマアーク加工で使用するガスは、ワーク材料である金属の種類に応じて選択されます。
プラズマアーク加工は、合金鋼、ステンレス鋼、アルミニウム、ニッケル、銅、鋳鉄の切断に使用されます。
プラズマアーク加工の作動原理
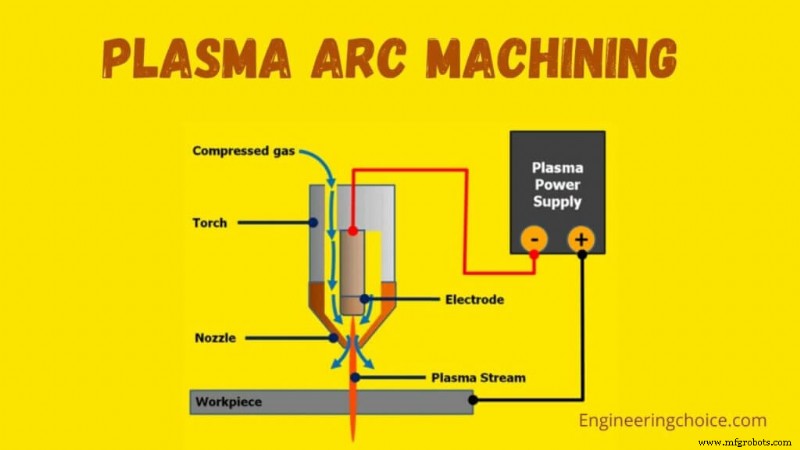
基本原理は、電極とワークの間に形成されるアークを、細孔の銅ノズルで絞り込むことです。これによりノズルから放出されるプラズマの温度と速度が上昇します。
プラズマ温度は20,000℃を超え、速度は音速に近づきます。切断用途ではプラズマガス流量を増やし、深く貫入するプラズマジェットが材料を切断し、溶融材料が噴出プラズマで除去されます。
プラズマアーク加工はプラズマガンで構成されます。プラズマガンにはチャンバー内にタングステン製電極があり、これはDC電源の負極に接続されるためカソードとして機能します。
一方、DC電源の正極はノズルに接続されるため、プラズマガンのノズルがアノードとして機能します。
電源を投入すると、カソードのタングステン電極とアノードのノズルの間にアークが発生。ガスがプラズマと接触すると、ガス原子とアークの電子が衝突し、電離ガス、つまりプラズマアーク加工に必要なプラズマ状態が得られます。このプラズマが高速でワークに向けられ、加工が開始されます。プラズマ状態を得るために高電位差が印加されることに注意してください。
プロセス全体で高温条件が必要です。ノズルから高温ガスが出るため過熱の恐れがあり、これを防ぐためウォータージャケットが使用されます。
プラズマアーク加工の構成要素
1. プラズマガン
窒素、水素、アルゴン、またはこれらの混合ガスを用いてプラズマを生成。プラズマガンにはタングステン電極を備えたチャンバーがあり、電極は負極、ノズルは正極に接続。必要なガス混合物を供給し、アノードとカソード間に強力なアークを発生。アークの電子とガス分子が衝突し、ガス分子が電離して熱が発生します。
2. 電源
DC電源を用いてプラズマガンに2つの端子を形成。カソードとアノード間に高電位差を印加し、強力なアークを発生させてガス混合物を電離・プラズマ化します。
3. 冷却機構
高温ガスがノズルから連続的に噴出するため熱が発生し、プラズマガンに冷却機構を追加。ノズルをウォータージャケットで囲み、ウォータージェットで冷却します。
4. ワーク
様々な材料をこの加工で処理可能。アルミニウム、マグネシウム、炭素、ステンレス鋼、合金鋼などの金属が加工できます。
プラズマアーク加工の応用
- 合金鋼、ステンレス鋼、鋳鉄、銅、ニッケル、チタン、アルミニウム、銅ニッケル合金などの切断。
- プロファイル切断。
- 難削材の旋削・フライス加工に成功裏に使用。
- スタック切断、形状切断、穴あけ、水中切断が可能。
- 難融材料の均一薄膜を金属、プラスチック、セラミックスに噴射堆積することも可能。
プラズマアーク加工の利点
- あらゆる金属を切断可能。
- 切断速度が高い。
- 通常の酸素切断と比較し、普通鋼を4倍の速さで切断可能。
- 難削材の荒旋削に使用可能。
- 高速切断により板金の変形が減少、切断幅が最小限で表面品質が高い。
プラズマアーク加工の欠点
- テーパー面が生じる。
- 騒音対策が必要。
- 設備コストが高い。
- 作業者と周囲の人の眼の保護が必要。
- 酸化とスケール形成が発生するため、シールドが必要。
- ワーク表面に冶金学的変化が生じる可能性がある。
製造プロセス
- アーク溶接 vs ガス溶接:13項目で違いを徹底比較
- フライス盤の構造と動作:主要部品とはたらきを徹底解説
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- イオンビーム加工(IBM):原理、プロセス、産業応用を徹底解説
- ケミカルマシニング:応力なしで精密に金属を除去する技術
- 超音波加工:原理、種類、用途を徹底解説
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- カーボンアーク溶接:プロセス、機器、現代的応用
- プラズマアーク加工(PAM)の原理・応用・メリット・デメリット