



サーマルスプレー(熱溶射)完全解説:プロセス種類と産業応用
サーマルスプレー(熱溶射)コーティングとは?
溶融・加熱した材料(ワイヤ/粉末)を高速で基材表面へ噴射し、堆積させて被膜を形成するプロセス群。熱源は電気的(プラズマ/アーク)または化学的(燃焼炎)。「フィードストック(原料)」は金属、合金、セラミックス、プラスチック、複合材など多彩。粒子径はマイクロメートルオーダー。
電解めっき、PVD/CVD等と比較し、厚膜(20μm〜数mm)、広範囲、高堆積率が可能。基材温度上昇が小さく、可燃物へのコーティングも可。被膜品質は気孔率、酸化物含有量、硬さ、密着強度、表面粗さで評価。一般に粒子速度向上で品質向上。
新規部品製造だけでなく、摩耗・損傷部品の修復・寸法復元(印刷ロール、アンダーサイズベアリング等)にも広く採用。
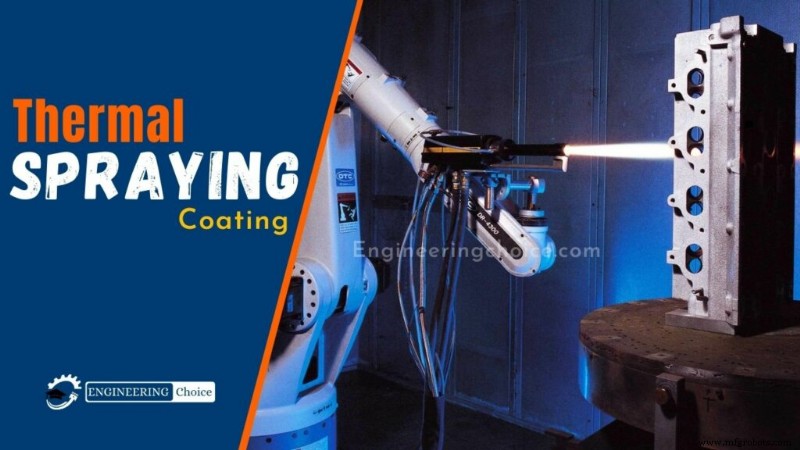
熱溶射の基本原理
消耗材を溶融/半溶融微粒子化し、高速噴流で基材へ衝突堆積。粒子は「スプラット/プレートレット」となり、互いに噛み合って被膜形成。溶融溶接やブレージング、レーザークラッディングとは異なり、基材との冶金的融合ではなく機械的嵌合で密着する点が最大の特徴。従って、基材表面は清浄・粗面化(グリットブラスト/機械加工)が必須。
長年、全産業分野で部品保護・再生に実績。近年の装置・プロセス進化で品質向上・適用範囲拡大中。
代表的な5つの熱溶射プロセス
1. HVOF(高速酸素燃料溶射)
専用トーチで燃焼ガスを超音速噴流化、粒子を高速加速。薄膜ながら均一・高密着・高耐食性。耐熱性はプラズマ溶射に劣る。
2. 燃焼炎溶射
酸素+燃料ガス炎で溶融、低速噴射。密着力は劣るが低コストで低応力用途に最適。後加熱(フューズ)で密着・致密化向上可。
3. プラズマ溶射
アーク放電で生成した高温プラズマジェット(>15,000K)で粉末溶融噴射。酸化物、モリブデン等の難融材料対応可能。膜厚μm〜mm級調整可。汎用性極めて高く最も普及。
4. 真空プラズマ溶射
制御雰囲気・低温でプロセス実施。基材熱ダメージ最小化。自動車バンパー、ダッシュボード、ドアミラーハウジング等の前処理(ポリエチレン成形品へのエポキシ接着促進等)に採用。
5. 二線式アーク溶射
2本の導電ワイヤ間にアーク発生、溶融点で溶融・圧縮空気で噴射。コストパフォーマンス優秀。主にAl、Zn系材料で防食被膜形成に使用。
熱溶射被膜のメリット
- コスト削減:新品交換より修復安価、寿命延長も期待
- 低熱入力:基材の熱履歴ほぼ不変(例外あり)
- 材料汎用性:ほぼ全金属/セラミックス/プラスチック対応
- 膜厚範囲広大:0.001インチ〜1インチ超(典型0.005〜0.1インチ)
- 高速処理:噴射レート 3〜60 lb/hr、典型 0.5〜2 lb/ft²/0.01インチ厚
デメリット・注意点
- 基材材質が隠蔽される:記録管理必須
- 被膜品質の定量評価が困難:目視検査主体
- 初期投資高額:一部プロセスで高価な装置必要
製造プロセス
- 圧延加工の理解:種類、メカニズム、用語、産業用途を徹底解説
- 鍛造プロセス完全ガイド:種類、操作、用途、メリット・デメリット
- 研磨(ポリッシング)完全解説:種類・特徴・メリット・デメリット
- エンジニアリング公差、種類、はめあい:包括的ガイド
- レーザー切断完全解説:仕組み、種類、用途、メリット・デメリット
- プレス加工(スタンピング)完全ガイド:種類、工程、金属加工での実用応用
- ボール盤(穴あけ機)とは:種類、用途、応用を徹底解説
- サインバーの原理・種類・用途:精密角度測定の基礎
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- サーマルスプレー完全解説:種類、用途、メリット