



溶接記号の読み方完全ガイド:チャート・図面・重要ポイント
溶接記号の役割と標準化
設計者が溶接者へ、溶接長、貫深、ビード高さ、開先形状・寸法、位置、工法、充填材、強度、本数、形状、仕上げ等の詳細を簡潔に伝える略語。AWS(米国溶接協会)が標準化(ANSI/AWS A2.4)。時間・コスト削減と誤解防止に不可欠。
溶接記号の構成要素
基準線(水平線)が全要素のアンカー。矢印が基準線から継手へ伸びる。矢印側(矢印先)の溶接指示は基準線下側、反対側は上側に記入(矢印方向に関わらず固定)。
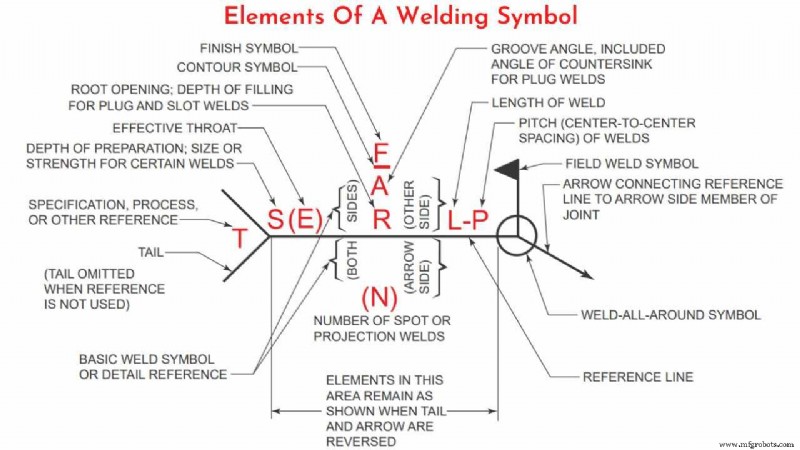
- 旗印(フラッグ):現場溶接(フィールド溶接)を指示。なし=工場溶接。旧図面では黒丸で代用。
- 全周溶接印(○):矢印・基準線接点に○で全周溶接指示。
- テール(尻尾):工法、電極、詳細図面参照等の補足情報を記入。不要時は省略。
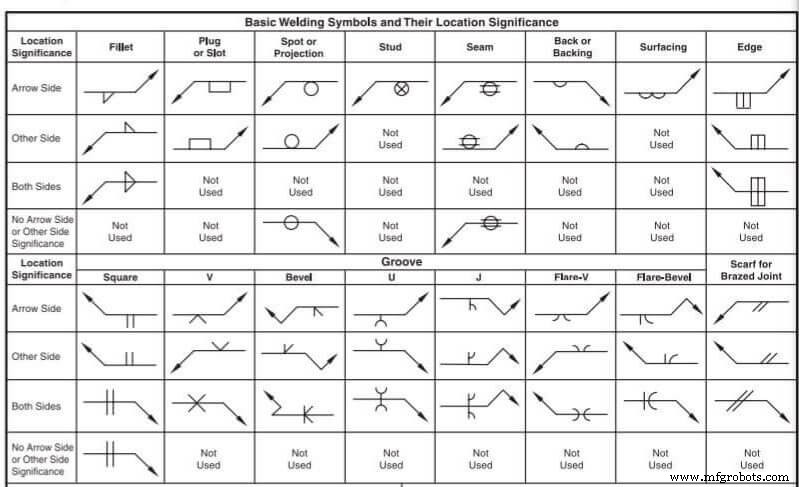
基本溶接記号チャート
アーク/ガス溶接、抵抗溶接、ブレージング、鍛造、サーミット、誘導、フロー溶接等の基本記号を図示。溶接プロセス、局部/全周、工場/現場、ビード形状を一括表示。
溶接位置の指定
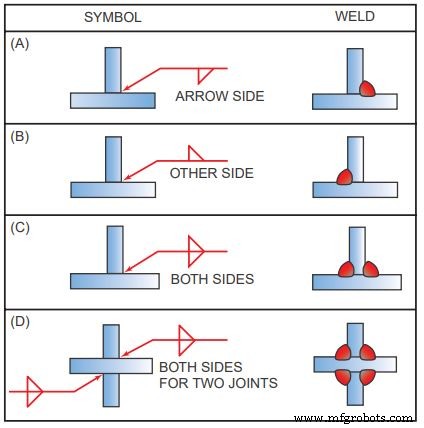
基準線は常に水平。矢印線は基準線端から継手位置へ。矢印側=基準線下、反対側=基準線上。両面溶接は上下両方に同一記号。テールに仕様・手順・フィラー材・ピーリング/ルートチッピング要否等を記載。複数溶接がある場合は個別に記号表示。
代表的な溶接タイプと記号
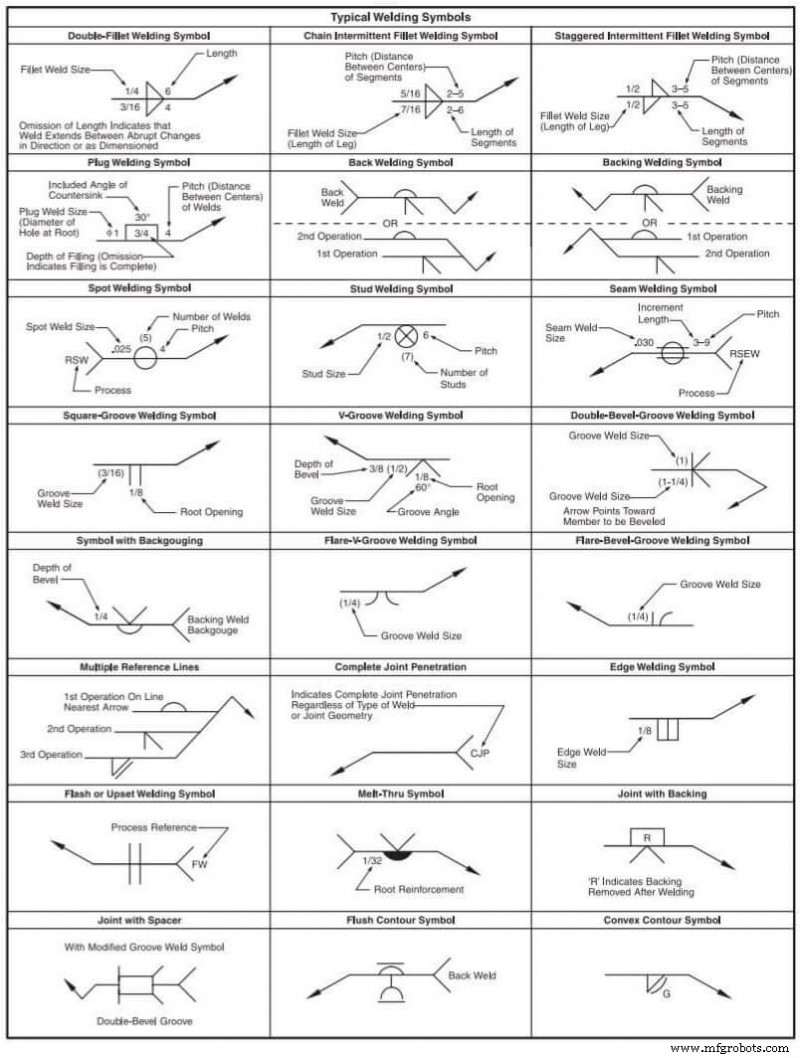
各溶接姿勢ごとに基本記号(溶接断面の簡略図)が基準線中央付近(上下どちらか)に配置。矢印側・反対側両方で示す。
1. フィレット溶接記号
概略三角形。ラップ、T、コーナー継手(約90°)に使用。三角形の垂直脚は常に記号左側。脚長は記号左に寸法記入。等脚なら1寸法、不等脚なら両寸法+長脚指示。溶接長は記号右。無指定なら寸法線間または方向変化点まで。断続溶接は「長さ-ピッチ(中心間距離)」を右に記入。
2. グルーブ(開先)溶接記号
突合せ継手主体、コーナー/T/曲面-平面にも使用。開先形状により多様な記号あり。溶接金属は開先内に堆積し母材と融合。貫深は品質に直結(図では省略)。
主な開先タイプ
- スクエアグルーブ:密着または微小根隙間。隙間寸法を記号に記入。
- Vグルーブ:両面または片面取り。V角度、根隙間、深さ(全厚でない場合)を表示。有効喉厚が深さ超える場合は括弧書き。
- ベベルグルーブ:片面取り。垂直線は常に左、矢印が取り側を指す(矢印線に切れ目で強調)。角度・深さ・有効喉厚・根隙間はVグルーブ準拠。
- Uグルーブ:両面凹面取り。寸法表記はV準拠。
- Jグルーブ:片面凹面取り。ベベルの凹面版。垂直線左、矢印で取り側指示。寸法表記V準拠。
- フレアVグルーブ:曲面同士の接合。ねらい溶け込み深さを記号左に、溶接深さを括弧で表示。
- フレアベベルグルーブ:曲面-平面接合。フレアV同様の寸法表示。垂直線常に左。
補助記号:メルトスルー(裏ビード肉盛り指示、高さ指定可)、バッキングバー(片面全溶け込み用裏当て金、除去時は「R」記入)。バッキングバー記号はプラグ/スロット溶接と同形状だが文脈で判別。
3. プラグ・スロット溶接記号
重ね継手で、片側に穴(プラグ:円、スロット:長孔)を開け、充填溶接。プラグ径を左、ピッチを右。スロットは幅を左、長さ-ピッチを右、テールで詳細図参照。個数を記号上下の括弧内に。矢印側/反対側で穴あけ側指示。全充填でない場合は深さを記号内に記入。
溶接記号チャート参照
詳細規格:ANSI/AWS A2.4「溶接記号および非破壊検査記号」
製造プロセス
- ガス溶接炎の3基本タイプ:中性・酸化・炭化炎の特徴と使い分け
- 溶接欠陥の種類・原因・対策完全ガイド:内部欠陥と外部欠陥
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- 水中溶接のキャリア:必要スキル、訓練、年収の実態
- 初心者必携!溶接ツール・機材20選:クランプから切断トーチまで完全ガイド
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接換気の完全ガイド:種類・メリット・実践例
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- 溶接記号完全ガイド:構成要素・基本記号・フィレット/グルーブ/プラグ溶接記号の読み方
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック