



溶接電極の完全ガイド:種類・選び方・AWS分類の読み方
溶接電極とは?
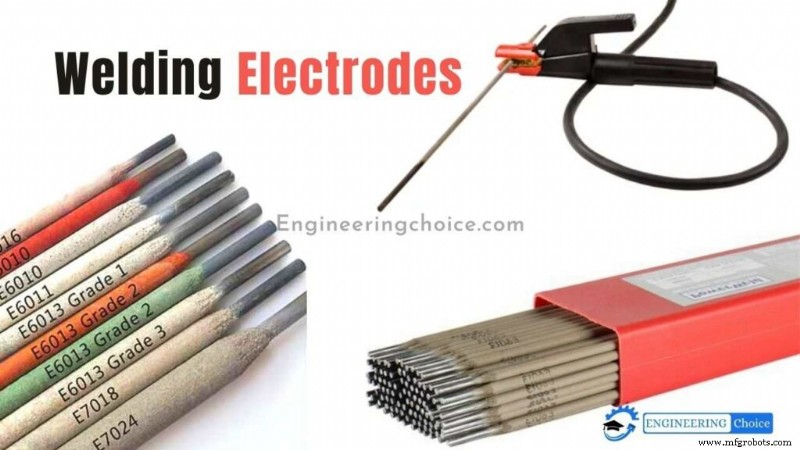
溶接電極は、溶接機と接続してアークを発生させるワイヤー状の棒材です。電流がこのワイヤーを通過してアークを生成し、その高熱で金属を溶かして接合します。
電極は被覆された金属ワイヤーで、溶接対象の母材と同質または類似の材質で作られています。大きく分けると「消耗電極」と「非消耗電極」があります。シールドメタルアーク溶接(SMAW、通称「棒溶接」)では消耗電極を使用し、溶接とともに電極自体が溶けて溶融金属の一部となります。
一方、TIG溶接(タングステン・インナート・ガス溶接)では非消耗電極(タングステン電極)を用い、電極は溶けずにアークのみを供給します。MIG溶接(ガスメタルアーク溶接/GMAW)ではワイヤー電極が連続送給され、フラックスコアードアーク溶接(FCAW)ではフラックスを含んだ中空の消耗電極ワイヤーが使用されます。
関連記事: 溶接とは?
溶接電極の選び方
棒溶接用電極(スティック電極)は多種多様で、それぞれ機械的特性が異なり、適合する溶接電源も異なります。電極選定の際は以下の7要素を検討してください。
- 母材の特性
- 引張強さ
- 溶接電流
- 母材の厚さ・形状・継手のフィットアップ
- 溶接姿勢
- 仕様書・使用環境条件
- 現場の環境条件
溶接機のスイッチを入れ、電極ホルダーを握る前に、各要素について理解を深めましょう。
1. 母材の特性
電極選定の第一歩は母材の組成を特定することです。電極の組成を母材に合わせる(または近いものを選ぶ)ことで、強固な溶接が可能になります。母材の組成が不明な場合は、以下の質問で推測できます。
- 金属の見た目は? 破損部品の場合、内部が粗く粒状であれば鋳鉄の可能性が高いです。
- 磁石に引きつくか? 磁性があれば炭素鋼または合金鋼、なければマンガン鋼、300系オーステナイト系ステンレス、アルミ・真鍮・銅・チタンなどの非鉄合金の可能性があります。
- グラインダーで触れた時の火花の様子は? 火花の枝分かれ(フレア)が多いほど炭素含有量が高い(例:A-36鋼)傾向があります。
タガネを当てて「食い込む」か「弾かれる」かでも判断できます。軟鋼やアルミなら食い込み、高炭素鋼、クロムモリブデン鋼、鋳鉄なら弾かれます。
2. 引張強さ
割れや溶接欠陥を防ぐには、電極の最小引張強さを母材の引張強さに合わせます。AWS分類番号の最初の2桁(4桁の場合)または3桁(5桁の場合)が引張強さ(psi単位)を示します。
例:E6011の「60」は60,000 psi(約414 MPa)の最小引張強さを意味し、同等強度の鋼材に適しています。
3. 溶接電流
電極によってAC専用、DC専用、両方対応のものがあります。AWS分類の4桁目(被覆タイプと電流種別を示す)で確認してください。
電流の種類は溶け込み形状にも影響します。例えばDCEP対応のE6010は深い溶け込みと強いアークが特徴で、サビ・油・塗装・汚れを「掘り進む」ように溶接できます。DCEN対応のE6012は浅い溶け込みで、隙間のある継手や高速横向きフィレット溶接に向きます。AC対応のE6013は柔らかいアークで中程度の溶け込み、清潔な薄板溶接に適しています。
4. 母材の厚さ・形状・継手フィットアップ
厚板には最大限の延性と低水素型電極が必要です。AWS分類の末尾が15、16、18の電極は優れた低水素特性と靭性(高衝撃値)を持ち、残留応力に対応できます。
薄板には柔らかいアークの電極(例:E6013)や、細径電極で浅い溶け込みにしてバーンスルーを防ぎます。
継手設計とフィットアップも重要です。フィットアップがタイトでベベルがない場合は、E6010やE6011のように「掘る」アークで確実な溶け込みを確保します。ルート開先が広い場合は、E6012のように凹型ビードで隙間をブリッジする電極を選びます。
5. 溶接姿勢
AWS分類の3桁目が対応姿勢を示します。
- 1 = フラット、水平、垂直、オーバーヘッド(全姿勢)
- 2 = フラット、水平のみ
例:E7018は全姿勢対応です。
6. 仕様書・使用環境条件
溶接部が高温・低温環境や繰り返し衝撃負荷を受ける場合は、延性の高い低水素型電極で割れリスクを低減します。圧力容器・ボイラーなど重要用途では、仕様書で指定電極が定められていることが多いです。
7. 現場の環境条件
ミルスケール、サビ、水分、塗装、グリースは徹底除去し、気孔発生を防ぎ溶接速度を上げます。清掃が不可能な場合は、E6010/E6011の深い溶け込みアークで汚染物を貫通させます。
スティック電極のAWS分類コードの読み方
米国溶接協会(AWS)の番号体系により、電極の用途と最適な使用条件がわかります。
| 末尾桁 | 被覆タイプ | 適用電流 |
|---|---|---|
| 0 | 高セルロースナトリウム | DC+ |
| 1 | 高セルロースカリウム | AC、DC+、DC- |
| 2 | 高チタニアナトリウム | AC、DC- |
| 3 | 高チタニアカリウム | AC、DC+ |
| 4 | 鉄粉チタニア | AC、DC+、DC- |
| 5 | 低水素ナトリウム | DC+ |
| 6 | 低水素カリウム | AC、DC+ |
| 7 | 高酸化鉄カリウム粉 | AC、DC+、DC- |
| 8 | 低水素カリウム鉄粉 | AC、DC+、DC- |
先頭の「E」はアーク溶接電極を意味します。4桁番号の最初の2桁、5桁番号の最初の3桁が引張強さ(psi)です。例:E6010=60,000 psi、E10018=100,000 psi。
最後から2桁目が姿勢:1=全姿勢、2=フラット・水平、4=フラット・水平・垂直下向き・オーバーヘッド。最後の2桁が被覆タイプと電流を示します。
| E | 60 | 1 | 10 |
|---|---|---|---|
| 電極 | 引張強さ | 姿勢 | 被覆タイプ&電流 |
溶接電極の被覆(フラックス)とは?
電極被覆は、アークのガスシールド、アーク起動・安定化、保護スラグ形成、良好なビード形状、そして何より溶融溶接金属を酸素から守るガスシールドを提供します。
被覆厚は1〜3mm、重量は電極全体の15〜30%を占めます。被覆電極は手動溶接の主流ですが、フラックスをチューブ内に封入すれば連続自動溶接(フラックスコアードワイヤー)が可能になります。薄い被覆は主にアーク安定化(イオン化被覆)を目的とします。被覆は脆いためストレート棒電極のみに適用されます。
電極被覆の機能
- イオン化作用でアーク経路を安定化
- 溶融金属が酸素・水素・窒素を吸収しないよう保護ガス雰囲気を形成
- 高温金属を覆う保護スラグを生成
- フラックス作用で酸化物・不純物を除去
- 被覆が芯線より遅く燃えることでスパッタを低減
- 脱酸剤として作用
- スラグ層で冷却速度を遅らせ、硬化を防止
- 被覆は絶縁体のため狭いグルーブでは使用制限あり
被覆の主なタイプ
各被覆タイプには共通の特徴がありますが、化学組成の違いで個別の特性が生まれます。プロジェクトに最適な被覆を選ぶため、各被覆の最適用途を調査してください。
セルロース系
約1/3がセルロース、2/3がその他有機材料。アーク熱で分解し、水素・一酸化炭素・二酸化炭素の3ガスを発生してアークを強化、深い溶け込みと強い溶接を実現します。同時にガス層で溶融池を酸素・窒素・水素から守り、気孔を防ぎます。化学組成のバリエーションが豊富で、用途に合わせた選択が可能です。
ミネラル系
溶接後にスラグ層を残します。このスラグはセルロース系より遅く冷却されるため、不純物が金属表面に浮上し、溶接内部の品質を守ります。
混合系(セルロース+ミネラル)
両方の利点を兼ね備え、数種〜10種以上の成分を含む化学的多様性で幅広いメリットを提供します。シールドガスとスラグの二重保護は、扱いにくい母材で特に有効です。
代表的な5つの電極被覆
特殊用途向けの被覆もありますが、現場でよく見かける代表的な5タイプを紹介します。
セルロース電極
垂直姿勢に適し、薄く剥がしやすいスラグを形成します。加熱で水素と二酸化炭素に分解し、溶融池を保護するガス層を作ります。ただし水素脆化のリスクがあります。純粋なセルロース被覆はDC専用ですが、添加剤でAC対応も可能です。ルチル電極並みの扱いやすさで、より深い溶け込みと少ないスラグトラブルが特徴です。
ルチル電極
セルロースと似ていますが、二酸化チタン(TiO₂)の割合が高いのが特徴。酸素・窒素・炭素・水素のガスシールドを形成し、低炭素鋼溶接に最適です。ただしスラグ由来のチタンが溶着金属に混入することがあります。セルロース添加で溶融池保護を強化したタイプもあり、スパッタ・ヒュームが少なく全姿勢対応です。
酸化鉄電極
AC/DC両用で、スラグ除去が容易です。酸素含有量が高く、溶着金属の強度がやや低下する傾向がありますが、水素脆化リスクはセルロース系より大幅に低いです。アーク制御が良好で、精密なビード配置が可能です。
低水素型(ベーシック)電極
「水素調整電極」とも呼ばれ、使用前の乾燥保管・ベーキングが必須です。不備があると被覆組成が不安定になり、溶接部が弱くなります。適切に管理すれば極めて低水素で、気孔・割れリスクを最小化し、鋼材溶接に最適です。
鉄粉系電極
他の被覆に鉄粉を添加したバリエーションです。金属粉末添加は近年人気で、溶接効率と品質向上に寄与します。鉄粉セルロース電極はAC使用を可能にする一般的な派生タイプです。
被覆電極を用いる溶接では、各種オプションを理解することがプロジェクトの成否を分けます。姿勢、引張強さ、芯線材質などの追加要因も考慮して電極を選定してください。
溶接電極の種類:消耗・非消耗
MIG・棒溶接で使われるワイヤー/棒は「消耗電極」です。充填材となり溶けて継手を形成します。
一方、TIG溶接は「非消耗電極」を用います。主成分はタングステンで、融点が極めて高いため溶けません。アークのみを供給し、充填材は別途手動で供給します。
つまり、消耗電極は溶けて溶接部の一部になるのに対し、非消耗電極は溶けないという根本的違いがあります。それぞれに複数の種類が存在します。
消耗電極
棒溶接、MIG、フラックスコアードアーク溶接の要です。棒溶接用は「スティック電極」と呼ばれ、厚被覆・シールドアーク・薄被覆のタイプがあります。
1. 薄被覆電極
表面に薄い被覆(スプレー・ブラシ塗布)を施した電極。被覆材と充填材は母材と類似組成です。薄い被覆は硫黄・酸化物など不純物を低減し、充填材の均一な溶融で滑らかなビードを実現します。スラグは薄く、シールドアーク電極に似ていますが、後者は被覆が厚く、鋳鉄溶接など過酷な用途に適します。
2. 無被覆電極
アークが不安定で制御困難。薄被覆でアーク安定性が向上します。用途は限定的(例:マンガン鋼溶接)です。
3. シールドアーク電極(厚被覆電極)
3タイプの被覆を持つ:①セルロース系(保護ガス層形成)、②ミネラル系(スラグ生成)、③混合系。保護ガス層で溶融部を大気汚染から守り、強固な溶接を実現。硫黄・酸化物など不純物を低減し、安定アークでスパッタも抑制。ミネラル被覆由来のスラグは冷却が遅く、不純物を表面に浮上させるため、高品質な溶接が得られます。
非消耗電極
溶けない上に種類が2つのみで理解しやすいです。
1. カーボン電極
切断・溶接両用。カーボングラファイト製で、銅メッキまたは無地。AWS規格はないが軍用規格あり。
2. タングステン電極とその種類
TIG溶接用。色分けで識別:
- 純タングステン(緑印):耐久性・強度に劣り、大電流で問題あり。軽作業向け。
- ジルコニウム0.3〜0.5%(茶印):ACで優秀。純タングステンより良いが、トリウム含有には劣る。
- トリウム2%(赤印)、トリウム1%(黄印):最も広く使われ、寿命長く、大電流対応、アーク制御・起動性に優れる。
タングステン電極は、最大許容電流で使用しないとアーク制御が難しくなります。先端を研磨して尖らせ(コニカル)、タッチスタート方式を用いるとアーク安定性が向上します。トリウム・ジルコニウム含有電極は、テーパー先端+タッチスタートで純タングステンより耐久性が高まります。
製造プロセス
- アルミニウム溶接の課題を克服する:適切な手法と対策
- 研磨ジェット加工(AJM):仕組みと主なメリット
- ステンレス鋼溶接マスターガイド:特性、工法選定、MIG溶接手順
- フラックスコアードアーク溶接(FCAW)完全ガイド:原理、二重シールド、メリット・デメリット
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- 溶接電極の完全ガイド:種類・用途・選び方・AWS分類コードの読み方
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット
- アルミニウムガス溶接完全ガイド:技術・コツ・安全対策
- コールドウェルディング:熱を使わない金属接合技術
- スパークテスト完全ガイド:鉄系材料の分類・識別手法
- 鉄系金属を徹底解説:特性、種類、用途