



レーザー切断完全解説:仕組み、種類、用途、メリット・デメリット
レーザー切断は、レーザーと呼ばれる高度に集光されたコヒーレント光の流れを用いて材料を切断する非伝統的な加工法です。切断プロセス中に材料が連続的に除去される減算プロセスであり、気化、溶融、化学的アブレーション、制御されたクラック伝播によって達成されます。
レーザー光学系はCNC(コンピュータ数値制御)によってデジタル制御されるため、直径5ミクロンという微小な穴あけも可能です。また、材料に残留応力を生じさせないため、デリケートで脆い材料の切断にも適しています。
レーザー切断の仕組み
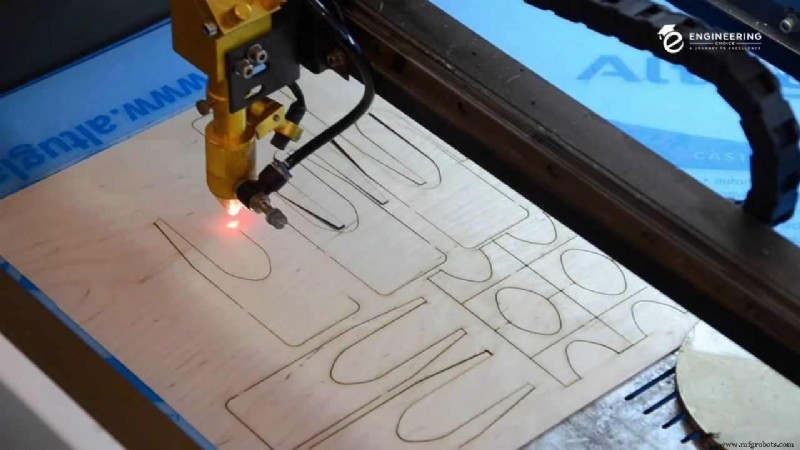
レーザー切断機はCNC工作機械と似ていますが、高出力レーザーを使用します。レーザーはCNCと光学装置を通じて材料またはビームをガイドします。機械はCNC(またはGコード)を使用して材料を切断し、動作を制御します。
レーザービームが集光されると、材料は溶融、気化、燃焼します。さらにガスジェットで材料を吹き飛ばすことで、高品質な仕上げエッジ面を得られます。レーザービームの発生は密閉容器内で行われ、ランプや電気放電が発光物質を励起します。
発光物質の増幅は部分反射鏡による内部反射で起こります。この現象は、コヒーレントな単色光の流れとして逃げ出すのに十分なエネルギーが蓄積するまで続きます。光の強度は、ファイバーやミラーを使って作業領域に集光することで増大します。
レーザービームの直径は最薄部で0.32mm以下です。逆に切り幅(切断幅)は0.10mmまで小さくできますが、これは材料厚に依存します。材料の端から切断を開始しない場合、穴あけ(ピアッシング)プロセスが使用されます。
レーザー切断の種類
切断用途では主に3種類のレーザーが使用されます。CO₂レーザー、Nd:YAG(ネオジム・イットリウム・アルミニウム・ガーネット)レーザー、ファイバーレーザーです。これらはレーザービームを生成する基材が異なります。
二酸化炭素(CO₂)レーザー
ガス放電媒質に10〜20%の二酸化炭素、10〜20%の窒素、微量の水素とキセノン、ヘリウムを含みます。レーザー励起は光ではなく放電電流で行われます。
放電が発光媒質を通過すると、窒素分子がより高いエネルギー準位に励起されます。これらの励起窒素分子は光子放出によるエネルギー損失がなく、代わりに振動モードのエネルギーをCO₂分子に移転します。このプロセスはほとんどのCO₂分子が移転可能な状態になるまで続きます。CO₂分子は10.6µmまたは9.6µmの赤外光を放出し、より低いエネルギー準位に戻ります。
共振ミラーはこれらの波長で放出された光子を反射するように設計されています。部分反射鏡により、材料切断用の赤外線ビームが放出されます。赤外光放出後、CO₂分子は残りのエネルギーをドープされたヘリウム原子に移転して基底状態に戻ります。冷たいヘリウム原子は高温になり、レーザーの冷却システムで冷却されます。CO₂レーザーの効率は約30%で、他のレーザーより高いです。
固体レーザー(ルビー、Nd、Nd:YAG)
CO₂レーザーとは異なり、合成結晶を発光媒質とする固体レーザーです。最も一般的なのは、1%のイオン化ネオジム(Nd³⁺)をドープしたYAG(Y₃Al₅O₁₂)結晶です。
この結晶中のNdイオンがYイオンの位置を置き換えます。ロッドは長さ約10cm、直径6〜9mmです。YAGロッドの両端は研磨され、高反射率材料でコーティングされ、共振器系として機能します。
クリプトンフラッシュランプまたはレーザーダイオードでレーザー励起を行います。この励起でネオジムイオンがより高いエネルギー準位に上がります。時間経過とともに励起ネオジムイオンは光子を放出せずに、より安定した低い準位に遷移します。このプロセスは媒質が励起Ndイオンで満たされるまで続きます。劣化状態から、Ndイオンは1064nmの波長で赤外光を放出します。
ファイバーレーザー
比較的新しいレーザーで、ガス(CO₂レーザー)や結晶(Nd:YAGレーザー)ではなく光ファイバーを用いて光を放出します。光ファイバーを使用するため、ファイバーレーザーは固体レーザーであり、結晶レーザーと同様の原理で動作します。
光ファイバーはエルビウムやイッテルビウムなどの元素でドープされています。エルビウムは1528〜1620nmの範囲で光を生成し、イッテルビウムは1030nm、1064nm、1080nmで光を生成します。
光が光ファイバーを通過するとき、最小限のエネルギー損失で内部に留まります。これにより、精密なアライメントを必要とする他タイプより安定しています。
レーザー切断機のメリット
高精度・高精度
レーザーは集光ビームで物体を極めて高精度に切断します。レーザーは強力かつ微小ですが、比類なき精度で材料を溶融・気化させます。レーザー公差は通常0.003〜0.006mmの範囲です。
プラズマ切断の公差は約0.02mmでレーザーより大きく、他の切断工具は1〜3mm以上です。製造工程で高精度・高精度が要求される場合、レーザーカッターが第一選択となります。そのため航空宇宙産業では厳しい公差が求められるためレーザー切断が採用されています。
低コスト・高い費用対効果
レーザー切断は同等クラスの他CNC工作機械に対して経済的優位性があり、レーザー技術のメリットの一つです。カスタム工具が不要になり、プロジェクトごとに機器を改造する必要もありません。追加の切削工具が不要だからです。
さらに非接触のため工具摩耗がなく、レーザー切断機は機械的可動部が少ないため、他の加工技術よりメンテナンスコストが低いです。ランニングコストも従来の製造工具より低く抑えられます。
極めて複雑な形状への対応
他の切断技術では困難な複雑な作業も、レーザー切断機なら容易になります。レーザー技術は材料の最薄エッジで作業可能です。切断部がわずかに歪むことはありますが、複雑な形状を迅速に生産できます。レーザー切断は広い公差レベルを持ち、多様な材料に対応できます。
高い材料歩留まり・少ない廃棄物
レーザーカッターで材料を切断すると、廃棄材料はごく少量です。これは材料の大部分が廃棄物となる他機械と一線を画します。レーザーカッターなら材料利用を最大化でき、資源効率が向上し、廃棄物削減と生産コスト低減につながります。
材料損傷の防止
レーザー切断のもう一つのメリットは、極薄材料でも損傷を防げることです。多くの人が「高熱を使うため歪みや損傷は避けられない」という誤解を持っています。
しかし熱影響はごく小さな領域に限定され、公差には影響しません。レーザーによる板材切断は驚異的に高速なため、切断に要する時間が短く、歪みや変形を容易に回避できます。
低消費電力
実際の切断には大電力が必要と思われがちですが、レーザー切断機には他の可動部がないためエネルギー消費が抑えられます。対照的に可動部を持つ機械はより多くのエネルギーを消費します。またレーザーカッターは材料を極めて短時間で切断するため、時間と電力を節約できます。消費エネルギーが少なければ運用コストも削減されます。
多様な材料への対応
この機械がさまざまな材料で動作することは注目に値します。切断以外にもマーキング、穴あけ、彫刻などのプロセスにも対応し、これらすべての作業に工具交換が不要です。
レーザー切断は金属に限定されません。木材、アルミニウム、プラスチック、銅、真鍮なども切断可能です。ほぼあらゆる種類の材料を容易に切断できる汎用性の高いプロセスです。
レーザー切断機のデメリット
レーザー切断には多くのメリットがありますが、認識しておくべき欠点もあります。
- プラスチック切断では有毒ガスが発生し、換気設備が必要(コスト増の要因)
- 効果的な切断は部品厚、被削材、レーザータイプに依存。不適切な条件では材料が焼け、正しいレーザー強度を使わないと一部金属が変色する
- プラズマ切断はレーザーより厚板切断が可能。レーザー技術の進歩でこのギャップは縮まっているが、機械コストは依然として高い
- 自動化プロセスだが、立ち上げとメンテナンスには人的関与が必要。オペレーターがレーザーに接触すると重度の火傷のリスクがある
レーザー切断の用途
前述の通り、レーザー切断は常に進化する魅力的な分野です。現在の主な用途を紹介します。
自動車業界
部品を相対的に高速かつ高精度に再現できるため、自動車業界で定着しています。さまざまな形状・サイズの部品を正確に再現することは自動車分野で極めて重要です。レーザー切断は金属とプラスチックを切断し、ボディパーツ、電子部品、内装カバー、ボタンなどを形成します。
さらにレーザー切断機は自動車内装のボタンに彫刻を施し、光を透過させたり、製造部品にシリアル番号や部品番号を記録したりできます。異なる部品を切断するための金型もレーザーで切断可能です。ハイドロフォームドパーツ(水圧成形部品)の切断にも適しています。これらは通常、車両構造を支える頑丈なチューブで、エンジンフレームや計器パネルの作成に用いられます。
金型・工具業界
前述の通り、レーザー切断は複製部品用の金型製作に利用できます。レーザーの金属への異なる深さ切断能力を活用し、スタンピング工程で繰り返し使用できる極めて精密な金型を作れます。レーザー切断による金型複製も迅速かつ高精度です。射出成形金型も同精度で製作可能です。これにより金型製作プロセスが簡素化され、精密な金型複製がより速く、より高価な手順になります(原文の「more expensive」は文脈から「more efficient」の誤記と思われるため意訳)。
工具製造では、レーザーカッターで自動車業界向けのマーキング・彫刻や、シンプルな手工具の製作が可能です。レーザーカッターの速度は、強靭な金属ではダイカッティングより優れることもあります。材料用途の汎用性が高いため、工具のゴムハンドルに会社ロゴや工具情報をレーザー彫刻することもできます。
ジュエリー業界
レーザー切断の精度はジュエリー製造プロセスでの活用を容易にします。例えば多数の小さな歯車を持つ時計を想像してください。レーザーは精密に切断し、廃棄物と生産時間を削減して歯車を作れます。またレーザーの彫刻機能で製造工程中に部品へマーキングできます。レーザーは精密な形状と厚みで切断できるため、ジュエリーそのものの製作にも使えます。指輪やブレスレットを精密な幅・深さ・直径で作るのはレーザーなら容易です。内面・外面へのデザインや文字彫刻も可能です。
医療機器製造
医療業界におけるレーザー切断の最大のメリットは、レーザー手術と医療製品の製造です。レーザー手術により外科医は精密な切開が可能で、患者の回復が早まります。レーザー切断部品は患者のQOLを向上させる医療機器の製造に使用されます。例えば、ステント、弁フレーム、血管クリップ、骨ヒンジ、フレキシブルシャフト、リーマーなどはすべてレーザー切断部品から作られます。
セラミック製造
セラミックはエンジニアがさまざまな用途に採用できる特性を持ちます。低電気伝導率と低熱伝導率で優れた絶縁体です。他の化学物質と反応せず、高融点で極めて耐久性があります。レーザーはセラミック切断によく用いられ、エッジ品質を犠牲にせず加工時間を短縮できます。航空機ジェットエンジン、電気モーター、スピーカー、ヘッドホン、発電所ジェネレーター、炊飯器、白熱電球などにセラミック部品が使われています。
シリコン製造
レーザー切断の恩恵を受けるもう一つの材料はシリコンで、多数の用途があります。精密切断により、他の切断法より小型のシリコン部品を製造できます。シリコンは耐熱性と経年変化耐性があり、加工しやすい材料です。典型的な用途はコンピューター、電子機器、繊維、家庭用品、自動車、建設分野に見られます。
結論
レーザー切断の導入は製造業に貴重なメリットをもたらしました。この機械は多くの材料を一度に切断できるため、時間を節約し運用コストを削減します。レーザー切断のメリット・デメリットを理解することで、あなたのプロジェクトに最適な選択ができるでしょう。
製造プロセス
- 圧延加工の理解:種類、メカニズム、用語、産業用途を徹底解説
- プレス加工(スタンピング)完全ガイド:種類、工程、金属加工での実用応用
- レーザービーム加工(LBM)完全解説:種類、原理、構成、用途、メリット・デメリット
- 3Dプリンティング入門:原理、種類、主要応用を徹底解説
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- 太陽電池の種類と仕組み:構造、原理、用途を徹底解説
- CNCレーザー切断の解説:プロセス、種類、主なメリット
- プラズマ切断 vs レーザー切断:違いと使い分け
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説