



圧延加工の理解:種類、メカニズム、用語、産業用途を徹底解説
圧延プロセスとは
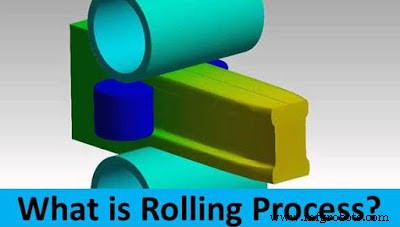
圧延は、Iビーム、レール等の大長尺断面形状やシートの主要製造プロセスです。これは金属成形プロセスの一種で、金属工作物を一組のロール間で圧縮し、断面積を減らし長さを増やします。このプロセスは高生産率、表面仕上げ、結晶構造を提供し、大長尺同一断面工作物に最適な金属成形プロセスとなりますが、圧延機の高いセットアップコストが代替プロセスとする要因となっています。
圧延用語
圧延プロセスで使用される最も一般的な用語は以下の通りです:
インゴット
気孔とブローホールを持つ鋳造構造です。インゴットは鍛造で使用されるものと同一です。このインゴットは約1,200℃の高温でブルームに圧延されます。インゴットは圧延要件に応じて任意のサイズを持ちます。
ブルーム(塊鋼)
高温でインゴットを圧延して作られる最初の圧延製品です。断面積は230平方センチメートル以上です。このブルームはさらに圧延されてI断面、ビレット、チャンネル、レール等を作ります。
スラブ(板鋼片)
インゴットの熱間圧延で作られます。断面積は100平方センチメートル以上で、幅は厚みの3倍以上です。スラブは板、シート、ストリップ等を形成するために使用されます。
ビレット(小片/ビレット)
ブルームの熱間圧延製品です。40平方センチメートル以上の断面積を持ちます。ビレットはパイプ、棒鋼、ワイヤー等に圧延されます。
プレート(厚板)
スラブの更なる圧延製品です。厚み6mm以上です。
シート(薄板/シート)
厚み6mm未満で幅60cm以上です。
ストリップ(帯鋼/ストリップ)
シートと同じですが幅60cm未満です。
作動原理
圧延は他の金属成形プロセスと同様に動作します。ロールセットによってインゴットやブルーム、ビレット等の製品に圧縮力が適用されると、塑性変形が起こり、断面積が減少し所望形状に変換されます。これらのロールは最終製品要件に応じて設計されます。円筒形で、ブルームやビレットに圧延される所望形状のダイが取り付けられています。圧延は熱間と冷間の両方で実施可能です。
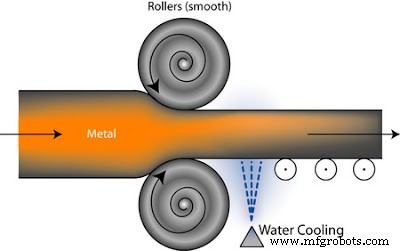
熱間圧延は再結晶温度以上で行われます。大変形に使用されます。残留応力フリーの製品が得られますが、スケール形成により寸法精度と表面仕上げが悪くなります。
冷間圧延は再結晶温度以下で行われる別の方法です。最終製品を得るために実施されます。このプロセスは高い機械的強度、寸法精度、表面仕上げを提供します。
圧延の種類
圧延は以下の方法で分類されます:
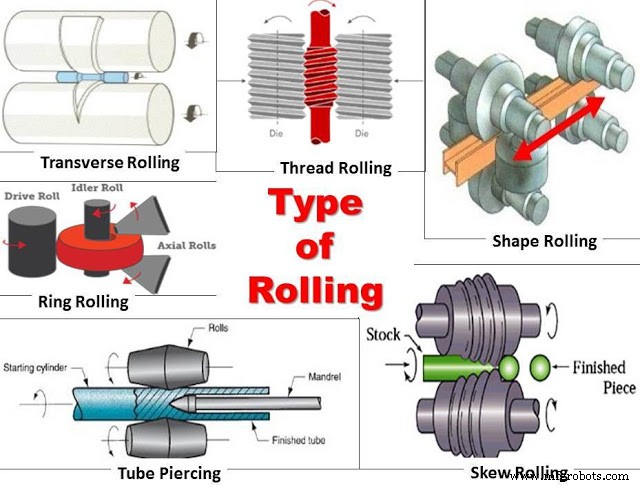
ねじ/ギア圧延(スレッド/ギアローリング)
円筒ブランクにねじやギアを切るプロセスです。このプロセスではねじダイが圧延機の円筒ローラーに取り付けられます。このねじローラーを円筒ブランクに押し付け、面に対してロールさせることで材料を変位させ、円筒ブランクにねじを形成します。このプロセスは高強度と表面仕上げを提供し、ネジ、ボルト等の大量生産に使用されます。
形状圧延(シェイプローリング)
形状圧延は金属工作物に様々な形状を切るために使用されます。厚みの顕著な変化を伴いません。I断面、T断面、レール等の圧延に使用されます。
リング圧延(リングローリング)
リング圧延は大型軸受け、タービン等のリングを圧延する別の圧延方法です。このプロセスでは2本のローラー(メインローラーとアイドラーローラー)が図示の通り配置され、互いに同方向に回転します。リングはローラー回転により回転し、ローラーが互いに接近し始めます。これによりリング直径が増大します。エッジローラーの組み合わせでリング高さを維持し、高さ方向への金属流動を防ぎます。このプロセスは高精度と材料仕上げを提供します。
チューブピアッシング(管材穿孔/チューブピアッシング)
チューブ中心に固定マンドレルを使用し、円筒ロッドが外部圧縮応力を受けた際の引張応力により空隙を形成する圧延プロセスです。このプロセスでは2本の反対ロールが逆方向に回転し、チューブを圧縮してマンドレルに押し付け、中空空隙を形成します。このプロセスは厚肉シームレス中空チューブの製造に使用されます。
スキュー圧延(スキューローリング)
スキュー圧延はボールベアリングのボール製造に使用されます。このプロセスでは丸棒またはワイヤーを特殊設計ローラーに直接供給し、圧延作用で連続的に球形ボールを形成します。小型球形ボールの大量生産に使用されます。
横圧延(トランスバースローリング)
トランスバースローリングはテーパーシャフト、リーフスプリング等の製造に使用される別の圧延タイプです。このプロセスでは両ローラーが同方向に回転し、バーを横方向に供給します。ローラーにはテーパー断面を形成する特殊なタップ断面が取り付けられています。
用途
- シームレス中空チューブ、ロッド等の製造に圧延を使用
- 大長尺断面形状を圧延プロセスで製造
- ネジ、ボルト等のねじ部品大量生産に使用
- ギアブランクにギアを圧延で切削可能
- 建設資材、屋根パネル、間仕切りビーム、レール等が圧延製品
- 自動車産業で様々な部品製造に使用
- タービン、軸受け等の機械リングが圧延製品
- 鋼シート、プレートは圧延プロセスで製造
以上が圧延プロセスの種類、作動、用語、用途についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひ友人と共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- 爆発溶接の原理、プロセス、種類、用途、メリット・デメリットを徹底解説
- 摩擦溶接の原理、工法、種類、用途、メリット・デメリットを徹底解説
- 遠心鋳造の原理、種類、用途、メリット・デメリットを徹底解説
- 鋳造の基礎:プロセス、メリット・デメリット、主要用語、用途を徹底解説
- スウェージング(鍛造圧縮加工)の仕組み、主要用途、メリット・デメリットを徹底解説
- 押出加工の仕組み、種類、用途、メリット・デメリットを徹底解説
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説