



アルミニウムろう付けのエキスパートガイド:技術・コツ・ベストプラクティス
アルミニウムろう付けとは?
母材を溶かさず、Alろう材(フィラー)を溶融・毛細管現象で継手に浸透させ接合/補修するプロセス。穴・割れ・リベット穴・漏れ・ネジ穴・欠損部の修復、鋳鉄/鋳鋼へのAl盛り付け・強化に広く活用。初心者でもプロ級の仕上がりが可能。
主要4工法
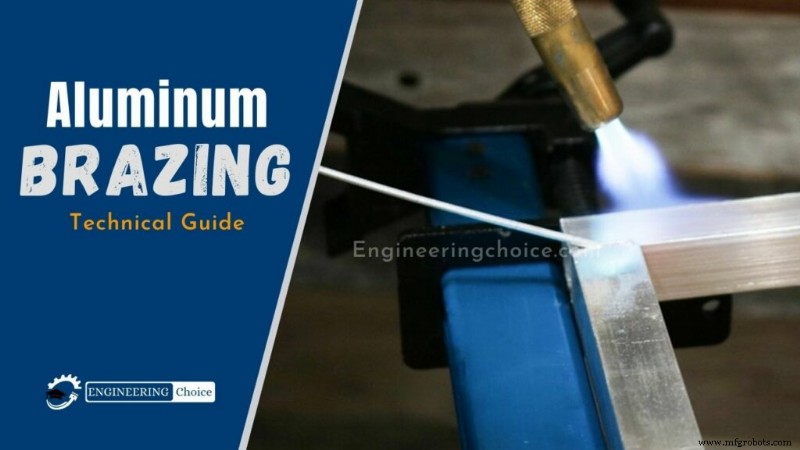
- トーチろう付け:酸素燃料/プロパントーチ加熱。塩化物/フッ化物系フラックス使用(融点はフィラー直下)。薄肉/精密構造は均一加熱難。フィラー予置きまたは手送り。後洗浄必須。
- ディップろう付け:溶融塩浴(フラックス含有)に部品浸漬。フィラーは継手周りに予置き。多数継手同時処理に最適。
- フラックスレス真空ろう付け:フラックス不要で後洗浄工程削減。フラックス残留による腐食・破損リスクゼロ。真空炉で実施。
- 炉ろう付け:ガス/油/電気炉で温度±2.8℃制御。雰囲気循環で均一加熱・時間短縮。燃焼ガス汚染対策と時効硬化合金の品質確保が課題。
必要機材
- 母材部品(接合/補修対象)
- Alろう材ロッド(ろう付け専用、溶接棒とは別物)
- プロパントーチ(またはアセチレン)
- 自動遮光溶接面(目・皮膚を紫外線/赤外線/飛散物から保護)
- 溶接手袋(耐熱・絶縁・グリップ力)
- 溶接エプロン(前身・膝下までカバー、火花/飛散物防護)
トーチろう付け 実践手順(10ステップ)
- 難燃性衣類、手袋、ゴーグル着用。
- 修理部の汚れ/油/塗装除去。脱脂溶剤、サンドブラスト、エメリークロス、グラインダー、ヤスリ等で下地処理。
- 部品をクランプ/支持固定。
- 温度・母材適合フラックスを刷毛塗布、またはフラックス付きロッド使用。ロッド浸漬でも可。
- プロパン/アセチレントーチで修理部加熱、Alがオレンジ色に発色(フラックス透明化)まで。
- ろう材ロッドを割れ/継手に這わせ、母材熱で溶融流入。トーチ炎をオン/オフしながらロッド溶融制御。
- フィラー凝固後、熱湯浸漬/掛け流しでフラックス除去(剥離)。残留なら濡れ状態でワイヤブラシ軽く除去。
- 完全冷却後、エメリークロスで仕上げ研磨。
- 即時仕上げでない場合、防錆コート塗布。
ろう付けを選ぶ理由
熱と圧力のみで高速・高強度接合。配管、チューブ、鋳物、厚板等、継手視認必須箇所に最適。非鉄金属(Al等)で特に容易。予熱不要でワンパス完結。Alろう材はCu-Zn系で酸化防止。正しい知識と安全意識があれば誰でも習得可能。
身近なろう付けAl継手の用途
橋梁、船舶、鉄道車両、テニスラケット、ホッケースティック等高機械的負荷用途から、エアコン修理等小規模補修まで幅広く採用。適切管理で長寿命。
リスクと回避策
- 過熱による火傷 → 温度管理・防護具
- フラックス不足で接合不良 → 確実なフラックス被覆
- 非鉄金属専用(鉄鋼不可) → 材質確認
- 不適切施工で母材変形/損傷 → 手順厳守・練習
- 機械的強度は溶接より劣る → 構造用途は設計検証必須
安全な作業環境、適正工具、事前知識の3点でリスク最小化。
アルミニウムろう付けのメリット(溶接比較)
- 低コスト:シールドガス、フィラーワイヤ、高電圧電源不要。Ar/Heガス代カット大。
- 易操作性:TIGの溶融池制御不要、MIG/TIGより習得容易。入門最適。
- 安全性:高電圧電気不要、ガストーチのみで感電リスクゼロ。
- 多合金対応:全Al合金/鋳造Alに適用。
- 美しい継手:ビード均一、ピット/ビード少、初心者でも綺麗。
- 高速修復:TIG等より大幅短時間、同等強度でライン作業向き。
製造プロセス
- 銅合金完全ガイド:種類・用途・メリットを徹底解説
- アルミニウム溶接マスターガイド:難易度の理由から工法選定・コツまで徹底解説
- アルマイトアルミニウムの研磨・再生手順:ステップバイステップガイド
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- アルミニウムブレージングのマスター:エキスパート技術と実践ガイド
- 銅溶接のエキスパートガイド:技術、ヒント、ベストプラクティス
- MIG溶接機セットアップ完全ガイド:電圧・ワイヤー速度・ガス流量の最適設定で完璧なビードを実現
- アルミニウム加工完全ガイド:工具形状、切削条件、高能率フライス
- アルミニウムの腐食対策:長寿命化のための専門的戦略
- クラッチのメカニズム:産業向け包括ガイド