



アルミニウムガス溶接完全解説:技術・コツ・ベストプラクティス
アルミニウムガス溶接の概要
酸素アセチレン/酸素水素溶接がアルミニウム/アルミ合金のガス溶接標準。水素炎はアセチレン同チップ使用可だが温度低く大口径チップ必要。アセチレン/酸素適正比で6300°F(3482℃)達成、全商業用金属溶融可能。極薄板以外はフィラーロッド追加で肉盛り強化。正確施工なら母材同等強度確保。対象:鉄、鋼、鋳鉄、銅、黄銅、アルミ、青銅、各種合金。切断/浸炭/焼鈍にも転用可。
溶接前処理・熱処理
母材清掃の徹底
アルミ溶接では清浄度が品質を左右。AWS D1.2等規格品質要求時は特に厳格。アルミは鋼より「未溶融」「未貫通」「気孔」発生リスク大。強固な酸化皮膜→未溶融、高熱伝導→未貫通、溶融Al中の高水素溶解度→気孔(水分/炭化水素完全除去必須)。酸化皮膜厚制御と水和防止(過剰水分排除)が鍵。
材料保管・継手準備のDo/Don't
保管
- ワイヤ/母材は乾燥・温度変化最小環境で保管
- ワイヤは乾燥暖房室/キャビネット推奨
- 垂直保管で層間結露/水分吸収防止
- 溶接24時間前から作業場搬入し常温順化
- ワイヤ常時カバー
継手準備
- 研磨/スメア面生成工法回避。丸鋸切断面可、バンドソー面はスメア除去必須。粗目ディスクグラインダー優先、可能ならグラインダー不使用
- 加工潤滑剤不使用
- 塩素系溶剤禁止(アーク下で有毒ガス生成)
- 酸素燃料切断/カーボンアーク切断・ゴウジング/酸素燃料予熱禁止(HAZ損傷・酸化皮膜成長・水和促進)
- プラズマアーク切断・ゴウジング/レーザー切断推奨
- 2xxx/6xxx/7xxx系はプラズマ/レーザー切断溶融端から最低1/8inch機械除去(凝固割れ/HAZ劣化除去)。切削チップ生成工法使用
- 組立前継手清掃・脱脂(溶剤)
- 清潔布(チーズクロス/ペーパータオル)で溶剤拭き取り乾燥
- ウエス/圧縮エア清掃禁止(水分/油分混入)
- ステンレスワイヤブラシは溶剤洗浄後に実施(前処理だと炭化水素埋め込み)
- エッチング残留物除去必須
- ブラシ/切削工具頻繁清掃
バッキング(裏当て)
一時バッキング:銅/アルマイトAl/ステンレス/セラミックス。貫通制御用、溶接後除去。溶融池への混入防止注意。通常根隙間なし。永久バッキング:母材同合金。AWS D1.2準拠除去。通常根隙間あり。
予熱・層間温度管理
異厚板溶接時の熱影響緩和に予熱有効。調質系/5xxx系(Mg>3%)は250°F(121℃)超・15分超予熱/層間温度禁止(AWS D1.2)。
溶接後熱処理・時効
調質系合金溶接でHAZ機械的特性大幅低下。-T4材は溶接後時効で強度回復可。-T6材は固溶化+時効で-T6復元可。フィラー材が母材と同一熱処理応答でないと継手特性低下→応力集中で望ましくない。熱処理実施時はフィラー選定が極めて重要。ホバート等専門機関に冶金相談推奨。
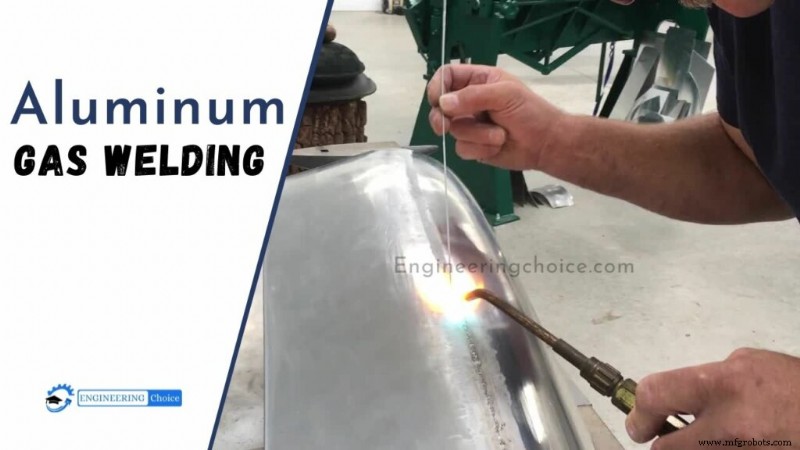
アルミニウムガス溶接 実施手順
準備・フラックス・予熱完了後、開始点で小円運動でフラックス溶融まで加熱。フィラーロッドをトウ先で3-4秒間隔で擦り、毎回炎外へ出す。擦り動作で過熱せず溶接開始タイミング計測。母材溶融確認後フィラー投入。フォアハンド溶接(炎が前方予熱)が標準。薄板は前進のみ。3/16inch(4.8mm)以上は横揺れで幅方向均一肉盛り、緩やかな前後動でフラックス酸化除去促進。ロッド定期的に溶融池浸漬→前方引き抜きで池閉鎖・気孔防止・酸化皮膜除去補助。
溶接ルール(酸素アセチレン基準)
- 酸素全開→アセチレン微開、レギュレータ等圧2-5psi(細チップ低圧)
- チップサイズ:鋼比1番大き目(鋼00チップ→アルミ0チップ)
- 油汚れは溶剤/ラッカーシンナー/アルコール洗浄、溶接直前ステンレスブラシ両面
- フラックス:ロッドまたは母材(極端なら両方)に塗布。白色粉末を水/アルコール2/3で調合
- 眼部保護・換気・ヒューム吸入回避
- 合金適合フィラー選定(航空機用一般溶接合金板材等)
中空フラックス入りロッドは過去に存在したが、合金疑義+継手エッジのみ肉盛りで融合しない悪癖あり。
製造プロセス
- MIG溶接完全ガイド:技術、設備、メリット・デメリットを徹底解説
- アルミニウム溶接の課題を克服する:適切な手法と対策
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- ステンレス鋼溶接マスターガイド:特性、工法選定、MIG溶接手順
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- 溶接電極の完全ガイド:種類・用途・選び方・AWS分類コードの読み方
- アルミニウムガス溶接完全ガイド:技術・コツ・安全対策
- ロボット溶接マスター:品質・効率・コスト削減の包括的ガイド
- ベンダー(曲げ機)とは?金属板を曲げ・成形する工作機械の仕組みと種類
- コールドウェルディング:熱を使わない金属接合技術
- 鉄系金属を徹底解説:特性、種類、用途