



放電加工(EDM):難削材加工における精度の極致
高精度製造において、ドリルやエンドミルなどの従来工具はやがて限界に達します。材料が超硬であるか、形状が物理的な刃物では複雑すぎる場合、エンジニアは従来の工作機械作業というよりSFのようなプロセス、放電加工(EDM)を採用します。
「スパーク加工」や「ワイヤー放電加工」とも呼ばれるEDMは、ニッチな修理手法から航空宇宙、医療機器、自動車部品の基盤技術へと進化しました。このガイドでは、EDMの仕組み、3つの主要バリエーション、現代エンジニアリングに不可欠な戦略的利点を解説します。
EDMとは何か?
CNCフライス加工や旋削加工が機械的せん断に依存するのに対し、EDMは熱電気プロセスです。工具(電極)とワークという2つの電極間で、急速かつ局所的な電気放電(スパーク)を繰り返すことで材料を除去します。
両電極は誘電体液(通常は脱イオン水または油)に浸されています。電圧が閾値を超えると誘電体が破壊され、ギャップをスパークが飛び越えます。各スパークは8,000℃〜12,000℃に達し、微小な材料を気化・溶融させます。誘電体がデブリを洗い流し表面を冷却し、次の放電に備えます。
EDMテクノロジーの3つの柱
現代製造では、EDMを3つの異なる手法に分類し、それぞれ特定の形状と産業ニーズに最適化しています。
1. ワイヤーカットEDM(WEDM)
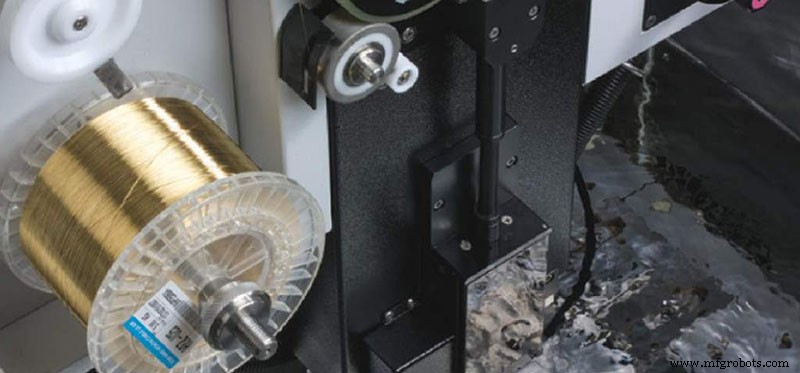
- 仕組み: 連続的に供給されるワイヤー(通常は真鍮または亜鉛メッキ銅)が電極として機能し、CNCプログラムされた経路に沿ってワークを貫通します。ワイヤーは常に新しいものに交換されるため、カッターは常に鋭く均一な状態を保ちます。
- 最適な用途: 押出ダイ、ブランキングパンチ、厚板の複雑な2D形状の製造に最適。
- 主な利点: 5軸機能により、テーパー切削と上面・下面で異なるプロファイルを±0.0001インチの公差で実現可能。
2. 型彫りEDM(ラムEDM / キャビティEDM)
- 仕組み: 目的のキャビティのネガティブ形状をしたカスタム電極(通常はグラファイトや銅)を使用。電極をワークに降下させ、スパークでパターンを削り取り、盲穴キャビティを形成します。
- 最適な用途: 射出成形金型の深く複雑なキャビティ加工に不可欠。従来のフライス加工では到達不能な形状に対応。
- 主な利点: 機械工具では再現できない鋭い内部コーナーとテクスチャを生成可能。
3. 細穴放電加工(ホールドリリングEDM)
- 仕組み: 中空の回転チューブ電極を使用。誘電体液がチューブ内を循環し、深穴からデブリを排出しながら硬い材料に精密穴あけを行います。
- 最適な用途: ジェットエンジン用タービンブレードの冷却孔、ワイヤーEDM用のスタート穴加工に広く採用。
- 主な利点: 曲面への急角度穴あけでもビットの振れや折損がなく、長い深さでも真円度を維持。
技術的優位性:なぜEDMを選ぶのか?
精度と表面品質
EDMの非接触性により、フライス加工で一般的なバリや機械的変形が排除されます。結果として得られる表面仕上げは非常に滑らかで、高品質なサンドブラスト仕上げに匹敵することが多く、二次研磨の必要性を低減します。
複雑な形状、ゼロストレス
切削工具が重いブロック内の薄壁で曲がったり折れたりする場面でも、EDMはマクロな力を加えません。これにより、構造的に健全なまま、繊細な格子、薄いリブ、微細形状の創造が可能になります。
硬度に依存しない
従来の切削加工では、材料硬度に比例して工具摩耗が増大します。EDMは硬度に無関心で、材料が導電性であれば焼入れ工具鋼も軟らかいアルミニウムも同様にスパークで削れます。
歴史的進化
スパーク侵食の概念は1770年のジョセフ・プリーストリーに遡りますが、実用的応用は1940年代、ソ連のB.R.ラザレンコとN.I.ラザレンコが制御された製造に活用して始まりました。1960年代後半から1970年代初頭にかけてCNCの登場により、EDMは手動修理ツールから自動化・高精度システムへと変貌し、現代の宇宙船部品や手術器具の道を開きました。
結論
EDM加工は、従来の物理法則が通用しない領域での材料除去の頂点です。高速フライス加工より遅いかもしれませんが、材料硬度を無視し、不可能とされた形状を製作できる能力は、先進的製造業者にとって不可欠です。ワイヤー、型彫り、細穴EDMの違いを理解することが、エンジニアリングの卓越性への第一歩となります。
製造プロセス
- Arduino製ポケットゲーム機「A-Maze」:迷路自動生成で無限に遊べる
- ラテックスの理解:種類、生産、未来のトレンド
- 適切な工具鋼グレード選定のための重要因子
- ArduinoでユニバーサルIRリモコンを自作:ステップバイステップガイド
- 鋼部品を焼入れ焼戻しする理由:強度・靭性・耐久性を引き出す熱処理
- グリーティングカード産業:歴史、製造、未来トレンド
- 鋳造所の革新:3Dプリンティングで製品開発を加速
- CNC加工:3軸・4軸・5軸システムの比較による最適精度の実現
- ジェスチャー制御ロボット製作:モーションセンシングボットを自作
- Arduino Nano RTC時計:DS1307で精密な時刻管理と7セグメント表示
- 精密CNCドリリング:正確な穴あけのための技術と工具