



パンチ&ダイクリアランスガイド:軟鋼、ステンレス鋼、アルミニウムの最適ギャップ選定
パンチ&ダイクリアランスガイド:軟鋼、ステンレス鋼、アルミニウムの最適ギャップ選定
2025年10月24日
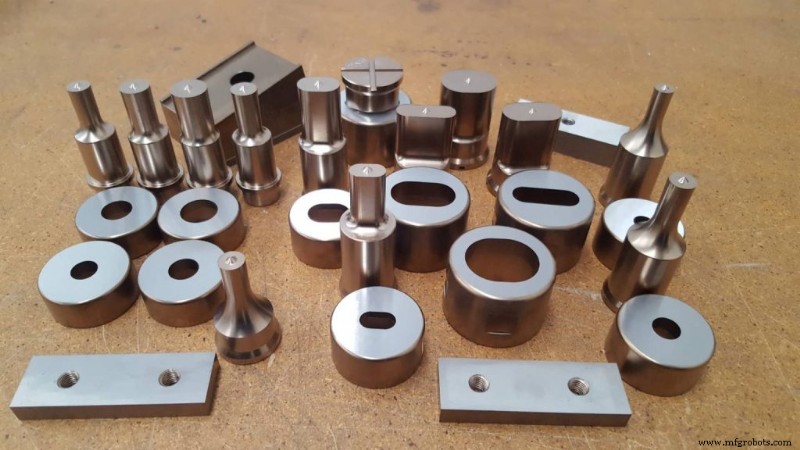
メルボルンのGunna Engineeringで適切なパンチ-ダイクリアランスを選択。軟鋼、ステンレス鋼、アルミニウム向け高精度工具を供給。
パンチ&ダイクリアランスとは?
パンチ-ダイクリアランスはパンチとダイ間の測定ギャップです。シートメタル製造でクリーンで正確な切断を達成するための、単一最重要パラメータです。ギャップがタイトすぎると工具摩耗加速と粗いエッジ、幅広すぎると歪み、エッジ品質不良、材料廃棄増大を招きます。すべての金属(軟鋼、ステンレス鋼、アルミニウム)が独自の最適クリアランスを要求します。
クリアランス選定に影響する因子
正しいクリアランス選定は、複数の相互関連因子に依存するバランスの取れた決定です:
- 材料タイプと厚み: より硬いまたは厚い材料はより高い切削力を生成し、変形や工具損傷を避けるためわずかに大きなギャップを必要とします。
- 工具品質: 鋭利で高グレード工具がよりクリーンな切断を提供し摩耗を遅延。精密工具への投資がダウンタイム削減と長寿命に報いる。
- 生産要求: 速度、精度、工具寿命すべてがクリアランス設定に影響。ワークフローに合わせたギャップ調整で品質を損なわずアウトプット最大化。
材料タイプ別推奨クリアランス
以下は各材料の業界標準的な出発点です。特定合金、厚み、機械能力に基づき調整が必要な場合があります。
- 軟鋼: やや広めのクリアランス(0.05〜0.10mm)でチッピング防止とエッジ鋭度維持。定期検査で工具形状を仕様内に維持。
- ステンレス鋼: 硬度がより大きなクリアランス(0.10〜0.15mm)を要求。適切な潤滑と組み合わせガリング低減と工具寿命延長。
- アルミニウム: よりタイトなクリアランス(0.02〜0.05mm)が理想的で、曲げや破れを防止。滑らかで研磨された工具でバリフリー切断と材料完全性維持。
正しいパンチ&ダイクリアランスのメリット
適切なクリアランス設定が複数の運用優位性を解放:
- 優れた切断品質: 厳しい仕様を満たす一貫した均一コンポーネント。
- 材料ストレス低減: 歪み減少で手直しサイクル減と廃棄物低減。
- 工具寿命延長: 適切なクリアランスが摩耗低減、交換頻度とコスト削減。
- 生産効率向上: 工具交換減と不合格部品減で機械稼働と利益率維持。
技術的深度については、オーストラリア鉄鋼協会のパンチング・ピアッシングプラクティスガイドを参照してください。
Gunna Engineeringを選ぶ理由
Gunna Engineeringは精密パンチ-ダイソリューションを専門とします。当社のパンチ、ダイ、ブレードはプレミアム欧州工具鋼から鍛造され、最先端CNC加工で成形され、優れた精度と耐久性を保証。当社の支援で正しいクリアランスを選択することで、一貫した性能と傑出した製品品質を達成できます。
今すぐお問い合わせいただき、具体的な要件についてご相談ください。当社のプレミアム工具レンジをご覧になるにはギャラリーをご覧ください。
関連ブログ記事: オーストラリア製工具鋼:パンチ、ダイ、ブレード向け – 品質を要求する産業のために
最適化: Netwizard SEO
製造プロセス
- パワートレインとドライブトレインの違い|構成部品と役割を図解
- マトモアプロセス:褐炭を用いた革新的な製鉄技術
- SUS303 vs SUS304:スイス型旋盤加工における切削性能比較ガイド
- Arduino駆動スナック自販機:設計&製作ガイド
- 油圧アイアンワーカー:鋼材加工のパワーハウス完全ガイド
- 産業用ラインフォロワーロボット - 物資輸送用自律走行ロボット
- ソーラー暖房システム:パッシブからアクティブまで、持続可能な住宅暖房ソリューション
- アメリカ鶏肉産業完全ガイド:歴史、生産、品質管理
- 穴あけ盤(ボーリングマシン)完全ガイド:技術、用途、精密加工
- 金属旋盤:包括的な概要
- ジグボーリングマシン:種類、機能、精密加工用途