



板金ヘミング:技術、種類、耐久性向上へのメリット
メーカーは、板金部品の機能と美観を高めるため多様な金属加工手法を活用します。板金ヘミングは、エッジを強化し洗練された仕上げを提供する最も一般的な技術の一つです。
本記事では、板金ヘミングの基礎、実用的応用、最高の結果を得る方法を説明します。主要なヘムタイプとそれぞれの長所・短所もレビューします。
板金ヘミングとは?
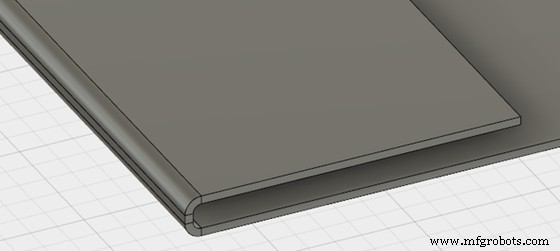
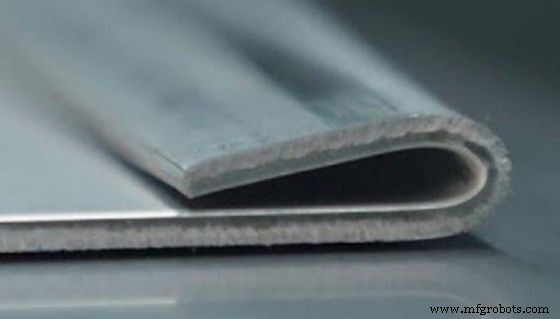
板金ヘミングは、シートのエッジを自身へ折り返し、二重層の強化エッジを作る金属成形プロセスです。薄い箔から厚い構造プレートまで幅広いゲージ厚に適用可能ですが、通常は一体性を損なわずヘミング可能な低ゲージ材料で採用されます。
ハイゲージシート(0.125インチ以上)は一般的にヘミングに抵抗があり、他の成形方法が適しています。正確なヘミングは表面品質と部品耐久性に直接影響するため不可欠です。
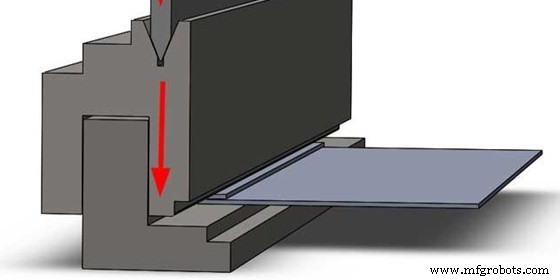
板金ヘミングの目的
ヘミングは二つの主要目標に貢献します:
- 構造的強化: 折り返しエッジが厚くなり剛性が上がり、荷重下でのクラック、変形、エッジ破壊リスクを低減。
- 視覚的改善: きれいに仕上げられたヘムは鋭利な未処理エッジを排除し、外観を向上、隣接面とのスムーズな移行を確保。
耐久性と仕上げが両方重要な自動車分野では、ボディパネル、トリム、内装部品でヘミングが標準的です。
板金ヘミングの仕組み
ヘムタイプにより具体的手順は異なりますが、全体ワークフローは共通です:
1. 必要工具
- 板金
- ヘミングダイまたはプレスブレーキ
- 平坦化工具(プライヤー、ローラー、プレス)
- 仕上げ工具(ハンマー、サンドペーパー)
- 検査ゲージ(マイクロメータ、キャリパー)
2. 準備
シートを平坦化し、汚染物質を除去。希望のヘム幅と角度にヘミングダイを設定し、ヘミングするエッジがダイ開口部と整列するようシートを配置。
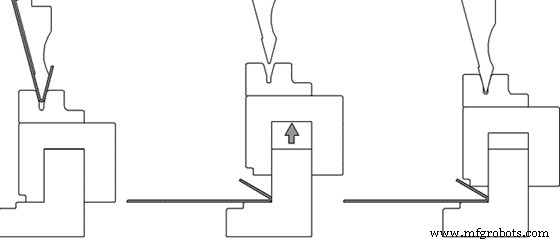
3. ヘミング手順
ダイまたはプレスブレーキがエッジを90°に曲げ、シート上へ折り返しヘムを形成。折り返し後、確実なクランプ動作で形状をロックし、仕上げ工具で粗さを平滑化。
一般的な2つのヘミング方法:
従来型ダイヘミング
パンチ・ダイペアを使用。ダイはシート下にあり、パンチがエッジをダイへ押し込み、精密なヘムを形成。
ロールヘミング
ローリング工具でエッジを緩やかに曲げる。薄板やよりソフトな曲げが必要な場合に最適。
4. 検査
ヘミング後、ヘム幅、厚み、表面仕上げが仕様を満たすか確認。マイクロメータやゲージで公差を確認し、下流工程前に偏差を修正。
4種類の板金ヘム
ヘムスタイルを理解し、各用途に適したアプローチを選択します。
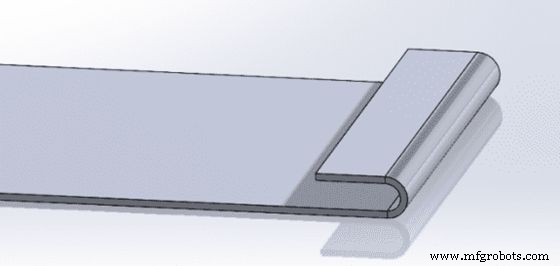
1. オープンヘム
オープンヘムは中央にエアポケットを持つ柔らかい曲線エッジで、ハンドルや高接触部品に最適。0.040~0.125インチ厚に適し、シート厚の4倍以上の平坦長が必要。手順:エッジを30~45°曲げ、シムを挿入、その上で平坦化。標準ギャップサイズ:0.060、0.090、0.125、0.187、0.250インチ。
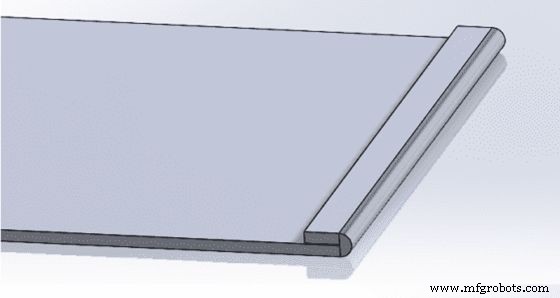
2. クローズドヘム
クローズドヘム(クラッシュドヘム)は完全にフラッシュなエッジを生成。0.040~0.125インチシートに有効だが、0.125インチ(≒3mm)超えると破損リスク。平坦長は厚みの4倍以上必要。典型手順:90°曲げ、シートを自身へ押し戻し。アルミニウムはクラックしやすいため避ける。
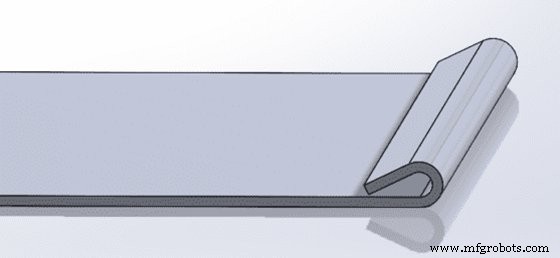
3. ティアドロップヘム
90°曲げ後にティアドロップ形状でロール、アルミニウムに特に有効な強力なエッジ保護を提供。手間がかかり、精密工具が必要。
4. ロールドヘム
ロールドヘムは生エッジを滑らかにし、キャビネット、電子機器、ドアで一般的。90°曲げとその後のローリングで丸みのある安全な仕上げを実現。専用ローリングマシンで一貫性と耐久性を向上。
板金部品のヘミングプロセス
メーカーは量産、コスト、複雑さに基づき、主に2つのヘミング手法から選択します。
ダイヘミングプロセス
平坦で非複雑なパネルの大量生産に最適。ダイ・プレスシステムでサイクルタイム短縮だが、初期工具投資が大きい。
ローラーヘミングプロセス
ロボット或いは手動ガイドのローラーを使用。低・大量両対応で工具コスト低いが、ダイヘミングよりサイクルタイム長め。
板金ヘミングの利点
主なメリット:
強度と剛性の向上
二重層エッジが歪みに強く、荷重下で構造一体性を維持。
外観の向上
清潔でフラッシュなヘムが鋭利エッジを排除、美観とユーザー快適性を改善。
機能性の改善
自動車ボディパネル等の高応力用途で不可欠な、安全で頑強なエッジを提供。
ダメージ耐性の向上
折り返しエッジは化学曝露、摩耗、過酷環境条件に耐性が高い。
板金ヘミングの限界
導入前の検討事項:
時間を要する
工具セットアップとヘミングプロセスは、大型や複雑部品で特に長時間化。
熟練労働が必要
オペレーターは設備操作と材料変動への調整について訓練が必要。
変形やダメージの可能性
不適切なヘミングはアンダーベンドやオーバーベンドを招き、歪みや構造問題を引き起こす。
板金ヘミングの考慮事項とヒント
品質と効率を最大化するベストプラクティス:
材料選定
性能ニーズに合う金属を選択。異なる合金(マグネシウム、アルミニウム、鋼)は特定のヘミング技術を要求。
適切なアライメント
シートを中央に配置し、エッジをダイと精密に整列させ、一貫したヘムを確保。
ヘミング手法の選択
速度、精度、材料互換性のバランスで手法を選択。ダイのゆっくり制御された閉鎖で欠陥防止。
利用可能な仕上げオプション
ヘミング後のサンディングや軽いハンマー叩きで不完全さを平滑化、仕上げ向上。
品質管理
ゲージやマイクロメータで各段階検査を実施、ヘム幅と厚みを確認。
結論
本概要で板金ヘミングの原理、種類、ベストプラクティスを明確化し、用途に最適なヘム選択を支援します。専門的支援が必要な場合、WayKenの経験豊富なエンジニアが、カスタム板金プロジェクト向けに包括的なヘミング、曲げ、スタンピング、成形サービスを提供します。
FAQ
板金ヘミングの一般的な用途は?
自動車、航空宇宙、暖房、家具、電子機器などで、複雑で耐久性のある部品を洗練されたエッジで製造するために使用。
板金ヘミングとシーミングの違いは?
ヘミングは単一シートのエッジを自身へロール;シーミングは2枚の別シートを接合してジョイントを形成。
板金ヘミングは高コスト?
コストは材料、設計複雑さ、量、厚みに依存。鋳造、鍛造、スタンピングより一般的に安価で、最小工具で済むため。
製造プロセス
- ユニバーサル(I/H)ビーム:設計、圧延、応用
- 製造現場で知っておくべき失敗回避の10原則
- ホーニング加工の完全ガイド:精密仕上げ・穴精度向上のための技術と実務知識
- DIY ウィザード杖キット - Arduino 101、LEDストリップ、電圧レギュレーター等
- ワイヤ放電加工のトラブルシューティング:よくある問題と実践的な解決策
- ベーキングパウダー完全解説:歴史、化学、製造
- 歯磨き粉の進化と製造:古代処方から現代フッ化物配合まで
- 産業用板紙加工:持続可能な包装効率の向上
- Farmaid:植物病害を精密検出・マーキングする自律ロボット
- 鋳造用型(パターン)の種類、材料、品質への影響を徹底解説
- アルミホイールCNC旋盤の理解:機能、特徴、メリット