



板金加工:プロセス、技術、産業用途
板金加工は、平らな金属シートを先進機械と精密エンジニアリングで機能的部品へ変換します。自動車、航空宇宙、医療、エレクトロニクスなど、現代製造の基盤となっています。
板金加工の理解
本質的に、板金加工は金属シート(典型的にはステンレス鋼、アルミニウム、銅、真鍮、亜鉛、炭素鋼)を、切断、成形、接合により所望形状へ加工します。シートゲージは0.006~0.25インチで、設計者は各用途に適した延性と強度のバランスを選べます。
コンピュータ支援設計(CAD)と数値制御(CNC)加工により、正確な3Dモデルを作成しGコードへ変換。このコードが機械を駆動し、精密な切断、曲げ、組立を実行、一貫した品質と最小廃棄物を確保します。
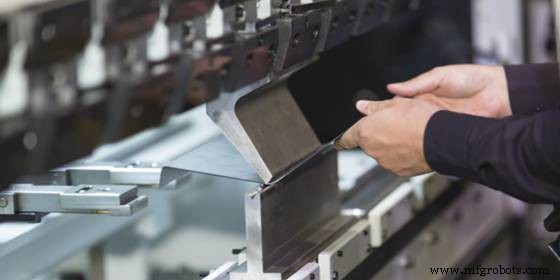
3つのコア加工技術
- 切断
- 成形
- 接合
切断技術
切断は通常最初のステップで、シートを必要なジオメトリへ成形。非せん断とせん断手法に分類されます。
非せん断切断
極端な熱、圧力、研磨媒体で機械的せん断なしに材料除去。
レーザー切断
高出力ビームを集束し、精密パスで金属を溶融・気化。鉄/非鉄金属両対応、クリーンエッジと厳公差を実現。二次ガス(酸素/窒素)で切断ヘッドを酸化とデブリから保護。
プラズマ切断
電離ガスで導電性シートを溶融、高速・高精度切断。中厚アルミニウム等の導電性材料に最適。
ウォータージェット切断
高圧水(研磨剤混入可)で軟硬両金属(銅、鋼、アルミニウム)を切断、熱影響ゾーンなし。典型圧力60,000psiで、レーザーに匹敵するクリーン切断。
せん断切断
機械的力で金属を切断、ダイ、パンチ、プレスブレーキを通じて実行。
シャーリング
軟質金属の直線エッジ大量切断に最適。コスト効率良いがバリと微小変形の可能性。
パンチング
ダイとパンチで穴や切り抜きを作成。精密なダイ選定が再現性の鍵。
ブランキング
シートから形状を抜き出し、高寸法精度と最小スクラップでブランクを生成。
バンドソー切断
連続ブレードで切断、長尺材や複雑輪郭に適する。水平ソーは直線、垂直ソーは複雑プロファイルに強い。
成形技術
成形は固相を保ちながら金属を再成形。一般的方法:
曲げ
プレスブレーキやローリングマシンで最大180°まで角度形成。ばね鋼、アルミニウム5052、銅に適する。
ローリング
冷間・熱間ローリングでローラー間圧縮、厚み削減と均一性向上。ディスク、スタンピング、リム、チューブ等に応用。
スタンピング
プレスブレーキとダイで切断と成形を一括実行。高速、コスト効率良く、複雑形状の大量生産に適する。
ヘミング
エッジを自身へ折り返し、二重層シームで周囲を強化。Vダイで折り曲げ、平坦化ダイで仕上げの2工程。
カーリング
シートエッジを丸め、鋭利エッジ除去と強度向上。3段階プロセスの適切な制御でバリ防止。
接合技術
接合は個別金属ピースを単一ユニットへ連結。主要方法:
溶接
エッジを溶融し充填金属で融合。主タイプ:SMAW、MIG、TIG、各々厚みと材料に適合。
リベット
穴あけ、リベット挿入、テール変形でロック。冷間リベットは薄い非鉄シートに、熱間リベットは厚鋼に最適。
板金加工のメリット
なぜ板金加工を選ぶのか?
- 軽量部品: 航空宇宙と自動車に最適、燃費向上。
- 材料柔軟性: ステンレス鋼、アルミニウム、銅、真鍮等が利用可能。
- 精度と速度: 現代CNC機で0.0005インチ公差、手作業誤差を削減。
- コスト効率: 高再現性と自動化で人件費削減。
一般的な加工材料
- ステンレス鋼
- 熱間圧延鋼
- 冷間圧延鋼
- プレートド鋼
- 炭素鋼
- アルミニウム
- 銅
- 真鍮
表面仕上げ
仕上げは美観と性能を両立。典型的オプション:
- 粉体塗装
- ビードブラスト
- ブラッシング
- 電気めっき
- アルマイト
- レーザー彫刻
- スクリーン印刷
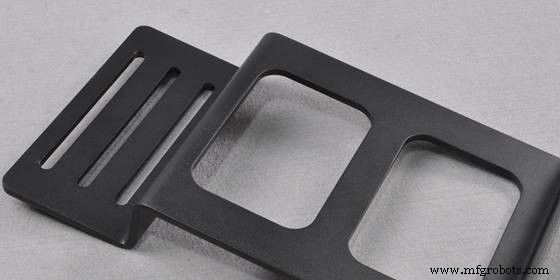
産業用途
自動車
レーザー切断とスタンピングで、軽量高強度ボディパネル(フード、フェンダー、サイドパネル、ルーフ)を実現。
航空宇宙
精密切断アルミニウムとチタンシートで、厳格な重量・安全基準を満たす胴体セクション、翼桁、構造ブラケットを形成。
医療
MRIコンポーネント、手術器具、滅菌可能ハウジング等の医療機器が、精密板金試作と最終部品に依存。
エンクロージャとエレクトロニクス
頑丈なエンクロージャがセンシティブ機器を粉塵と振動から保護、ケーブル/LED/ディスプレイ用切り抜きを提供。
製造容易性のための設計ヒント
壁厚
0.9mm~20mmの均一厚を維持。レーザー切断は0.5~10mm、曲げは0.5~6mmが最適。
穴とスロット
穴径は材料厚以上。エッジ近くに穴を配置せず、十分なクリアランスを確保。
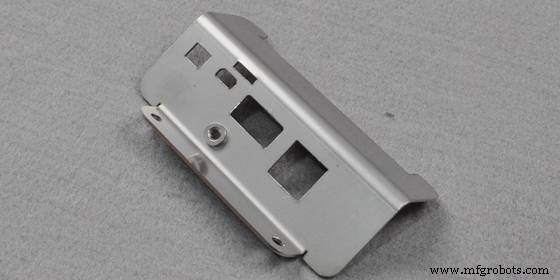
曲げ許容差と控除
曲げ許容差は展開図に材料を追加;曲げ控除は最終形状バランスのため材料を除去。
曲げ半径
内側曲げ半径をシート厚と等しく設定、クラックと歪み防止。
WayKenの板金加工サービス
WayKenは品質、精度、顧客満足に注力したISO認証板金加工を提供。コンセプトから最終検査まで、チームが全工程で最高基準を確保。見積もりと設計レビューはお問い合わせください。
結論
板金加工は産業横断で比類なき柔軟性、速度、精度を提供。技術、材料、設計ベストプラクティスの全スペクトラムを理解することで、エンジニアはイノベーションを牽引する軽量高性能部品を創造できます。
FAQ
板金加工プロセスはどう機能する?
CADモデリングから開始、試作開発、テスト、反復設計を経て本格生産へ。
主要板金加工技術は?
切断、成形、接合—レーザー切断、曲げ、溶接等の専門手法を含む。
板金加工の最大厚みは?
ほとんどのプロセスで典型的0.5mm~6mm、一部技術では0.25インチまで対応。
製造プロセス
- ヤスリ工具マスター:金属・木工プロジェクトのための精密切削
- マグネット活用のプロ指南:ラッチ、インターロック、着脱で失敗しない設計
- ギターの職人技と歴史:古代のルーツから現代の傑作まで
- BLE Bot 9000 - Arduino 101で作るBluetooth制御4WDロボットキット
- 穴あけ・フライス盤の基礎知識:仕組みと用途を徹底解説
- 玩具風船の歴史、製造、そして未来
- プラズマアーク溶接(PAW)の用途・メリット・デメリット
- 車両サスペンションシステム徹底解剖:愛車を守り乗り心地を高めるメカニズム
- 鋳鉄溶接の極意:実証済みテクニックと専門家のコツ
- 廃プラスチック高炉吹き込みによるエネルギー回収
- DIY自動列車制御システム – Arduinoで実現するシンプル・信頼性・カスタマイズ自在なレイアウト運転