



ハーレーダビッドソン工場、積極的・予知保全で卓越性を達成
「エンジンを唸らせろ。ハイウェイへ飛び出せ。冒険と何が来ようとも探し求めて……」(ステッペンウルフ1968年名曲「Born to Be Wild」歌詞より)
ハーレーダビッドソンのイメージは予測可能性の対極にあります。スケジュールなし。計画なし。境界なし。気にかけない。未知が曲がり角の向こうに。ヘルメットを締め、エンジンをかけて走れ。
それは顧客に受け入れられ、音楽、映画、広告、TVショーで称賛されるモーターサイクルライディングのイメージ——ライフスタイルです。ハーレーダビッドソンは、同じことの繰り返し、タイムカードをパンチする、8時から5時、上司に報告する世界からの出口なのです。
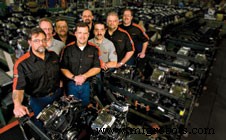
しかし、ハーレーダビッドソンの製造イメージはすべて予測可能性についてです。驚きなし。ボトルネックなし。故障なし。ダウンタイムなし。先にあるものは既知。生産設備をオンにし、創造するだけ。
それは保全によって築かれ、生産、運営、財務、プラントおよび経営幹部の従業員たちに受け入れられる信頼性のイメージ——ライフスタイルです。信頼性が育む予測可能性は、この真にアメリカ的な産業企業における生産量、生産性、効率、収益性の増大への入り口です。
おそらく、ウィスコンシン州ミルウォーキー郊外のメノモニーフォールズにあるパワートレイン工場ほど、この精神とビジョンを体現しているハーレーダビッドソン工場はないでしょう。
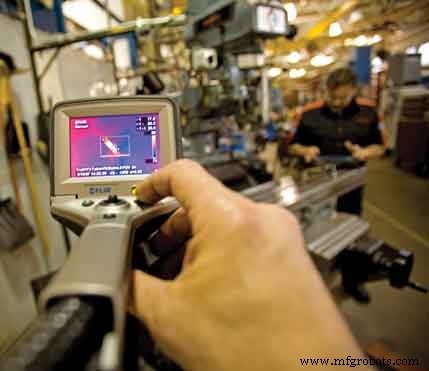
ウィスコンシン州メノモニーフォールズのハーレーダビッドソン工場では、機械問題の解決に複数の予知保全ツールを頻繁に使用しています。
「多くの場所では、受動的保全と消火活動が称賛されます」と、プラント保全マネージャーのラリー・エンジェル氏は言います。「ハーレーの視点からすれば、本当にホームランを打ちたければ、バックグラウンドプロセス——改善作業——が違いを生みます。それはエキサイティングではありません。他者には見えにくい。だが、これが時間、労力、コストを節約します。それは予測可能性です。我々はそれを信じ、その目標達成に貢献する正しい行動をする人々を評価します。」
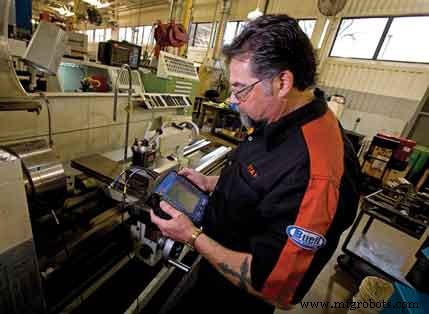
機械修理工のゴーディ・ポラリ氏は、工場の振動分析エキスパートです。
工場の保全組織は以下の強力な支持者です:
テクノロジー
詳細と根本原因への焦点
チームコンセプト
コミュニケーションと共有
これらの「ツール」を効果的に活用することで、「我々は100%積極的になり、消火活動ゼロへ向かっています。……それがハーレーダビッドソンでのビジネスのやり方です」と、リード保全信頼性エンジニアのダナ・フルエット氏は言います。
事実のみ
プラント: ウィスコンシン州メノモニーフォールズのハーレーダビッドソン・モーター・カンパニー。ピルグリム・ロード・パワートレイン工場は1997年建設。
敷地面積: 480,000平方フィート。
従業員数: 約1,000名、うち時間給保全作業者148名、月給保全作業者10名。生産は週5日、24時間稼働。時間給労働者はユナイテッド・スチールワーカーズ組合と国際機械工組合ロッジ78に代表される。
製品: H-Dモーターサイクル用エンジンとトランスミッションコンポーネント。
生産: 2006年全社サイクル出荷349,196台(2005年329,017台);ビューエルブランド出荷12,460台(2005年11,166台)。
参考: 2006年売上61.86億ドル、利益10.43億ドル。……2007年フォーチュン500で369位、前年から11ランクアップ。……メノモニーフォールズ以外に、ウィスコンシン州内5都市(ミルウォーキー、ワウワトサ[2]、トマホーク、フランクリン、イースト・トロイ)、ペンシルベニア州ヨーク、ミズーリ州カンザスシティ、アラバマ州リンカーンに施設。
PDMの力
H-Dモーターサイクルに搭載される3種類のパワートレイン用エンジンとコンポーネントを製造するこの工場は、進歩的な保全戦略の新参者ではありません。
「常に非常に積極的な保全部門でした」と、現場で19年の経験を持つ電気技師のディーン・ボドー氏は言います。
しかし、2001年のエンジェル氏採用と2003年のフルエット氏採用以来、ペース、進歩、実力は大幅に加速しました。
エンジェル氏とフルエット氏は、予知保全(PdM)活動のアウトソーシングというメンタリティを変え、責任と機会を部門の熟練工に委ねました。
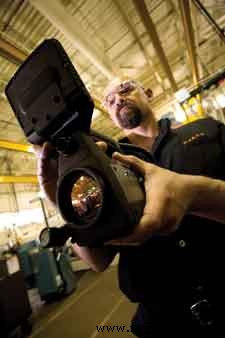
電気技師のディーン・ボドー氏は赤外線サーモグラフィで訓練され、認定されています。
「多くの企業はPdMをテストやお試し段階でアウトソースします」とエンジェル氏。「自社の人々を活用することで、設備問題の監視と把握により効果的になれると分かりました。外部請負業者からの結果とレポートの1〜2週間のターンアラウンドから脱却し、即時性を得られます。」
フルエット氏は原子力業界から来て、PdM技術に関する高度な知識を持っていました。「ダナは、これらの技術をいかに完全に適用し、知見を活用するかという扉を開いてくれました」とエンジェル氏。
目標は、生産プロセスへの侵襲を最小限に抑え、非侵襲的な技術サービスを提供することでした。
これらの保全リーダーの働きは、2006年初頭にPdMスーパーチームの創設に結実しました。
「適切な人々が適切なポジションにいます」とフルエット氏。「これは彼らのフルタイムの仕事です。中途半端にはやりません。これらの人々がスキルと一貫性をこの取り組みにもたらします。結論:時間節約、社内専門知識、全体的コスト削減、機械稼働率向上。」
予知チームには以下が含まれます:
ボドー氏、赤外線サーモグラフィ担当。
ランディ・チェジンスキー氏、ミルライト、機械潤滑とオイル分析担当。
ゴーディ・ポラリ氏、機械修理工、振動分析担当。
彼らに加わるのは、配管工のエリック・ラッドケ氏と機械修理工のスティーブ・カミンズ氏で、保全関連の継続的改善活動のリーダーとしてPdM応用を取り入れています。
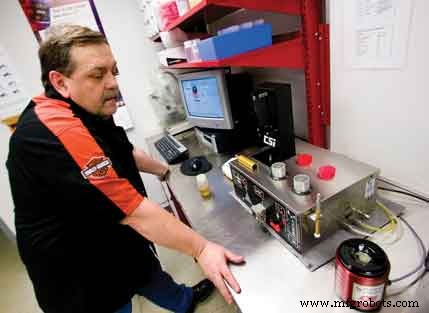
ランディ・チェジンスキー氏、ミルライト兼認定潤滑アナリスト、オイル分析プログラムを管理。
「これらの個人たちは自分たちの仕事に情熱を注いでいます」とフルエット氏。「我々はこれらのスロットのために外部から選んだわけではありません。彼らが志願しました。この工場で保全ができることを高めたいという深い関心を持っていました。」
各PdM技術リーダーは、専門ツールに習熟するため広範なトレーニングを受けました。ボドー氏はFLIRシステムズのサーモグラフィクラスを受講しレベルI認定を取得。チェジンスキー氏はノリアコーポレーションとコンピュテーショナル・システムズ社のクラスを受講し、認定潤滑アナリストに。ポラリ氏はCSIとテクニカル・アソシエイツのコースを受講し、振動分析レベルI認定を取得中です。
予知チームは日勤で働き、中央オフィスエリアに常駐します。
「これによりコミュニケーションが最大化されます」とフルエット氏。「それぞれの技術で何を見て、何を発見しているかを互いに話し合うことで、全員が学べます。チームのシナジーは成長しています。これらの熟練した人々とツールのコラボレーションが発見の確認と検証を助けます。」
オイルとコストの節約
予知チームの初年度、機械潤滑/オイル分析プログラムがルールを書き換えることで最大の成果をもたらしました。部門は潤滑に関する予防保全(PM)哲学を転換しました。
「古いPMプロセスとPM作成は基本的に旧マニュアルに従うものでした」と、ハーレーダビッドソン勤務17年のチェジンスキー氏は言います。「6ヶ月でこのオイルを交換。1年でこれ。2年でこれ。オイル分析プログラムを導入することで、時間ベースから状態ベースのシステムへ移行しました。それらのPMは書き換えられ、古いやり方はなくなりました。必要に応じてすべて実施します。それが手っ取り早い成果で、大金を節約しました。」
その節約額は、プログラム最初の6ヶ月でのオイル消費量削減だけで、部門の手の込んだオイル分析ラボ(ハーレーダビッドソン社内で唯一の同種ラボ)の費用を賄うほどでした。
「可用性、廃棄物処理、人員に関連するコスト削減は追跡していません」とフルエット氏。「これらの節約も文書化しようとしています。」
このプログラムは「清浄オイルとは何か」の定義も書き換えました。
「おそらくラボ設置以来最も積極的な攻勢は、入荷オイルへのプログラム開始でした」とフルエット氏。「最初、入荷オイルがどれほど汚染されているか気づきませんでした——自社でテストする能力を持つまで。」
「清浄」があり、そして「清浄」があります。
フルエット氏は最初、バルクタンク貯蔵オイルに焦点を当てました。精巧なろ過システムで、新油の汚染レベルを微小な3ミクロンまで低減しました。
「輸送容器とオイルステーションへオイルを供給する際、それがルーブステーションで期待される清浄度レベルにあることが分かります」とフルエット氏。
チェジンスキー氏は続けて、オペレーターに工場の全員参加保全プログラムの一環として正しい潤滑方法を指導しました。指導ツールとして、フルエット氏は写真とグラフィックを用いたカラフルな指示書を作成し、各機械の正しい給油ポイントと適切な潤滑剤タイプを特定しました。
オイル/潤滑プログラムは現在、摩耗デブリ分析への拡大に取り組んでおり、チェジンスキー氏によれば、「3〜4ヶ月前に機械が劣化や故障の初期兆候を示していることを予測できるようになります。」
プラント信頼性への独自の道筋ハーレーダビッドソンは予知・積極的保全の力を信じながらも、工場が保全と信頼性にクッキーカッター的アプローチを取らないことを意図的に決定しました。
多くの生産施設が予知技術に投資し、PdMチームとワイヤレスインテリジェント保全システムのメリットを探っていますが、大部分では各工場がこれらの分野で独自のコースを描いています。
「我々はこのサイトのニーズに合った信頼性プログラムを構築する自律性を持っています」と、ウィスコンシン州メノモニーフォールズのエンジン・コンポーネント生産工場保全マネージャー、ラリー・エンジェル氏。「他のハーレーダビッドソンサイトもそれぞれのニーズに合わせて同じことができます。異なるサイトには異なる環境、プロセス、ニーズがあります。それがハーレーダビッドソンを非常にユニークで特別なものにしているのです。」
より深く見る
サーモグラフィプログラムを内製化しプロセスを再検討した後にも、大きな節約とセービングがもたらされました。
外部請負業者が以前、生産機械に電力を供給する開閉装置システムの半期ごとの赤外線スキャンを実施していました。スキャンの間、PMスケジュールの一環として、プラント電気技師が電気キャビネットを開け、接触器のトルク設定を検証していました。後者のプロセスには、それらのキャビネットに結びついた機械のシャットダウンが必要でした。
すべてが変わりました。今日、ボドー氏は開閉装置の定期スキャンだけでなく、個々の機械のスキャンも行っています。
「組立ラインで赤外線を使うのは大きなプラスです」と彼は言います。「ラインが止まれば、この工場は金を生みません。」
彼はまた、キャビネットや他の電気コンポーネントのホットスポットを定期的にスキャンし、トルクチェックをほぼ不要にしています。これらの赤外線活動にはシャットダウンが不要です。
「カメラを使って故障前に問題を見つけ、会社の時間と金を節約できます」と彼は言います。
一例は、発電機の特定PMタスクに関連します。
以前の電気PMでは発電機のシャットダウンが求められました。ディスコネクトスイッチを投入後、ユニットの全回転フライホイールが完全停止するまでほぼ1時間かかりました。その後、検査が可能でした。今日、ボドー氏は稼働中の発電機の電気パネルを開け、フルスキャンを実行。15分でPMが完了。機械ダウンタイムはゼロです。
別の例では、ボドー氏がパネル内の接触器に関する、見落とされがちなトリッキーな問題をテクノロジーで発見しました。断続的な問題が時折マシントリップを引き起こしていました。
「ディーンのスキャンでパネル内の周囲温度が146度だと判明しました」とエンジェル氏。「まだ機能していましたが、長くはありません。そのカメラからの情報で深く調べ、問題を特定しました。接触器の前面は完璧に見えますが、側面が焼けていました。接触器が熱くなり、どこかに悪い溶接があるかもしれません。熱くなると接点を失い、冷えると再接触します。目視チェックだけでは見つけにくい。正常に見えます。だが、カメラでもう一つの視点が得られます。」
時間節約は巨大でした。
「トラブルシューティング時間を数時間——電気技師がシフト1〜2回、再故障を待つならそれ以上——から数分に短縮しました」とエンジェル氏。「状況を把握し、問題を見つけました。ツールクリブで必要な部品を取り、15分シャットダウンして交換、完了。解決しました。テクノロジーが根本原因へ導きました。」
グッド・バイブレーション
予測可能性と検出は、振動分析プログラムの副産物でもあります。
工場はこのPdM技術で最も実践的な経験を持っています。外部請負業者が1990年代後半にプログラムの元の分析パラメータを設定。保全部門はその後、ツール実装を機械修理工のパートタイムジョブにしました。
「十分でした」とフルエット氏。「だが、改善の余地がありました。」
ポラリ氏登場。フルタイムのバイブリーダーとしての地位を得て以来、2チャネルアナライザーとコンピュータキーボードで信頼性とトレンド機能を向上させました。ハーレー9年目のポラリ氏は、仕事は重要だが程遠くセクシーではないと言います。
「私の時間の大半はデータベース作業に費やされます」と彼は言います。「請負業者が初期プログラムを設定しました。そんな会社が来ると、通常、ポンプがある機械や特定の馬力範囲のモーターがある機械を見るために標準分析パラメータを用いて振動プログラムを展開します。私はそれらのデータセットを取り、分析パラメータを我々の機械固有のものに調整しました。
「モーターに何本のロータバーがあるかを見ます。ステータスロット、特定ベアリングタイプを文書化。ポンプならインペラのベーン数、ベアリングタイプ、プロセス温度を調べます。それらの特性をデータベースに入れることで、振動データを正確に取得し、徹底的な診断が可能になります。こうしてルートを巡回するとき、良好でトレンド可能なデータを取得し、故障前の潜在的コンポーネント問題を特定できます。」
この技術は、モータースピンドルのベースライン超過状態の発見など、多くの分野で有益であることが証明されました。その後の積極的な作業が大惨事のリスクを排除しました。そして、交換作業は生産に影響を与えませんでした。
ポラリ氏の仕事により、保全は組織内外の誰に対しても調査結果を効果的に伝えられるようになりました。
「『振動問題があると思う』ではなく、『振動問題がある。インボードベアリングだ。モーターを外部送りするか社内でベアリング交換しよう』と言えます」とフルエット氏。「何を修理・交換すべきか正確に分かっています。」
インテリジェント・ソリューション
このハーレーダビッドソン工場は、オイル分析、サーモグラフィ、振動分析により高い予測可能性を達成しています。しかし、未知の領域へ能力を押し上げる追加技術の導入目前にあります。
1999年以来、会社と特にメノモニーフォールズ工場は、ジェイ・リー博士のインテリジェント保全システム(IMS)分野での研究を財政的に支援してきました。リー教授は当初、ウィスコンシン大学ミルウォーキー校でインテリジェント保全システムセンターを設立。現在、プログラムはシンシナティ大学にあります。彼の画期的な仕事は、状態ベースセンシング技術を開発し、「ニアゼロ故障」ステータスが達成可能な点まで設備性能を予測・予報できます。
今夏、この工場は真のインテリジェント保全を採用するパイオニアになります。
この実装プロジェクトは2年かけて準備されてきました。2005年、保全部門はテックコー・インストルメンテーションからワイヤレスセンシング機器を購入。リー氏のプログラムの学生が昨夏全期間を工場で過ごし、トリガー機構を用いて機械から監視データの取得を開始するコンピュータプログラムを開発しました。本質的に、時間ベースセンシング能力を飛び越え、イベントや異常の最初の兆候でデータ収集を提供します。
それ以来、テックコーがセンシング技術とコンピュータプログラム間の通信プロトコルを開発してきました。真のソリューションは5月下旬か6月上旬に提供予定でした。
「まだ開発と初期段階です」とフルエット氏。「今夏、この技術の実際の日々のベネフィットを見始めるでしょう。」
8台の機械が、リンクアップしたIMSプロジェクトの初期テストエリアとして機能します。計画では、秋に工場の総資産1,400台のうちクリティカルな機械へ拡大します。
ベネフィットは実質的です。
「現在、ゴーディはウォークアラウンド振動プログラムを持っています」とフルエット氏。「機械を生産から外し、スピンドルをツールで固定速度にセットし、振動データを取得しなければなりません。良い情報ですが、その非侵襲的データを得るために機械を生産から外すのは生産にとってカウンタープロダクティブです。このワイヤレスシステムはあらゆる異常でトリガーし、そのデータ収集を可能にします。将来、ゴーディはデスクトップに座り、設備をライブ状態で積極的に監視できるようになります。」
振動だけではありません。
「電流も監視します。工具寿命も監視できます」と彼は言います。「新しい工具はスピンドルモーターからXアンペアの電流を引きます。工具が摩耗すると、その特定工具の電流需要が上昇し始めます。ベースラインを確立し、工具寿命をトレンドできます。特定プロセスで60〜70本の工具を使う機械があります。将来、各工具をベースライン化し、各特定工具の寿命を独立して追跡できるようになります。」
「このコンピュータプログラムの前提は、将来我々が予知技術をどう使うかに多大な影響を与えるでしょう。」
フルエット氏とエンジェル氏は、IMSがデータ所見に基づく作業指示とアラートの自動生成の時代をもたらすと想像しています。
「『スピンドルに悪化トレンドが発生しました。保全に連絡してください』とオペレーターに警告するトリガーメカニズムが欲しいです」とフルエット氏。「電気エンジニアたちがアンドンボードを設置し、特定機械が注意を要するときにフラグを立てようとしています。」
エンジェル氏は言います。「影響は巨大です。生産は即座にインパクトを受けます。保全が直接生産のコスト効率化を支援します。」
ピープル・パワー
テクノロジーは重要で、保全部門の将来計画に大きく関わります。しかし、この記事で文書化された多くのイニシアチブで示されているように、このハーレーダビッドソン工場の切り札は人々です。個人として、またグループやチームの一員としての彼らの仕事が、世界クラスの信頼性と予測可能性を可能にしています。
フルエット氏は、現在および将来のサプライヤーが使用する機械仕様マニュアルの改訂に主要な役割を果たしました。この200ページ超の書は、ハーレー向け機械の設計方法について、同社の保全と信頼性要件に基づく厳格なガイドラインをOEMに提供します。設計特徴、ランオフテスト、標準化などの基準を含みます。
それらの文書仕様に紐づけ、工場は新機械の工場床への設置前に完全なケア戦略を作成するアセット統合チームを編成します。チームには熟練工代表、PdMチームメンバー、エンジニア、機械オペレーターが含まれます。アセットケア戦略は本格的な信頼性中心保全(RCM)分析から導かれます。完全な予防保全チェックリストとスケジュール、予知保全チェックリストとスケジュール、包括的なスペアパーツリストが含まれます。
保全代表者はエンジニアとオペレーターと設備改善チームで働きます。慢性的な機械問題を検証し、カイゼン/RCM形式で共同でケア、使用、設計解決策を開発し、パフォーマンスを向上させます。
こうしたチームとプロジェクト、またはPM/PdM/RCM/IMS活動からの知見は、ベストプラクティスサークルやE-ルームを通じて他のハーレーダビッドソン工場と共有されます。
ベストプラクティスサークルは、特定分野(保全管理、信頼性エンジニアリングなど)のリーダーたちによる四半期ごとの対面会議です。E-ルームは、特定部門、作業グループ、機能の人々が会議メモ、文書、手順、戦略をまとめ共有するWebベースの場です。
週次信頼性会議では、保全リーダー、プランナー、生産リーダー、プラントゼネラルマネージャーが集まります。「昨日起きたことを知らなければ明日は予測できない」を実証し、最近の設備問題について事後検証を行います。また、新たに浮上する問題への作戦計画も議論します。
コミュニケーション駆動のピープルパワーは小さなことにも表れます。保全作業グループアドバイザーのジム・ブライスター氏は、最近保全活動があった生産エリアを訪れ、オペレーターと会話し、満足度を確認し、部門が対応できる追加ニーズを特定します。
「オペレーター全員をファーストネームで知っています」とブライスター氏。「良いコミュニケーションが良い決断を導きます。」
『まだ着いたか?』
ハーレーダビッドソンは保全偉大への道を進んでいます。専門家仲間は同社の保全組織をフロントランナーと見ています。
「ハーレーダビッドソンは素晴らしい仕事をしています」と、トヨタ自動車北米製造の施設エンジニアリングマネージャー、ブルース・ブレマー氏。
トヨタの同僚、デビッド・アブシャー氏、ケンタッキー州ジョージタウン工場の施設管理マネージャーも同様に感銘を受けました。「ハーレーダビッドソンの保全での仕事をいくつかレビューしました」と彼は言います。「驚嘆しました。」
予想通り、モーターサイクルメーカーは多くの賛辞を謙遜します。
「我々が10%か20%の地点にいるのか? 分かりません」とエンジェル氏。「曲線の底辺、上昇中だと見えます。まだまだできることがたくさんあります。」
それは経営陣のスタンスだけではありません。
「年々良くなっています」とボドー氏。「まったく新しいレベルに引き上げる直前だと思います。空が本当に限界です。」
「近い将来、すべてのPMが予知的になることを願っています」とチェジンスキー氏。「驚きはありません。このプログラムを前進させ続けることで、会社は莫大な利益を得ると思います。それほどの約束があります。」
生まれながらに予測可能になるために。
それは二の腕のタトゥーにも、サイクルヘルメットのエアブラシにも見つかりません。しかし、あらゆるメーカーが目指すべき信頼性のイメージとライフスタイルなのです。
リーダーに従え:保全監督から学んだ教訓
このハーレーダビッドソン工場の保全リーダーたちは、信頼性向上の経験から何を学んだか?
ラリー・エンジェル、保全マネージャー:「これらのプロセスには時間がかかります。コミュニケーション、繰り返しのコミュニケーション、説明が鍵です。全員が何を、なぜやっているかを理解する必要があります。そうすれば人々は乗ってきます。最初、保全の一部の人々はこれらの多くを軽視しました。理解していなかったからです。だが、自分たちの熟練工仲間がこれらが機能することを示し始めると、それが彼らを納得させました。」
ジム・ブライスター、保全作業グループアドバイザー:「信頼構築は巨大、特に運営との間で。これらの連中からの強力なデータで、何をすべきか示せます。誰かに『インボードベアリングだ』と言えるとき、彼らの度肝を抜きます。成功事例を持ち、それを広めることも重要。ダナはそれを他者に広めるのが上手い。彼は私のツールボックスの重要なツールです。」
ダナ・フルエット、リード保全信頼性エンジニア:「すべては信頼性にかかっています。予知技術と予防保全努力の成果が、保全組織全体が機械可用性向上に素晴らしい仕事をしていることを証明します。調査結果があれば、週次信頼性会議に故障コンポーネントを持参し、保全外のリーダーたちにどうデータを抽出したか見せます。正しい修正を追求していることを示します。単に掃除しているわけではありません。正しいコンポーネントを特定し修正しています。『保全』は我々が頼れる熟練労働力だということを示します。」
機器のメンテナンスと修理
- 食品加工向け予知プラントメンテナンス:安全性・信頼性・効率を向上
- 予防保全が予知保全成功への道を開く理由
- リーン製造とメンテナンス:TPMが廃棄物削減を推進する仕組み
- 予知保全:ダウンタイム削減とROI最大化の完全ガイド
- マリネット工場、信頼性とOEE卓越性の新基準を樹立
- リアルタイム潤滑監視:ポータブルFT-IRが予防保全を推進
- 人員削減下での保全管理:戦略的アウトソーシングと継続監視
- メンテナンスKPIマスター:Stuart Fergusson氏に学ぶ「Rooted in Reliability」ポッドキャスト
- プラントメンテナンスを解き明かす:モダンインダストリーのベストプラクティス
- 予知保全で職場安全性を向上、ダウンタイムも削減――Senseye
- 予知保全:次期産業革命の触媒