



陽極酸化処理の卓越性:耐久性、保護性、美しさを兼ね備えた金属仕上げ

陽極酸化処理により、特定の金属上に輝きがあり、安定し、耐久性のある酸化物層を形成でき、基盤金属基材への摩耗と腐食ダメージを最小限に抑えます。厚い陽極酸化皮膜は、さらなる着色コーティング層を適用するための効果的な基盤としても機能し、基材の表面保護、光沢、美観をさらに向上させます。
ここでは、陽極酸化処理の仕組みと、アルミニウム、チタン、および類似の金属・合金にとってなぜ好まれる金属仕上げプロセスなのかを紹介します。
陽極酸化処理プロセス
陽極酸化処理は、金属表面を酸溶液に浸し、陽極酸化対象の金属物体に電圧源を接続することで、金属表面の酸素吸収能力を高める電気化学プロセスです。
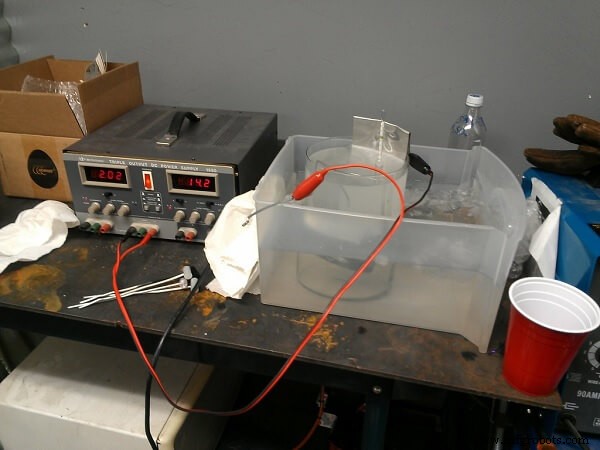 陽極酸化のデモンストレーション
出典:Jasper Nance
したがって、アルミニウム、亜鉛、カドミウム、マグネシウム、チタンおよびそれらの合金の陽極酸化により、それぞれの金属酸化物(酸化アルミニウム、酸化マグネシウム、酸化チタンなど)の硬い層を作成できます。これらの安定した酸化物は、酸化時に錆びて剥がれ落ちる傾向がある鉄系表面とは異なり、金属基材に強力に密着し、剥離や剥落の傾向がありません。(陽極酸化と他の手法の導入については:誰もが知っておくべき5つの代表的な金属コーティングタイプを参照)
陽極酸化処理の分類
陽極酸化処理にはいくつかの分類があります。
硬質陽極酸化
硬質陽極酸化プロセスでは、一般的に20〜100マイクロメートル(以上)の厚さの酸化皮膜を形成できます。より厚い酸化皮膜は、直流電圧と酸濃度を高め、浴槽を低温に保つことで達成されます。
硬質陽極酸化は、硬く耐摩耗性にも優れた優れた耐食性層を作ります。例えば、アルミニウムを5℃(41°F)の硫酸溶液で陽極酸化すると、鈍い灰色の厚い硬質陽極酸化皮膜が形成されますが、浴槽温度20℃(68°F)では柔らかく薄い陽極酸化皮膜が形成されます。
硫酸陽極酸化
硫酸陽極酸化プロセスでは、金属基材上に精密に制御された厚さの陽極酸化皮膜を形成できます。希望の色仕上げは追加の着色処理で得られます。精密な厚さは、電圧、浴槽温度、酸溶液の組成の選択によって達成されます。アルミニウム陽極酸化では、硫酸浴槽溶液が一般的に使用されます。
クロム酸陽極酸化
製品の全体的な疲労強度がプロセスによって低下しないことが要求される場合、クロム酸陽極酸化が第一選択となります。陽極酸化層の厚さは1〜10マイクロメートルです。非常に薄い酸化皮膜は着色のベースとして一貫性がないため、外観の色調均一性が重要な場合は推奨されません。
航空機で高強度のために使用されるアルミニウム合金は、しばしばクロム酸陽極酸化されます。しかし、このプロセスは六価クロムを含むため環境に優しくなく、その毒性のために規制で使用が制限されています。
白色陽極酸化
白色陽極酸化プロセスは、太陽吸収率の低い酸化皮膜を生成するため、宇宙用途への適合性が研究されています。このタイプの陽極酸化では、溶液はモリブデン酸ナトリウム、グリセロール、乳酸、硫酸で構成されます。浴槽溶液の代替処方、直流電圧、電流密度、浴槽温度、陽極酸化時間の影響を研究することで、最適な皮膜厚と光学的色調均一性が達成されます。
シリコン陽極酸化
合金にシリコンが含まれる場合、結果として得られる層は耐摩耗性と耐食性に優れますが、特徴的な灰色の不透明な色になります。このタイプの陽極酸化は装飾用ではなく、見えない部品向けです。
チタン陽極酸化
チタン陽極酸化は、希釈した硫酸浴で一定の直流電圧を印加して行われます。プロセス時間、酸溶液処方、浴槽温度、電流密度などのプロセス変数が陽極酸化皮膜厚と色特性に与える影響が研究され、チタン陽極酸化プロセスの最適化が図られています。(関連記事:チタン腐食について知っておくべき5つのこと)
整形外科用チタン合金陽極酸化
陽極酸化は、生体医療インプラント用途に使用されるチタン合金表面にナノ構造陽極酸化皮膜を形成する方法の一つです。このプロセスでは、酸化皮膜厚や、層を構成する細孔の形状などの特性を微細に調整できます。
チタン合金ベースの整形外科インプラントは、硫酸溶液での陽極酸化により色分けされます。ある研究では、色分けされたインプラントをフッ化水素酸溶液で再度陽極酸化すると、患者の骨成長を促進する可能性があることが示されました。
インプラントやデバイスの陽極酸化による標準色分け(歯科、整形外科、その他の用途)は、迅速な識別、正確で迅速な部品組み立て、医療手技の容易化を促進します。この利点は、航空宇宙用途で使用される陽極酸化(色分けされた)チタン合金部品の組み立てにも適用可能です。
マグネシウム陽極酸化
マグネシウム陽極酸化は、アルカリ豊富な電解質で行われます。浴槽処方により、表面に形成される皮膜が高い耐食性、耐塩水性、耐摩耗性、美観を持つことが保証されます。
マグネシウムの陽極酸化皮膜形成は印加電圧に直接影響されます。低電圧でのマグネシウム陽極酸化では十分な耐食性を持つ酸化皮膜が得られないため、より高い直流電圧が必要です。新しい陽極酸化プロセスでは、スパーク放電エネルギーを採用して、マグネシウム基材上に耐摩耗性セラミック酸化皮膜を生成しています。(セラミックコーティングについては:セラミックコーティングのトップ5用途を参照)
陽極酸化の化学
陽極酸化プロセス中、金属ワークピース(例:アルミニウム)と金属カソード(亜鉛がカソードとしてよく使用される)の間に直流電圧が印加されます。酸溶液の水分子が陽極付近で分解し、陽極で集められる酸素を生成します。酸素豊富な環境がアルミニウムと反応して酸化アルミニウム(Al2O3)を生成します。
2Al + 3H2O → Al2O3 + 6H+ + 6e-
薄い酸化アルミニウム層が基材上に速やかに形成され、多孔質構造のより厚い酸化層がより遅いペースで形成されます。アルミニウム表面にはすでに薄い陽極酸化皮膜が存在する場合がありますが、この薄い層はダメージを受けやすく、強力な耐食性と耐摩耗性を保証するものではありません。
陽極酸化は、要件に応じて陽極酸化皮膜の厚さとその他の特性を向上させます。これらの陽極酸化皮膜パラメータは、特定の使用条件(化学工業や沿岸地域など)に合わせて調整できます。酸化皮膜の多孔性が許容できない場合は、非酸性中性浴での陽極酸化により無多孔質皮膜を作成できます。
前処理
陽極酸化前の前処理には、徹底的な洗浄とエッチングが含まれます。ワークピースが汚れた状態で受け入れられる可能性があるため、適切な洗浄が必要です。エッチングは水酸化ナトリウム溶液で行えます。適切にエッチングされた表面は、陽極酸化後にスクラッチなどの表面欠陥を露出しません。
後処理:着色と封孔
マグネシウムの場合、陽極酸化はその後の着色や塗装プロセスの下地としてよく使用されます。多くの場合、染料が陽極酸化表面の着色に使用され、ポリテトラフルオロエチレン(PTFE)コーティングが耐摩耗性向上と摩擦低減に用いられます。着色は、確実な識別と美観向上のために使用されます。
その後の封孔プロセスは細孔を塞ぎ、陽極酸化皮膜の安定性に寄与することで、摩耗や塩水飛沫、深海環境に伴う腐食に耐えられるようにします。
チタン陽極酸化の場合、色仕上げは陽極酸化プロセスパラメータを直接微調整することで達成されるため、別途着色プロセスはありません。
アルミニウム陽極酸化の場合、ワークピースは洗浄・エッチング後に陽極酸化槽内の酸溶液に入れられます。陽極として接続され、陰極プレート(またはロッド)が電気回路で負極に接続されます。回路の電流により、アルミニウム基材が水から放出された酸素と反応して酸化アルミニウムを生成し、これが基材に強力に密着します。陽極酸化アルミニウムの細孔が表面深くに形成され、腐食環境から表面を保護する強力なバリア膜が作られます。回路の端子間に電圧が印加されている限り、酸素は浸透し続けアルミニウムを酸化し、より厚く強力なバリア膜を作ります。設計された皮膜厚に達したら、電源を切ります。
着色が必要な場合、染料を別容器で調製し、水洗い後に陽極酸化ワークピースを浸します。着色後、陽極酸化・染色済みワークピースを熱湯で封孔します。封孔プロセスは金属光沢と着色の耐久性を高めます。表面がエッチングされているため、着色表面に当たる光線は、無着色の細孔と着色された細孔によって部分的に反射され、着色に使用された耐久性のある金属光沢が維持されます。これが陽極酸化アルミニウムが装飾用途で人気がある理由です。
陽極酸化金属の主要用途
陽極酸化チタンは医療機器と航空宇宙用途に使用されます。この金属を陽極酸化する利点は、バルク金属の機械的特性を変えないことです。陽極酸化は、組み立て時およびその後の使用時に部品とコンポーネントの容易な識別を可能にします。
陽極酸化アルミニウムは、海洋環境近くの用途、窓枠、大型ビルや商業施設のファサードに適しています。装飾・美観目的では酸化皮膜は透明で灰色でないことが望ましく、装飾仕上げが求められる場所では浴槽温度を制御する必要があります。
陽極酸化金属はまた以下にも使用されます。
- 美術品、芸術作品、建築構造物と部品
- 自動車と航空機部品
- 高級家具、スポーツ用品
- キッチン家電、食品製造機械部品
- 建設用部品
陽極酸化装置
陽極酸化プロセスに必要な直流電力は整流器によって供給されます。かつてはモーター・ジェネレーターセット(MGセット)が交流を直流に変換するために使用されていました。必要電圧は24〜70ボルトDCの範囲で変動します。最新の電源装置はパルス電流を供給でき、これはより高い耐食性を持つ陽極酸化皮膜の生成に必要です。あるメーカーは、マイクロプロセッサー制御によるパルス電流が、表面温度を低く保ちながらより高い電流密度で生産速度を向上させ、冷凍要件の負荷を軽減すると主張しています。
温度制御装置には冷凍システムが必要です。陽極酸化プロセスは発熱反応(エキソサーミック電気化学反応)で熱エネルギーを生成するため、浴槽温度を上昇させずに吸収する必要があります。
電解質はエアブローシステムで撹拌され、浴槽全体が均一な温度になります。陽極酸化槽に取り付けられた排気装置は、陰極付近で連続的に生成される水素と酸ミストを除去します。
陽極酸化槽は鉛ライニングされている場合、カソードとして使用できます。多くの場合、陽極面積と陰極面積の比率制御が一部の陽極酸化タイプで重要であるため、槽の長さに沿って別個のカソードが配置されます。硫酸浴の場合、アルミニウムカソードは鉛電極よりも利点があります。ネオプレンゴムや耐酸性ポリマーでライニングされた鋼製タンクが一般的に好まれます。
陽極酸化の定義と手法
化学的な陽極酸化手順はすべての用途で同じですが、機械的プロセスは使用される金属の物理的タイプと形状によって異なります。
バッチ陽極酸化は、ラッキングされた部品を一連の処理槽に浸漬することを伴います。バッチ陽極酸化対象には、押出材、シート、曲げ金属部品、鋳物、調理器具、化粧ケース、懐中電灯ボディ、機械加工アルミニウム部品などがあります。
連続コイル陽極酸化は、予め巻かれたコイルを連続的に展開し、陽極酸化、エッチング、洗浄槽のシーケンスを通過させ、出荷と加工のために再巻き取りする技術です。この技術は、照明器具、反射板、ルーバー、複層ガラス用スペーサーバー、連続屋根システムを、大量のシート、箔、あまり複雑でない成形品から製造するために使用されます。
結論
陽極酸化は、金属ワークピースを陽極として接続し、化学(酸性)溶液の電解質に浸漬して、その表面に陽極酸化皮膜を形成する金属仕上げプロセスです。この皮膜は安定し、耐摩耗性と耐食性を持ち、また識別や美観目的で必要なさらなる着色のベースとしても機能します。
酸化皮膜パラメータは、印加直流電圧、プロセス時間、電解質化学、浴槽温度などのプロセス変数に影響されます。陽極酸化チタン部品は整形外科インプラントに使用され、陽極酸化アルミニウムとチタンの両方が重要な航空宇宙用途で使用されています。さらに、陽極酸化金属は、優雅で耐久性があり、耐候性があるため、多数の産業用途と建築用途で使用されています。
機器のメンテナンスと修理
- 信頼性成功の鍵:テクノロジーより文化変革
- 機械故障を防ぐ:「明日でいい」メンタリティを克服する潤滑メンテナンス
- キャリアを加速する:パーソナライズド研修の力
- 今、メンテナンス&リライアビリティリーダーが優先していること
- プロジェクトマネージャーが達成すべき5つの必須目標
- 潤滑管理の最適化で信頼性、安全性、持続可能性を向上
- この夏、IIoTエキスパートの知見を得るためのトップ4情報源
- ヒーテッドアパレル:専門家が明かすスマートテキスタイルの主役
- Microsoft HoloLens、5月24日に中国で発売:複合現実への影響
- 酸性染料が生地を変える:用途とメリット
- テキスタイルの科学:酸性、反応、レザー、直接染料への深い潜入