



精密プラズマ切断を実現するための主要因子
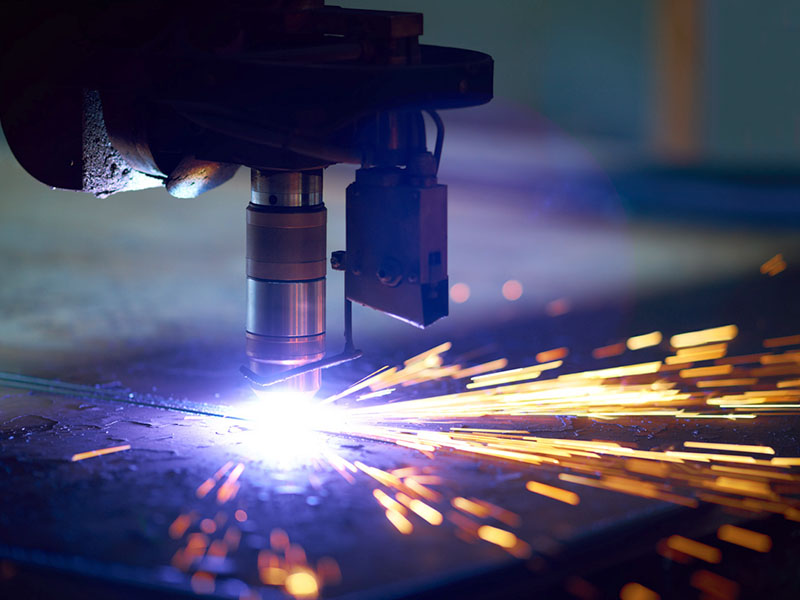
1. 作業ガス
作業ガスと流量は切断品質に影響する主要パラメータです。現在、一般的なエアプラズマ切断は多くの作業ガスの一つに過ぎません。比較的低コストで広く使用されていますが、効果は確かに劣ります。作業ガスにはガスと補助ガスが含まれ、一部の装置ではアーク起動ガスも必要です。通常、切断材料の種類、厚さ、切断方法に応じて適切な作業ガスを選択します。ガスはプラズマジェットの形成を保証するだけでなく、切れ目内の溶融金属と酸化物を除去する役割も果たします。過剰なガス流量はアーク熱をより多く奪い、ジェット長を短くし、切断能力低下とアーク不安定を招きます。流量不足はプラズマアークの直進性を失わせ、切断深さが浅くなり、スラグ発生の原因にもなります。したがって、ガス流量は切断電流と速度とよくマッチングさせる必要があります。現在のプラズマアーク切断機は主にガス圧力で流量を制御します。トーチ開口部が固定されている場合、ガス圧力も流量を制御します。特定厚さの材料切断に使用するガス圧力は通常、メーカー提供データに基づいて選択します。その他特殊用途では実際の切断テストでガス圧力を決定する必要があります。
最も一般的な作業ガスは:アルゴン、窒素、酸素、空気、H35、アルゴン-窒素混合ガスなどです。
- A. 空気:体積比約78%の窒素を含むため、空気切断で形成されるスラグは窒素切断時と非常に似ています。また約21%の酸素を含むため、酸素の存在により低炭素鋼材の切断速度も非常に高いです。CNCプラズマ切断機では空気は最も経済的な作業ガスです。しかし、空気単独切断ではスラグ付着、切断面酸化、窒素増加などの問題が発生し、電極とノズルの寿命低下も作業効率と切断コストに影響します。
- B. 酸素:軟鋼材の切断速度を向上させます。酸素切断時、切断モードは酸素切断と非常に似ています。高温高エネルギープラズマアークで切断速度が速くなりますが、高温酸化に耐える電極と併用し、アーク発生時の電極衝撃保護で電極寿命を延ばす必要があります。
- C. 水素:通常補助ガスとして他ガスと混合使用。有名なH35(水素体積分率35%、残りアルゴン)は最強のプラズマアーク切断能力を持つガスの一つで、主に水素の恩恵を受けます。水素はアーク電圧を大幅に上昇させ、水素プラズマジェットは高エンタルピー値を持ちます。アルゴンと混合するとプラズマジェット切断能力が大幅に向上。一般的に70mm以上の金属材料にはアルゴン+水素が切断ガスとして常用されます。ウォータージェットでアルゴン+水素プラズマアークをさらに圧縮すれば、より高い切断効率も得られます。
- D. 窒素:一般的な作業ガス。高電源電圧条件下では、窒素プラズマアークはアルゴンより安定性が良く、ジェットエネルギーも高いです。粘性の高い溶融金属材料(ステンレス鋼、ニッケル基合金など)切断時でも、切れ目下端のドロス量は少ないです。窒素は単独使用や他ガスとの混合使用が可能。自動切断時、窒素や空気が作業ガスとしてよく用いられ、これらは高速炭素鋼切断の標準ガスとなっています。酸素プラズマアーク切断の起動ガスとして窒素が用いられることもあります。
- E. アルゴン:高温でほぼどの金属とも反応せず、アルゴンプラズマアークは非常に安定。ノズルと電極の寿命が長いです。しかし、アルゴンプラズマアーク電圧は低く、エンタルピー値が高くなく、切断能力は限られます。空気切断と比較して切断厚は約25%減少。また、アルゴンガス保護環境では溶融金属の表面張力が比較的大きく、窒素環境より約30%高いため、スラグ付着問題が多くなります。アルゴンと他ガスの混合切断でもスラグ付着傾向があります。したがって、現在では純アルゴン単独でのプラズマ切断は稀です。
2. プラズマ切断速度
作業ガスの影響に加えて、切断速度がCNCプラズマ切断機の加工品質に与える影響も非常に重要です。切断速度:最適切断速度範囲は装置説明書から選択するか、実験で決定します。材料厚さ、材質、融点、熱伝導率、溶融後の表面張力が異なるため、切断速度も対応して変化します。主な性能:
- A. 適度な切断速度向上で切断品質改善:切れ目がわずかに狭く、切断面が滑らか、変形低減。
- B. 切断速度が速すぎると切断線エネルギーが必要値を下回る。スリット内のジェットが溶融切断溶融物を即座に吹き飛ばせず、大量のトレーリングドラッグ形成、切断品質低下。
- C. 切断速度が遅すぎると、切断箇所がプラズマアークのアノードになるため、アーク自体の安定性維持のため、CNCスポットは必然的にスリットに最も近いアーク付近で伝導電流を見つけ、ジェットの放射方向により多くの熱を伝達。切れ目が広がり、切れ目両側の溶融物が底部に集まり固化して除去困難なスラグ形成、切れ目上端が加熱溶融して丸みを帯びる。
- D. 速度が極端に遅いと、切れ目が広すぎてアークが消滅することも。良好な切断品質と切断速度は不可分であることを示しています。
3. プラズマ切断電流
切断電流は重要な切断プロセスパラメータで、切断厚と速度、すなわち切断能力を直接決定します。プラズマ切断機を正しく使用して高品質高速切断を行うには、切断プロセスパラメータを深く理解・習得する必要があります。
- A. 切断電流増加でアークエネルギー増大、切断能力向上、切断速度も向上。
- B. 切断電流増加でアーク直径増大、アークが太くなり、切れ目が広がる。
- C. 過剰な切断電流はノズル熱負荷増大、ノズル早期損傷、切断品質自然低下、正常切断不能になることも。
プラズマ切断前の電源選択では、過大・過小な電源選択は避けるべきです。過大電源は切断コスト面から見て無駄(そんな大電流は使えない)。また切断コスト予算節約で電流選択を過小にすると、実際切断時に自社切断要件を満たせず、CNC切断機自体に大きな害を与えます。ガボテックは材料厚に応じて切断電流と対応ノズルを選択することを推奨します。
4. ノズル高さ
ノズル高さとはノズル端面と切断面の距離で、アーク長の一部を構成します。プラズマアーク切断は一般的に定電流または急峻なドロップ外部電源を使用。ノズル高さを増やすと電流変化は小さいが、アーク長が増えアーク電圧上昇、アーク電力増大。しかし同時に環境に露出するアーク柱長が伸び、アーク柱のエネルギー損失が増加。
この2要因の複合効果では、前者の役割が後者によって完全に相殺されることが多いが、実効切断エネルギーは減少し、切断能力低下を招きます。通常、切断ジェットの吹き飛ばし力弱化、切れ目下部の残留スラグ増加、上端過溶融で丸み形成として現れます。またプラズマジェット形状を考慮すると、ジェット径はトーチ口を出た後外側に拡大するため、ノズル高さ増加は必然的に切れ目幅増大を招きます。したがって、ノズル高さをできるだけ小さく選択することは切断速度と品質向上に有利です。しかしノズル高さが低すぎるとダブルアーク現象発生の恐れ。セラミック外部ノズル使用でノズル高さをゼロに設定可能、すなわちノズル端面が被切断面に直接接触し、良好な効果が得られます。
5. アーク電力
高度に圧縮されたプラズマアーク切断アークを得るため、切断ノズルはより小さなノズル開口、より長い穴長、冷却効果強化を採用し、ノズル有効断面を通過する電流、すなわちアーク電力密度を増大させます。しかし同時に圧縮はアークの電力損失も増大させます。したがって、切断に実際に使用される有効エネルギーは電源出力電力より小さくなります。損失率は一般的に25%~50%の間。ウォータージェット圧縮プラズマアーク切断など一部手法ではエネルギー損失率がさらに大きくなります。切断プロセスパラメータ設計や切断コスト経済計算時にこの問題を考慮すべきです。
産業で使用される金属板厚は主に50mm以下。この厚さ範囲で従来プラズマアーク切断を行うと、大小の切れ目が生じやすく、切れ目上端も切断寸法精度低下と後工程量増加を招きます。酸素・窒素プラズマアークで炭素鋼、アルミニウム、ステンレス鋼を切断する場合、板厚10~25mm範囲では通常、材料が厚いほど端面垂直度が良く、切断エッジ角度誤差は1°~4°。板厚1mm未満では、薄くなるにつれ切れ目角度誤差が3°~4°から15°~25°に増大します。
この現象の原因は一般的に、プラズマジェットの切断面への熱入力バランス崩れ、すなわちプラズマアークエネルギーが切れ目下部より上部で多く放出されることにあると考えられています。このエネルギー放出バランス崩れは、プラズマアーク圧縮度、切断速度、ノズル-ワーク距離など多くのプロセスパラメータと密接に関連。アーク圧縮を高めると高温プラズマジェットが延長され、より均一な高温領域形成、同時にジェット速度増加で上下切れ目幅差縮小可能。しかし従来ノズルの過度圧縮はダブルアークを引き起こし、電極・ノズル消耗でプロセス不能になるだけでなく切断品質低下も招きます。また過度に高速、過度に高いノズル高さも上下切れ目幅差を拡大させます。
CNCマシン