



プラズマ切断 vs レーザー切断:プロジェクトに適した技術の選び方
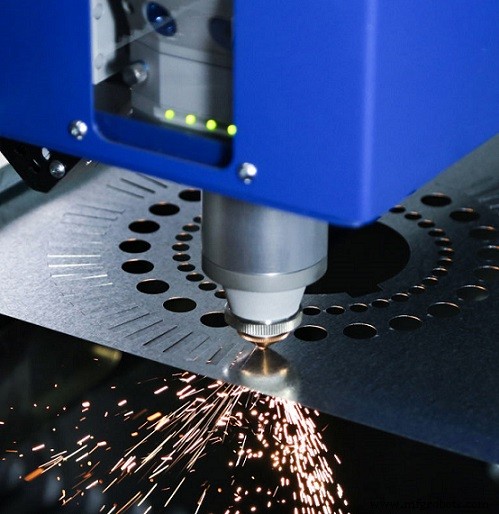
機械技師はレーザー切断とプラズマ切断を互換的に使用します。しかし、似た切断機能を果たしながら、用途と原理では異なります。これら2つの切断技術は20世紀から存在しますが、より効果的な使用のために現代化されてきました。
ここでは、プラズマ切断とレーザー切断の違いを学びます。また、両切断方法の利点と、どちらを使用すべきかの判断方法も学べます。
レーザー切断とは
レーザー切断は、増幅されたレーザー光の使用によって材料を切断する切断技術です。この技術は1960年代半ばに導入されました。レーザー切断は高精度であり、これは手動で実行されるプロセスではないためです。代わりに、コンピュータ数値制御(CNC)などのコンピュータによって制御されます。
レーザー光を切断に使用することはロケット科学ではなく、むしろシンプルなプロセスです。光学系を用いてレーザー光を小さなポイントに集束させます。レーザー光は光学系に入ると小さくなり、より高温になります。この温度上昇でワークが溶融・切断され、コンピュータがプロセス全体を制御します。しかし、溶融ではなく、一部の物体は燃焼したり、ガスジェットで吹き飛ばされたり、気化したりします。これにより、高品質な表面仕上げの滑らかなエッジが残ります。
レーザー切断で使用される主要なレーザーは3種類あります。二酸化炭素(CO2)、ネオジウム(Nd)、イットリウム・アルミニウム・ガーネット(Nd:YAG)です。それぞれ異なる目的に適しています。CO2は切断、穴あけ、彫刻に最適です。
しかし、高エネルギーと低繰り返しが必要な穴あけにはNdが適しています。一方、Nd:YAGは高出力が必要な穴あけと彫刻に適しています。したがって、NdとNd:YAGはスタイルは同一ですが、異なる目的で使用されます。これら3つの主要レーザータイプに共通しているのは、すべて増幅レーザーを使用してワークを切断することです。
プラズマ切断とは
機械技師は数十年にわたりプラズマ切断を使用し、今日でも優れた用途があります。1950年代に起源を持ち、それ以来最高の切断方法の一つです。このプロセスは、加速された高温プラズマジェットを用いて導電性材料を切断します。この高温プラズマは、どんなにタフな材料でも溶断できます。
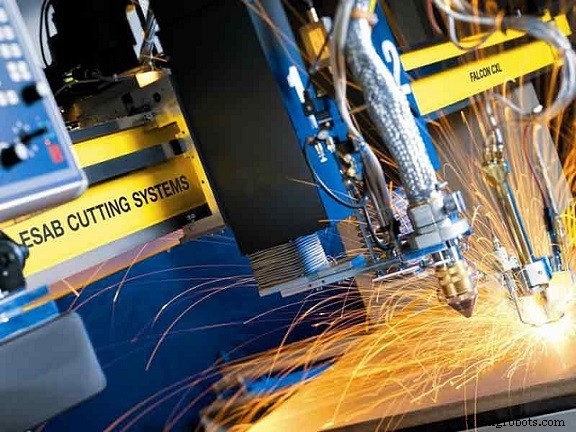
プラズマ切断は、アルミニウム、ステンレス鋼、鋼、真鍮、銅などの導電性材料のみで機能します。裸の炎を使わず、代わりに導電性イオン化ガスであるプラズマを使用します。プラズマは切断プロセス中通常非常に高温です。しかし、使用されるプラズマトーチのタイプが一般的に温度を決定します。トーチはさまざまな温度を生成しますが、通常非常に高温です。
プラズマは最大40,000°F(約22,200℃)の非常に高温に達します。精密CNC制御と組み合わせたプラズマトーチは、仕上げがほとんど不要または不要な部品を生産できます。これらのトーチは人体に有害な放射線を放出するため、作業者は保護メガネやゴーグルを着用してアークアイから身を守らなければなりません。
レーザー切断とプラズマ切断の違い
プラズマ切断とレーザー切断を比較する際、2つの切断方法が異なる2つの主要領域を見る必要があります。それらは:
原理の違い
プラズマ切断は、使用材料タイプに応じて酸素、空気、不活性ガスなどの圧縮ガスを使用します。この切断プロセスは、ワークを通る人工的なプラズマチャネルの形成を含みます。プラズマは非常に高温であり、その温度でどんなに厚い物体でも溶融、蒸発、または燃焼切断できます。
一方、レーザー切断はレーザーデバイスで生成されるレーザービームを使用します。一連の反射鏡がレーザービームを伝送します。その後、ビームは集光レンズによってワークに焦点合わせされます。レーザービームが焦点を加熱・溶融させ、高品質な表面仕上げの滑らかなエッジを作ります。
要約すると、プラズマ切断とレーザー切断は原理が異なります。プラズマ切断はプラズマを使用し、レーザー切断は増幅レーザー光を使用します。
用途
機械技師はプラズマ切断であらゆる種類の金属を切断します。しかし、中厚板の切断に最適です。
レーザー切断は中薄板の切断に最適です。切断材料も幅広く、金属、非金属、ガラス、セラミックス、ゴム、木材、プラスチック、PVC、皮革、有機ガラス、繊維などが含まれます。
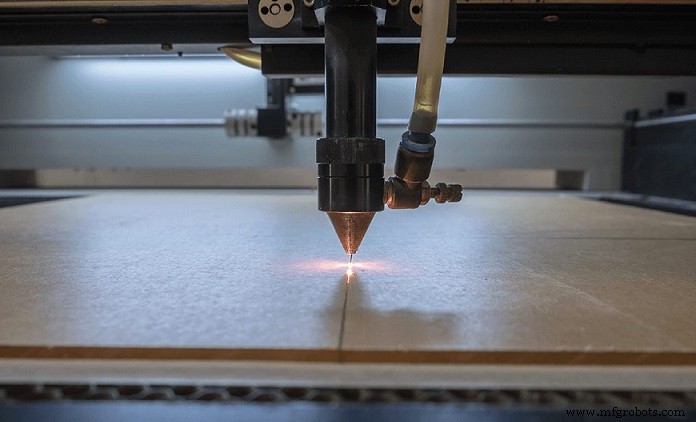
したがって、プラズマ切断材料はレーザー切断のより広い範囲と比較して選択肢が狭いです。薄板切断では、レーザー切断がプラズマ切断より優れた仕事をします。
機械技師は、以下が必要な場合にプラズマ切断を使用します:小さな変形、小さな熱影響部、狭い切断幅、高速切断速度。
一方、レーザーは以下が必要な場合に使用されます:非常に高い精度、高い指向性、高強度、より高速、後処理不要。
また、プラズマ切断とレーザー切断のコストを比較すると、プラズマ切断の方が安価です。
レーザー切断とプラズマ切断の利点
レーザー切断とプラズマ切断にはそれぞれ利点があり、適切なものを見つける際に考慮すべきです。それぞれの利点には以下が含まれます:
レーザー切断の利点
- 追加仕上げ不要の滑らかなエッジを提供
- 薄板で10m/分に達する高速切断速度
- 高精度、位置決め精度0.05mm、再現精度0.02mmに達する
- 金属、ゴム、木材、プラスチック、PVC、皮革、有機ガラス、繊維などさまざまな材料を切断可能
プラズマ切断の利点
- 中厚板を非常に高速で切断可能
- プラズマ切断のメンテナンスコストがより安価
プラズマ切断 vs レーザー切断選択時の考慮要因
ほとんどの人は、2つの方法が似ているため適切な切断方法の選択に苦労します。しかし、レーザーとプラズマの金属切断で不必要な混乱を避けるため、3つの重要な要因を考慮すべきです。それらは:
材料
プラズマ切断はレーザー切断と比較して用途が限定的です。したがって、金属、ゴム、木材、プラスチック、PVC、皮革、有機ガラス、繊維などを切断したい場合はレーザー切断を選択すべきです。一方、あらゆる種類の金属、主に中厚板を切断する必要がある場合、適切な切断方法はプラズマ切断です。
精度
仕事に必要な精度レベルも考慮すべきです。非常に高精度な切断が必要な場合、レーザー切断が確実です。
コスト
予算に合わない特定の切断プロセスを選ぶのは無意味です。プラズマ切断は安価です。したがって、予算に優しい切断方法をお探しなら、プラズマ切断が適しています。
RapidDirect板金サービス
かつて板金会社を利用したが、受けたサービスに不満だったことはありますか?肯定的なら、今リラックスできます。信頼できるより良い会社をちょうど見つけたからです。
RapidDirectは品質を妥協せずコスト効率の良いサービスを提供します。少量試作から大量生産までオンデマンド金属加工を提供します。12時間以内に見積もりも取得可能です。
RapidDirectでは、お客様と当社の間の優れたコミュニケーションシステムが、部品を完璧に仕上げる秘訣だと知っています。したがって、生産中に必要なすべての技術サポートを提供します。板金エンジニアリングチームは数十年の業界経験、20年以上の実績があります。したがって、望む品質サービスを提供するだけでなく、プロジェクトへの技術的提案も行います。
おそらく、迅速試作からカスタム生産までプロジェクトを一括して扱えるその一社をお探しですか?もう探す必要はありません。私たちがまさにその適切な会社です。大規模プロジェクトであっても、卓越したサービスしか提供しない自信があります。
結論
プラズマ切断とレーザー切断は両方とも非常に効果的な切断方法です。両方とも「切断機能」を果たしますが、用途と原理が異なります。機械技師がこれら2つを互換的に使用しますが、まず使用目的を考慮せずにランダムにいずれかを選ぶのは非専門的です。お客様のニーズを考慮し、各切断方法の原理と用途と比較すれば、どちらを選ぶべきか明確な判断ができます。それでも決められない場合は、私たちにお任せください。
FAQ
Q: どのプラズマ切断ガスが最適ですか?
A: 切断するワークの種類により、異なるガスタイプまたは特別な組み合わせが必要です。しかし、最も推奨されるガスは窒素、圧縮空気、酸素です。
Q: どのプラズマ切断ガスを使うべきかどう知ればいいですか?
A: ステンレス鋼やアルミニウム切断には圧縮空気で十分です。軟鋼を切断する場合は酸素を選択すべきです。最大3インチ(約76mm)厚までの金属、軟鋼・ステンレス鋼・アルミニウムを含む切断には窒素を選択してください。
産業技術
- ファイバーレーザー切断機:比類なき精度、速度、エネルギー効率
- CNC切削加工 vs レーザー加工: あなたのニーズに最適な製造プロセスを選ぶ
- レーザー切断コストを左右する主要因:知っておくべきこと
- レーザー切断の利点:精度、コスト効率、汎用性
- レーザー切断vsプラズマ切断:適切な金属切断技術の選び方
- ロボットファイバーレーザー切断 vs プラズマ切断:違いと最適な選択
- プラズマ切断 vs レーザー切断:違いと使い分け
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- プラズマ切断 vs レーザー切断:どちらの製造技術が最高の結果をもたらすか?
- レーザー切断システム選定でROIと精度を最大化する方法