



エッジバンディング品質を決める6つの重要要因
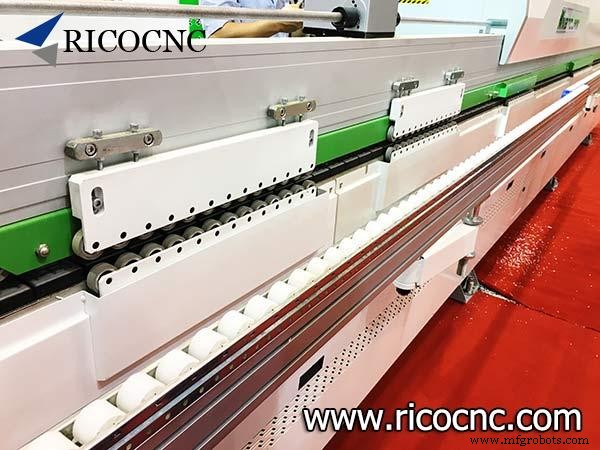
エッジバンディング品質に影響する6つの主要因
エッジバンディングマシンの問題は、その特殊な機能と構造に起因し、加工中に品質に影響する要因は多数あります。機能と構造の観点から、エッジバンディングマシンは、ワークピースのエッジを保護し、確実に封止し、変形を抑制するだけでなく、美観も求められます。完璧なエッジを実現するには、エッジバンディングストリップがワークピースのエッジに確実かつ平坦に接着され、露出部分、欠け、エッジ封止面と他面の接合部に大きな隙間がないこと、自然で滑らかで迅速な仕上がりが必要です。
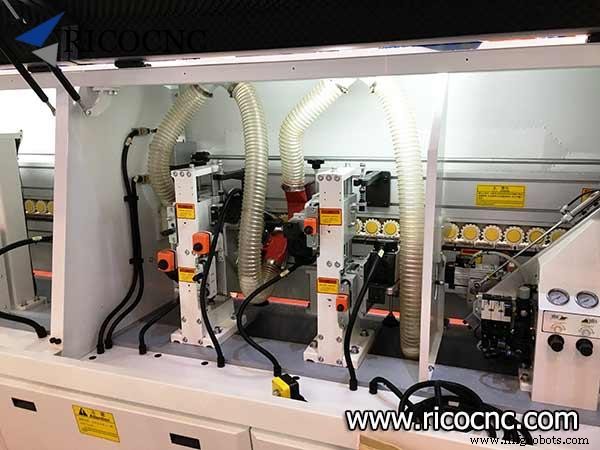
板状ワークピースのエッジ封止品質問題は、主に接着剤シームの切断とエッジバンディングストリップの切断に起因します。接着強度、接着剤シームのサイズ、エッジへの残留接着剤量は接着シーム品質の一般的問題です。エッジの割れ、傷、表面損傷は切断品質の一般的問題です。エッジバンディングプロセスの品質に影響する要因は多岐にわたり、大まかに以下のようにまとめられます:
1. 設備の問題
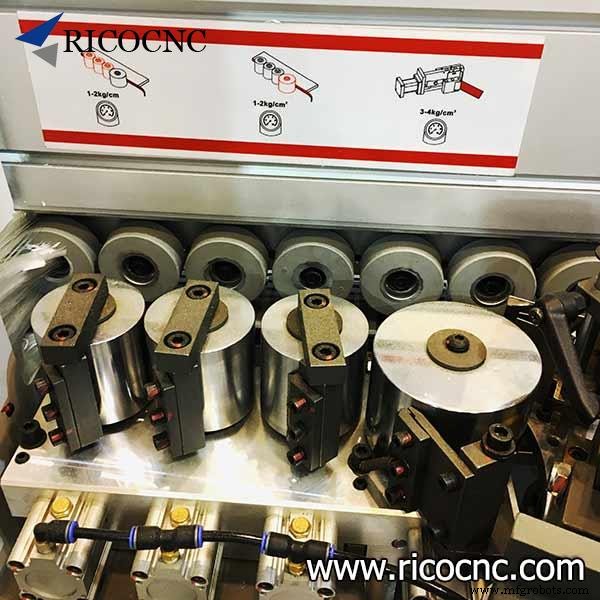
エッジバンディングマシンのエンジンとトラックがうまく連携できず、走行中にトラックが不安定になると、エッジバンディングストリップがエッジに完全にフィットしません。接着剤不足や塗布ムラは、グルー圧力ロッドとコンベアチェーンパッドの協調不良が原因であることが多いです。トリミング工具と面取り工具が適切に調整されていないと、余分な手作業が必要になるだけでなく、トリミング品質の保証も困難になります。
要するに、設備の調整・修理・メンテナンスレベルが低いと、品質問題が慢性化します。切削工具の摩耗も、エンド面とトリミングの品質に直接影響します。設備が与えるトリミング角度は0〜30°で、一般的な生産では20°が選ばれます。切削工具の刃が鈍ると、表面品質が低下します。
2. ワークピース
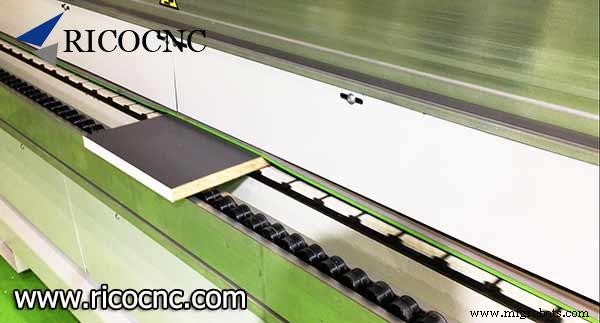
人工木材をワークピース材料とする場合、厚み公差と平坦度が規格に達しないことがあります。これにより、プレッシャーローラーホイールからコンベア表面までの距離設定が困難になります。距離が小さすぎれば過圧でストリップとワークピースが分離し、大きすぎれば板が押さえられず、ストリップがエッジに確実に接着されません。
3. エッジバンディングストリップ
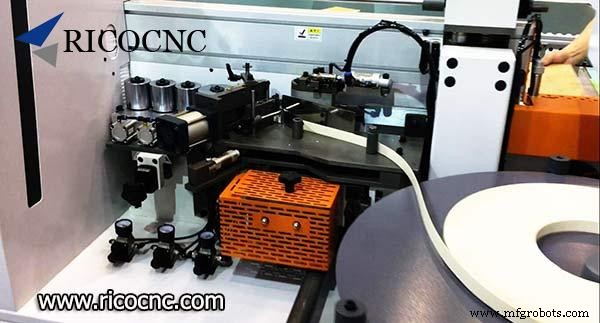
エッジバンディングストリップは主にPVC製で、環境の影響を強く受けます。冬季はPVCストリップの硬度が上昇し、接着剤への付着力が低下します。また、長期保管により表面が劣化し、接着剤への接着強度が低下します。薄い紙製ストリップ(例:0.3mm)は靭性が高く厚みが薄いため、切断面が不均一になり、接着強度不足、トリミング性能不良を招きます。その結果、エッジバンディングストリップの大量廃棄と高い手直し率が深刻な問題となります。
厚みのあるエッジバンディングストリップを使用する場合、ストリップ用圧力ロッドを最適位置までしっかり調整する必要があります。最も一般的な故障は過度の締め付けです。ストリップがワークピースよりわずかに長いため、エッジバンディングストリップに垂直方向の力がかかります。この時、接着剤が完全に硬化しておらず接着強度が不足しているため、ワークピースの端部が剥がれやすくなります。
4. 接着剤
エッジへの塗布量は、接着剤の種類、濃度、粘度、エッジの表面粗さに関連します。接着剤は均一に、気泡なく塗布する必要があります。冬季の低温対策として、接着剤温度をやや高めにして接着強度を確保します。しかし、190℃を超えて過熱すると、エッジバンディングマシンのチッピングボードが破損しやすくなります。一度こうなると、接着層が薄くなります。ストリップ切断時には接着剤がすでに冷却され、ストリップ温度も低いため、接着強度が大幅に低下します。
温度が170℃まで低下すると、接着剤はやや厚くなりますが、ストリップ温度が低く、接着剤と接着強度が不足します。170℃未満では接着剤が十分に溶けません。
5. 室温と機械温度
室温が低いと、ワークピースがエッジバンディングマシンを通過する際に温度が速やかに上昇せず、同時に接着剤が急速に冷却されて接着が完了しにくくなります。したがって、室温を15℃以上に管理すべきです。必要なら、エッジバンディングマシンの各部を作業前に予熱してください(エッジバンディング工程の開始部に電気ヒーターを追加するなど)。同時に、グルー圧力ロッドの加熱表示温度が、ホットメルト接着剤を完全に溶かせる温度以上であることを確認してください。
6. 送り速度
最新の自動エッジバンディングマシンの送り速度は一般的に18〜32 m/分です。一部の高速機は40 m/分以上に達しますが、手動曲面エッジバンディングマシンは4〜9 m/分にとどまります。自動エッジバンディングマシンの送り速度は、エッジバンディング強度に応じて調整可能です。送り速度が速すぎると生産効率は高まりますが、エッジバンディング強度が低下します。
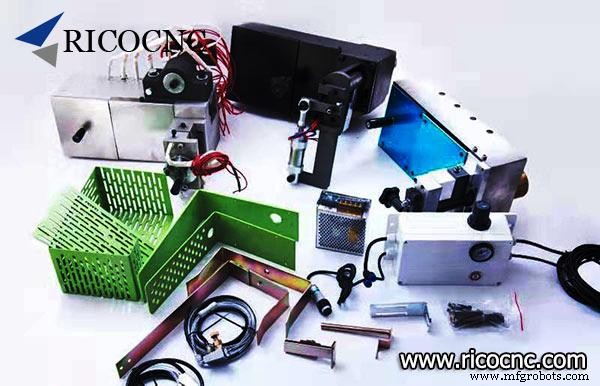
RicoCNCは、エッジバンダー用スペア交換部品を幅広く供給しています。プレッシャーホイール、トラックパッド、バフィングホイール、スクレーパーインサートナイフ、スピンドルモーター、メカニカルポジションインジケーターカウンター、サイドサポートローラーなどです。中国ブランドのエッジバンダーだけでなく、Biesse、SCM、IMA、Homag、Lagunaなど、ヨーロッパと米国の主要ブランドのスペアパーツも入手可能です。トラブルシューティングのために、いくつかのスペアパーツを常備することを強くお勧めします。 お問い合わせをお待ちしています。
産業技術