



実証済みシングルフルートエンドミル加工戦略で効率最大化
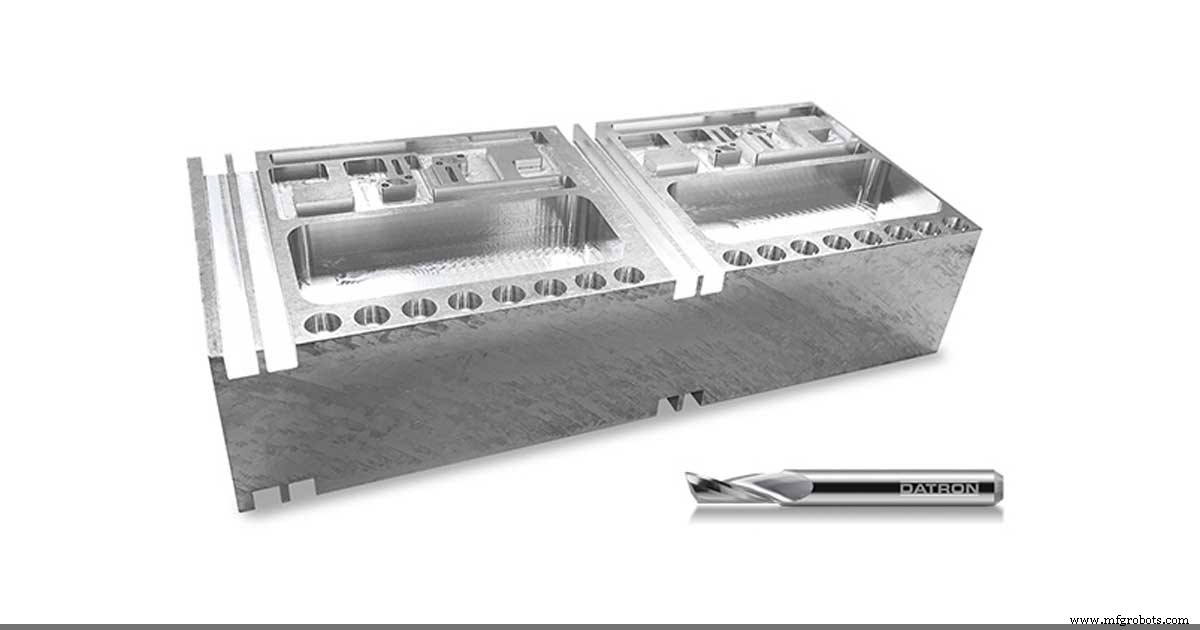
この加工戦略に関するブログは、ここでDATRONのアプリケーションプロジェクトマネージャーと行ったシングルフルートエンドミルウェビナーに基づいています。そのウェビナー動画は下記にあり、本稿で詳述する戦略で加工されたパーツも掲載されています。ウェビナーとこの投稿のポイントは、シングルフルートエンドミルが従来型VMC(Haas等)でも高速マシニングセンタ(DATRON等)でも、すべての機械技師のツールボックスに入れるべき真の「ユーティリティ」切削工具であることを証明することです。その目的で、ウェビナーの一部として行われたライブフライスデモは、従来型VMCの結果をエミュレートする15,000 RPMと、高速フライス盤で期待できる結果を示す35,000 RPMの両方で実施されました。意図は従来加工と高速加工を比較することではなく、シングルフルートを両タイプのフライス盤で実用的かつ理想的な工具として提示することです。
上記動画の最後で、このブログで詳述するフライス戦略を用いたライブデモで加工されたアルミニウムパーツが見られます。
加工戦略 – 溝切り(スロッティング):
工具p/n: 0068806A
工具タイプ: φ6mm シングルフルート、4-in-1
切削幅: 100% (6mm/0.236″)
切り込み深さ: 0.0787″/パス
チップロード: 0.0063″
@ 15,000 RPM: 94.5 inch/min 送り
@ 35,000 RPM: 220 inch/min 送り
加工戦略 – 進入角(エントリーアングル):
工具p/n: 0068806A
工具タイプ: φ6mm シングルフルート、4-in-1
切削幅: 100% (6mm/0.245″)
総深さ: 0.118″
進入角: 5, 15, 25, 90度
チップロード: 0.0007″ – 0.0027″
@ 15,000 RPM: 10-40 inch/min 送り
@ 35,000 RPM: 25 – 95 inch/min 送り
加工戦略 – ポケット加工(アダプティブクリアリング)
工具p/n: 006803A
工具タイプ: φ3mm シングルフルート、4-in-1
切削幅: 15% (0.45mm / 0.0177″)
切り込み深さ: 0.118″
チップロード: 0.0035″
@ 15,000 RPM: 53.15 inch/min 送り
@ 38,000 RPM: 133 inch/min 送り
加工戦略 – ポケット加工(従来型)
工具p/n: 0068803A
工具タイプ: φ6mm シングルフルート、4-in-1
切削幅: 50% (1.5mm / 0.059″)
切り込み深さ: 0.039″/パス
チップロード: 0.0047″
@ 15,000 RPM: 70.87 inch/min 送り
@ 38,000 RPM: 178.6 inch/min 送り
加工戦略 – 小径ランプミリング
工具p/n: 0068415E
工具タイプ: φ1.5mm シングルフルート、スタンダード
切削幅: 100% (1.5mm / 0.059″)
切り込み深さ: 0.015″/パス
チップロード: 0.0007″ – 0.0013″
@ 15,000 RPM: 10 – 20 inch/min 送り
@ 39,000 RPM: 29 – 50 inch/min 送り
加工戦略 – 双方向アダプティブクリアリング
工具p/n: 0068810A
工具タイプ: φ10mm シングルフルート、4-in-1
切削幅: 15% (1.5mm / 0.059″)
切り込み深さ: 10mm / 0.393″
チップロード: 0.0071″
@ 15,000 RPM: 106.3 inch/min 送り
@ 32,000 RPM: 227 inch/min 送り
CNCマシン
- CNC加工を劇的に改善する7つの必須工具コーティング
- 精密医療加工を極める:チタン、コバルトクロム、ステンレス鋼部品のための8つの必須技術
- 木工旋盤マスター:初心者向けステップバイステップガイド
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- 粘り気のある材料加工マスターガイド:仕上げと工具寿命を向上させる実証済みテクニック
- アルミニウム加工完全ガイド:工具形状、切削条件、高能率フライス
- エンドミル寿命を縮める8つのよくある間違い
- 溝数がエンドミル性能に与える影響
- 微細エンドミル加工の極意:精度と性能を最大化する実践ガイド
- エンドミル寿命を最大化:破損防止とコスト削減の実証済み戦略
- CNC加工の最適化:高速加工のためのトップツールパス戦略