



加工におけるワーク精度を高精度に達成する実証済み技術
加工精度とは、加工後の部品の実際の幾何学的パラメータ(サイズ、形状、位置)が、図面で指定された理想的な幾何学的パラメータに適合する程度を指します。この適合度が高いほど、加工精度は高くなります。
今日は以下の3つの側面から議論します:
- 部品の寸法精度をどう取得するか
- 形状精度の取得方法
- 位置精度の取得方法
部品の寸法精度をどう取得するか
(1) 試し切り法
つまり、まず加工面の一小部分を試し切りし、試し切り寸法を測定し、加工要求に従って工具切れ刃のワークに対する相対位置を調整し、再び試し切り、再び測定し、2〜3回の試し切りと測定の後、加工サイズが要求を満たしたら、加工すべき面全体を切削します。
試し切り法は「試し切り-測定-調整-再試し切り」を繰り返し、要求寸法精度に達するまで行います。例えば、箱穴システムの試しボーリングなどです。
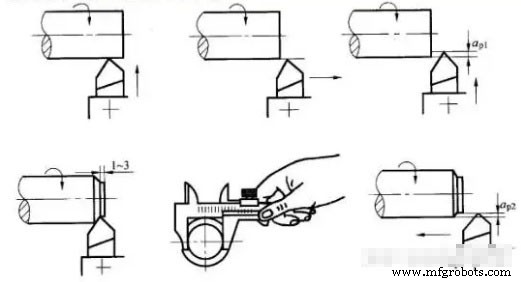
試し切り法で達成できる精度は非常に高くなる可能性があり、複雑な装置を必要としませんが、この方法は時間がかかり(複数回の調整、試し切り、測定、計算が必要)、効率が低く、作業者の技術レベルと測定器具の精度に依存し、品質が不安定なため、単品少量生産にのみ使用されます。
試し切り法の一種として「合わせ加工」があります。これは加工済み部品を基準に、もう一つの嵌合ワークを加工するか、2つ(または複数)のワークを組み合わせて加工するものです。合わせ加工での最終加工寸法要求は、加工済み部品との嵌合要求に基づきます。
(2) 調整法
サンプルや標準部品を使用して、工作機械、治具、切削工具、ワークの正確な相対位置を調整し、ワークの寸法精度を確保します。サイズが事前に調整されるため、加工中に再び試し切りする必要がありません。サイズは自動的に取得され、一連の部品加工中は不変です。これが調整法です。例えば、フライス盤治具を使用する場合、工具位置はガイドブロックで決定されます。調整法の本質は、工作機械上の固定距離装置や工具セット装置、またはプリセット工具ホルダーを使用して、工具を工作機械または治具に対する一定の位置精度に達させ、その後一連のワークを加工することです。
工作機械がダイヤルに従って送り切削することも調整法の一種です。この方法では、まず試し切り法に従ってダイヤル上の目盛りを決定する必要があります。量産では、固定距離ストッパー、サンプル、サンプルなどの工具セット装置を調整によく使用します。
調整法は試し切り法より加工精度と安定性が良く、生産性も高いです。工作機械オペレーターに高い技術は要求されませんが、工作機械調整者に高い要求があります。バッチ生産と量産でよく使用されます。
(3) 定寸法工具法(サイジング法)
対応する工具サイズを使用してワーク加工部分のサイズを保証する方法をサイジング法と呼びます。標準サイズ工具を使用して加工し、加工面のサイズは工具サイズによって決定されます。つまり、一定の寸法精度を持つ工具(リーマ、リーマドリル、ドリルビットなど)を使用して、加工されるワークの精度(穴など)を保証します。
サイジング法は操作が簡単、生産性が高く、加工精度が比較的安定しています。作業者の技術レベルとはほぼ無関係です。生産性が高く、さまざまなタイプの生産で広く使用されています。例えば、ドリル加工、リーマ加工などです。
(4) 能動測定法
加工プロセス中に加工寸法を測定しながら加工し、測定結果を設計要求寸法と比較し、または工作機械が作業を継続するか工作機械を停止させます。これが能動測定法です。
現在、能動測定の値はデジタル表示できます。能動測定法は測定装置をプロセスシステム(工作機械、切削工具、治具、ワークの統一)に追加し、その第5要素とします。
能動測定法は品質が安定し、生産性が高く、発展の方向性です。
(5) 自動制御法
この方法は測定装置、送り装置、制御システムで構成されます。測定、送り装置、制御システムを自動加工システムに統合し、加工プロセスをシステムが自動的に完了させます。
寸法測定、工具補正調整、切削加工、機械停止など一連のタスクを自動的に完了し、要求寸法精度を自動的に達成します。例えば、CNC工作機械で加工する場合、プログラムのさまざまな指示を通じて加工順序と加工精度を制御して部品を加工します。
自動制御の具体的な方法は2つあります:
①自動測定
工作機械にワークサイズを自動測定する装置があり、ワークが要求サイズに達すると、測定装置が指示を出し、自動的に工作機械を退避させ停止させます。
②数値制御
工作機械にサーボモーター、ボールネジナット組み、完全な数値制御装置があり、工具台またはワークテーブルの精密移動を制御します。サイズ取得(工具台移動またはワークテーブル移動)は事前プログラムされたプログラムによって決定されます。コンピュータ数値制御装置による自動制御です。
初期の自動制御法は、能動測定と機械式または油圧式制御システムを使用して完了しました。現在、加工要求に従って事前にプログラムされたプログラムが制御システムによって実行されるか、制御システムによって発行されるデジタル情報指令によって実行される数値制御工作機械が広く使用されており、加工プロセス中の加工条件変化に適応し、自動的に加工量を調整し、指定条件に従って加工プロセスの最適化を実現できます。アダプティブ制御工作機械が自動制御加工を実行します。
自動制御法は品質が安定し、生産性が高く、加工柔軟性が良く、多品種生産への適応性があり、現在の機械製造の発展方向であり、コンピュータ支援製造(CAM)の基礎です。
製造プロセス