



横型と縦型フライス盤・旋盤の選び方:違いとメリット・デメリットを徹底解説
CNCフライス盤と旋盤を選ぶ際、ワークフローに大きな違いをもたらすディテールが数多く存在します。単一の工作機械ですべての製造作業をこなせるわけではないため、自社の業務に最も適した特性を見極めることが賢明です。
考慮すべき計算は多岐にわたりますが、マシニングセットアップを選定する際に最も重要な区別の一つは、構成を縦型(垂直)にするか横型(水平)にするかです。
横型マシニングセンタ(HMC)と縦型フライス盤(VMC)は、向きだけでなく、コンポーネントや得意な切削作業も異なります。経験則として、横型フライス盤は工具のビビリや変形を最小限に抑えて深い溝を切削でき、縦型フライス盤は細かいディテール加工に向いています。
本記事では、横型フライス盤と縦型フライス盤の主な違いを解説します。各プロセスのメリットと限界、市場で一般的な機種、縦型と横型の選び方のヒントを提供します。
縦型フライス盤(VMC)とは?
縦型フライス盤とは、主軸(コレットを保持し、コレットが切削工具を保持する)が垂直方向に配向されたフライス盤です。CNCフライス盤のより一般的な構成で、フライス加工、スロッティング、穴あけ、ボーリングに使用できます。
縦型フライス盤は、金属加工などの産業全体でフライス盤の大半を占めます。これは横型システムと比較してコストが低いためです。名前の通り、縦型フライス盤は切削ヘッドまたは主軸が垂直方向に向いています。フライス制御の詳細は機種により異なります。
代表的な縦型フライス盤には、マザックのIntegrex、VCN、VTCシリーズ、ハースのVF、VR、Universalシリーズ(3ERPはVFとUniversalレンジを使用)、ファナックROBODRILL、DMG MORIのCMX V、DMV、NVXシリーズなどがあります。
縦型フライス盤には主に2タイプあります:タレットミルとベッドミルです。
タレットフライス盤
タレットフライス盤では、主軸が固定位置に留まり、機械のテーブル部分がワークを保持します。このテーブルが水平および垂直方向に移動し、ワークの位置を両方向で操作できます。タレットミルは非常に汎用性が高いデバイスですが、製作可能なワークサイズによって制限されることがあります。
ベッドフライス盤
ベッドフライス盤は、主軸を垂直軸に制限しつつ、ワークを水平軸方向に移動させます。主軸は必要に応じて上下動し、ワークを成形します。ベッドフライス盤は、主軸の上下動とテーブルの水平移動が組み合わさるため、比較的広い動作範囲を持ち、多様な形状と深さのフライス加工が可能です。
横型フライス盤(HMC)とは?
横型フライス盤は、縦型フライス盤と多くの類似作業をこなせますが、主軸が水平方向に配向された異なる構成です。縦型より堅牢で、強力な切削作業と重いワークを処理できます。
横型フライス盤のカッターは、丸鋸の刃に少し似ていますが、重要な違いとして、一般的に厚みが薄く、小径で、その形状が縦型の主軸より高速フライス加工を可能にします。
アーバー(アーバ)とその長さを活用することで、横型フライス盤では複数のカッターを同時に使用することも可能です。
より複雑なフライス加工では、一部の横型フライス盤にロータリーテーブルが装備され、切削工具がワークピースに異なる角度からアプローチできます。この横型フライスセットアップは「ユニバーサルテーブル」と呼ばれます。
代表的な横型フライス盤には、マザックのFF、HCN、MEGAシリーズ、ハースのECとUniversalシリーズ(3ERPはUniversalを使用)、DMG MORIのNH、NHX、i-Seriesシリーズがあります。
CNC旋盤(ターニングセンタ)とは?
CNCターニングセンタも、フライス盤と同様に横型と縦型の構成に分けられます。
横型旋盤
横型ターニングセンタは、ほとんどの産業でより一般的なタイプです。主軸が水平配向で、工具がツールホルダーの側面から突き出し、ワークを横切って切削します。フライス盤の対応機種と同様、重力がチップをワークピースから引き離す方向に働くメリットがあります。
縦型旋盤
縦型ターニングセンタは、縦型タレット旋盤(VTL)とも呼ばれます。縦型と横型のターニングセンタは非常に似ていますが、構成と形状が逆転しており、ヘッドストックが床に置かれ、フェイスプレートが水平回転テーブルになります。倒立型縦型ターニングセンタは、通常タイプの主軸とジョーチャックの位置が反転したものです。
縦型マシニング(VMC)のメリット・デメリット
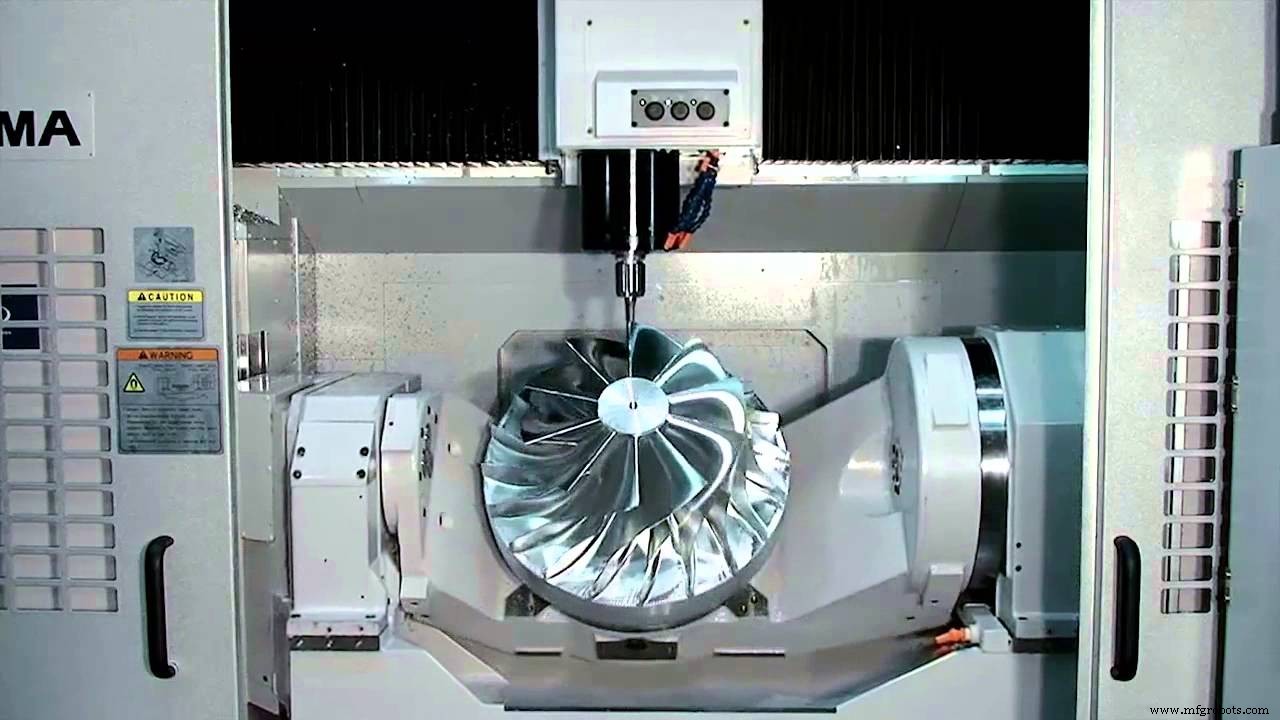
縦型フライス加工は、対象ワークの特定の一面に焦点を当てたプロジェクトに最も適しています。例えば、大型金属プレートや陥没金型などです。
メリット
- シンプルさ: 縦型フライス盤は一般的に横型より構造がシンプルで、安価かつ使いやすく、メンテナンスも容易です。
- 汎用性: 縦型マシニングセンタにもタイプによる差異があります。タレットミルは通常、小型プロジェクトに限定されます(大型ワークでは二軸移動が困難)。対照的に、ベッドミルはより重く大きなワークに適します(ただし横型フライス盤ほどではありません)。
- 設置面積: 縦型フライス盤は横型より遥かに設置面積が小さいです。価格と合わせて、中小規模工場にとって魅力的です。ユーザー数も多く、熟練オペレーターの人材プールも大きいです。
- コスト: 縦型マシニングセンタは横型より普及しており、機械コストとメンテナンスコストの両面で安価です。
- 精密加工: 縦型フライス盤は、タイトな公差が必要な微細なフィーチャーの加工に優れます。
デメリット
VMCの弱点は、大量生産と複雑形状への対応力です。重量のある材料も、縦型フライス盤では上下動が困難で問題になり得ます。
- アクセス性: 縦型フライス盤は片面フライス(例:陥没金型)に優れますが、ワークの全面加工には不向きで、ワークホールディングの再セットアップが必要です。
- パワー: 非常に大型・重量のあるワークでは、縦型フライス盤は苦戦し、特にワークを常時移動させるタレットミルで顕著です。
- 速度: 縦型フライス盤は精密ですが、大量生産が必要な場合、横型フライス盤より遅くなります。
横型マシニング(HMC)のメリット・デメリット
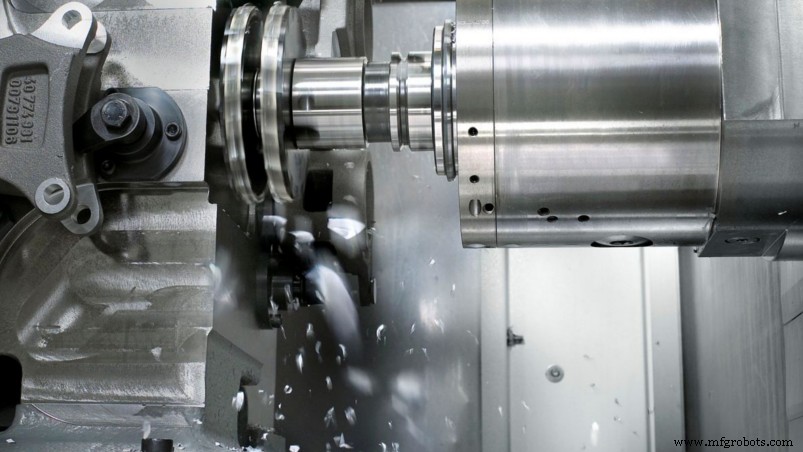
価格が高いにもかかわらず、横型フライス盤はより複雑なプロジェクトで選ばれる傾向があります。
メリット
縦型より多面加工が可能で、より汎用性が高いです。重いワークや、材料に1つ以上の溝を切る場合に適しています。横型フライス盤はスロット加工にも強みがあります。
その他のメリット:
- パワー: アーバーの安定性により重切削が可能で、硬い材料からでも大量の材料を短時間で除去できます。
- 速度: 高速材料除去により、横型フライス盤は(比較的シンプルなパーツの)大量生産に最適です。
- ギャングミリング: 複数のカッターを追加して様々な用途に対応でき、特に溝入れを効率化できます。一部の横型フライス盤では、ベッドを回転させて水平面だけでなく複数角度からのフライス加工が可能です。このベッド移動により、機械の汎用性がさらに高まります。
- チップ排出: 横型フライス盤はチップ排出性に優れます。構成が重力を利用してチップを落下させるためです。これにより、より良い表面仕上げと長い工具寿命にも寄与します。
デメリット
欠点で最も重要なのは、横型フライス盤に伴う高コストです。
- コスト: これらのコストは縦型フライス盤の3〜4倍に達することがあります。HMCは監視が難しく、ワークが遮蔽され、設計によってプロジェクトの視界が制限されます。
- 複雑さ: 横型フライス盤は縦型フライス盤より操作が難しい場合があります。
- 設置面積: 横型フライス盤は縦型より床面積を取るため、中小規模の機械工場での設置が困難です。
横型旋盤のメリット・デメリット
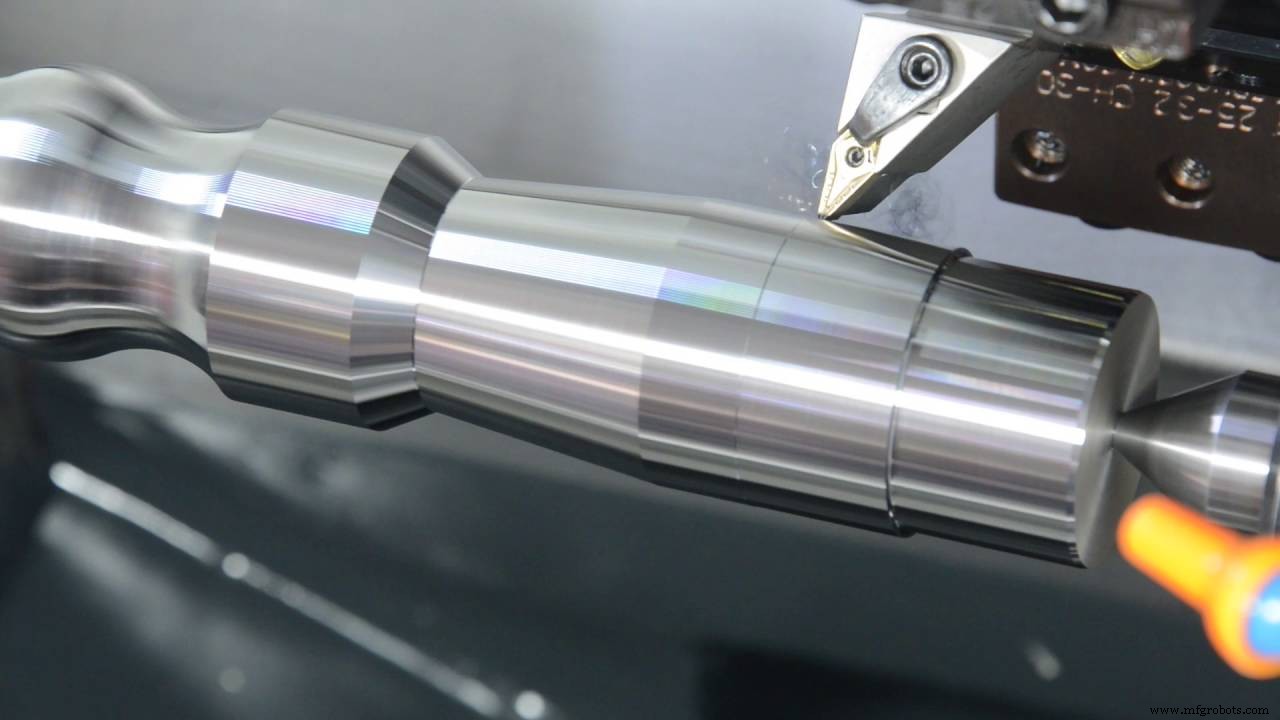
横型ターニングセンタは多くの場合、非常に柔軟でベッドが長く、シャフトのような長いワークに適しています。これにより追加のユーティリティと汎用性を得られます。バーフィーダーやテールストックなどのパーツも使用でき、これらは縦型旋盤では稀です。
横型ターニングセンタは歴史が長く、ほとんどの機械とエキスパートがこの構成で運用されてきました。これにより、これらの機械とその具体的な操作に関する豊富な情報が蓄積されています。採用とトレーニングもこの方向に向きがちで、これは機械自体のアドバンテージとなり得ます。
横型機にも限界があります。大径短尺ワーク、特に重いワークを加工する場合、縦型ターニングセンタの方が適しています。チップフローと清掃も横型構成では課題となります。
縦型旋盤のメリット・デメリット
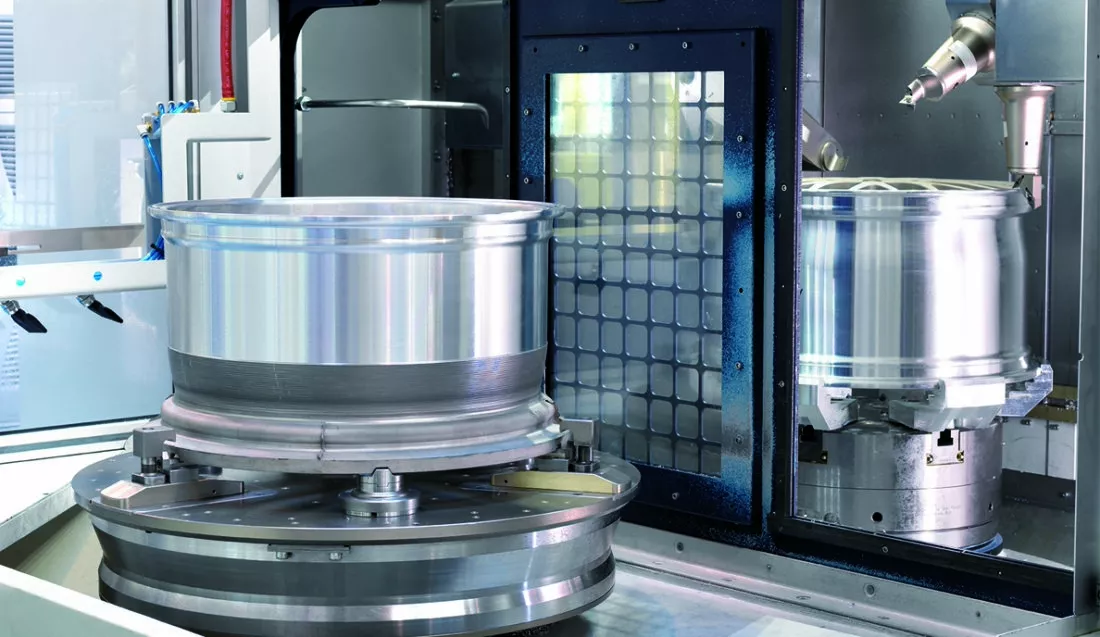
この構成は、大型・重量・短尺のワーク加工に特に有利です。重力の下向きの引力が、ワークをワークホールディングへ着座させる方向に働きます。もう一つの利点は、重力がチップをワークピースから遠ざけ、パンやコンベアへ誘導することです。
多くの自動車部品は縦型で、通常ツインスピンドルで加工されます。その利点の一つは重力が味方することで、ワークをチャックに入れると自己着座する点です。
主軸を水平ではなく垂直に配置することで、主軸を360°支持でき、主軸のたわみ(スピンドルドロープ)を排除し、主軸許容最大荷重を増加させられます。追加サポートにより、重切削や断続切削で生じる切削力も分散されます。スピンドルドロープの排除は、部品の平面度と直角度精度の向上にもつながります。
縦型ターニングセンタは横型より遥かに設置面積が小さく、工場の床面積を最適化できます。縦型旋盤は横型旋盤の半分の面積で済むことが多く、中小規模工場で優位性を発揮します。
倒立型縦型機も選択肢の一つで、横型では不可能な組み込み自動化を可能にします。ここでは主軸がワークをピックアップしますが、横型ではロボットやガントリーでロードする必要があります。
加工ワークが凹形状の場合、チップが縦型旋盤・ターニングセンタで問題になり得ます。チップが内部に閉じ込められることが多いためです。もう一つの問題は、チップが主軸内部に落下する可能性です。保護対策とガードを万全にする必要があります。
縦型フライスと横型フライス、どう選ぶか?
縦型フライス盤と横型フライス盤の選択は、以下の要因に帰着します:
- ワークサイズ
- ワーク形状の複雑さ
- 予算
- 生産数量
- 機械工場の設備状況
- 材質
経験則として、縦型フライスが適しているのは:
- 精密な部品
- 片面のみ加工が必要な部品
- 軟らかい材料
- 予算が限られる日常的な部品
横型フライスが適しているのは:
- 高速材料除去
- 大型・重量ワーク
- 硬い材料
- 多面加工が必要な部品
- 特殊・専用切削工具を要する作業
多くの場合、機械工場があなたのプロジェクトを検討し、フライス加工に最適な設備を判断します。
フライス盤の種類と用途についてさらに知りたい方は、CNCフライス加工の仕組みと種類に関するガイドをご覧ください。
補足
アドオンパーツや切削ヘッドを用いて、横型フライス盤を縦型フライス盤として使ったり、その逆を行ったりすることも可能です。これは、一方の機種で行き詰まった際の安価な解決策となり得ます。
ただし、こうしたツールは便利ですが、実際のデバイスを保有するのと比べると、依然として限定的な解決策です。同様に、倒立型縦型ターニングセンタも、プロセスに追加の自動化をもたらすため検討に値します。
提供情報がお役に立てば幸いです。3ERPは、ラピッドプロトタイピングと量産の両方で、CNCフライス加工サービスとCNC旋盤加工サービスを提供しています。さらなる製造提案が必要な場合は、弊社エンジニアまでお問い合わせください。
CNCマシン