



エンドミル:重切削から精密仕上げまで多用途に対応
あらゆる用途や材料に対応するタイプ、形状、コーティングが存在
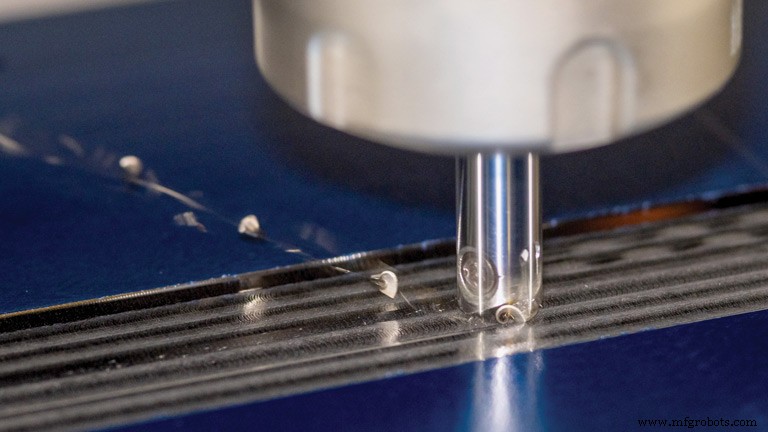
エンドミルは、大量の材料を荒取りする場合も、金型用焼入れ鋼、航空宇宙用耐熱超合金、医療用チタン・インコネルなど多様な材料で微細な仕上げ面を生み出す場合も、あらゆる規模のショップが工具寿命と生産性を最大化し、ダウンタイムを削減できるよう設計されている。
加工オペレーションにはフライス加工、穴あけ・ドリリング・リーミング、プロファイリング、輪郭加工、コンビネーションツールによる多機能加工が含まれる。最適なソリューションは、インデキサブルか超硬ソリッドか、形状、工具材質、コーティング、エッジプレップなどへの慎重な選択に依存する。主要エンドミル工具メーカーから提供されている製品と技術の選択肢を紹介する。
インデキサブルと超硬ソリッド工具
Ingersoll Cutting Tools(イリノイ州ロックフォード)は、超硬ソリッド 90° ボールノーズ、ブルノーズ、ハイフィードタイプ、およびモジュラーとインテグラルシャンクスタイルのインデキサブルエンドミルなど、幅広いエンドミル工具オプションを提供。Ingersoll の幅広いエンドミル製品群により、顧客はさまざまな切削条件と用途で最適性能を発揮するように設計された多数の工具形状から選択できる。
「お客様は工具に関して日々多くの課題に直面しています。工具寿命の最大化、生産性の最大化、ダウンタイムの削減が含まれます」と金型担当プロダクトマネージャー、ウィリアム・フィオレンツァ氏。「これら 3 つの課題に対し、お客様と密接に連携し、アプリケーションを学び、切削条件、加工能力、設備制約を徹底的に理解することで対応しています。次のステップは、アプリケーションに適合する工具推奨を行うことです」
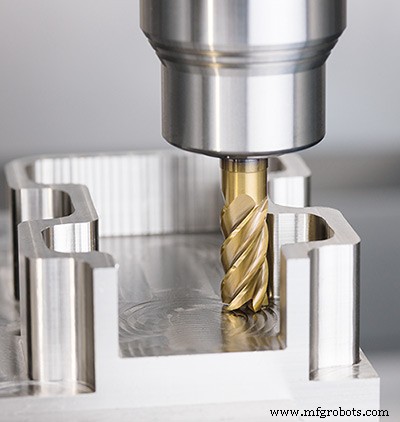
Ingersoll は 4 つの新しいエンドミルファミリーを発表した。3 つはインデキサブルインサート、1 つは超硬ソリッド。最近発表された NanoFeed フライスライン、HiPosSFeedV 05 インサートシリーズ 90° ショルダーミル&ハイフィードミル、GoldSFeed 04 インサートシリーズハイフィードミル、新しい RhinoRounds 超硬ソリッドエンドミルラインだ。3 つのインデキサブルインサート製品ラインは、より小径でインデキサブルタイプ工具を提供するトレンドに沿っており、径範囲は 0.236 インチ(6mm)~ 1.25 インチ(31.75mm)。これはより小さな IC サイズインサート(4、5、6、8mm)を使用することで実現されている。これらの小さなインサートにより、より高密度なインデキサブルカッタオプションが可能になるとフィオレンツァ氏は説明する。
NanoFeed ハイフィードフライスラインは 8 種類のカッタボディ(スチール 4 種、超硬ロウ付け 4 種)で提供され、より高い剛性を提供。NanoFeed は 20° リード角、ハイフィードシングルブレード設計で、プレスインクーラントチャネルによりエアまたはクーラントを切れ刃に精密供給する。
NanoFeed の 20° 切れ刃は 3 倍の送り倍率を提供。インサート側面はわずかにバックドラフトされ、側面チップクリアランスを確保。最大切込み深さ(DOC)は 8mm インサートで 0.5mm、6mm で 0.3mm。現在は難削材グレード IN2504 で提供中。
「設計者が部品設計でよく使う一般的なフィレット半径は 0.125、0.250、0.375 インチ(3.175、6.35、9.5mm)です。NanoFeed 6mm と 8mm のような小さい IC サイズのインデキサブルインサート式ミルは非常に有用です。工具と同じ軸上でフィレット半径をフライス加工する場合、カッタ半径と部品フィレット半径が同一ならサイズ・フォー・サイズの切削条件になり得ます」
「例えば、0.375 インチ(9.5mm)径工具で 0.1875 インチ(4.76mm)フィレット半径を加工するとサイズ・フォー・サイズになります。これは良好または最適な切削条件を促進しません」とフィオレンツァ氏。「より良い解決策は、その 0.1875 インチフィレット半径を、4mm 半径を持つ 8mm 径工具のようなより小径工具で加工することです。これによりコーナ半径を加工時に工具がより良く駆動でき、切削作用がよりフリーになり、チャッターが減ります」とフィオレンツァ氏は説明する。
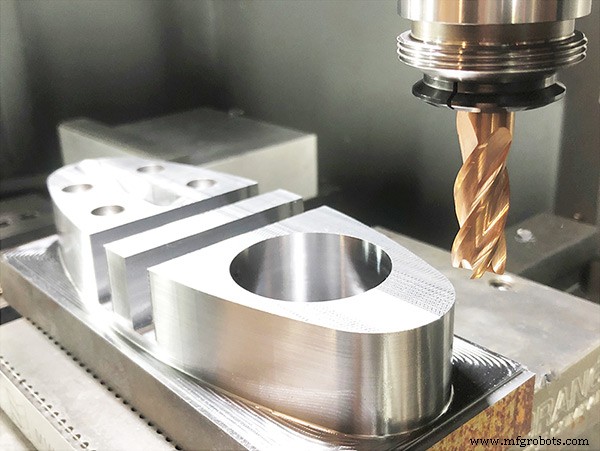
Ingersoll の新しい 5、6、7 枚刃超硬ソリッド可変リード RhinoRound エンドミルラインは、より多くの刃数がより高い生産性をもたらす中仕上げ、仕上げ、高能率加工用途向けに設計。硬度 28 HRC 以上の高硬度材料(鋼、ステンレス鋼、鋳鉄、耐熱合金)で優れた性能を発揮。
可変リード設計は複数刃がワークに噛み合う際の振動を低減し、切削抵抗低減と優れたチップ排出の組み合わせを提供する、と Ingersoll。RhinoRound RE1 と REB シリーズ工具はフルート長とコーナ半径オプションを用意。5 枚刃と 6 枚刃工具はボールノーズタイプも提供。各工具はエキセントリックグラインドを備え、中程度の硬さの材料で非常に良好な性能を発揮。すべてサブミクロン基板で優れた靭性と耐摩耗性を実現。すべての RhinoRounds は IN2205 グレードで提供され、独特のパウダーブルー色を持つナノ積層 PVD-TiAlCN コーティングだ。
材料課題に対応するソリューション
Emuge-Franken USA(本社:マサチューセッツ州ウェストボイルストン)は、難削材加工を支援するエンドミルアプリケーション専門知識とソリューションを提供。
例えば TiNox-Cut エンドミルは、インコネル/ニッケル合金、チタン、ステンレス鋼など要求の厳しい材料の高性能加工向けに設計。超微粒子超硬ソリッドで作られ、横断破壊強度を最大化し高衝撃用途に対応。従来エンドミル比で印象的な結果を生むと、Emuge-Franken USA のミリング製品マネージャー、ダン・ドワロン氏。「高度な PVD 多層コーティングが過剰熱に耐え、優れた耐摩耗性で工具寿命を延長。工具形状は難削材加工時の振動を最小化するよう設計されています」
「最近、硬度 40 HRC の 400 系ステンレス鋼部品のフライス加工で、工具寿命向上とサイクルタイム短縮の支援を行いました」とドワロン氏。「アプリケーションと現行エンドミルを見て、TiNox Trochoidal エンドミルを推奨。サイクルタイムを 2 時間から 1 時間へ半減、工具寿命を 5 倍に延長しました」さらに、Emuge ソリューションは工具単価が高いにもかかわらず、元の工具 200 本に対し Emuge-Franken エンドミル 16 本で済んだため、ジョブコストを 88% 削減したと報告。
Emuge-Franken TiNox Trochoidal エンドミルは、独自の TiN/TiAlN コーティングとチップブレーカーエッジの組み合わせで、ステンレス鋼やチタンなど難削材加工時の応力と振動を低減。チップブレーカーエッジ機能はチップ長を短いセグメントに短縮し、チップ排出を容易にする——特に深いポケット加工で効果的。すべての工具は最大性能のためクーラントホール付き。
円運動の重なりによるトロコイダルフライス加工向けに設計され、標準設計比で 30% 以上高速に荒・仕上げ加工可能、工具寿命を大幅延長と同社。
実質的にすべての材料と用途向けに設計された Emuge-Franken の TOP-Cut VAR 高性能可変リード超硬エンドミルは、形状とコーティングにより複数のジョブショップ用途と困難な生産切削オペレーションの両方で同等に効果的。
Emuge-Franken によると、TOP-Cut VAR エンドミルは長寿命と荒・仕上げ両方での優れた性能に最適化された独自のフルートとプロファイル形状を持つ。可変リード角フルートが広範な振動減衰を提供し、高度なエッジプレップで精密研磨されチップ排出を最大化。小さな面取り機能が切れ刃を保護し、面形状のチッピングを防止。ブルノーズエンドミルは完全にブレンドされたコーナ半径で工具寿命を延長しつつ、仕上げ面品質を向上。
すべての TOP-Cut VAR エンドミルは、高温作業での優れた性能と寿命延長のための高度な AlCr PVD コーティングを採用。独自のサブミクロン超硬が最大耐摩耗性と耐久性を提供。
ドワロン氏によると、Emuge 顧客の SB Dezigns(メリーランド州ノースイースト)は、レース業界向けステンレス鋼シフター部品のフライス加工で長いサイクルタイムに悩んでいた。TOP-Cut VAR エンドミルと Emuge FPC フライスチャックの導入でコスト 62% 削減。それまでは複数ブランドのエンドミルを使用し、フライス加工プロセスを最適化していなかった。SB Dezigns オーナー兼 CEO ビリー・クラブツリー氏「Emuge エンドミルとホルダーの組み合わせで、500 個のシフター部品製造ごとに 30 時間以上の加工時間と 5,000 ドル以上を節約できています」
用途特化か汎用性か?
Iscar USA(テキサス州アーリントン)は、顧客要求を満たす超硬ソリッドエンドミルを提供。例えば、顧客は部品製造総合コスト分析で 3 つの主要ドライバーを重視する。加工コスト(生産性)、工具コスト(刃あたりコスト)、工具交換コスト(工具寿命)で、顧客目標に基づき優先順位付けされる、とミリング担当ナショナルプロダクトスペシャリスト、マット・クリンチ氏。「今日の設計ソフトウェアと高度な研削盤・ソフトウェア技術により、最も複雑な用途向けに精密エンドミルをテーラーメイドできます。チタン用の微細ファセットを切れ刃に、ステンレス鋼チップ排出向けにテーラーメイドされたフルートを適用可能です」
Iscar のエンドミル設計は、工具が使用される環境に基づいてエンジニアリングされる。「例えばジョブショップタイプの仕事なら、新しい FLASHSOLID エンドミルラインが経済的価格で性能を提供します。この新ファミリーは 100% 米国製。フルート数、コーナ半径、刃長、全長など最大 3,000 通りの構成が可能で、ジョブショップで見られるほとんどの一般的材料に使用可能です」とクリンチ氏。
「用途特化環境向けには、高生産用途や Inconel、チタン、ステンレス鋼など難削材専門ショップ向けに高性能 Chatter Free エンドミルを提供。ステンレス鋼、耐熱超合金、硬度 63 HRC までの焼入れ材向けに設計された超硬ソリッドエンドミルは、単位コストを下げながら、ショップが必要とする工具寿命と生産性のバランスを提供します」とクリンチ氏。「こうした製造環境では、1 秒または数分の節約が巨大なコスト削減につながります」
Iscar の Multi-Master 超硬ソリッドエンドオブツールは、両方の長所を兼ね備えるとクリンチ氏。Multi-Master は超硬ソリッドスレッドヘッド/チップで、超硬、スチール、重金属製シャンクにねじ込む。「他の超硬ソリッドエンドミルのような刃長はありません。範囲はフルート長で 0.75~1.5×D に限定。超硬ソリッドエンドミルのような大切込み(2×D 以上)はできませんが、高速送りエンドミル、コーナラウンディング工具、スポットドリル、センタードリル、スロッティング、溝切りカッター、彫刻工具——すべて超硬ソリッド——が可能です。すべてのシャンク選択肢を考慮し、工具交換時間短縮のため、ヘッドとシャンクで最大 52,000 通りの組み合わせが可能です」
Iscar の超硬ソリッドエンドミルは、基材とコーティングの組み合わせで提供。「例えば、サブミクロン粒構造の汎用エンドミルは優れた耐摩耗性と高い靭性、工具へのある程度の許容性を提供。一方、超微粒子構造は焼入れ鋼や炭素繊維強化プラスチック向けにさらなる耐摩耗性を提供します」
Iscar はエンドミル標準コーティングとして 4 種類を提供。9 シリーズ AlTiN(クーラントなしで優秀)、3 シリーズ TiCN(クーラントありで優秀)、6 と 7 シリーズ(AlTiCrSiN)で耐摩耗性向上(研磨性対策)。
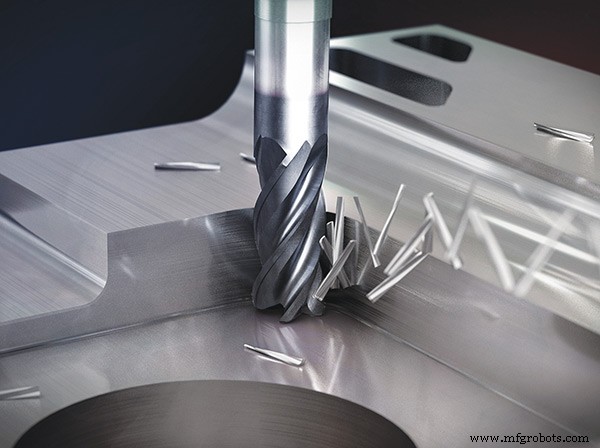
超硬ソリッドラウンドツール
Yair Bruhis 氏によると、YG-1 Tool Co. はハイス(HSS)の世界最大級消費者の一つで、セメント超硬原材料のトップ 3 消費者の一つ。YG-1(米国本社:イリノイ州バーノンヒルズ)は、韓国、米国、メキシコ、トルコ、ドイツに広がる製造施設で、10 グレードの超硬を使用し、月産 300 万~400 万本の超硬ソリッドエンドミルを生産。
「当社製造エンドミルの大半はカタログ標準品ですが、特定用途・材料向け特殊工具も製造しています」と Bruhis 氏。YG-1 は超硬、セラミック、ハイス(HSS)、粉末冶金(PM)などさまざまな工具材料を使用。
「工具選択肢は、金型部品用焼入れ鋼での軽切削向け特殊超硬グレードから、チタンのような軟らかい材料により適した形状、コーティング、エッジプレップ、表面処理まで多岐にわたります。すべてはお客様のアプリケーション次第です」と Bruhis 氏。航空宇宙、発電、医療、自動車業界向け工具を開発。「現在市場に出回っているラウンドツールの大半は、新しい工作機械技術がはるかに高速で安定稼働できる導入により超硬工具です。しかし YG-1 は HSS コバルト工具を製造し続けている数少ない企業の一つです。これらは古い機械と、1 インチ 1/4 以上の大径工具に必要です」と Bruhis 氏。
「高速加工により、エンドユーザーは非常に軽い切削が可能になり、熱と切れ刃チッピングを排除できます。結果として工具寿命が延び、ワークは熱損傷や歪みを受けません。しかし、適切な機械、ワーク、プログラムがないとできません。私の課題は、常に工具を機械技術にフィットさせることです」と Bruhis 氏。
「ティアワン企業(ボeing、エアバス、GE Aviation など)の場合、製品は長いテストプロセスで認証が必要です。特定エンジン向け一つの工具で 2 年かかった例も。様々な切削条件と工具寿命で大量のテストが必要。一度その部品で認証されれば、簡単には変更されません。品質問題や部品故障、価格変更がなければ新たなテストを正当化できません。医療の FDA 認証でも同様。工具変更はほぼ不可能です」と Bruhis 氏。
最近の製品では、YG-1 はインコネルとワスパロイ航空宇宙エンジン用途向けセラミックエンドミルの製造を開始。また、高性能超硬ソリッドエンドミル V7PlusA(4 枚刃と 6 枚刃、幅広いフルート長とコーナ半径選択肢)を製造。ステンレス鋼とチタンの高性能加工向けに設計。YG-1 は新しい超硬ソリッドエンドミル TitaNox-Power HPC(5 枚刃、チタン合金、ステンレス鋼、インコネル加工向け)を設計。
アルミ加工用 Alu-Power ファミリーには、高速加工用 Alu-Power HPC、アルミ一般加工用 Alu-Power 2・3 枚刃、アルミと非鉄金属荒加工用 Alu-Power HPC チップブレーカーラフィングエンドミルが含まれる。
粉末から製品まで:超硬の一貫性
Ceratizit USA Inc.(ミシガン州ウォーレン)は、粉末調製から成形、焼結、仕上げ、表面処理まで、セメント超硬とセメント超硬コンポーネントの全製造プロセスを管理し、製品の一貫性をゼロから完成品まで制御する完全統合型超硬工具メーカーだと、地域営業マネージャーのスティーブ・クーンレ氏は語る。
製品には、航空宇宙、自動車、医療、銃器業界を含む幅広い顧客基盤向けの超硬ソリッド標準フライスカッターと HPC フライスカッターが含まれる。「材料特化型工具は、難削材、耐熱合金、ニッケル基合金、pH ステンレス鋼、17-4、13-8、15-5 など多数に対応設計されています」とクーンレ氏。
Ceratizit の製品には、超硬ソリッド工具用ロッドとプリフォーム、医療業界用途などの超硬コンポーネントも含まれる。標準範囲外の製品は、Ceratizit の超硬エキスパートが個別に、工具メーカーと緊密に協力して開発。
クーンレ氏は、Ceratizit の新しい Dragonskin コーティングプロセスとエンドミル前処理の方法が、極めて硬く耐久性のあるコーティングを生み出すと評価する。「コーティング前と後にエンドミルを研磨処理することで、より良い密着性と耐久性を生み出します」
「Ceratizit のマルチアプリケーション グレード AlTiN ベースコーティングは、焼入れ鋼、合金鋼、超合金など難削材用工具に適用。Dragonskin DPB60S コーティング技術で表面を特に滑らかにし、チップ排出改善と焼入れ鋼、合金鋼、超合金への溶着低減を実現。Dragonskin DPB72S は難削ステンレス鋼と耐熱合金向けに設計されています」とクーンレ氏。
コーティングエンドミルは、工具寿命、工具コスト、工具交換回数削減が主課題の航空宇宙用途で特に効果的だと同氏。「P007 形状と P556 形状で、4 枚刃可変リードエンドミルが振動を低減し、工具寿命延長とより良い仕上げを実現します」
コーティングの重要性を強調し、クーンレ氏は「現在、超硬工具切れ刃の約 95% がコーティングされています。表面硬度上昇で耐摩耗性が向上し、チップ排出時の滑り抵抗が低減。超滑らか表面が溶着とビルトアップエッジ形成傾向を抑制し、層の絶縁効果で高温硬度が向上。結果として大幅に長い工具寿命が得られます」
Ceratizit は要求の厳しい銃器業界へ工具供給しており、改良された形状とコーティングでステンレス加工の送りと速度が 30% 向上したとクーンレ氏。「航空宇宙用途では最近、416 ステンレスインペラブレードの 3D 加工を 25% 改善し、コストを 17% 削減しました」
Ceratizit のカリフォルニア州サクラメント工場への 1,000 万ドル投資(111 台の CNC 機搭載)により、米国最大級のエンドミルメーカーの一つになった。「同工場製品には、φ0.005 インチ(0.127mm)ボールノーズエンドミルから 1 インチ 1/4 超硬ソリッドエンドミル 8 インチ(203.2mm)長、特殊品まで含まれます」とクーンレ氏。
エンドミルコーティングのアルファベットスープ
チタン窒化物(TiN)は高潤滑性を提供し、軟らかい材料でのチップフローを向上させる汎用コーティング。耐熱性と硬度により、無コーティング工具比で加工速度を 25-30% 向上可能。
チタン炭窒化物(TiCN)は TiN より硬く耐摩耗性が高い。ステンレス鋼、鋳鉄、アルミニウム合金で一般的。TiCN はより高いスピンドル速度での用途を可能にする。非鉄材料ではガリング傾向があるため注意。無コーティング比で加工速度 75-100% 向上が必要。
チタンアルミニウム窒化物(TiAlN)は TiN と TiCN より高硬度と高酸化温度を持つ。ステンレス鋼、高合金炭素鋼、ニッケル基耐熱合金、チタン合金に最適。非鉄材料ではガリング傾向あり、注意。無コーティング比で加工速度 75-100% 向上が必要。
アルミニウムチタン窒化物(AlTiN)は最も耐摩耗性が高く最も硬いコーティングの一つ。航空機・航空宇宙材料、ニッケル合金、ステンレス鋼、チタン、鋳鉄、炭素鋼の加工で一般的。
ジルコニウム窒化物(ZrN)は TiN に似ているが、より高い酸化温度を持ち、付着とエッジビルドアップを防止。アルミニウム、真鍮、銅、チタンなど非鉄材料で一般的。
無コーティング工具は切れ刃に支持処理なし。非鉄金属の一般用途で低速使用。
自動制御システム
- ワイヤ放電加工機(EDMワイヤーカット)が業界トップチョイスである理由
- CNC横型フライス盤:精密フライス加工の優れた選択肢か?
- プロフェッショナル金属仕上げオプション:耐久性と美観を両立
- ファイバーレーザー切断機:比類なき精度、速度、エネルギー効率
- なぜウォータージェット切断か? 精密金属加工における主なメリット
- 高速機械加工:機械加工部品製造における主な利点
- Intelligent Cutting Solutions(ICS):精密ウォータージェット切断のパートナー
- ウォータージェット切断技術の進化とインパクト:1800年代から10万psiの現在へ
- 高送りエンドミルのメカニズム:優れたフライス加工性能の秘密
- ワイヤー放電加工(Wire EDM)のメリット・デメリットと選定指針
- ウォータージェット切断の利点:精密加工に最適な理由