



CNCフライス加工の欠陥:原因、症状、実践的解決策
高精度部品の製造が必要な場合、CNCフライス加工は最も一般的に使用される部品加工方法の一つです。最新のCNCフライス盤は、自由形状の複雑な曲面を迅速に作成する大きな機会を提供します。また高精度マシンへと発展しており、正しく使用すれば鏡面のような表面仕上げを得られます。
CNCフライス加工でワークピースの欠陥が見られるのは正常です。これは最終製品の品質を低下させます。ここではCNCワークピースフライス加工の一般的な欠陥例と、これらの欠陥を修正する適切な解決策を紹介します。
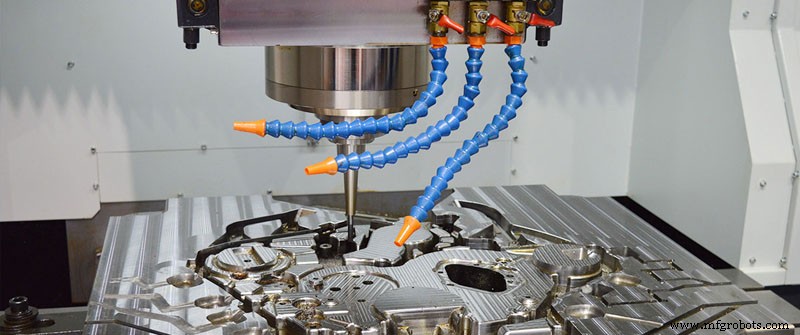
ワークピース表面の焼け
欠陥
CNCフライス加工エラーによって引き起こされる一般的な欠陥は、ワークピース表面の焼けです。ワークピースが過熱すると焼けが発生します。欠陥は材料のコーナーやエッジに現れることがあります。表面にカッター跡、粗いエッジ、盛り上がった跡として現れます。また、工具が通常より速く摩耗します。
原因
間違った切削パラメータの入力が欠陥の原因となります。特にフライスカッターで不適切な送りと速度の組み合わせを選択した場合。通常、ワークピースの損傷と切削工具の損傷を引き起こします。もう一つの理由は、作業に適していない工具が選択されたことです。工具のサイズ、品質、寸法はワークピースに適したものでなければなりません。
解決策
切削速度と送り比を下げることで、この欠陥を容易に修正できます。これにより加工プロセス全体が遅くなり、ワークピース表面で発生する熱が減少します。または、フライス加工中のワークピース冷却速度を上げます。これら両方ともワークピースへの焼け跡発生の可能性を減らします。チタンのように熱伝導率が悪い極端なケースでは、両方の方法が必要です。
CNCフライス加工後の工具による凹み
欠陥
黄銅、銅、青銅、アルミニウム合金を加工する際、CNCフライス加工中に部品に凹みが生じることがあります。これは他の硬い金属と比較して硬度が低いためです。
原因
これは工具の過度なクランプ力によって引き起こされます。工具が手動の場合、レンチを使ってクランプと治具のネジを締める必要があり、解決策は簡単です。しかし、クランプ力を適切に測定できない手動クランプの場合は問題です。他のフライス盤は空気圧または油圧シリンダーでクランプ力を発生させ、通常は手動クランプ力より大きくなります。
解決策
空気圧・油圧工具でクランプされる部品の凹みを防ぐ安価な解決策は非常にシンプルです。中間鋼板を作り、ワークピースと治具の間に配置します。プレートはワークピースへの圧力を均等に分散させ、接触面積を増やします。これにより変形を防止します。クランプ力がまだ大きすぎる場合でも、凹みはワークピースではなくプレートに生じます。
もう一つの解決策は、変形してもワークピースを傷つけない、より柔らかい特殊チャックと治具を購入することです。
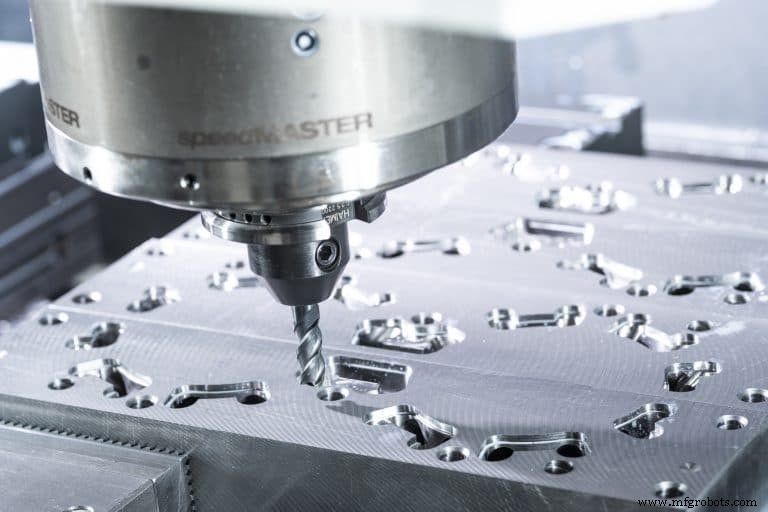
単一面上の表面仕上げのばらつき
欠陥
CNCフライス加工使用時の一般的な問題の一つは表面仕上げです。ワークピースの表面品質不良や変化には多くの理由があります。
原因
第一の理由はチャタリング(びびり)です。これは工作機械または工具の過度な振動を指します。その結果、滑らかな表面ではなく不均一な表面になります。チャタリングにはいくつかの理由があり、第一は鈍い刃です。チップを本体から除去する前に、鈍い刃はワークピースを大きく変形させます。これにより切削力が増加し、変形の蓄積により切れ刃が部品の深くまで食い込み、チップが突然破断し、小さな穴を残します。表面に多数あると表面仕上げが大幅に低下します。
もう一つの理由はCNCフライス加工戦略です。登りフライスと従来フライスの2つの戦略があります。前者は工具回転方向がテーブル送り方向と一致します。登りフライスを使用すると、工具はワークピースに食い込み、その後最小量の材料(加工後の表面)でゆっくりとワークピースから離れます。これにより良好な表面仕上げが得られます。回転方向と送り方向が反対の場合、従来フライスが発生します。この場合、工具は仕上げ面からワークピースに食い込みます。わずかな振動とプロセス変化により、工具が仕上げ面をわずかに損傷する可能性があります。しかし、これは最終表面仕上げを変えるのに十分です。新米技術者は、計画された工具で前後移動する際、これら2つの戦略を偶発的に使用することがあります。これにより、2種類の表面仕上げを持つ表面が生じます。一方の経路では滑らかで、次の経路では粗くなります。
表面仕上げ不良の最後の理由は、クーラントの不適切な選択または不足です。多くの人がクーラントと潤滑剤の役割を過小評価し、無視したり、最もシンプルで安価な潤滑剤を使用したりします。実際、適切なクーラント潤滑剤の使用は表面品質全体を向上させます。
解決策
表面仕上げを可能な限り高くするには、切削工具を維持し、工具を鋭く保ち、正しい戦略を使用し、クーラントに注意を払うべきです。一般的に、工具が常に一方からワークピースに入り、反対側から出るのが良いです。
バリ
欠陥
CNCフライス加工プロセスで、フライス盤がワークピースに残留材料を残します。この残留材料をバリと呼びます。通常、フライス加工または穴あけ時にワークピースの底面エッジに形成されます。また、硬度が低く塑性が強い柔らかい材料でも一般的です。
原因
材料の最後の層は切削工具によって変形・除去されることが多く、部品が同じ位置にあるときに除去できません。変形した材料がエッジに薄膜として残ります。鋭利で、完成部品の美観価値を低下させます。
解決策
ワークピースからバリを除去するためにバリ取りを行います。バリを除去する方法はいくつかあります。簡単な方法は手動で行うことです。グラインディングヘッド、ヤスリ、サンドペーパーなどの工具を使用してワークピースのバリを研磨除去します。このシンプルな選択肢は多くの技術知識を必要としませんが、作業を完了できます。あるいは、手動プロセスより優れた仕事をする高度なバリ取り技術があります。これには熱的バリ取りと振動バリ取りが含まれます。
CNCフライス加工中の工具交換跡
欠陥
一般的な加工と高速加工では工具交換が必要です。工具交換操作中に関連パラメータの調整に注意しないと、明らかな跡が現れ、ワークピースの外観に深刻な影響を与えます。
解決策
底面または側面の仕上げフライス加工時に工具跡が現れるのは一般的な現象です。多くの人はこれが避けられないエラーだと思っています。実際、これは完全に回避可能です。この問題を解決するには、ワークピースの加工において、凹みコーナーの仕上げを小径工具に置き換える必要があります。加工中の力と揺れにより、コーナーに跡が生じやすいためです。
結論
ご覧の通り、CNCフライス加工は複雑なプロセスです。優れた結果を得るには適切なパートナーが必要です。SANS Machiningは、少量案件における最良の選択肢です。図面を送信して無料見積もりを取得してください。
製造プロセス