



Fanuc 0-TC で G90 サイクルを使った段取り旋削プログラミングガイド
Fanuc G90 旋削サイクル
G90 旋削サイクルの説明
G90 テーパー旋削
Fanuc G90 サイクル例
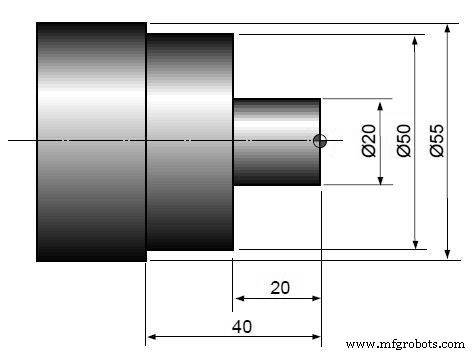
N10 G50 S2000 G96 S180 M3 T0100 G0 X60.0 Z5.0 T0101 M8 G90 X50.0 Z-40.0 F0.25 X45.0 Z-20.0 X40.0 X35.0 X30.0 X25.0 X20.0 G00 X200.0 Z200.0 T0100 M30
プログラム解説
- N10: 最大回転数 2000 min⁻¹、定速回転 180 m/min、スピンドル正転、工具 1 選択
- G0 X60.0 Z5.0: 待機位置へ高速移動
- T0101 M8: 工具 1 オフセット 1 選択、クーラント ON
- G90 X50.0 Z-40.0 F0.25: 直径 50mm、Z -40mm まで直削りサイクル(送り 0.25 mm/rev)
- X45.0 Z-20.0: 直径 45mm、Z -20mm まで追加パス
- X40.0 X35.0 X30.0 X25.0 X20.0: 以降 X のみ指定で段階的に切削
- G00 X200.0 Z200.0 T0100 M30: 退避、工具キャンセル、プログラム終了
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- Fanuc G72端面サイクル:シングルラインCNCプログラムチュートリアル
- ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター