



CNCフライスプログラミング演習:G90絶対・G91増分プログラミングの習得
CNCマシニスト向けの非常に基本的なフライス加工プログラミング演習です。
この例題コードでは以下の使用方法を示します。
- G90 絶対座標プログラミング
- G91 増分座標プログラミング
CNCフライス プログラミング演習
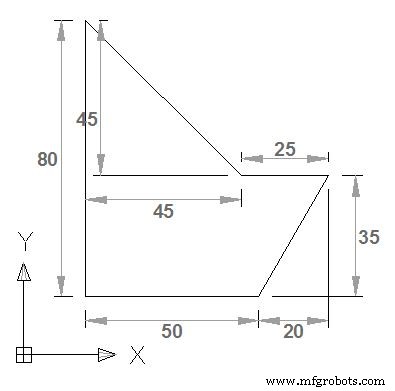
G90絶対プログラミング G91増分プログラミングの使用例
G90 絶対座標プログラミング
G90 G01 X0 Y0 X50.0 X70.0 Y35.0 X45.0 X0 Y80.0 Y0 M30
G91 増分座標プログラミング
G91 G01 X0 Y0 X50.0 X20.0 Y35.0 X-25.0 X-45.0 Y45.0 Y-80.0 M30
同じ工具パスをG90とG91で記述した対比例です。G90では全座標を原点基準で指定し、G91では前ブロックからの相対移動量で指定します。図面寸法が絶対座標で与えられている場合はG90、相対寸法で与えられている場合やサブプログラム化する場合はG91が便利です。現場では図面や加工戦略に合わせて使い分けます。
CNCマシン
- CNC円弧プログラミング完全マスター:I・Kパラメータを使ったステップバイステップGコード演習
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- G71 ボルト穴アーク:正確なアーク穴あけのための簡単CNCフライス盤プログラミング
- G70 ボルト穴サークル:円形ボルト穴加工を自動化して高精度化
- ファナック CNC フライス盤輪郭ペック加工:効率的なサブプログラム繰り返し技法
- Sinumerik G90絶対位置決めマスター:ACコマンド解説
- G90 と G91 の理解: Hust CNC フライス盤プログラミングにおける絶対・増分座標
- Fanuc G85 ボーリング サイクル – CNC フライス盤プログラミング ガイド
- CNCプログラミング演習: 複数円弧補間Gコードの完成
- CNCフライス盤マスター: インタラクティブ穴埋めプログラミングチャレンジ
- 初心者向けCNC旋盤プログラミング: 穴埋め式演習