



CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
CNC 機械工場では多様な部品を扱い、NC オペレータがプログラミングと加工を行います。しかし、より効率的で経済的な加工方法を理解し実践することも重要です。
以下の NC プログラミング例は様々なアプローチで作成可能ですが、ここでは G81 ドリルサイクルと G91 インクリメンタルプログラミングモードを組み合わせ、プログラミングを容易にしています。
ファナック NC では G81 ドリルサイクルの繰り返しに K を使用しますが、ハース NC では L を使用します。
以下のプログラムはハース NC 向けですが、ファナック NC への変換も容易です。
関連例:
- G81 ドリルサイクル ― G91 インクリメンタルモードでの繰り返しドリル加工例
- G81 ドリルサイクルと G91 を用いた繰り返しドリル加工プログラム例
グリッドプレート穴あけの NC プログラム
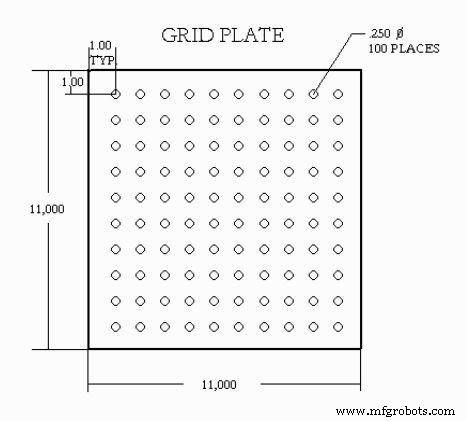
03400 (Drilling grid plate)
T1 M06
G00 G90 G54 X1.0 Y-1.0 S2500 M03
G43 H01 Z.1 M08
G81 Z-1.5 F15. R.1
G91 X1.0 L9
G90 Y-2.0 (または G91 のまま Y-1.0 を繰り返し)
G91 X-1.0 L9
G90 Y-3.0
G91 X1.0 L9
G90 Y-4.0
G91 X-1.0 L9
G90 Y-5.0
G91 X1.0 L9
G90 Y-6.0
G91 X-1.0 L9
G90 Y-7.0
G91 X1.0 L9
G90 Y-8.0
G91 X-1.0 L9
G90 Y-9.0
G91 X1.0 L9
G90 Y-10.0
G91 X-1.0 L9
G00 G90 G80 Z1.0 M09
G28 G91 Y0 Z0
M30
上記プログラムでは、新しい行での穴あけ開始時に G90 絶対プログラミングモードを使用しています。G91 インクリメンタルでも可能ですが、G90 を用いることでプログラムが読みやすく、理解しやすく、デバッグも容易になります。
CNCマシン
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCサンプルプログラム:G83ビックドリリングとG70ボルト穴サークルで等間隔深穴加工
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- ECS G81/3:3層ドリリングサイクル – 効率的なマルチゾーン穴あけ