



プレスブレーキの最適な軸数を選ぶ方法
プレスブレーキはあらゆる金属加工工場に不可欠な機械ですが、新しいプレスブレーキをどのように装備するかを決めるのは複雑な選択となります。機械のメーカー、モデル、サイズ、駆動方式(詳細は「プレスブレーキを駆動するものは何か?」を参照)など、複数の選択肢があります。このような複雑さの中で、プレスブレーキに必要な軸数をどう決めればよいのでしょうか? どの軸が自分のニーズに重要なのでしょうか?
この記事では、プレスブレーキの各軸を分解し、その役割とメリットを説明することで、プレスブレーキ購入時の選択をより容易にします。
プレスブレーキとは? どのように使われるか
プレスブレーキは、金属加工工場でシートメタルを箱、パン、その他の重要な部品などさまざまな形状に成形するために使用される機械です(基本操作については「プレスブレーキ操作の基礎」を参照)。可動ラムに保持された成形用「パンチ」を、逆形状の「ダイ」に向かって押し付け、その間に成形対象の材料を挟みます。一定のトン数でプレスブレーキが材料を押し付けることで、材料はパンチとダイの形状を取ります。何回曲げるか、それらの曲げ精度、部品ごとの繰り返し精度は、プレスブレーキごとに異なり、装備されている軸数によって大きく影響を受けます。
最新CNCプレスブレーキの制御軸の3つの主要グループ
プレスブレーキでCNCが制御する軸には3つの主要なタイプがあり、さらに多くの軸を追加できますが、この3カテゴリーはプレスブレーキを使用または購入検討中のあらゆる加工現場が知っておくべき基本です。
曲げラムの制御
プレスブレーキで最初に制御される軸はラム(アップワーキング型ではベッド)です。ラムは曲げ深度を制御し、ほとんどの場合エアベンディング技法が用いられるため、曲げ角度も制御します。この軸は「Y軸」と呼ばれ、一般的に右側と左側の下向き力機構を独立制御するY1、Y2として表示されます。
バックゲージの制御
次に制御される軸はバックゲージで、若干複雑さが増します。これらの軸は成形されるフランジの精度を制御します。製作する部品の複雑さに応じて、バックゲージは最小1軸(X)から最大6軸(機種によってはそれ以上)まで搭載可能です。これらの軸もラムのY軸と同様に、XまたはX1/X2、RまたはR1/R2、ZまたはZ1/Z2といったバリエーションがあり、各軸が互いに独立して制御可能であることを示します。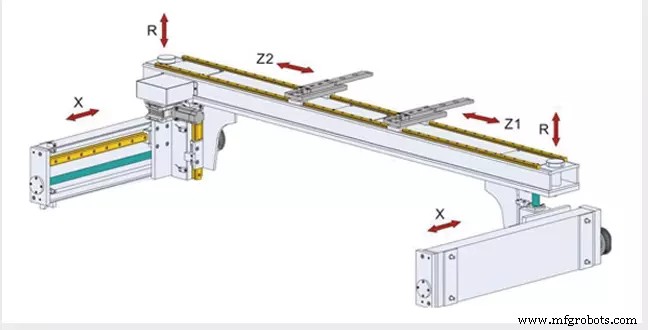
バックゲージ軸のオプションは以下の通りです:
- X軸: ゲージの前後動作を制御します。オペレーターが材料を当てるストップフィンガーを、曲げ工具に近づけたり離したりして位置決めします。この軸は、成形される部品の正しいフランジ長を維持する上で極めて重要です。X1/X2バリエーションでは、左右のストップフィンガーを独立して前後させられるため、テーパー形状やより複雑な部品に対応できます。
- R軸: ゲージフィンガーの上下動作を可能にし、曲げ面より下がった予成形フランジを基準にゲージングしたり、重い部材を支持したりします。また、フィンガーの高さを変えることで通常2つ以上のゲージングポイントを確保でき、より長いゲージング位置が可能になります。R1/R2バリエーションでは、左右のフィンガーを独立して昇降させ、非常に複雑な部品のゲージングと支持が可能です。
- Z軸: ゲージフィンガーを左右にプログラムされた経路で移動させます。この動作により、オペレーターはブレーキ内に複数の工具セットを配置し、ゲージフィンガーがセットアップごとに追従して必要な曲げ作業を行えます。Z1/Z2バリエーションでは、これらの軸が完全に独立して位置決めできます。例えば、非常に長くて狭いドレン/ドリップパンの場合、端部成形時にはZ1/Z2を近接配置し、長い曲げ加工時には適切な支持のために大きく離すといった使い方が可能です。
各種生産性オプションおよびアクセサリの制御
次の一連のプレスブレーキ軸は、曲げ精度、生産性、材料ハンドリングを向上させるオプション機能をサポートします。最も一般的なものは以下の通りです:
- クラウニングダイホルダーまたはV軸
- シートサポート(成形中の大型シートの持ち上げ/支持)
- 追加バックゲージ軸(Xプライムなど)
- メーカー固有のオプション(シフトダイホルダーなど)
各軸とその機能
上述の通り、プレスブレーキの各軸には以下の機能があります:
Y軸
ラムの上下動(一部設計ではベッドの上下動)を制御。部品の正しい曲げ角度を担保します。
X軸
バックゲージの前後(イン/アウト)動作を制御。成形されるフランジの長さを制御します。
R軸
バックゲージを上下動させ、X軸を補助してより多くのゲージングポジションを可能にし、材料支持を提供します。
Z軸
ゲージフィンガーの左右位置を文字通り制御し、部品プログラムに従ってゲージフィンガーを位置決めすることで、オペレーターの利便性と安全性を確保します。
プレスブレーキに必要な最小軸数は?
プレスブレーキに必要な最小軸数は1軸です。単純にラム(一部設計ではベッド)の上下を制御するY軸のみです。この軸が最も重要で、成形される部品の角度を制御します。押し込みすぎればオーバーベンド、足りなければアンダーベンドになります。この軸の正確な制御と繰り返し精度は、プレスブレーキ選定時の最重要機能です。
最も一般的な構成は、いわゆる3軸プレスブレーキで、Y1/Y2、X、Rを含みます。この組み合わせが、最も手頃な価格で最大の機能性を提供します。
多軸プレスブレーキ購入時の考慮点
多軸プレスブレーキを購入する際は、まず成形する部品の複雑さと成形部品の精度要求を考慮することが重要です。また、前工程の加工精度もプレスブレーキの精度に寄与します。レーザー加工機から部品を供給する場合、非常に正確な部品が得られるため、ブレーキ側でも追加オプション軸を装備してその精度を維持すべきです。一方、プラズマ切断機からの部品であれば、そこまで厳しい公差ではないでしょう。
ブレーキでの成形後に予定されている後工程も、プレスブレーキに推奨されるオプションに大きく影響します。例えば、製造プロセスでロボット溶接を使用する場合、プレスブレーキが誤差の蓄積なく正確かつ繰り返し精度高く成形できることが不可欠です。ロボット溶接システムは生産現場にとって大きな価値と時間短縮をもたらしますが、成功には毎回正確に成形された部品が必要です。
Southern Fabricating Machinery Sales, Inc.ではプレスブレーキと成形を熟知しています。弊社の専門家が、お客様の用途と予算に最適なプレスブレーキ選定をお手伝いします。ウェブサイト(www.southernfabsales.com)をご覧いただくか、直接お電話(813-444-4555)で即時サポートをご利用ください。
産業機器
- ドラムブレーキ解説:仕組みと産業用途への影響
- ブレーキキャリパーの理解:機能、種類、メンテナンスのヒント
- プレスブレーキ購入前の必須検査13ステップ:完全チェックリスト
- プレスブレーキ成形技術をマスターする:金属加工の必須知識
- プレスブレーキ vs 折り曲げ機(フォルダー):最適な金属成形ソリューションを選ぶ
- ワークショップに最適なのは? ベンディングマシン(折り曲げ機)とプレスブレーキの違いと選び方
- プレスブレーキ曲げ加工:避けるべきトップ4のトラブルと対策
- 現代プレスブレーキの仕組み:基本操作と金属成形の原理
- プレスブレーキ曲げ加工の精度を高める4つの基本:材質・板厚・金型・クラウニング
- 中古プレスブレーキ購入で失敗しない:プロが教える5つの現地確認ポイント
- プレスブレーキ操作のマスター:プロフェッショナルガイド