



CNC複合旋削盤のトラブルシューティング:停止の原因と修正方法
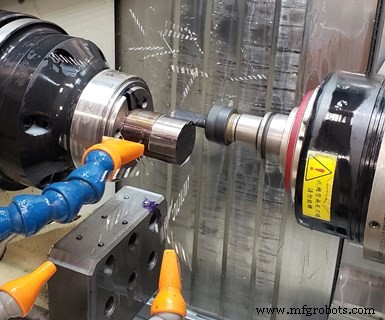
MoManTechが購入した2台目のB軸複合旋削盤は、現在一切旋削作業を行っておらず、バーストックから複雑なプリズマティック医療部品を生産しています。(すべての写真はMoManTech提供。)
私はこれまで、どこにでもあるような場所にある非常に高度な機械加工ビジネスをいくつか訪問しました。コロナ旅行制限により、このストーリーで紹介する精密機械工場MoManTech(モンタナ州Sheridan所在)を訪問することはできませんでした。しかし、「どこにでもあるような場所」は、オーナーのKirt Johnston氏が自社のロケールを説明するまさにその言葉です。
彼と家族がそこにたどり着くには、一種の飛躍が必要でした。元々インディアナ州出身で、Warsawの医療機器メーカーで管理職のキャリアを積んでいました。2003年、31歳のとき、会社を買収する計画を立てていました。仕事関連のストレスで入院したことで、計画は変更を余儀なくされました。
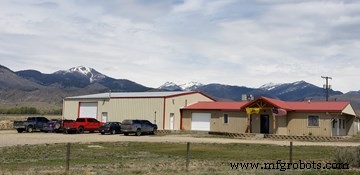
Kirt Johnston氏はインディアナ州での生活を断ち切り、家族をモンタナ州に移し、小さな機械工場を購入しました。すぐに建物に4,000平方フィートの床面積を追加し、多様なより高度なCNC機器を導入しました。
偶然、モンタナ州の人口700人の町にある、自身の健康問題を抱え引退を考えていたオーナーが売りに出していた小さな機械工場を知りました。その1,800平方フィートのショップには、ニーマシンが数台とエンジン旋盤が3台あるだけでした。しかし、3エーカーの土地に素晴らしい眺望がありました。長話を短く言えば、彼はそのショップを買い、既存雇用の安全性を捨て、この新しい経験がもたらす未知へと家族を移しました。
「家族をそこへ移した」と言ったとき、本当に移しました。数年間、妻でありビジネスパートナーのMichelle氏と、当時2歳と5歳の2人の息子たちは、ショップに併設された800平方フィートのアパートで暮らしました。
状況は今大きく異なります。2004年7月の移転後、Johnston氏はショップを4,000平方フィート拡張し、従業員とより高度なCNC機器(フライス盤、旋削センター、スイス旋盤、ワイヤーEDM、B軸複合旋削盤)を追加し始めました。
MoManTechの最初のB軸複合旋削盤は2012年に購入され、より複雑な医療案件への参入を可能にしました。2台目も同様でした。後者は、Absolute Machine Toolsから昨年7月に設置されたQuickTech 9軸S42ATM複合旋削盤(サブスピンドル付き)です。この機械でおそらく最も興味深いのは、旋削とフライスの両方が可能にもかかわらず、フライスのみに使用されていることです。「旋削工具を一度も取り付けたことがありません」とJohnston氏は言います。この機械をこのような方法で使用することで、この機械で加工される2つの部品ファミリ、100の異なる部品番号に対して、より高速なチェンジオーバーを実現しながら、バーストックから加工される追加のプリズマティックワークのオプションを残しています。
旋削には戻らない
ISO 13485認証取得のMoManTechは、脊椎、外傷、大関節、歯科用途の手術デバイスとインプラントを専門としています。多様な加工能力により、医療顧客のニーズに対してバーチャルなワンストップショップとなっています。多様な加工能力に加え、レーザーエッチング/マーキング、超音波洗浄、クエン酸パッシベーションなどの社内二次プロセスも備えています。MoManTechにはプラスチックと金属の3Dプリンターもあり、主にショップで使用する治具の作成に使用しています(サイドバー参照)。
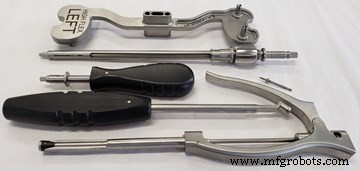
MoManTechは、医療デバイスとインプラントのさまざまなコンポーネントを加工しています。
QuickTech S42ATMが最新の設備投資でした。Johnston氏は、価格とコンパクトなサイズを選択の大きな理由として挙げています。しかし、バックワーク用のワーククランプデバイスではなく、フルC軸サブスピンドルを備えていることも評価しています。3軸サブスピンドル移動も機械の小型化に寄与しており、X軸で部品中心線の上下に移動して、B軸フライススピンドルにより良い部品アクセスを提供します。B軸は10,000rpm、3馬力モーター、作業範囲190度(垂直から±95度)を持ちます。
機械のバー容量は30mmです。バーフィーダーではなく、バー引き込み装置を使用して、3フィート長に切断したバーストックをワークゾーンに引き込みます。これにより、機械に必要な床面積をさらに削減します。
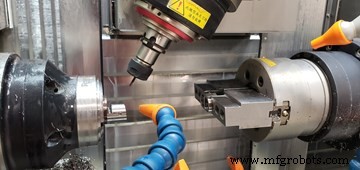
バックワーク用の部品クランプデバイスではなく、この複合旋削盤はフルC軸サブスピンドルを備えています。
メインスピンドルとサブスピンドルの両方に、6,000rpm、5馬力のダイレクトドライブモーターが搭載されています。これらは同期されており、バックワーク操作のための正確な部品移送を可能にします。自動工具交換装置(ATC)は24ステーションで、HSK-40T工具ホルダーを受け入れます。
MoManTechは現在、この機械で2つの部品ファミリを稼働させています。1つはチタンインプラントのファミリ、もう1つはステンレス医療デバイスのファミリです。すべての部品は五軸加工(ポジショニング、フル輪郭加工ではない)とバックワークを必要とします。典型的なロットサイズは5〜25個です。円筒バーストックからプリズマティック部品を生産することで、特殊治具を必要とする従来のフライス盤と比較してセットアップが容易になります。
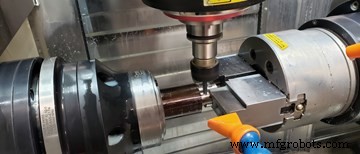
床面積を最小限に抑えるため、このB軸複合旋削盤にはバーフィーダーがありません。代わりに、バーストックを3フィート長に切断し、ワークゾーンに引き込みます。
Johnston氏は、ほとんどのジョブで使用される多くの標準工具をATCの容量を活用して装填したままにしています。これにより、それらの一般的な工具にはタッチオフが不要となり、新しいジョブへのチェンジオーバー時間を短縮します。チェンジオーバーは通常、バーストック端面でのタッチオフでワーク位置を設定し、新しいジョブ用に追加された新しい工具のタッチオフのみを必要とします。Absolute Machine Toolsはまた、メインスピンドルからサブスピンドルへワークオフセットを引き継ぐカスタムマクロを作成しました。これにより、工具タッチオフはメインスピンドルでのみ必要です。
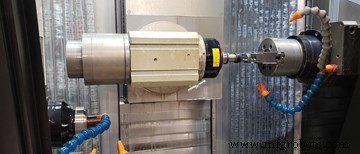
カスタムマクロにより、メインスピンドルからのワークオフセットをサブスピンドルに適用できます。したがって、工具タッチオフはメインスピンドルでのみ必要です。
バーストックからプリズマティック部品を効果的に加工するには、ブロック状の部品が円筒バーストックの体積内でどのように「配向」されるかについて考える必要があります。Johnston氏は、加工の大部分をスピンドル側で行い、サブスピンドルがバックワークで容易にグリップできるフィーチャーを残すようにしています。これは、サブスピンドルジョーのポケット加工のみで済み、カスタムグリッパーは不要かもしれません。ほとんどの部品は完結加工され、サブスピンドルからコレクションデバイスへ排出されます。
(ビッグスカイの地平線に)さらなる仕事?
5月初旬にJohnston氏と話したとき、彼のビジネスはCOVID-19パンデミックの悪影響を受けていないと言いました。奇妙なことに、実はスタッフ追加の機会を提供しました。夏の仕事を失った人々(フルタイム1名、大学生のパートタイム2名)を採用しました。また、選択的手術が再開されるにつれ、それらの手術関連の仕事が増える可能性があります。これは将来的に追加機械購入につながるかもしれません。そして、誰が知るでしょう、あの新しい複合旋削盤が実際に旋削を必要とするジョブを実行することになるかもしれません。
機械工場での3Dプリント
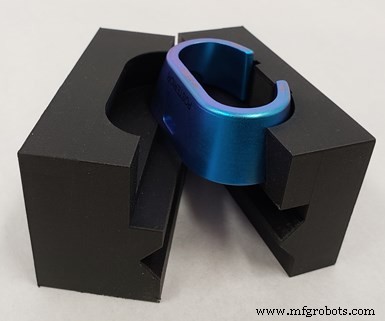
MoManTechがプリントしたこのガラス繊維強化プラスチック治具は、五軸スワーフ加工部品を保持するために使用されます。
MoManTechにはMarkforgedの3Dプリンターが2台あり、1台はプラスチック、もう1台は金属をプリントします。これらのプリンターは融解フィラメント製造(FFF)プロセスを使用します。プラスチックプリントでは、プリンターが熱可塑性材料を融点近くまで加熱し、ノズルから押し出します。ノズルはビルドプレート上でX方向とY方向に動き、部品を層ごとに作成します。MarkforgedのOnyxベース材料(ナイロンにチョップドカーボンファイバーを混合)は、ABSの1.4倍の強度があるとされています。さらに、ショップは用途に応じてガラス繊維、ケブラー、カーボンファイバーの層を追加してより強い特性を得ることができます。金属ネジインサートを追加することも可能です。これを行うには、プリントジョブを適切なタイミングで停止し、インサートを追加してプリントを継続し、インサートをオブジェクト内に封入します。ショップではこのプリンターを一般的にプラスチック治具デバイスの作成に使用しています。MoManTechのレーザーマーキング機で使用される治具のほぼすべてが、Onyx材料で3Dプリントされています。
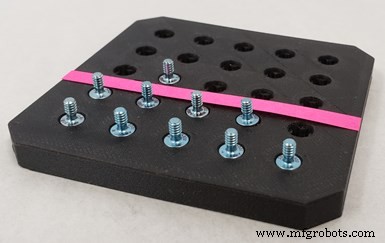
ショップのレーザーマーカー用のこのプラスチックプリント治具には、適切な部品配向を保証するキーが含まれています。
Metal Xユニットは、複雑な部品をフライス盤で保持するためのカスタムハード治具を17-4ステンレス鋼でプリントするために使用されます。Johnston氏によると、ハード治具をプリントすることは、生産用マシニングセンターから人を外して治具を機械加工する必要がないため有益です。治具を設計し、その後プリントすれば(必要なら一晩で)翌日には使用可能です。また、それらの治具が保持する必要がある一部の部品の複雑な形状を考えると、治具を機械加工することは困難、あるいは不可能です。
このプリンターは2つのスプールの材料を使用します:1つは金属粉末とバインダー剤をプラスチックケーシング内に含み、もう1つはセラミック粉末をプラスチック内に封入しています。スプールはヒーターブロックを通過し、プラスチックを融点まで加熱して押出ノズルから供給します。ユニットはまずセラミック材料の層を敷き、これはユニットのベッド上の真空保持使い捨てプリントシートからの部品リリース用と、必要に応じて金属のサポート構造作成用に使用されます。ステンレススプールでのプリント完了後、部品は焼結され、金属粉末が固体金属に融合されます。
産業機器
- CNC旋削フライス複合機:マルチタスク精密加工の究極ガイド
- 中古CNC工作機械購入時の重要検討事項
- 中古CNC工作機械購入前に確認すべき重要ポイント完全ガイド
- CNC工作機械を売却すべきタイミング:投資回収を最大化する戦略的判断
- 精密CNC工作機械工場選びで評価すべき重要な特性
- 精密CNC工作機械工場の設備とサービス
- プロジェクトに最適な高品質CNC工作機械工場の選び方
- オーランドの高精度CNCサービス – 迅速、ローカル、コスト効率
- ティーチインCNC旋盤:工場の生産性と精度を向上
- フェムコCNC旋盤でワークフローボトルネック解消:ヒューストンオイルフィールド機器の事例
- CNC旋盤導入で事業拡大・生産コスト削減:リーフテクノロジーの事例