



ロボット溶接:溶接プロジェクトを自動化して効率とROIを向上
ロボット溶接とは、自動化システムを用いて溶接タスクを実行するプロセスです。溶接ロボットについて詳しく学び、最初の溶接自動化プロジェクトを今すぐ始めましょう。
溶接ロボットとは、溶接用途で動作する自動化された機械のことです。ロボットと溶接には長い歴史があります。そのため、ロボット溶接アプリケーションはしばしば高い投資対効果(ROI)をもたらします。ロボット溶接を専門とするインテグレーターやメーカーも多く存在します。
本記事の目的は、ロボット溶接の基礎とその利点を探ることです。これにより、御社のプロセス自動化の出発点を得られます。
本記事の内容:
- ロボット溶接が活用される業界
- ロボット溶接の種類
- なぜ溶接プロセスを自動化するのか?
- 溶接に使用されるロボットタイプ
- その他の考慮事項
溶接プロセスの自動化について、サプライヤーから提案を受け取る - ご依頼を投稿してください。
ロボット溶接が活用される業界
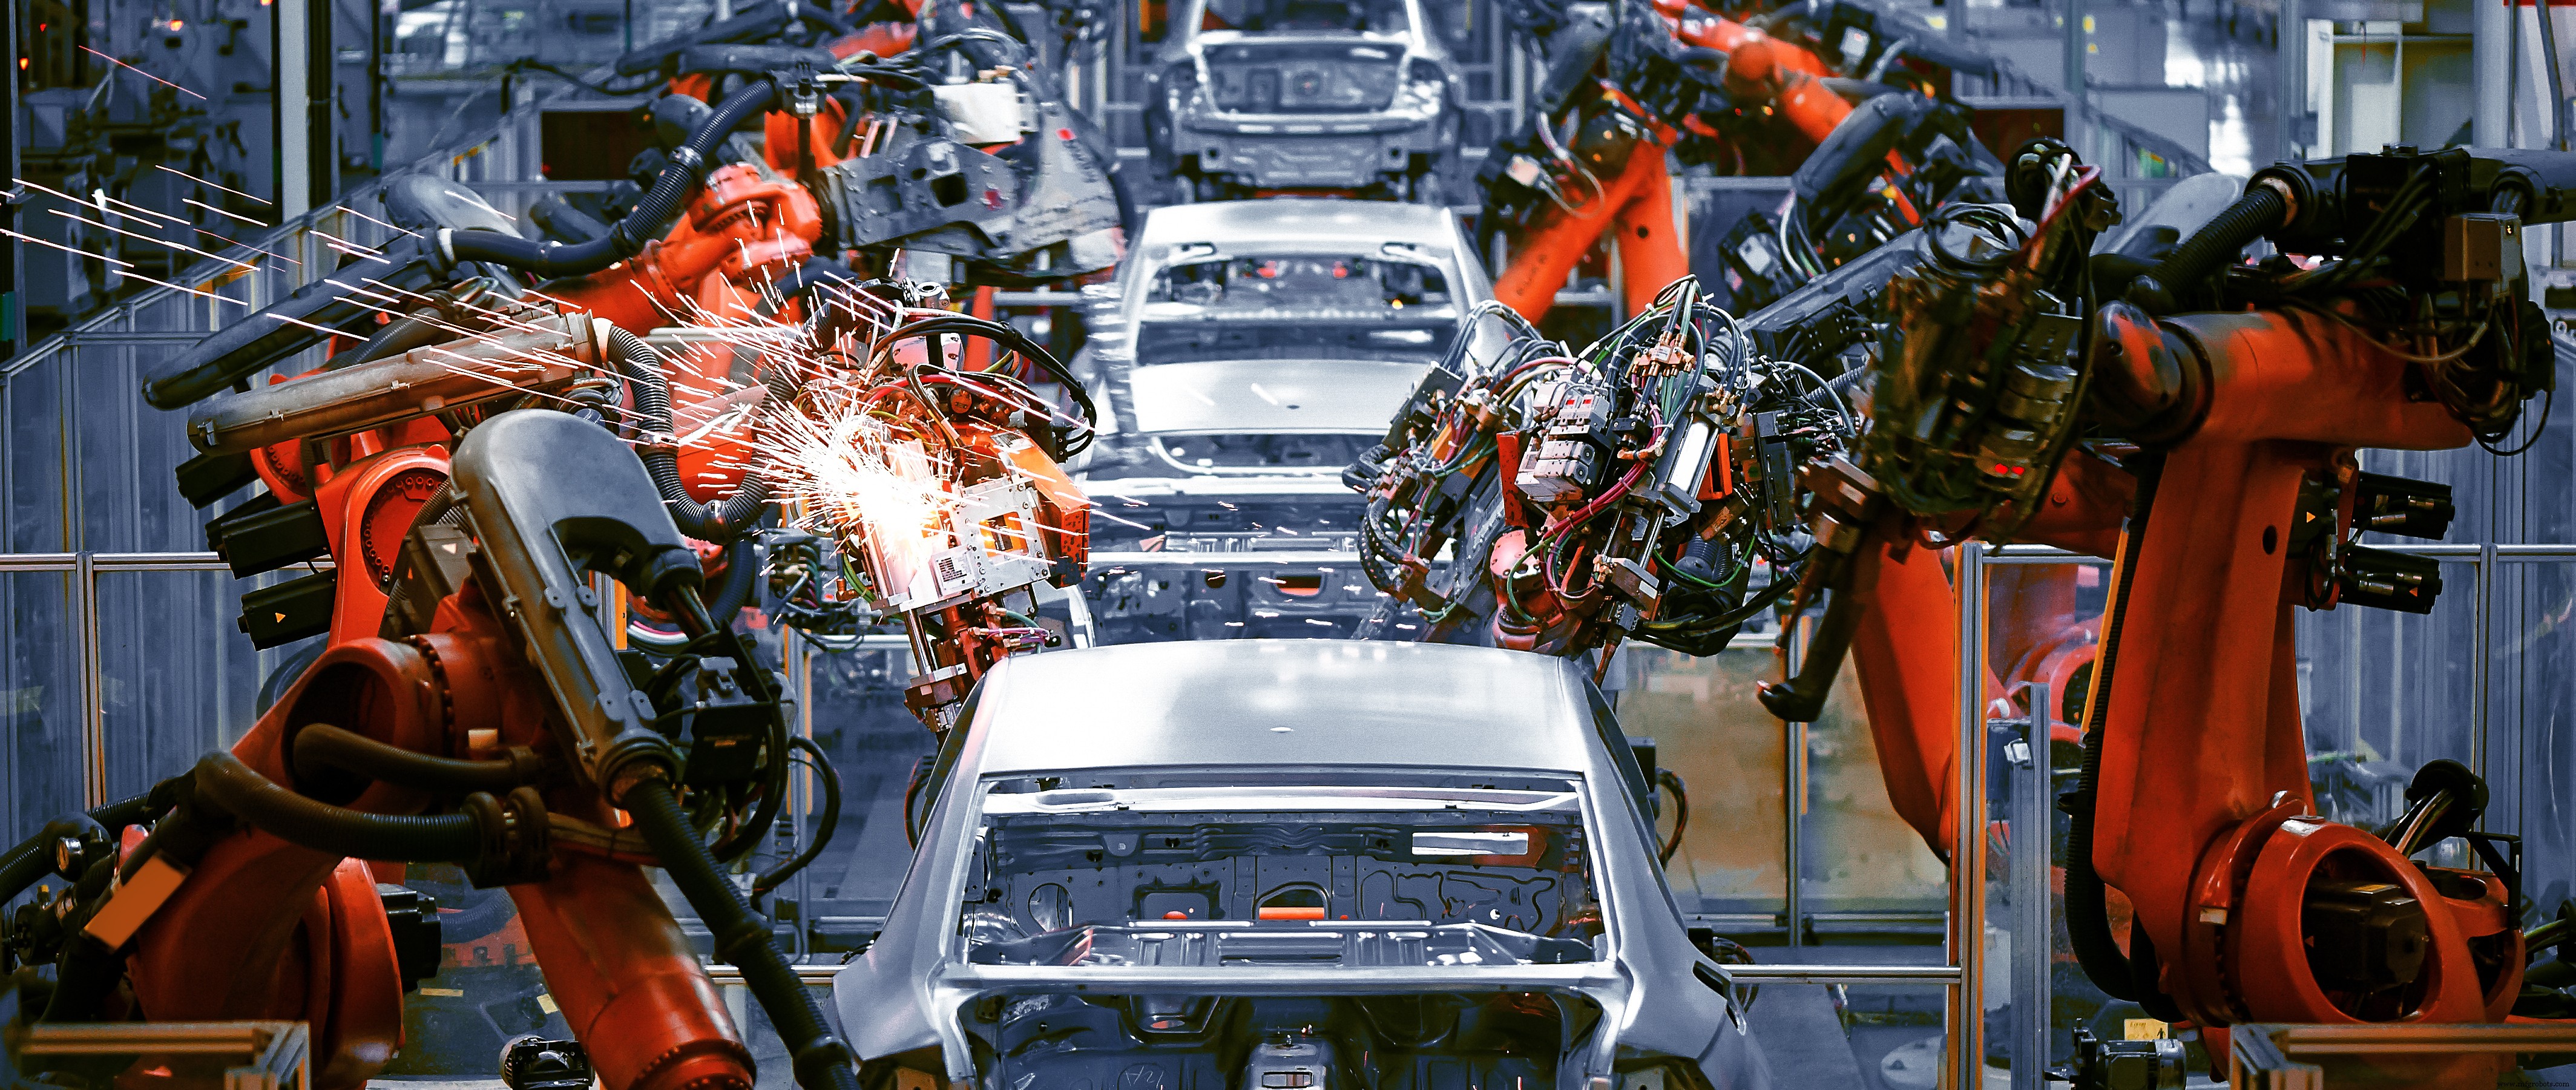
理想的には、溶接用途のあるあらゆる業界でロボット溶接が可能です。ロボット溶接機が最も一般的に使用される業界は:
- 自動車
- 航空宇宙
- 金属加工
- 建設
これらの業界の企業は、ロボット溶接で大きな成功を収めています。理由は、これらの企業が製造する製品のタイプが自動化に容易に適しているからです。前回の記事では、ロボットに最適なタスクの特徴について議論しました。詳細はこちら:産業用ロボット:全産業のためのロボティクス#1ガイド。
例えば、自動車業界は溶接ロボットのヘビーユーザーです。自動車溶接プロセスには以下の特徴があります:
- 同じ溶接を繰り返し実行
- 溶接する部品のバリエーションが少ない
- プロセスに固有の危険性がある
- 高い再現性と精度が要求される
- 高スループットが必要
最初のロボットが自動車溶接用途で使用されたのも当然です!
ロボット溶接の種類
溶接にはいくつかの異なる種類があります。当然、ロボットがどの溶接タイプを実行できるか気になるところです。ロボットは一般的にあらゆる種類の溶接プロセスを実行できます。これには:
- スポット溶接
- アーク溶接
- 抵抗溶接
- MIG溶接
- TIG溶接
- レーザー溶接
- プラズマ溶接
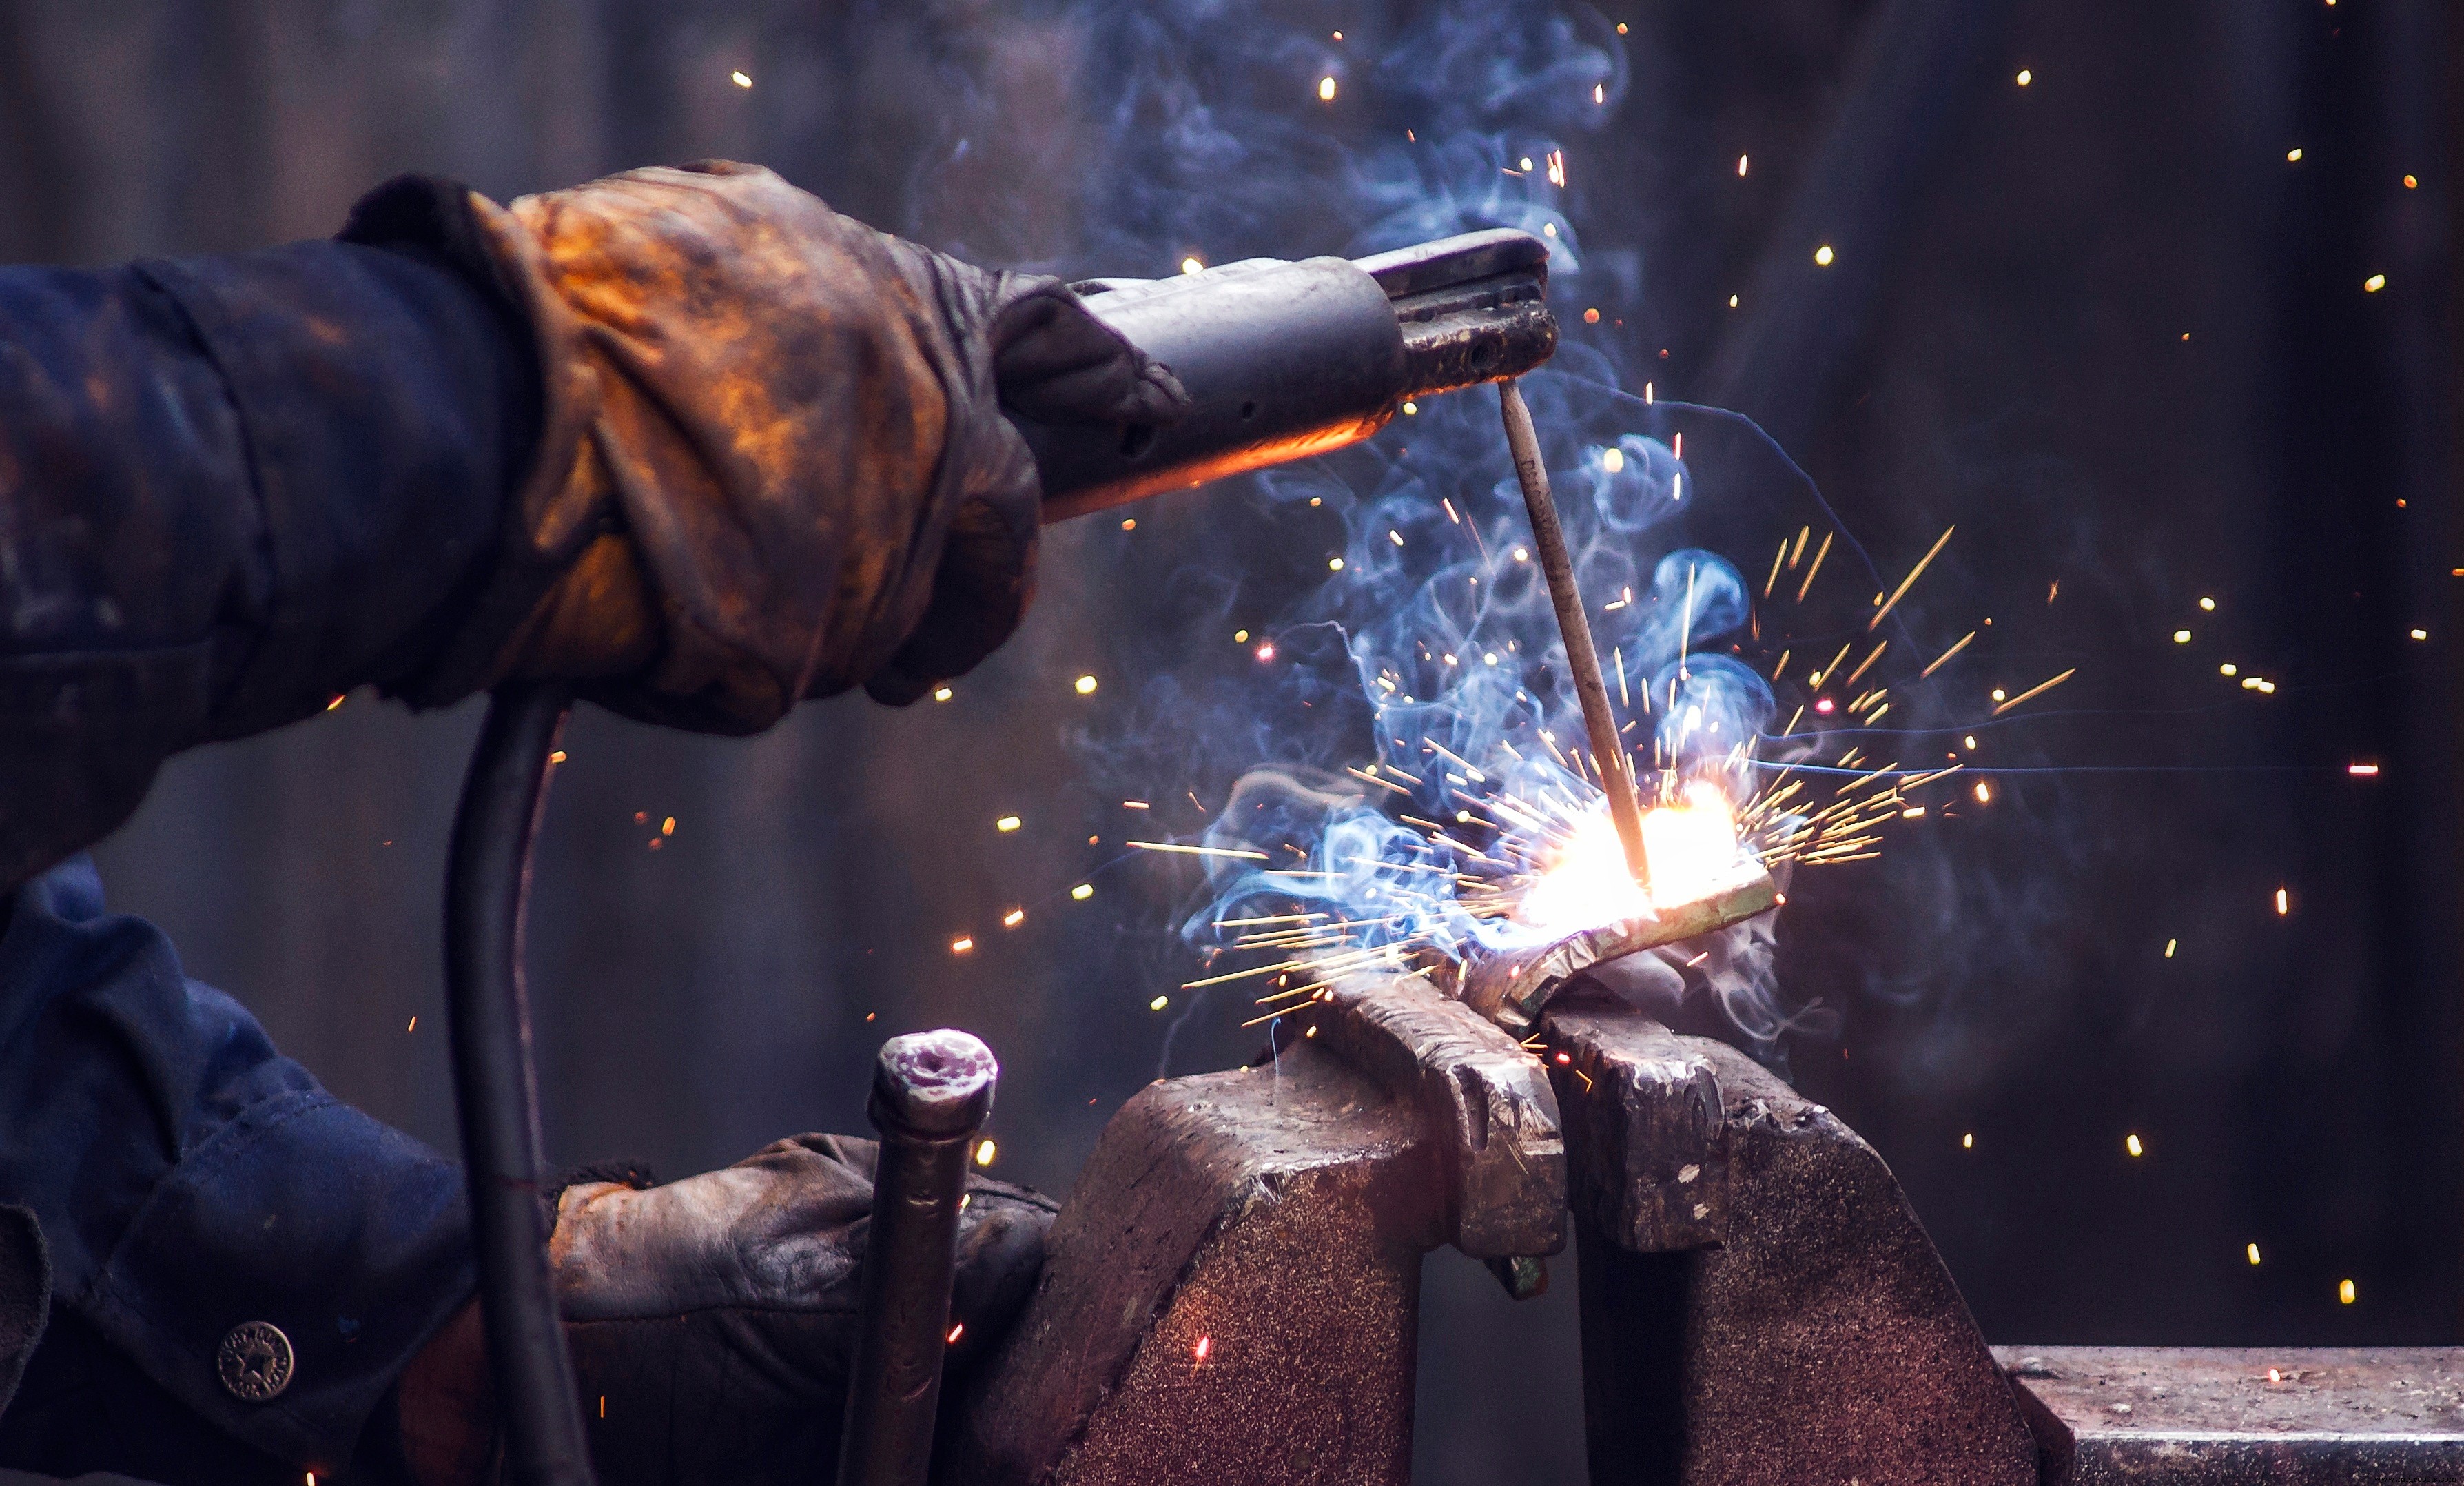
スポット溶接は抵抗溶接の一種で、2枚の金属を1点で接合します。その名の通り「スポット溶接」です。このプロセスは大量の電流を金属に流して莫大な熱を発生させ、金属を溶かして2枚の板を接合します。
アーク溶接は古くからある非常に一般的な溶接形式です。名前が示す通り、電気アークを用いて金属を接合します。スポット溶接と同様に電気が触媒となります。電流が金属棒(電極)を通って材料に流れます。この電流は明るいアークとして現れ、2つの金属を溶かして接合するために必要な熱を供給します。
抵抗溶接はいくつかの溶接タイプの総称です。電流が2つの金属間を直接接触を通じて流れ、それらを接合するあらゆる溶接が含まれます。スポット溶接は抵抗溶接の一種です。他にはプロジェクション溶接、シーム溶接などがあります。
MIG溶接はアーク溶接の一種です。MIGはMetal Inert Gas(金属不活性ガス)の略です。その速さとさまざまな金属への汎用性から好まれることが多いです。MIG溶接はロボット溶接用途でも一般的です。MIG溶接の追加要素として、シールドガスの使用があります。このガスは、周囲の大気中にある汚染物質から溶接プロセスを保護します。
TIG溶接はもう一つのアーク溶接タイプです。TIGはTungsten Inert Gas(タングステン不活性ガス)の略です。このプロセスはタングステン電極を用いてアークを生成します。MIG溶接と同様に、汚染防止のためにガスを使用します。TIG溶接はオペレーターが習得するのが非常に難しいタイプとして知られています。他の同等の溶接タイプほど速くありません。速度を犠牲にして、より集中した、しばしばより強力な溶接を得られます。
レーザー溶接は高出力レーザービームを用いて小さく集中した溶接を作ります。このスタイルは比類ない制御性を可能にし、金属とプラスチックの両方の溶接に有用です。レーザー溶接システムにはファイバー、ガス、固体タイプがあります。これらのシステムは溶接業界で達成可能な最高レベルの速度と精度を提供します。しかし、レーザー溶接システムは溶接市場で最も高価なオプションの一つになることを覚悟してください。
プラズマ溶接はTIG溶接と似ており、時にはタングステン電極も使用します。主な違いはトーチの構造にあります。トーチには小さな銅製ノズルがあり、アークを高速・高温で噴出します。ここにプラズマ溶接の利点があります。プラズマ溶接の標準的なアーク温度は25,000℃〜30,000℃の範囲です。比較すると、他のアーク溶接タイプの標準温度は5,000℃〜6,000℃の範囲です。
なぜ溶接プロセスを自動化するのか?
企業が溶接プロセスを自動化する動機には多くの要因があります。手作業から自動溶接への移行で大きなリターンが得られます。一般的な理由には:
- サイクルタイムの改善
- 労働コストと人手不足
- 一貫性
- 精度
- 材料効率
- 安全性
サイクルタイム
サイクルタイムは、大量生産の溶接プロセスにおいてしばしば直近の懸念事項です。高いスループットを要求する用途では、オペレーターの速度が製造のボトルネックになることがあります。つまり、手作業溶接の速度には限界があり、それがメーカーに悪影響を及ぼす可能性があります。ロボットは熟練した人間の溶接工よりも高い速度で溶接できます。この速度は溶接プロセス自体だけでなく、ポジション間の移動時間にも見られます。さらに、ロボットは休憩を必要とせず、シフト交代によるダウンタイムもありません。材料が供給されていれば、ロボット溶接機は溶接を継続できます。これらの要因が、メーカーにとって最も顕著な投資対効果につながることが多いです。
御社のリターンはどうなるでしょうか? 投資計算ツールを使えば、節約額の試算、改善領域の特定、ROIの計算ができます。
労働コストと精度
熟練溶接工は今日の労働市場において高価で限られた資源です。これによりメーカーは操業維持において難しい立場に置かれます。スキルの差は溶接品質の顕著な差を生み、売上に悪影響を与えます。さらに、労働コストはメーカーの収益に大きな影響を与えます。このため多くの企業が、競争力を維持するために溶接プロセスの自動化を必要不可欠な決断と見なしています。
一貫性
品質管理は溶接用途で不可欠です。小さな欠陥や不整合が、溶接のボイド(気孔)、歪み、弱点を生みます。こうした問題は製品を使用不能にすることさえあります。これによりスクラップと材料の無駄が増えます。多くのメーカーは年間の材料廃棄量を追跡しています。このコストは、溶接ロボットをプロセスに導入することで回収できます。ロボットの一貫性により、毎回同じ溶接品質が得られ、手作業溶接よりスクラップが減ります。
精度
特定の用途では極めて高い精度が要求されます。このレベルの性能は、溶接プロセスを自動化することでのみ達成可能です。ロボットのサーボモーターから提供される高解像度フィードバックにより、人間の溶接工では真似できない精度が実現されます。ロボットは手作業溶接工のように疲労しないため、この精度を何度でも繰り返せます。
材料効率
ロボット溶接機は材料の使用においてより効率的です。プログラムされた一連の指示に従うため、ロボットは部品を溶接するたびに同じ量の材料を使用します。熟練溶接工でもミスや不整合を起こします。手作業プロセスでは、部品ごとに溶接材料の消費量にバラツキが生じます。これらの材料には電極、プラズマ、ガスなどが含まれます。
安全性
溶接プロセスは本質的に危険を伴います。これらの危険には:
- 感電
- 騒音
- アーク光への曝露
- 爆発の危険
高電圧電気と高温を伴うプロセスは、人間にとって危険です。手作業溶接工は溶接プロセス中、常にこれらの危険にさらされます。潜在的な怪我には:
- 火傷
- 感電死
- 聴力損失
- 失明
労働災害はコストがかかります。この費用はロボット溶接機の使用で軽減できます。ロボットがプロセスから危険を取り除くわけではないことを忘れないでください。ロボットは単に人間オペレーターをプロセスから直接切り離すだけです。ロボット溶接機を施設に導入する際は、適切な安全プロトコルとリスク軽減戦略を遵守してください。
溶接に使用されるロボットタイプ
技術的には、あらゆるタイプの定置型ロボットを溶接用途に使用できます。これらのロボットタイプには:
- 垂直多関節アーム
- 6軸ロボット
- SCARAロボット
- 円筒座標ロボット
- 直交ロボットまたはガントリーロボット
これらのロボットのいずれも、アームの先端に溶接工具を取り付けられれば溶接機になります。しかし、6軸タイプが溶接ロボットとして圧倒的に一般的です。理由は、最も柔軟なロボットタイプだからです。6軸ロボットは、他のロボットタイプでは不可能な角度で溶接するために自在に姿勢を変えられます。また、多くの溶接用途で必要とされる広い可動範囲にも対応できます。
ロボット溶接業界の最近の革新は、溶接用協働6軸ロボットの登場です。協働ロボットは、標準的な産業用ロボットより新しいプロセスを教えるのが容易です。教示プロセスは多くの場合、ハンドガイディング技術で行われます。オペレーターがロボットを手でガイドしてプロセスをなぞらせ、溶接する新しい部品を教えます。これにより、中量生産用途にもロボティクスの居場所が生まれました。標準的な産業用ロボットでは、新しい部品を教えるために新しいコードを書く必要があります。これには専門家が数時間から数日かけてコードの開発とテストを行う必要があります。一方、オペレーターならコボットに新しい部品を数分で教えられるかもしれません。
ここで重要な注意点は、協働溶接ロボットには制限があることです。サイズ、速度、可搬重量などの要因により、協働ロボットがすべての溶接用途に適するわけではありません。御社の用途の具体的な要件を考慮し、協働ロボットが適切なソリューションか判断することが重要です。エキスパートがこの判断をお手伝いできます。HowToRobotの独立アドバイザーネットワークが、どこをどう自動化すべきか判断するお手伝いをします。
その他の考慮事項
ロボット溶接機には、考慮すべき追加事項があります。追加装置なしでロボットをプロセスに導入できることは稀です。また、ロボットがすべての溶接用途で機能するとは限りません。これらの理由から、経験豊富なサプライヤーを特定することが重要です。
RFIツールでサプライヤーにソリューションを依頼してください。 彼らは御社のプロセスをいかに自動化できるか、迅速かつ容易に回答します。
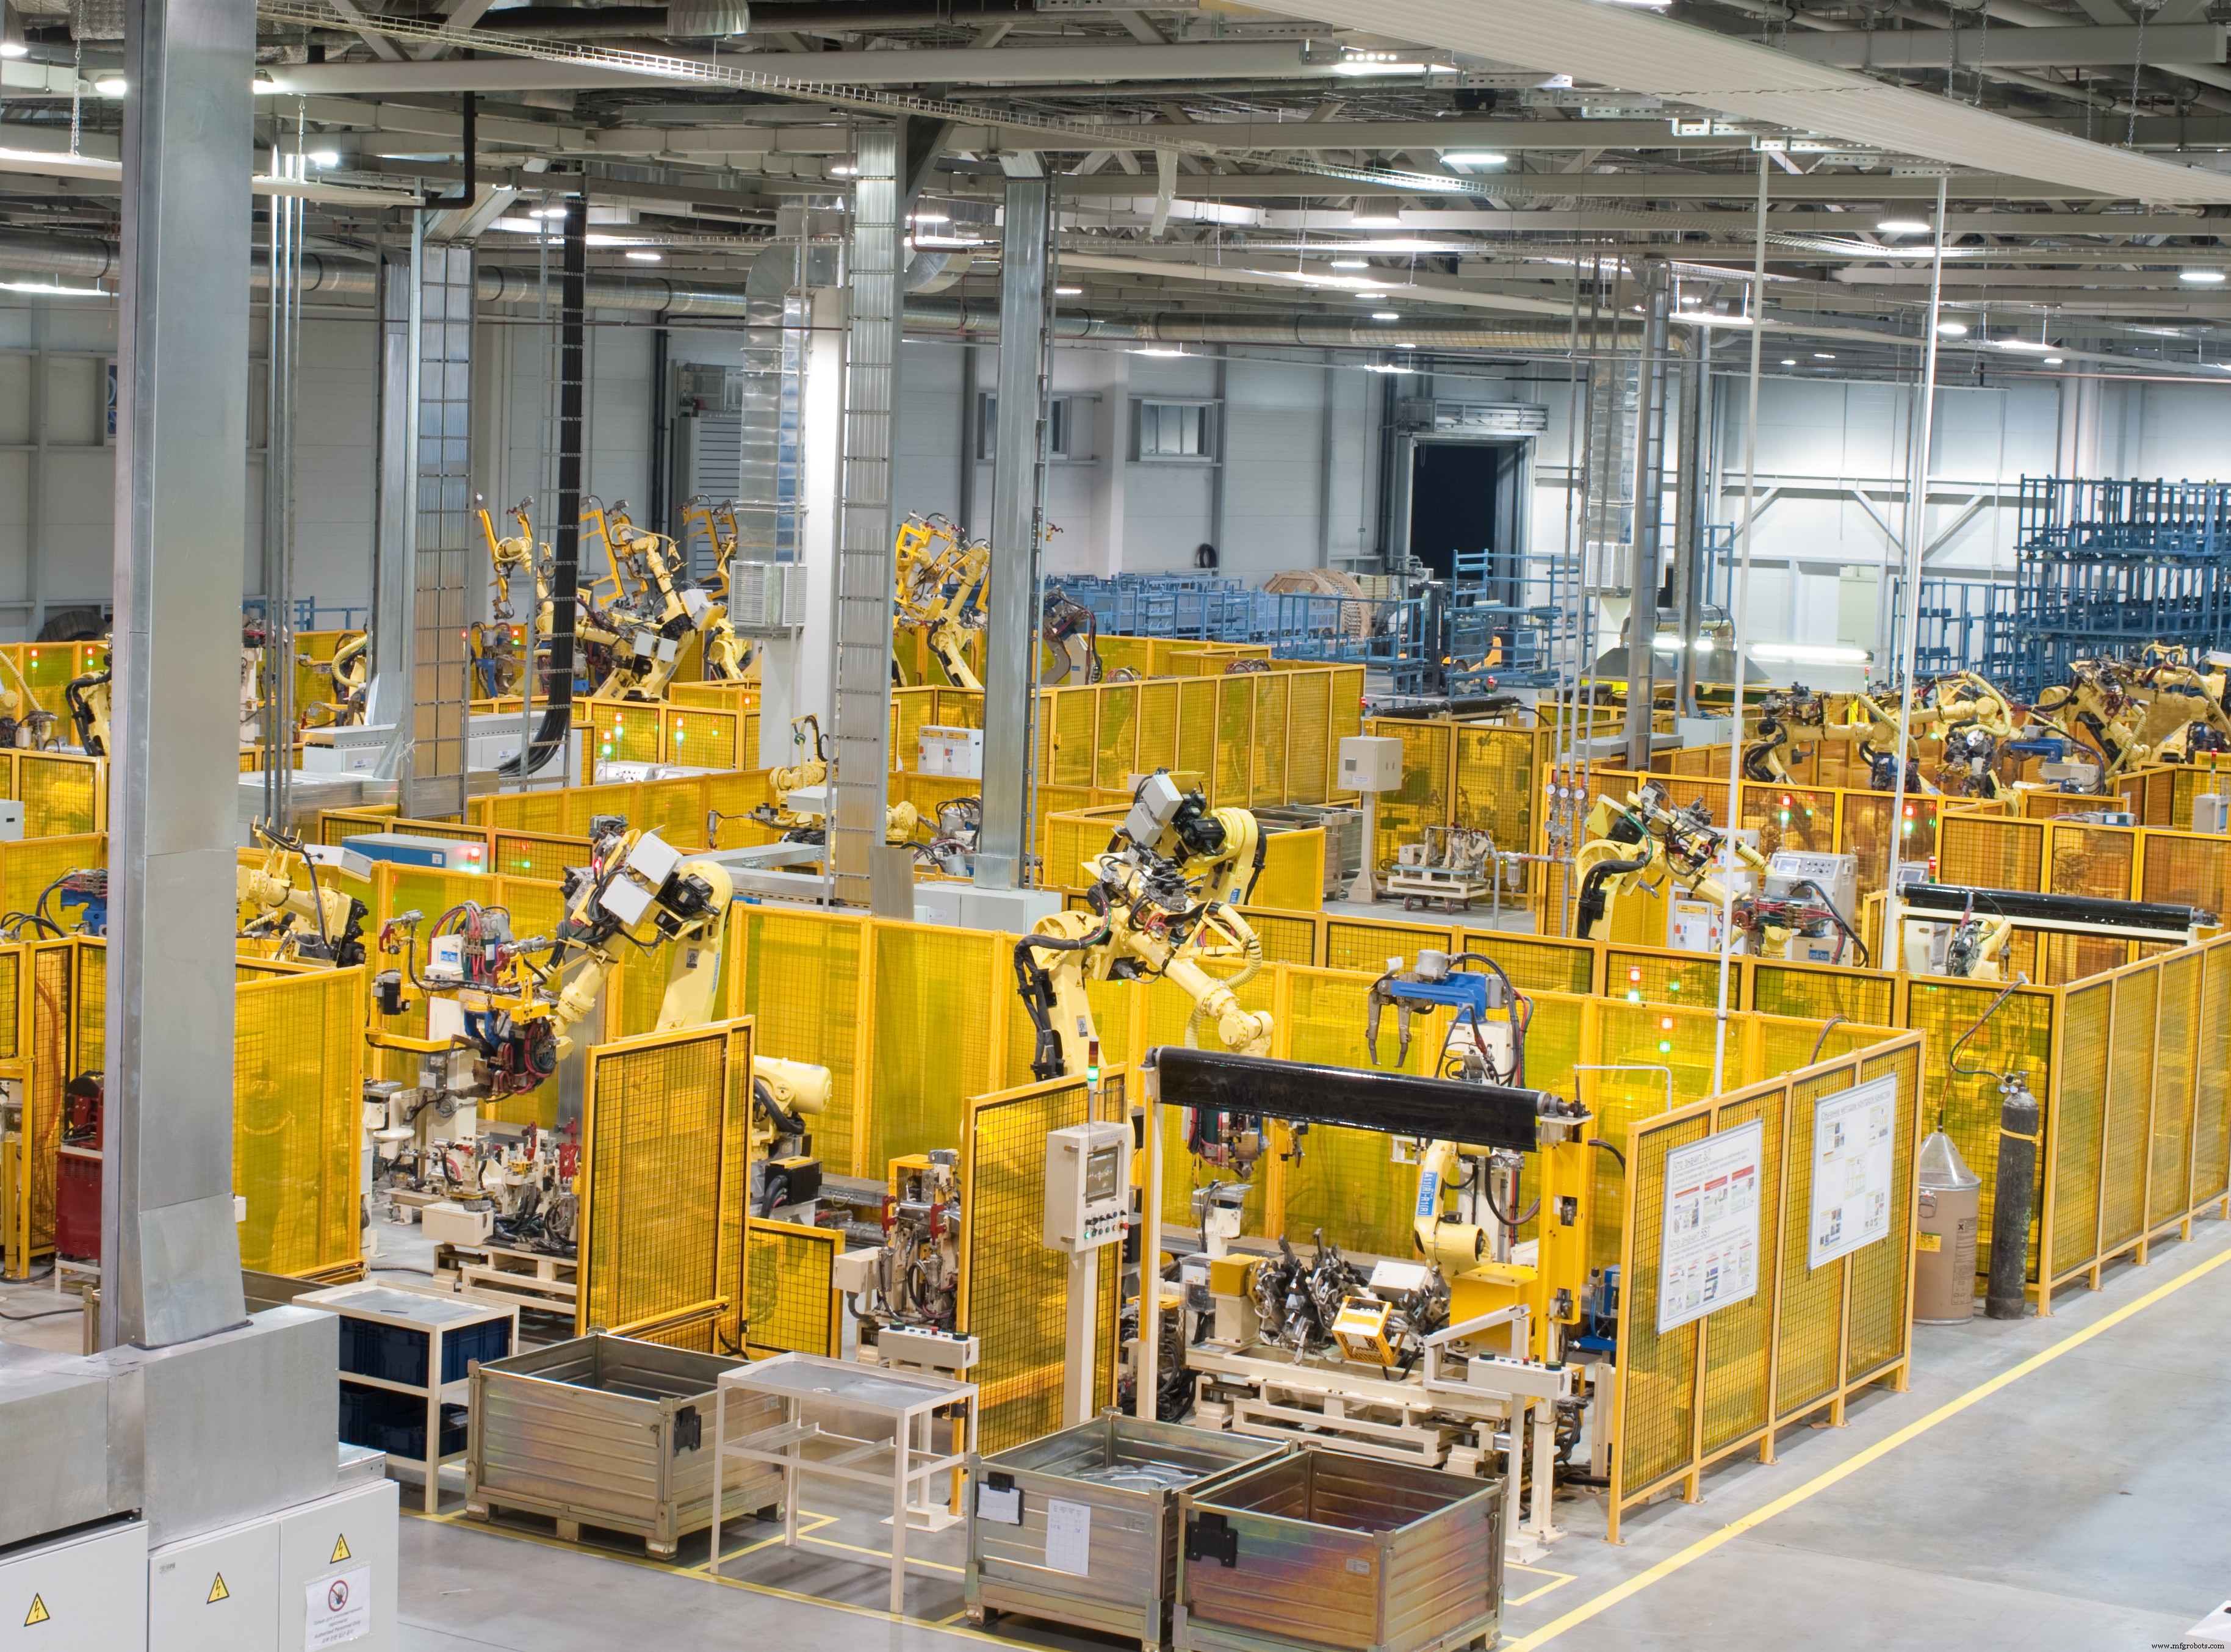
追加装置には治具と安全システムが含まれます。治具とは、溶接される部品をロボットに予測可能な方法で保持・提示する機械システムです。用途に応じて、治具はロータリーテーブルやクランプシステムなどになります。治具はかなり高額になることもあります。このため、溶接プロセスで部品をロボットにどう提示するかを考えることが重要です。
あらゆるロボットと同様に、安全装置もプロジェクト全体のコストに含める必要があります。安全装置には:
- 安全柵
- センサー
- ライトカーテン
- 安全スキャナー
- 安全リレー
溶接プロセスには追加の危険があるため、安全性の考慮がさらに重要になります。ロボットはタスクを自動的に繰り返し実行するよう設計されています。安全システムは、人間オペレーターや障害物が存在する場合、ロボットが安全かつ予測可能な方法で振る舞うことを保証します。
溶接ロボットが不向きなケース
ロボットが御社の用途にメリットをもたらさない特定のシナリオがあります。特定のプロセスでは、使用される製品タイプの変動が大きすぎる場合があります。例えば、少量多品種のカスタム部品を生産するビジネスを考えてみてください。このビジネスでは、年間に何度もロボットをリプログラミングする必要が生じるかもしれません。この追加コストとダウンタイムにより、ロボットがこのプロセスで非効率になる可能性があります。
他のリスクには、特定の用途でのロボットへの依存があります。単一のロボット故障がプロセス全体を止める場合、リスクにさらされます。このため、予防保全対策とスペアパーツの確保が重要です。
次のステップ
サプライヤーディレクトリを閲覧して、御社の用途やロボットブランドを専門とする近くの企業を見つけられます。15,000社以上のサプライヤーを網羅したディレクトリで、関連企業と素早く簡単につながれます。
ロボット溶接システムには多額の初期投資が必要であることを忘れないでください。これにより、一部のメーカーにとってロボット溶接市場への参入障壁は高くなります。HowToRobotのRFQツールを使えば、御社のニーズに基づいてロボットサプライヤーから見積もりとオファーを受け取り、コストがどの程度になるか把握できます。
産業用ロボット
- ロータリーテーブルインデクサーで精度向上:金属加工精度を高める仕組み
- ロボットが高まる需要に応えビジネス成長を牽引する7つの理由
- 労働力不足に対処する:自律走行搬送ロボット(AMR)で業務効率を最大化
- CNCルーターがビジネス運営を変革する方法
- IIoT駆動プロセス最適化によるロボット溶接ROI最大化 - 第4部
- ロボット溶接:労働力不足解消と安全性向上でROIを向上 - 第3部
- ロボット溶接ROI:稼働率と効率向上でメーカーに貢献 - 第2部
- ロボット溶接でROI最大化:メーカーへの洞察 - 第1部
- VR(仮想現実)活用で産業用ロボット設計を最適化
- IoTが気候アクションを推進する:接続性を炭素削減に変える
- ITパフォーマンス向上:AIOpsとオブザーバビリティでダウンタイム削減とユーザー満足度向上