



スナップフィット設計の極意:タイプ、ベストプラクティス、生産効率
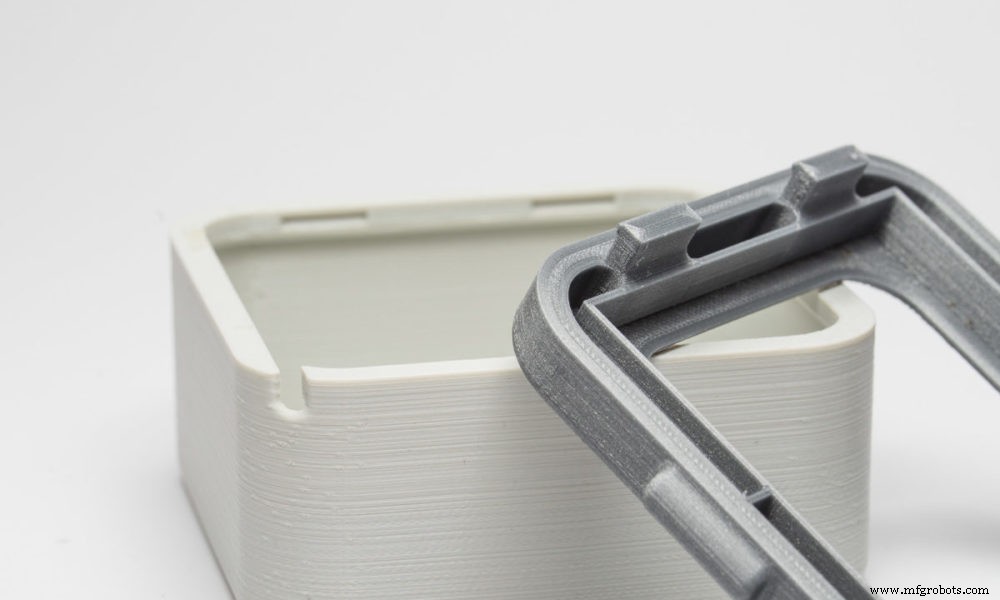
産業デザイナーとして、露出したファスナーで製品の美観を損ないたくないはずです。今日の製造環境も、高品質部品の効率的な生産を求めています。これは一見矛盾しているように見えます。しかし、解決策はスナップフィット設計を用いた部品組立にあります。
スナップフィットジョイントで部品を設計すると、生産の時間とコストを節約できます。材料コストと部品点数を削減するだけでなく、組立容易性も向上します。従来の射出成形技術はスナップジョイント製造に実用的であることが証明されています。しかし、3Dプリントスナップフィット設計には新たな機会が生まれています。
したがって、スナップフィット設計とそれが製造システムとどう反応するかを理解することが重要です。スナップフィット設計には特定の課題があります。本記事では、主要な特徴、重要な分類、一般的な試作課題を克服するベストプラクティスについて議論し、複雑なスナップフィットの世界をナビゲートするお手伝いをします。
スナップジョイントの概要
スナップフィットジョイントは、部品を組み立てる最もシンプルで効率的な方法の一つです。スナップジョイントでは、通常さまざまなタイプのファスナーと工具が不要です。最もシンプルな形では、スナップジョイントはスタッド、フック、ビーズのような小さな突起です。この突起のたわみが組立時に発生します。
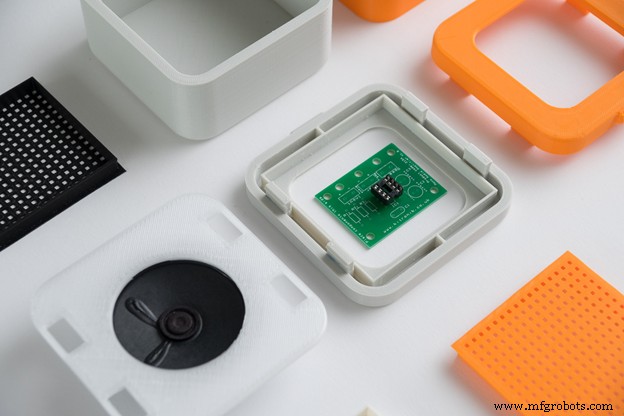
主な目的は、相手部品の特徴を捕捉することです。つまり、一方のコンポーネントの突起部分が結合時にたわみ、相手コンポーネントに存在する特徴を捕捉します。
通常、ユーザーは組立前にスナップフィットジョイントへのアクセスを必ずしも必要としません。これにより、スナップフィット設計の自動化がはるかに容易になります。スナップ設計は、接続が永久的か一時的かも決定します。つまり、工具/力でリリースできるかどうかです。
射出成形スナップフィットの重要な基準の一つは、組立と分解時の柔軟な特徴の変位です。スナップジョイントはプラスチック部品でよく採用されます。したがって、フィットに柔軟性が許容されます。プラスチック材料は合理的なレベルのひずみと弾性を許容するため、部品を損傷させるリスクなしに大きなたわみが可能です。
結合状態では、スナップフィットは通常無負荷で、最小限の変位しかありません。これによりプラスチック材料に有用です。応力のかかったプラスチックではクリープが発生し、時間とともにプリテンションを失う可能性があります。
本質的に、剛性のあるロケータ要素が結合部品の位置決めを助けます。これにより、フィットの変位とジョイントからのリリースを防止します。キャッチ、リセス、ラグなどがこの場合の良い選択肢です。
スナップフィットジョイントは幅広い用途に有用です。いくつかの基本的なフィットタイプを組み合わせることで、業界標準と特定の設計要件を満たせます。これによりプラスチックスナップフィット設計例の多様性が広がります。
スナップフィットジョイントの種類
利用可能なスナップフィット設計の可能性は広範囲にわたります。このセクションでは、最も一般的な3種類のスナップジョイントについて説明します。それらは以下の通りです:
カンチレバースナップジョイント
これらは製造で最も一般的なスナップフィットジョイントタイプです。シンプルな幾何学形状を持ち、スナップフィット設計への実装が容易です。結合プロセス中のひずみ計算も簡単です。
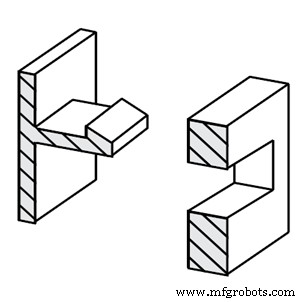
基本設計には、先端にテーパーフックを持つカンチレバービームが含まれます。また、結合パートナー側に一致するリセスがあります。構造は、テーパー面が結合パートナーの表面に沿ってスライドすることを示します。これによりカンチレバーが曲がり、フックがリセスに達して元の変形していない状態にスナップバックします。
ジョイントは永久的でも、分離力でリリースをサポートすることもできます。この属性は、フックとリセスの間に生じる表面角度に依存します。場合によっては、カンチレバーがストレートバーとして来ないこともあります。U字型やL字型のカンチレバーを持つ設計もあります。これらはプラスチック部品で一般的です。
これらの形状は、より多くのスペースを取らずに長いカンチレバーをサポートする利点があります。したがって、コンパクトな環境でより低いたわみ力を許容します。これらのU字型・L字型カンチレバーが部品のエッジにある場合、射出成形設計でスライダーが不要になります。
トーションスナップジョイント
カンチレバースナップフィット設計とは異なり、トーションスナップフィットはバーをねじることでビームをたわませます。分離可能な接続を作るシンプルな方法です。これらの堅牢なソリューションは、経済的で洗練された結合方法にもなります。ロッカーアームの設計により、結合パートナーの容易な開放が可能です。
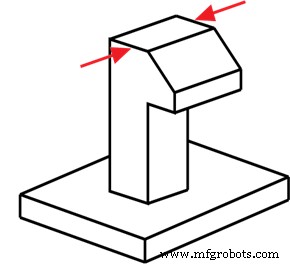
ロッカーアームのたわみ力は、そのシャフトのねじりによって与えられます。スナップフィットロッカーアームとトーションバーは、最高の接続性のために一体成形されます。フックのビームがトーションバー軸を超えて延びているとき、シーソー機構が発生します。ユーザーはビームの自由端を押すだけでフックを持ち上げ、ジョイントを解放できます。
アニュラースナップジョイント
アニュラースナップジョイントを使用するスナップ設計は、通常楕円形または円形の部品向けです。これらの部品にはペンキャップや容器の蓋が含まれます。このタイプのスナップフィットジョイントは、一方のコンポーネントの円周にリッジを持ちます。このリッジが第2コンポーネントの溝にロックします。曲げのほか、組立時に引張または圧縮フープ応力が発生する可能性があります。
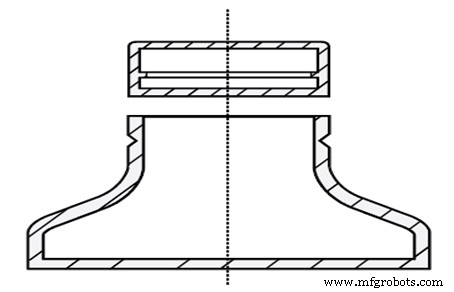
これらは組立時に課題となり得る多軸応力です。単純な円形幾何学のひずみは、結合コンポーネントの直径に基づいて推定できます。アニュラースナップフィットの重要な特性は、円周の圧縮と伸張です。
フックの円形配列をアニュラースナップフィット設計と混同することがよくあります。しかし、これは異なります。アニュラーフィットでのたわみは曲げ支配だからです。アニュラースナップフィットは、結合コンポーネントの設計によってさまざまな特性を示すことがあります。ペンキャップのように、しばしば容易にロックとリリースが可能です。一部は、結合コンポーネントの角度に依存する永久的・非リリース接続を提供することもあります。しかし、両状況で回転が許容される場合もあります。
このビデオではプラスチック用スナップフィットジョイントを紹介しています:
スナップフィット設計計算
設計で行う計算は、達成したい設計タイプに依存します。以下の表が効果的な計算の助けになります。
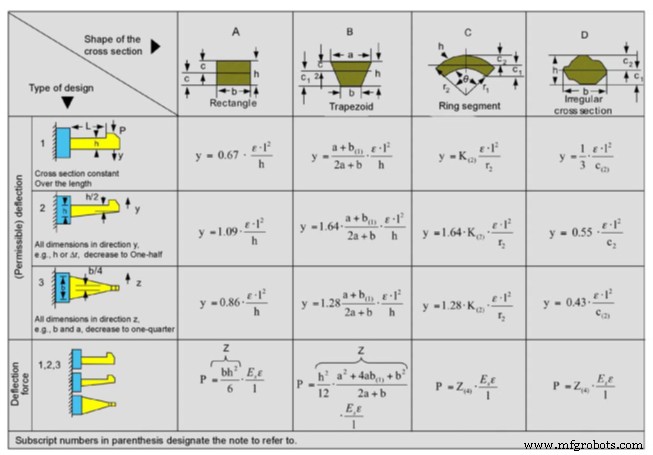
記号
- y = 許容たわみ
- b = 根元の幅
- c = 重心(外側繊維と中立繊維の距離)
- E(絶対値)= パーセンテージ/100
- E = 根元の外側繊維での許容ひずみ
- l = アーム長さ
- K = 幾何学的因子
- h = 根元の厚さ
- Es = 割線弾性率
- P = 許容たわみ力
- Z = 断面係数
- Z = I/c;I = 軸二次モーメント
スナップフィットは確かにプラスチック部品組立のコスト効率の良いソリューションです。ご提案や試作部品のニーズがあれば、RapidDirectが最適な選択です。
一般的なスナップフィット設計問題とベストプラクティス
スナップフィット設計は万能の手順ではありません。射出成形スナップフィットや3Dプリントプロセス中に課題が生じることがあります。ここでは、エンジニアがスナップフィット設計時に直面する課題について議論します。
応力集中
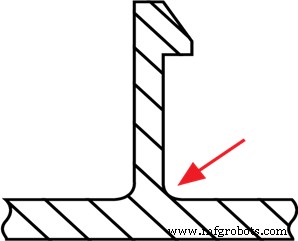
カンチレバースナップジョイント使用時にシャープコーナーが発生すると、根元に応力が集中します。これによりカンチレバーがせん断破壊しやすくなります。
クリープの発生
プラスチックや熱可塑性樹脂は一般的にクリープしやすいです。これは材料が応力下にあるときの漸進的な変形です。時間とともにクリープがコンポーネント間の接続を損ない、無用にする可能性があります。
繰り返し・疲労荷重による破壊
スナップフィットの繰り返し組立と分解があると、材料の応力より低い応力で破壊が生じる可能性があります。疲労破壊は高荷重頻度でよく発生します。
公差問題
ギャップが適切に配置されていないと、公差問題が発生します。公差問題があると、コンポーネントが完璧にフィットしません。
関連:射出成形公差:4つの方法で最適化
スナップフィット設計のエンジニアリングベストプラクティス
スナップジョイント組立のひずみと応力を減らすさまざまな設計機能があります。それらには以下が含まれます:
カンチレバー根元にフィレットを追加
カンチレバー根元にフィレットを追加することは、部品全体に応力を分散させ、より強い接続を作る優れた方法です。推奨フィレット半径は、カンチレバー根元の厚さの少なくとも0.5倍です。
設計をテーパーさせる
良い設計実践は、カンチレバービームの断面を長さに沿って減らすことです。これにより材料使用量が減り、材料内の応力分布がより均一になります。
クリップ幅を増やす
この実践の目的は、スナップフィット設計に強度を追加することです。適切な剛性レベルを得るための試行錯誤の初期プロセスになるかもしれません。しかし、推奨クリップ幅は少なくとも5mmです。
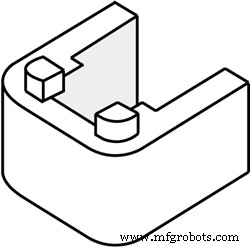
ラグの追加を検討
組立へのラグ追加は、部品の位置決めを助けます。また、クリップからのせん断力の一部を移転させるのにも役立ちます。
ビルド方向を考慮
ベッドから垂直に上方向へ構築されるスナップジョイントの設計は避けるべきです。これらはプロセスの異方性により通常弱くなります。カンチレバーや他のスナップフィットも、組立時にのみたわむべきです。コンポーネント接続時にたわんではいけません。
結論
スナップフィットは製造業者にコストと性能のユーティリティを提供します。しかし、スナップフィット設計は複雑で反復的なプロセスになり得ます。したがって、スナップフィットジョイントで最高の成果を得るには、いくつかのシンプルな製造ベストプラクティスに従うだけで十分です。これにより試作ライフサイクルがさらに短縮されます。
RapidDirectはすべてのスナップフィット設計ソリューションの頼れるパートナーです。プラスチック製造は当社の試作プロセスの重要な側面です。関連プロセスと技術のスペシャリストであるエンジニアを擁しています。RapidDirectを選べば、高品質なオンデマンドサービスが確実です。これらすべてが競争力のある料金で提供されます。設計ファイルをアップロードするだけで即座に見積もりが取得できます。
複合材料
- 作業指示書の理解:運用管理における必須知識とベストプラクティス
- 軸受けはめあい(フィット)の基礎:3種類と正しい選び方
- パワーハンマーとは?種類、設計、動作原理を徹底解説
- 機械工学における「はめあい」完全解説:すきまはめ、しまりはめ、中間はめ
- 適切な機械的フィットの選択:エンジニア向けガイド
- ロボット溶接最適化:プログラミング課題を克服する実証済みベストプラクティス
- 油圧システムケア:実証済みベストプラクティスとメンテナンスのコツ
- 配管とアクセサリー選定の必須ガイドライン:効率向上とエネルギーコスト削減
- リモート採用の完全ガイド:必須ツール、ベストプラクティス、最新トレンド
- IICとTIoTAが連携しIoTセキュリティとブロックチェーン標準を強化
- プレキャストコンクリートボラード:安全性とデザイン性を両立する最適解