



プラスチック部品のウェルドライン:原因、欠陥、防止策を徹底解説
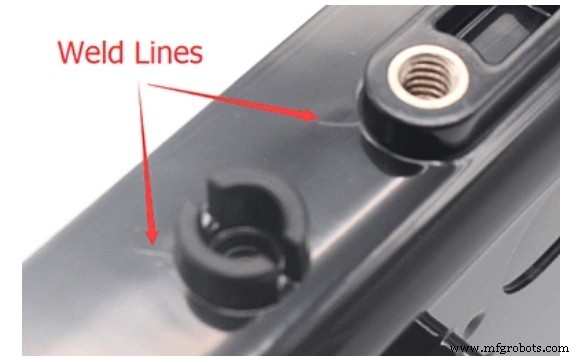
完成部品に欠陥や傷があると、誰もが不満を感じます。プラスチック製部品では、傷が部品の機能不全につながる可能性があるため、さらに深刻な問題となります。プラスチック部品のこうした傷の一例がウェルドラインです。
これらのラインは、プラスチック製品に深刻な影響を与え、生産プロセス全体の失敗を招く恐れがあります。これは通常、プロセスを最初からやり直す必要があるため、多額の損失を意味します。これを回避するため、本記事ではウェルドラインの原因、引き起こす欠陥、防止方法を解説します。
ウェルドラインはどう現れるか
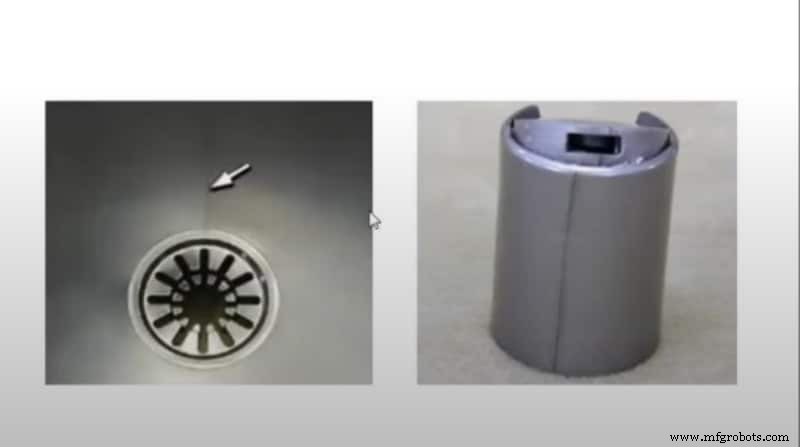
ウェルドライン(ノットライン、キットラインとも呼ばれる)は、成形プロセス中に2つ以上の流れフロントが「結合(ニット)」または「溶接(ウェルド)」できないときに、それらが出会う線です。これらのラインは通常、穴や障害物の周りに発生し、成形部品に局所的な弱い領域を生み出します。
機械技師がウェルドラインに関連してよく使うもう一つの用語はメルドラインです。両者は外観が似ていますが、微妙な違いがあります。違いは2つの流れフロントの合流角度です。ウェルドラインの場合、合流角度は常に135度未満です。これを超える角度ではメルドラインとなります。
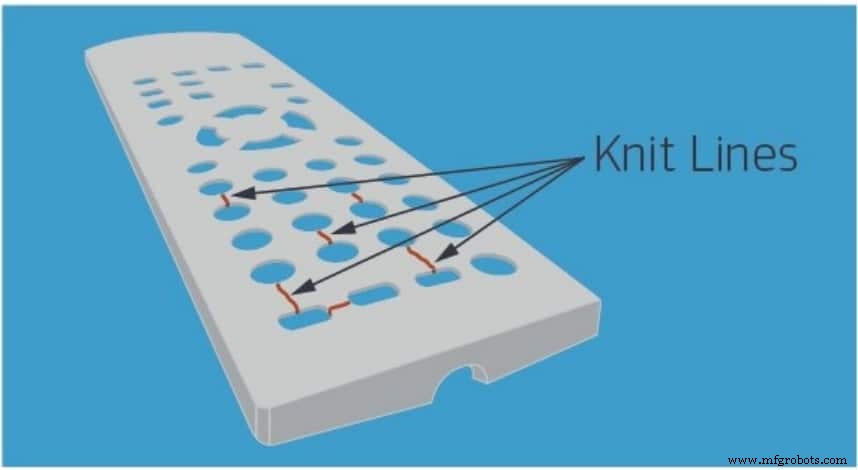
この現象がどう形成されるかをよりよく理解するには、プラスチックが流れるときに何が起こるかを知る必要があります。プラスチックが流れると、滑らかな連続した流れフロントを形成します。障害物に接触しない限り、この流れは全体を通して滑らかです。
しかし、流れがピンなどの物体や障害物に接触すると、すぐに2つの異なる部分に分かれて物体を回り込みます。これで、物体の一方を通る側と、反対側を通る側の2つの異なる側ができます。
流れは前方で再合流し、表面にわずかな窪みを残します。このわずかな窪みが、ウェルドラインまたはノットラインと呼ばれる微細な線です。しかし、ウェルドラインは流れ全体を通して継続するとは限りません。したがって、流れが続くと、2つの流れフロントが徐々に再合流して一つの中断のない流れフロントを形成することがあります。これがウェルドラインがプラスチック射出成形で消えるまで続きます。
ウェルドラインの原因
多くの部品欠陥と同様に、いくつかの要因が部品設計中のウェルドライン形成に寄与します。これらの要因には以下が含まれます:
- 圧力
- 温度
- 金型設計
- 速度
- 不純物
- 過剰な離型剤
圧力
流れを押し戻して再合流させるのに圧力が不十分な場合、広いウェルドラインが生じます。これは機械の故障や設定の不適切さ、金型設計の問題が原因で起こり得ます。
温度
温度が十分高くないと、早期凝固が始まる可能性があります。一部が固化しても他の部分はまだ流れている状態になります。これによりウェルドラインが生じることがあります。
連続した樹脂流動に必要な温度が、さまざまな場所で低下する可能性があります。そのような場所には、金型、金型へのランナー、射出成形機などがあります。
金型設計
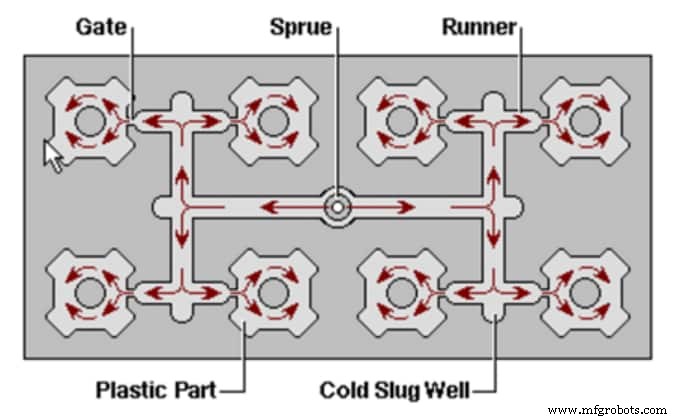
設計不良の金型は、設計のさまざまな領域でウェルドラインを引き起こす可能性があります。ノットラインを引き起こす金型設計の一般的なエラーには、不適切な壁厚と不適切に配置されたゲートがあります。
速度
速度が低いと、樹脂は金型をゆっくり通過します。これによりフロントが同時に冷却されない可能性があります。一方がもう一方に触れる前に冷却されると、射出成形でノットラインが生じます。
不純物
樹脂に不純物が含まれていると、金型をスムーズに流れません。これにより流れの一方が他方より速くなる可能性があります。
過剰な離型剤
離型剤が多すぎると、機械を通すにより高い圧力が必要になります。そうでなければ速度が低下し、ウェルドラインを生じさせる可能性があります。
ウェルドラインを避けるべき理由
射出成形におけるノットラインは、表面外観と部品強度が重要な懸念事項である場合特に望ましくありません。したがって、以下の理由で避けるべきです:
脆弱性
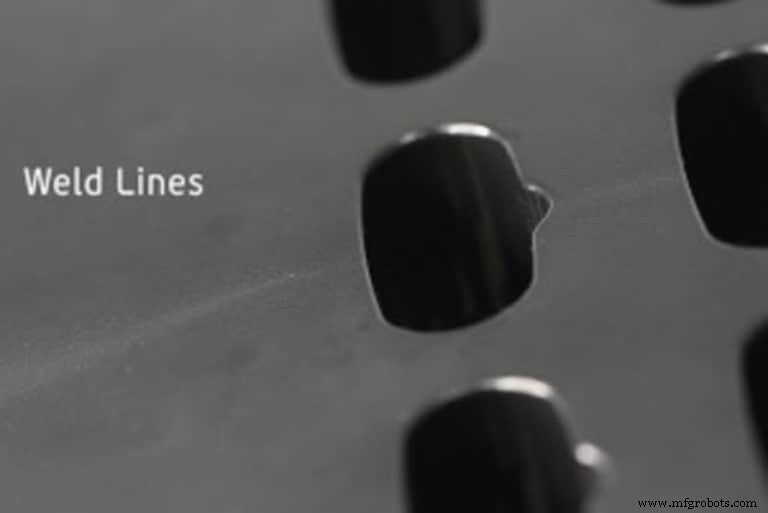
ウェルドラインは通常、部品で最も弱い領域です。したがって、材料はそのような領域から容易に破断します。部品が優れた強度を必要とする目的で設計されている場合、ウェルドラインによる脆弱性がその目的への効果的な奉仕を妨げる可能性があります。
例えば、部品のネジ穴周辺にノットラインがある場合、ネジを穴に通して締め付けるときにラインが破断するかもしれません。
表面外観の変形
ノットラインは設計の外観を変形させる可能性があります。デザインを魅力的に見せるためにどれだけ努力しても、単一のノットラインがデザインを変形させる注目ポイントになるかもしれません。
ノットライン除去のヒント
プラスチック射出成形のウェルドラインは、成形プロセス全体で単一のフロントを確保することで除去できます。また、ラインが適切に覆われることを確実にすることでもノットを除去できます。以下のヒントがこれを達成するのに役立ちます:
- 部品設計を変更する
- 金型設計を変更する
- 成形条件を調整する
部品設計を変更する
壁厚を増やすことで可能です。これにより圧力伝達が促進され、より高い溶融温度も確保できます。部品壁を厚くすると樹脂の冷却速度を遅くできます。これにより、樹脂が未充填部分に広がる時間が増え、最終的に冷却・凝固します。
しかし、部品壁を厚くしすぎないよう注意しなければなりません。そうするとヒケが発生する可能性があります。
部品厚さ比を減らすこともできます。より軽い流れで、液体がより広い範囲を速くカバーできます。これによりウェルドラインを閉じられるはずです。
ゲートの寸法と位置を調整することもできます。ノットラインを引き起こす部分を、設計のエッジから可能な限り遠ざけます。エッジに近すぎると、容易に破断する恐れがあります。
金型設計を変更する
ゲートとランナーのサイズを大きくすることで金型設計を変更できます。また、ウェルドライン射出成形での閉じ込められた空気を除去すべきです。除去しないと、部品設計に未充填部分が生じ、さらなる弱体化を招きます。ウェルドライン領域にベントを配置することで、閉じ込められた空気を除去できます。
金型設計を変更するもう一つの方法は、ゲート設計を変えることです。これによりウェルドライン射出成形を排除するか、高充填圧力と高温でゲート近くに形成されるようにできます。
成形条件を調整する
ウェルドラインをプラスチック射出成形で除去するもう一つの方法は、成形条件を調整することです。条件は温度、射出速度、射出圧力です。
溶融温度が低い、または射出速度と圧力が低い場合、より顕著なウェルドラインで終わる可能性があります。したがって、これらの条件を高めることでウェルドラインを除去できます。
結論
完成プラスチック部品にウェルドラインがあるのは、あらゆるコストをかけて避けるべき製造欠陥です。製品表面に醜い傷を残すだけでなく、脆弱性増大などの機能的欠点もあるからです。
完成プラスチック製品が最高品質でウェルドラインのない状態であることを確実にするには、RapidDirectが最適な選択です。当社は常にクライアントを満足させる最高の製造品質と機能品質の部品を提供します。ご連絡から12時間以内に、部品生産コストの見積もりをお送りします。
また、すべてのご注文に対して、プロフェッショナルなDFM解析と金型フロー解析、設計フィードバックを無料で提供します。これにより、お客様の設計を最適化し、製品に欠陥がないことを保証します。
私たちとともに、最高品質の射出成形プラスチックを手に入れましょう。
複合材料