



ハイブリッドオーバーモールド部品が複合材市場を革新、コスト・重量・強度を同時達成
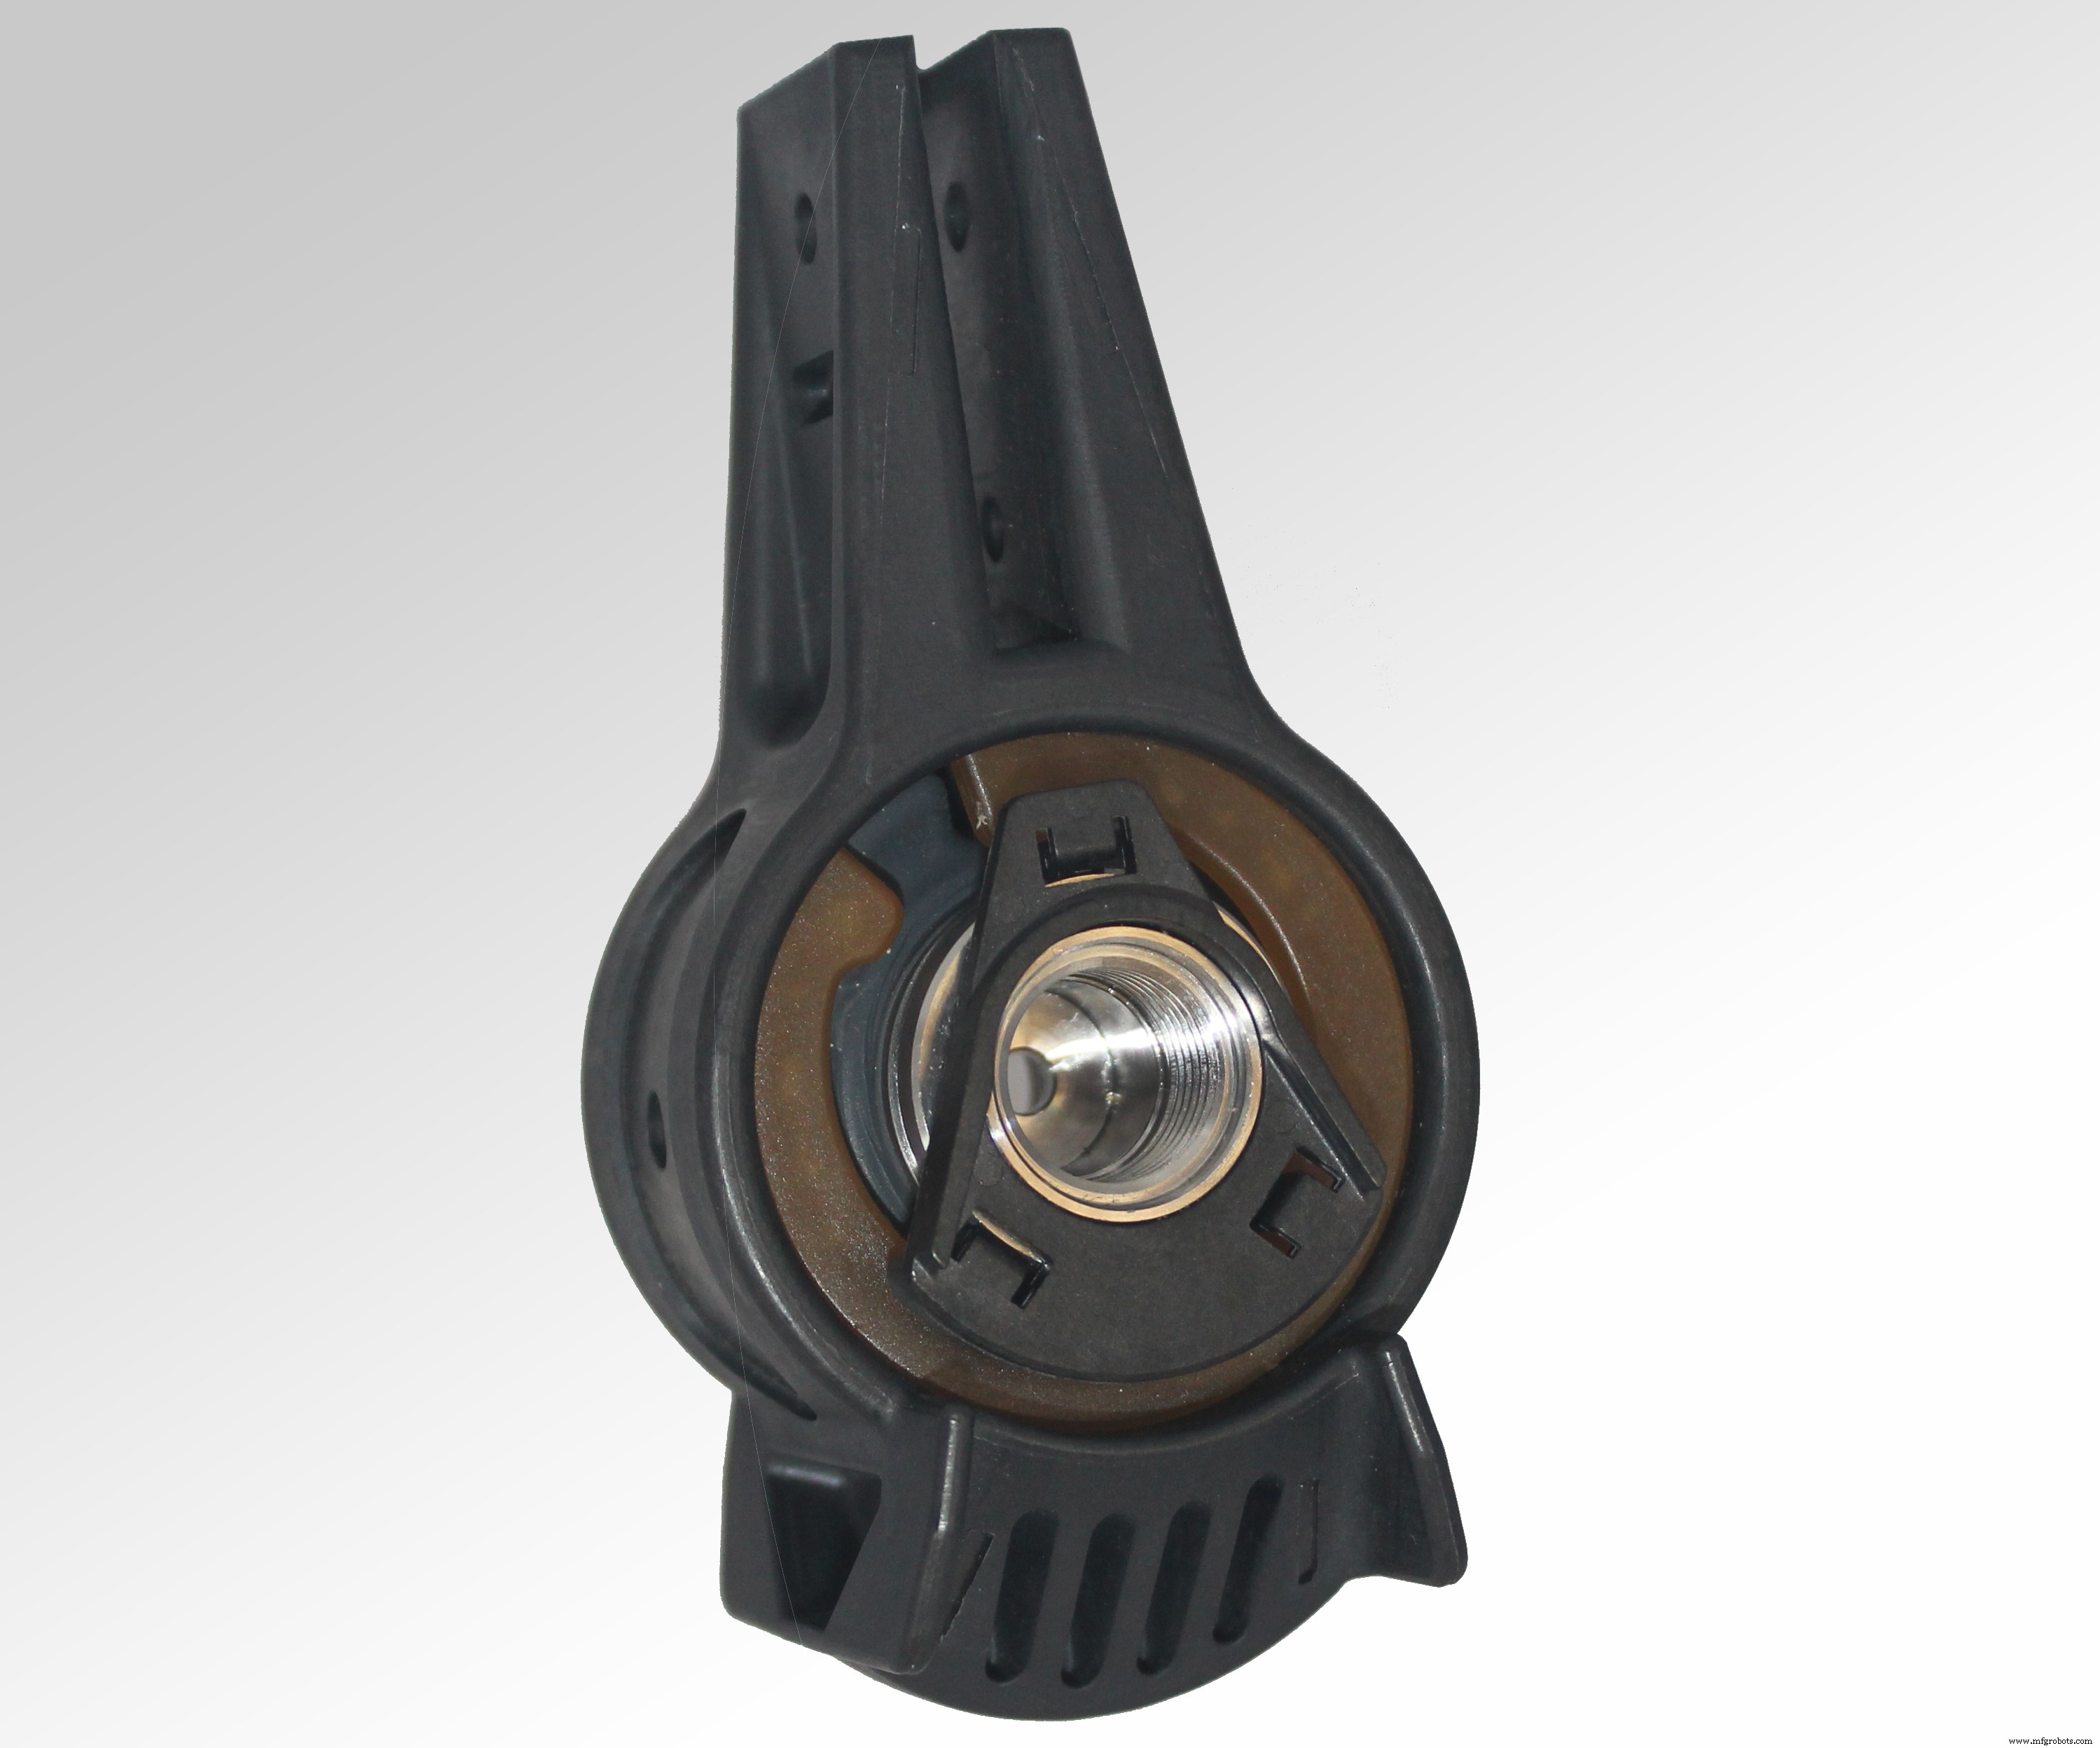
複雑さと強度。航空機収納棚用Bブラケットのようなコンポーネントは、高い複雑さと高強度要求の両方を備え、ハイブリッドオーバーモールド技術が特に適した組み合わせです。Source: すべての画像 TxV Aero Composites
製品ライフサイクル視点からの価値
航空宇宙市場では、OEMが複合材コンポーネントにプレミアムを支払うことはよくあります。軽量による燃費削減、摩耗減による長寿命、その他運用・保守コスト削減で投資が回収できるためです。この「製品ライフサイクル」視点が多くの市場と用途を複合材に開きました。しかし、複合材コンポーネントの取得コスト自体が金属版より安いケースは珍しかった。しかしこれは変わりつつあります。新しい自動化複合材製造プロセスの一部が、複合材有利に天秤を傾け始めており、その中にTxV Aero Composites(米国ロードアイランド州ブリストル)が開発したハイブリッドオーバーモールドプロセスがあります。
減法から加法へ
CNCマシンで金属部品を製造する機械加工業者たちは、金属ブランクから不要材料を削り取って部品を作るプロセスで金属チップ(切りくず)を大量に生み出すことから、自らを「チップメーカー」とニックネームで呼んでいます。これらのチップは、廃棄、リサイクラー送り、社内再処理のいずれであっても、金属切削のコスト増要因です。SFS intecのオーバーヘッド収納棚ブラケットの場合、必要な複数のフライス加工工程でアルミニウムの60-70%がスクラップになります。
この高い歩留まり損失(バイ・トゥ・フライ比)により、ブラケットのネットシェイプ/ニアネットシェイプ複合材版の原材料コストが、金属材料コストより潜在的に低くなります。「チップのせいで、安価な(ポンド単価)アルミニウムと競合できます。バイ・トゥ・フライ比が8:1なら、購入アルミの大半がスクラップになるからです」とTxVシニアアカウントマネージャーのJonathan Sourkes氏。「もう一つの要因は、各コンポーネントがフライス加工に費やす時間です。我々なら[複合材]部品を数分で作れます。時間単位ではありません。」
従来複合材プロセスの壁を突破
複雑な形状と高負荷支持性能を必要とするブラケットのようなコンポーネントについて、従来利用可能な製造オプションでは複合材版の経済的実現は困難でした。一方では、低コスト短繊維強化で高速・低タッチプロセス(射出成形など)を使えば、十分な負荷支持性能が得られません。他方では、高負荷支持性の連続繊維強化を低速・高タッチプロセス(典型的には手動積層を含む)で行えば、生産が遅すぎるか、製造コストが高すぎて最終製品が高価になります。
このようなタイプの新しい複合材用途への障壁があるため、複合材業界全体として、航空宇宙顧客のニーズと仕様を満たす十分な生産レートと負荷支持能力で、このようなコンポーネントを製造できる自動化プロセスの開発に多大なリソースを投じてきました。このような複合材コンポーネントの商業生産を視野に、TxVは2017年に設立され、ポリケトンベース複合材用途の革新的製造プロセスの商業採用加速をミッションとしています。
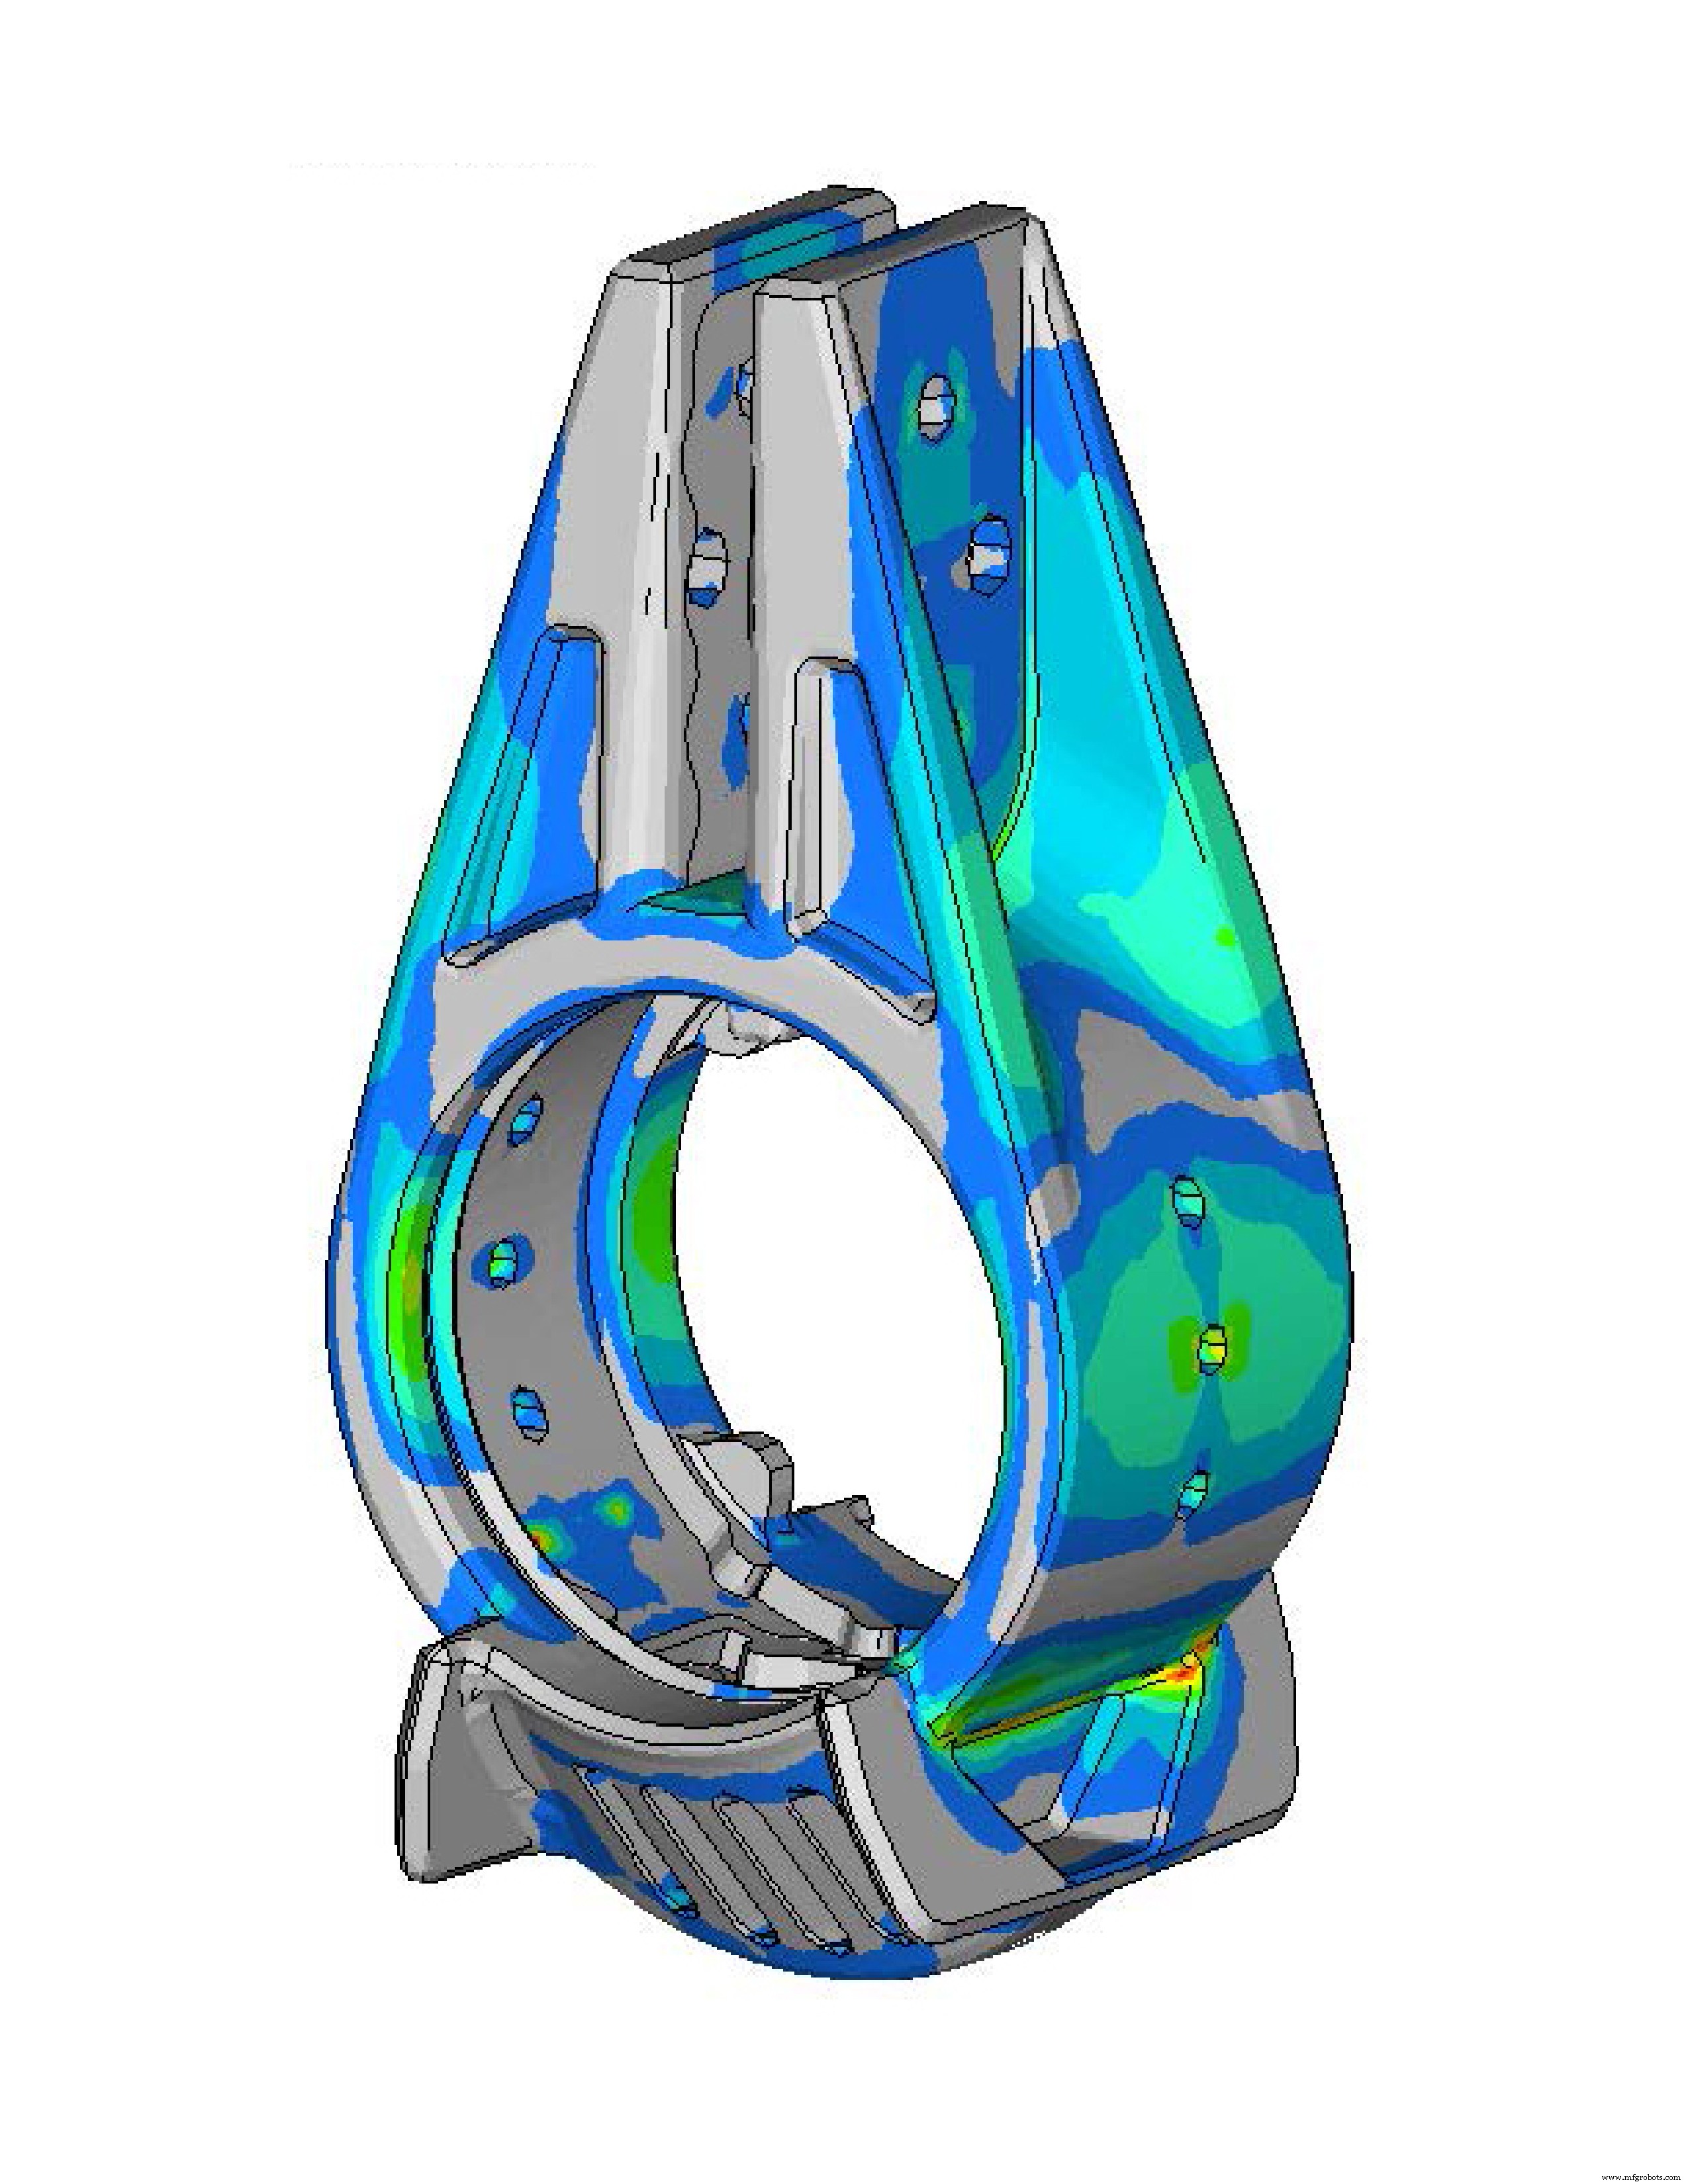
バーチャルプロトタイピング。 ラミネートとオーバーモールドの関係を特性付ける独自データを用い、物理プロトタイプの製造・試験なしで積層構成とプライ配向を反復検討。可視化された応力が想定負荷ケース範囲内になるまで反復を継続。Source: TxV Aero Composites
TxVのハイブリッドオーバーモールドソリューション
TxVのオーバーモールドハイブリッドソリューションは、複合材コンポーネント製造の最先端技術に2つの重要な進歩を組み込んでいます。第一に、連続繊維強化による強度・剛性が必要な部分の生産を自動化。第二に、射出成形の速度を活用してコンポーネントの複雑な形状を完成させます。より具体的には、荷重を担うテーラードラミネートを製造し、それをオーバーモールドして機能化と最終部品形状を同時に創出します。SFS intec Aircraft Componentsのイノベーション責任者Sascha Costabel氏によると、このハイブリッド技術は「高い機械的ストレスに耐え、従来切削加工が用いられる複数工程を要する複雑形状のコンポーネントにとって良い選択肢」です。
SFS intecとのパートナーシップは良い選択だったとSourkes氏。「グローバルリーダーとしてシステムアタッチメントを手がけるSFSは常に面白いことに取り組んでいます。非常に革新的で、新技術への投資意欲があります」と同氏。SFS intecは航空機顧客と強固な関係を持ち、再設計コンポーネントの航空宇宙業界採用に鍵となる認定プロセス実行能力も備えています。
航空機収納棚ブラケット、具体的には「Bブラケット」が、複合材再設計の第一号アタッチメントコンポーネントとして選ばれたのは、設計・製造が困難なコンポーネントの代表例だからです。協業エンジニアリング、部品概念化・設計、Altair(米国ミシガン州トロイ)有限要素解析(FEA)ツールによる性能モデリングを経て、プロジェクトチームはファーストアーティクルから反復し、モデルの検証・試験・実証を行いました。製造向け設計(DfM)が複合材ブラケット開発の中心にあり、連続繊維強化要素の自動テープ積層と、短繊維強化要素の高速射出成形という製造メリットを活用しています。
Bブラケットの製造
ハイブリッドオーバーモールドプロセスの重要な側面の一つは、同一クラスの異なるポリマーを使用することです。PAEKがブラケットの連続繊維複合材部分のマトリックス樹脂として、ポリエーテルエーテルケトン(PEEK)がオーバーモールド領域で使用されます。VICTREX PAEKとPEEKは優れた疲労・化学・耐食性、優れた煙・難燃・毒性耐性、高速成形性、溶接性を誇ります。VICTREX AE 250は、PEEKより融点が40℃低い低融点PAEK(LM PAEK)です。「溶融PEEKがLM PAEK複合材表面上を流れる際、低い融点により強固な溶融接合が生まれます」とSourkes氏は説明します。
Bブラケットの具体的原材料
- VICTREX AE 250単方向カーボンファイバー強化PAEKテープ(カーボンファイバー58%)、幅2インチ
- 短繊維カーボンファイバー充填VICTREX PEEK 150CA30(カーボンファイバー30%)
これらの材料がハイブリッドオーバーモールド生産ワークセルに供給され、以下の複数ステップでブラケットを製造します。
ステップ1. テーラードラミネートブランクの自動テープ積層
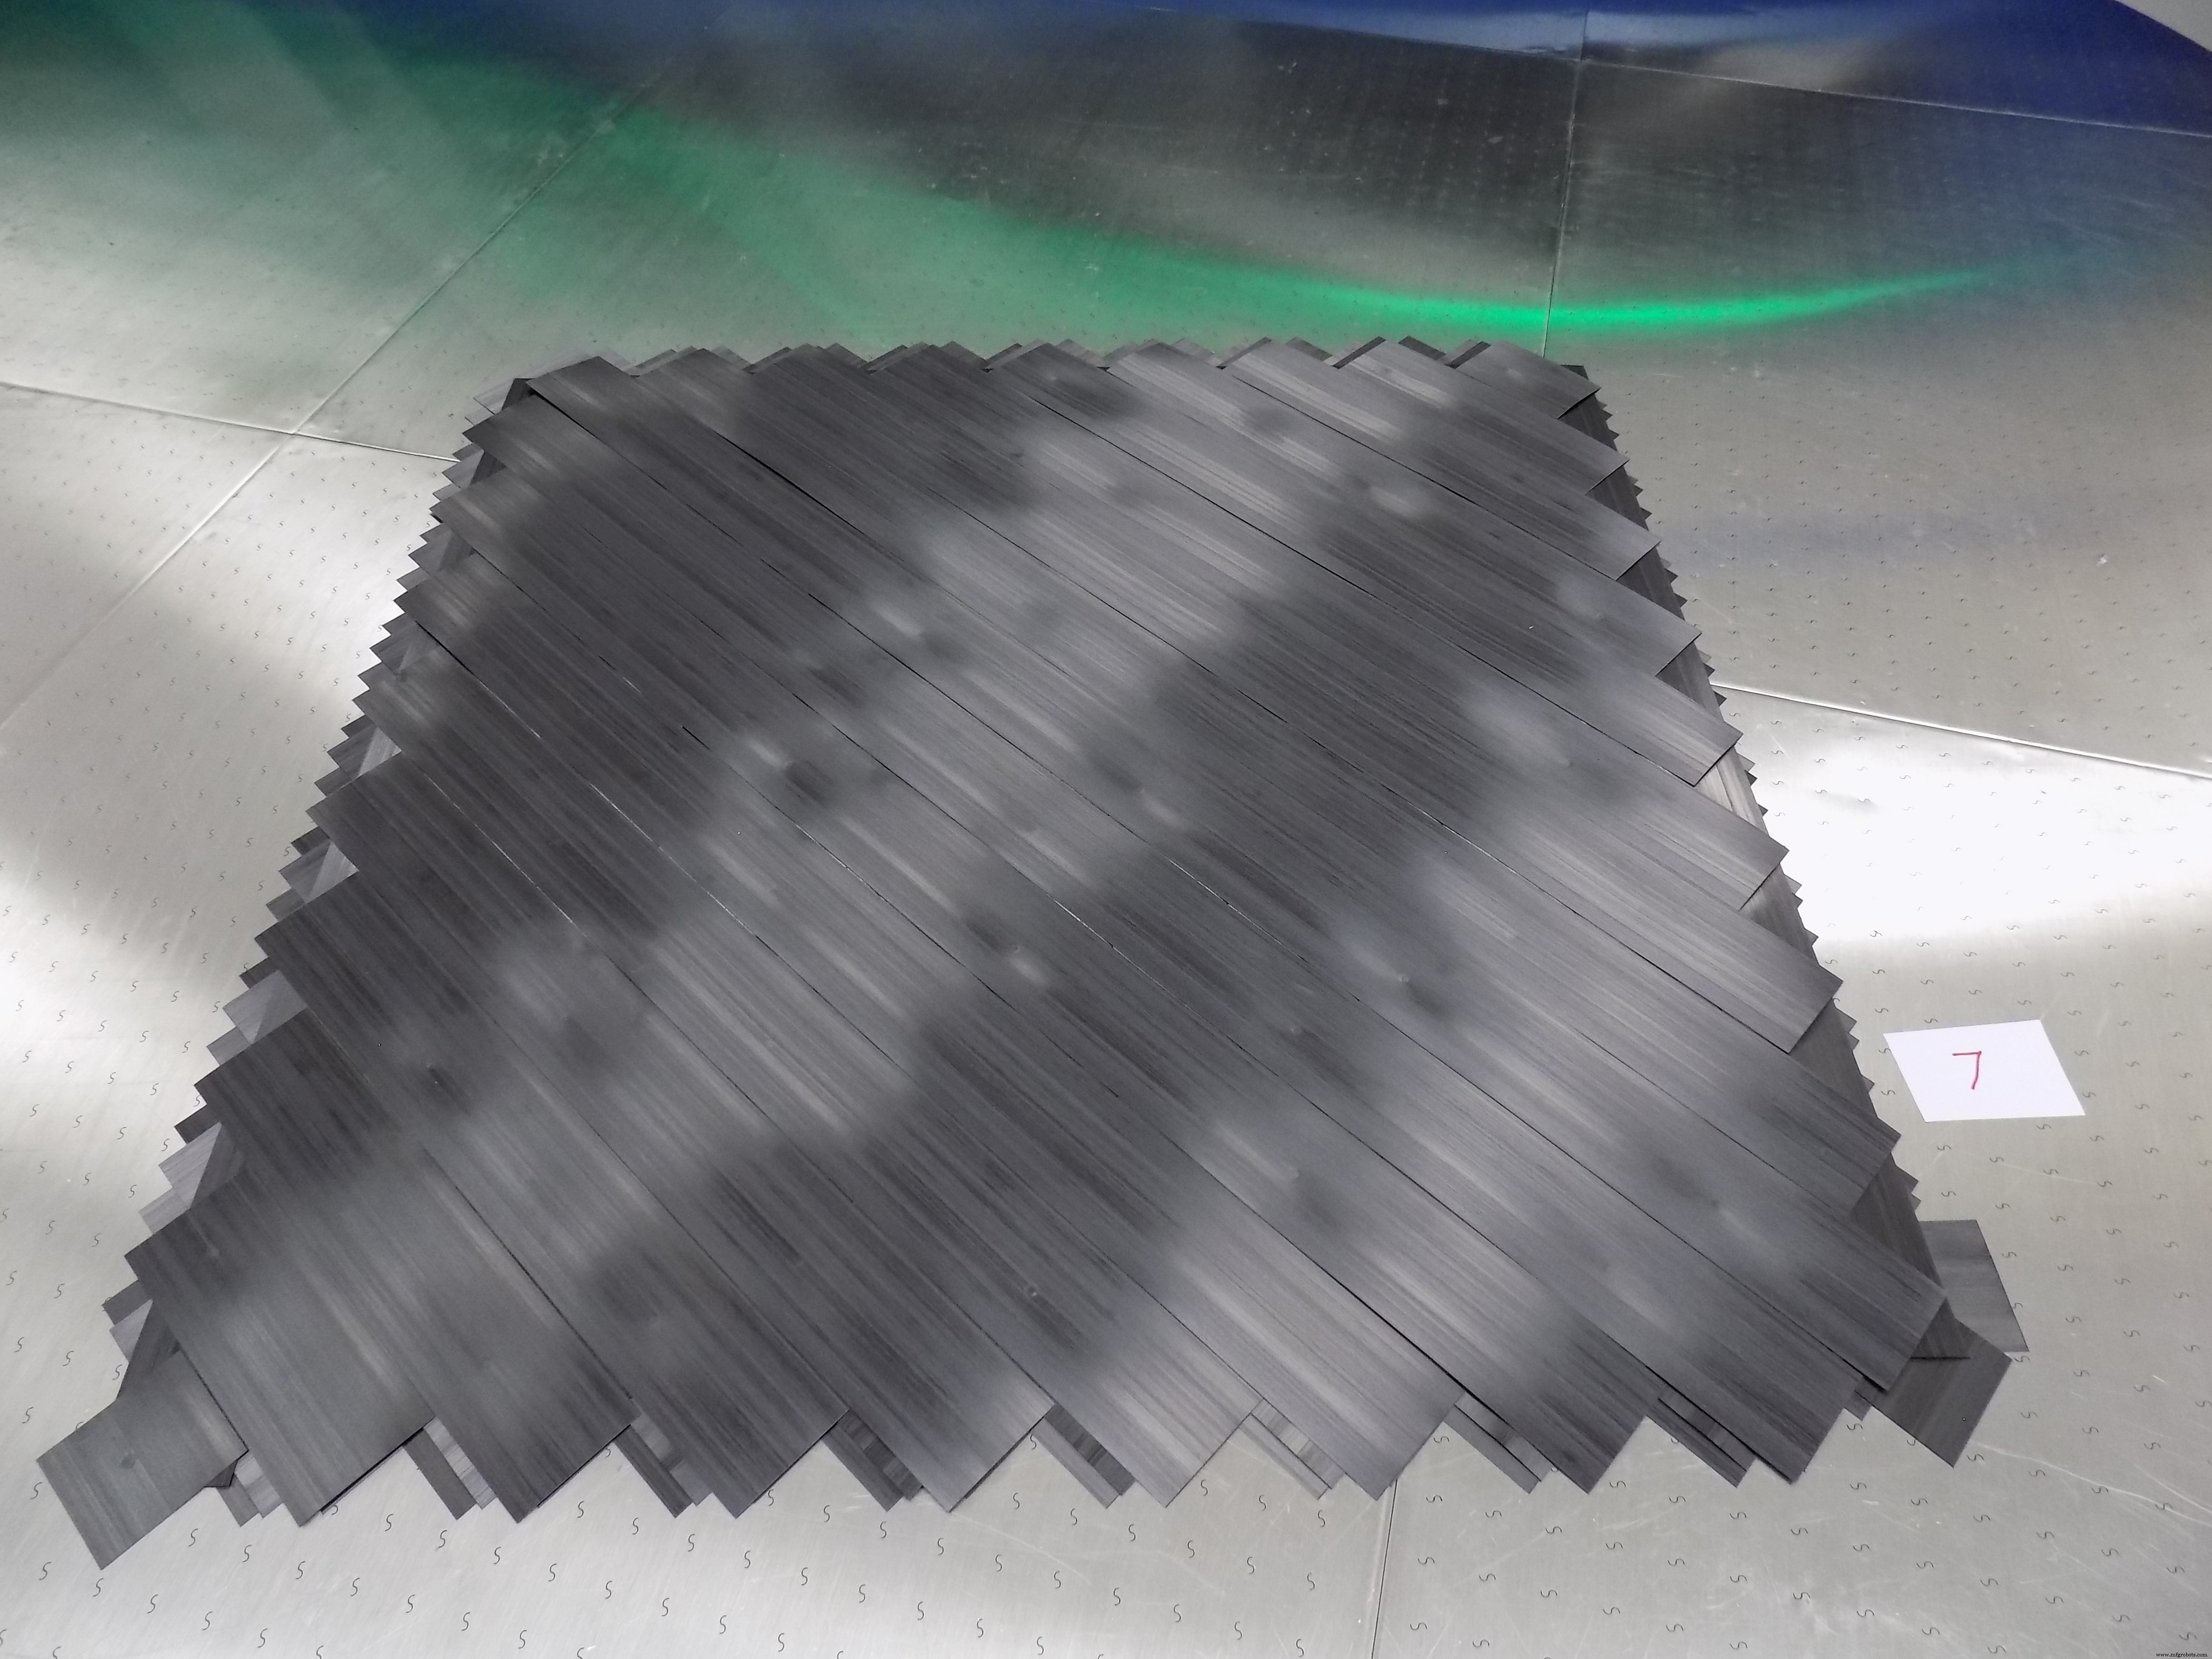
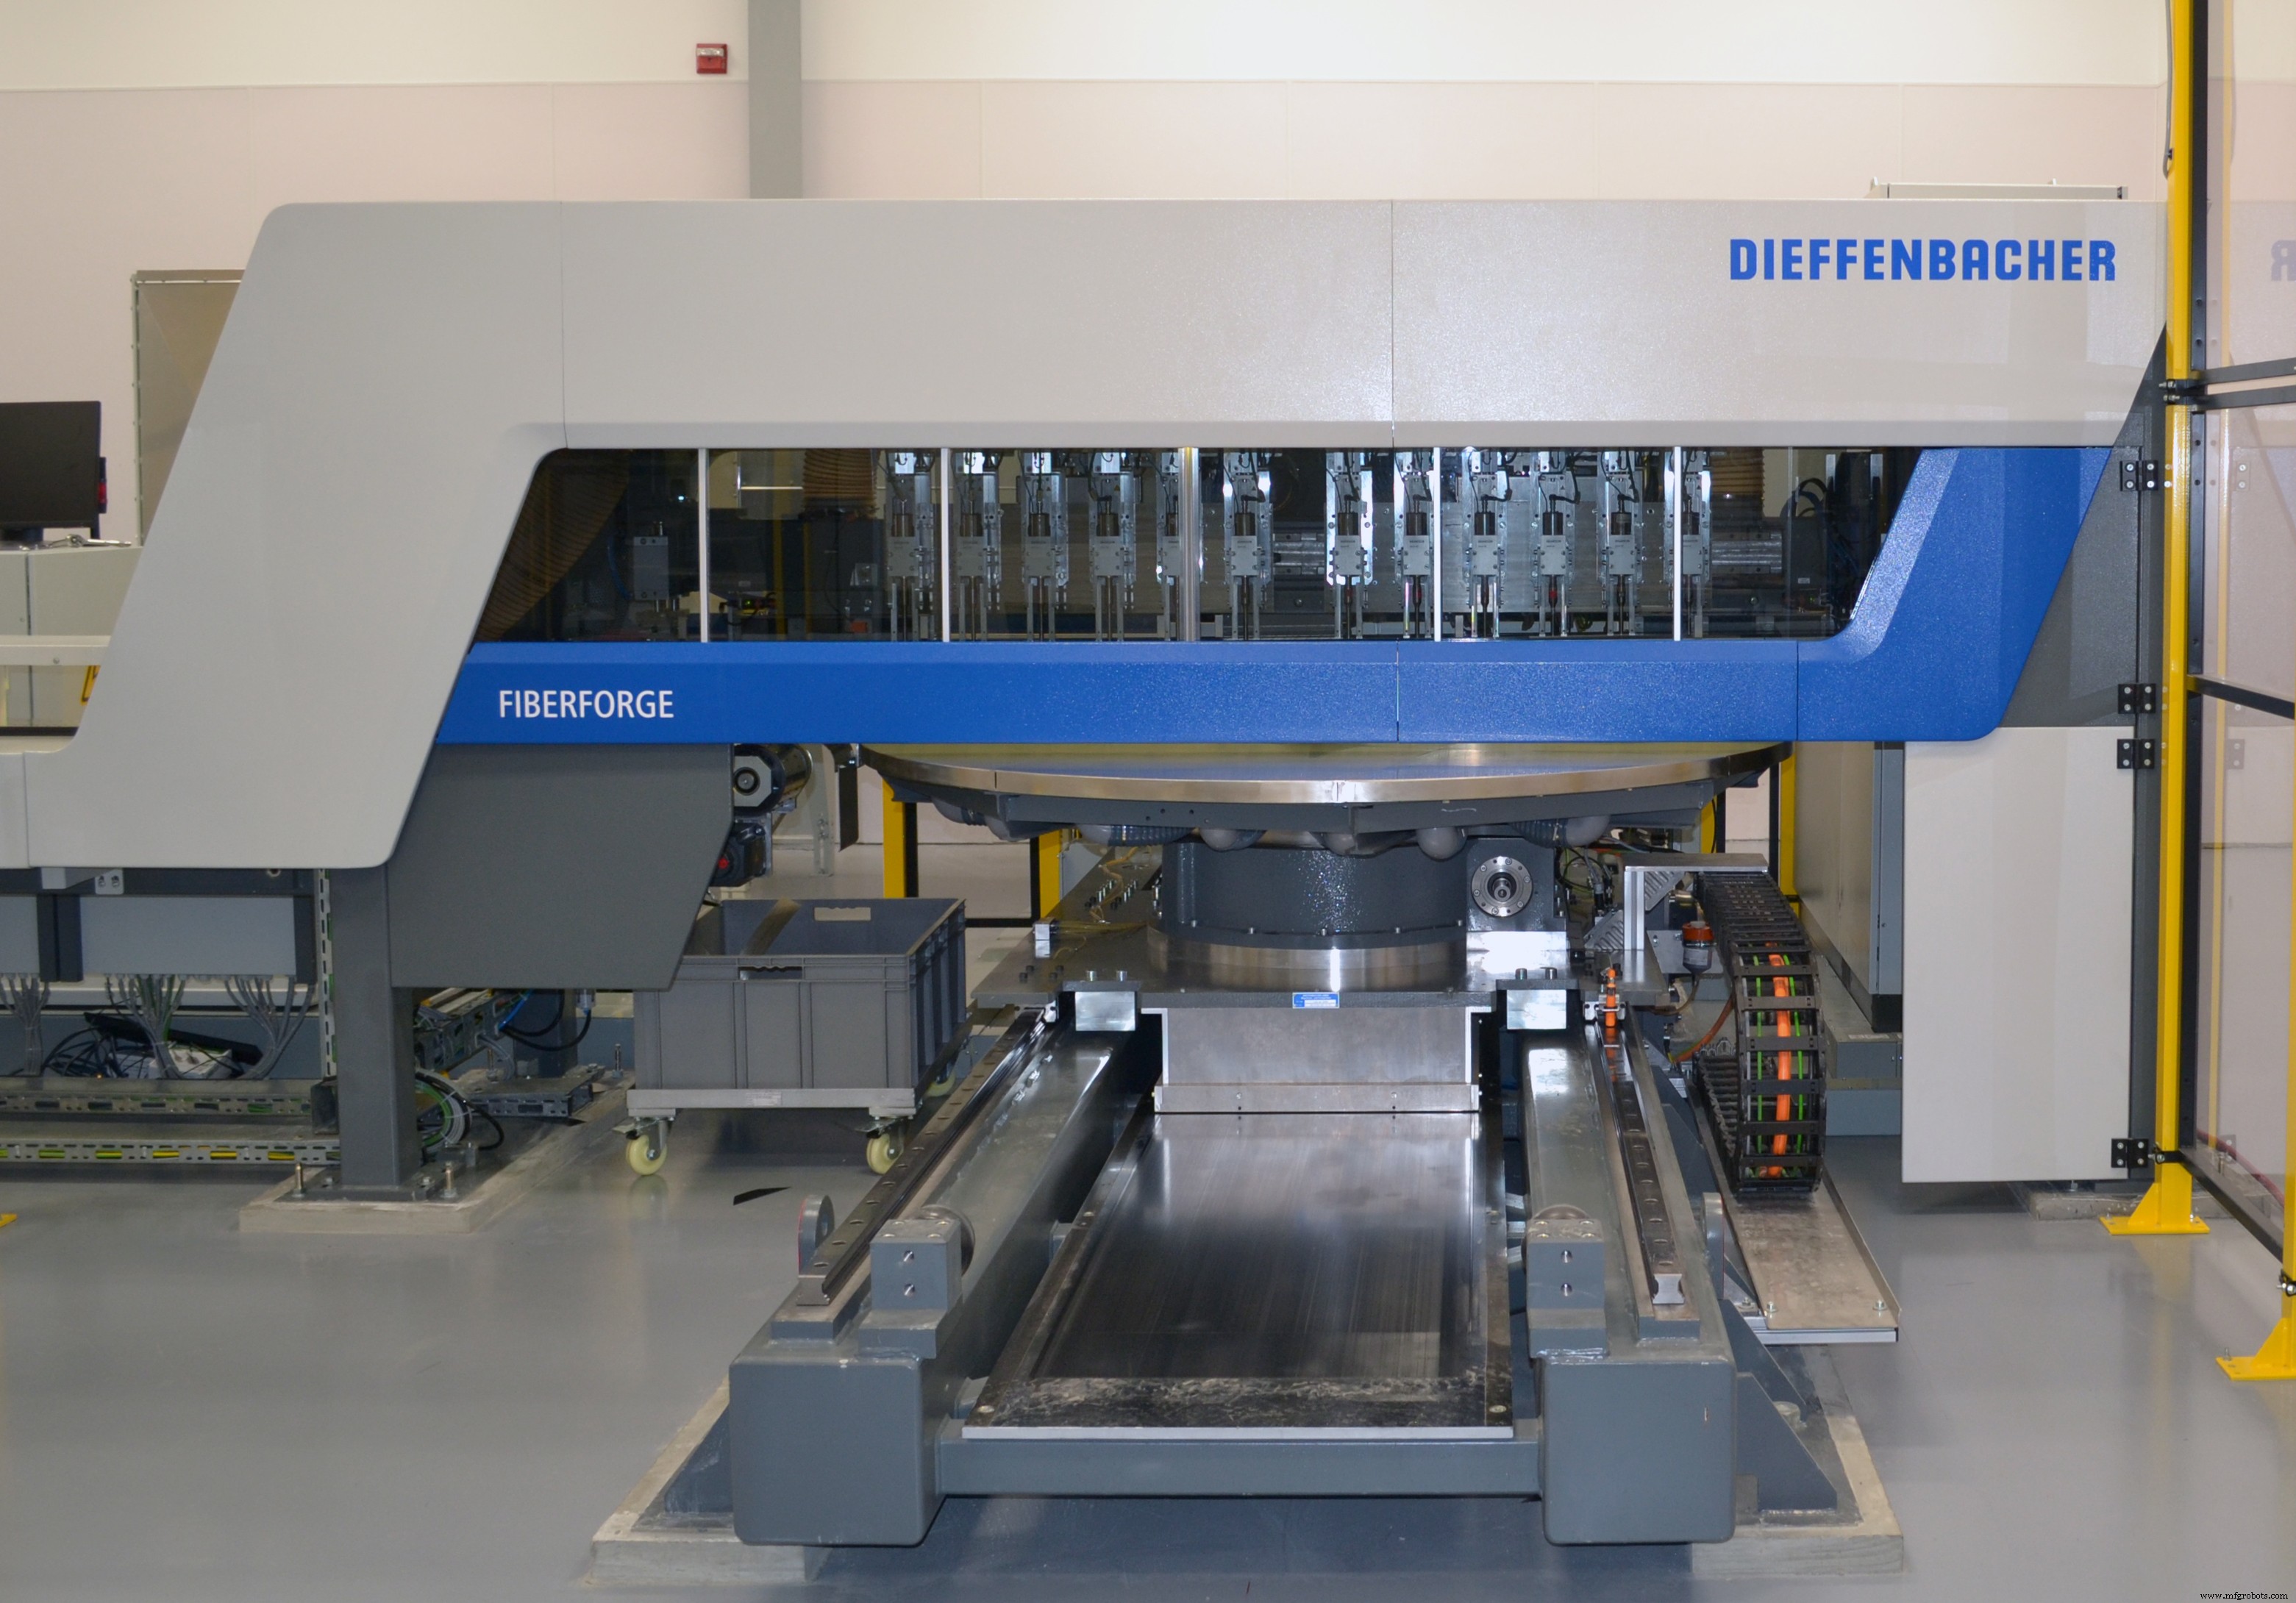
まず、カーボンファイバー/PAEKテープをDieffenbacher(ドイツ・エッピンゲン)Fiberforge 2000テープ積層システムでテーラードブランクに積層します。「このマシンは現在世界最速クラスのテープ積層システムの一つです」とSourkes氏。テープスプールのロード・リロード用ロボットを装備し、無人連続運転が可能で手動タッチタイムを最小化。積層設計ではテープ間隙を最小化。Bブラケットテーラードブランクの各プライは次のプライ積層前に検査されます。プロセスは環境制御エリアで実施し、異物・ゴミ(FOD)の混入リスクを最小化。
ステップ2. 自動専用セルでの統合
テーラードブランクは、最小限の手動ハンドリングでラミネートのロード・アンロードを行う自動専用セルで統合されます。セル内で、加熱マッチドプラテンがパネルをプレス統合しボイドを除去。冷却マッチドプラテンでパネルを冷却。温度維持された2組のプラテン(ホット/コールド)は、単一プラテン組の静的プレスよりはるかに効率的です。「サイクルタイムが時間単位から分単位に劇的に短縮されます」とSourkes氏。
ステップ3. 一次形状成形とステップ4. ウォータージェット切断
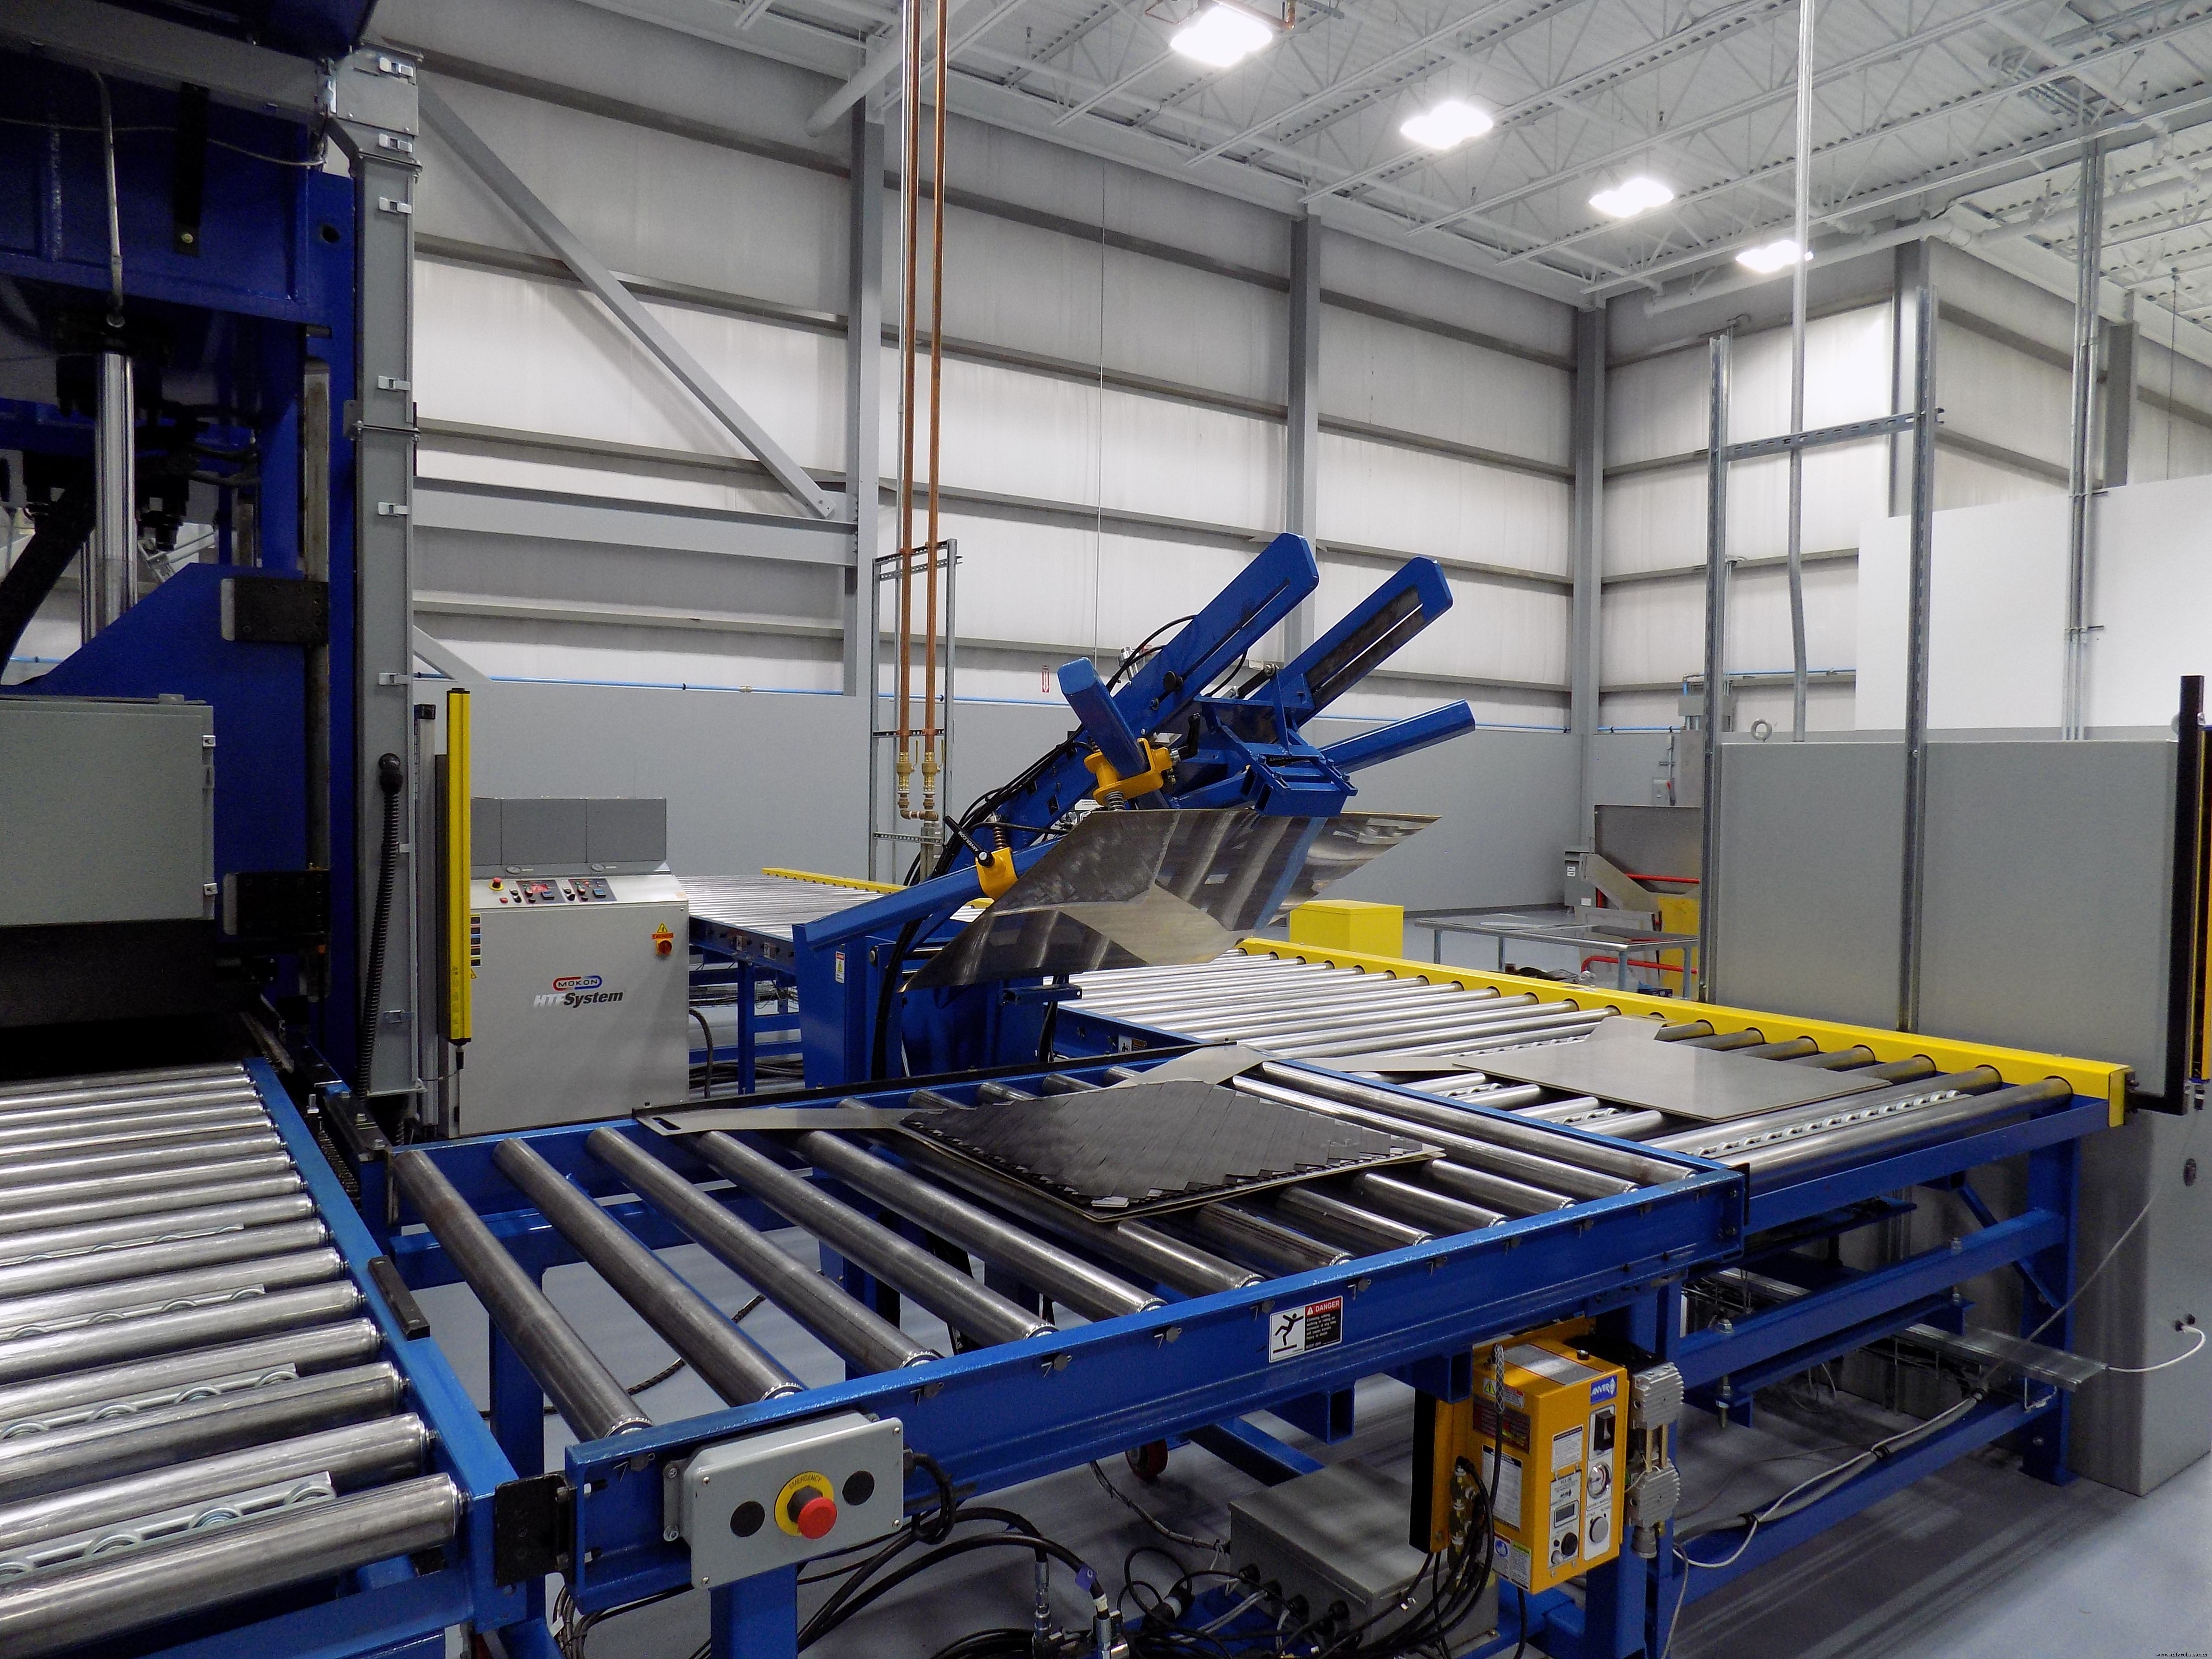
ステップ3. 専用ワークセルでブラケットの一次形状を成形。
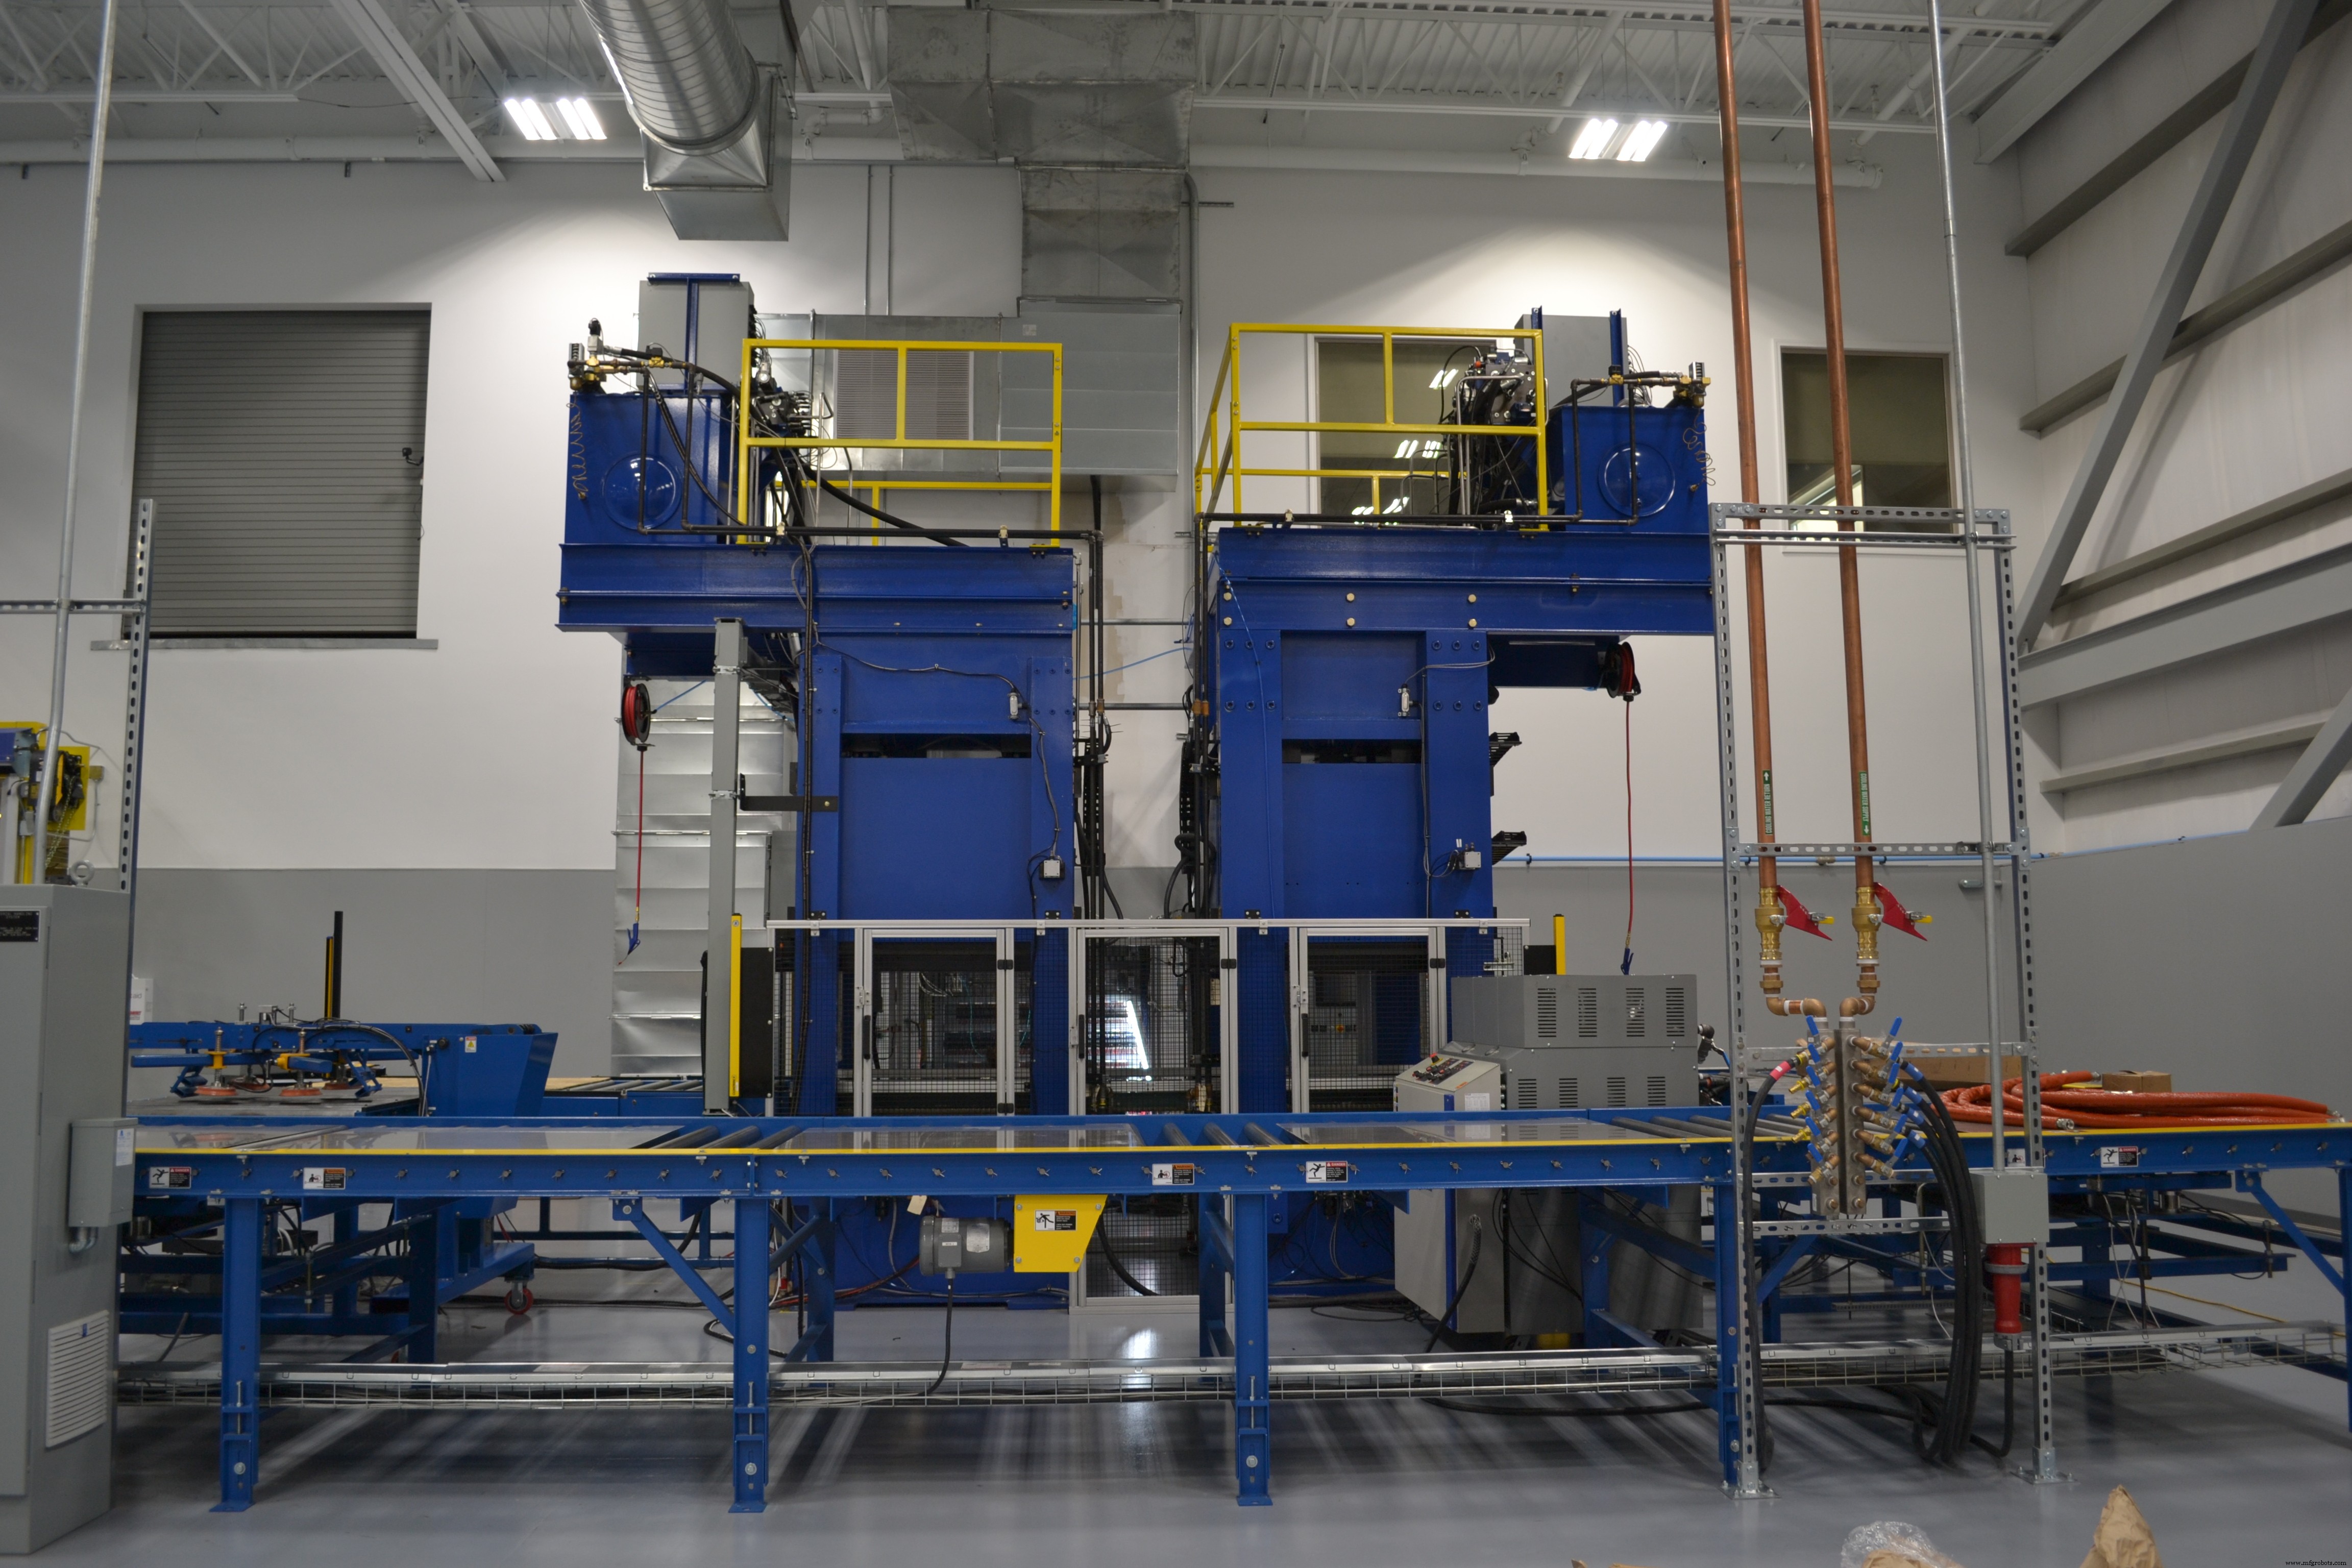
統合ラミネートプリフォームは、専用ワークセルでさらに処理されブラケットの一次形状を形成(ステップ3)。最終的なカーボンファイバー/PAEKインサートは、Flow International(米国ワシントン州ケント)ウォータージェットカッターで成形ブランクから切り出されます(ステップ4)。
テーラードブランクのサイズ決定では、各プロジェクトでトレードオフを検討する必要があります。「単一正方形ブランクから3-4個の長方形を切り出せるようラミネートサイズを設定できます。可能な限り大きなブランクを積層し、それをプリフォームに切断すればバイ・トゥ・フライ比を最大化できますが、ウォータージェット切断時間が増えます」とSourkes氏。Bブラケットプロジェクトでは、各統合ラミネートから複数のプリフォームを切り出しています。
ステップ5. オーバーモールド
次はオーバーモールドステップで、Engel(オーストリア・シュヴェルトベルグ)高温射出成形機で実施(ステップ5)。インサートを射出成形キャビティに配置し、溶融PEEKで充填。溶融PEEKがVICTREX AE 250ラミネートの表層を溶かして強固な溶融接合部品を形成します。
ステップ6. 仕上げ加工
必要に応じて、部品を機械加工でネットシェイプに仕上げます。「ニアネットシェイプ成形を目指していますが」とSourkes氏、「多くの場合、プロセス形状のクリーンアップのため最小限の機械加工が事後に必要です。」機械加工はウォータージェットまたはCNCで実施。
画期的な成果
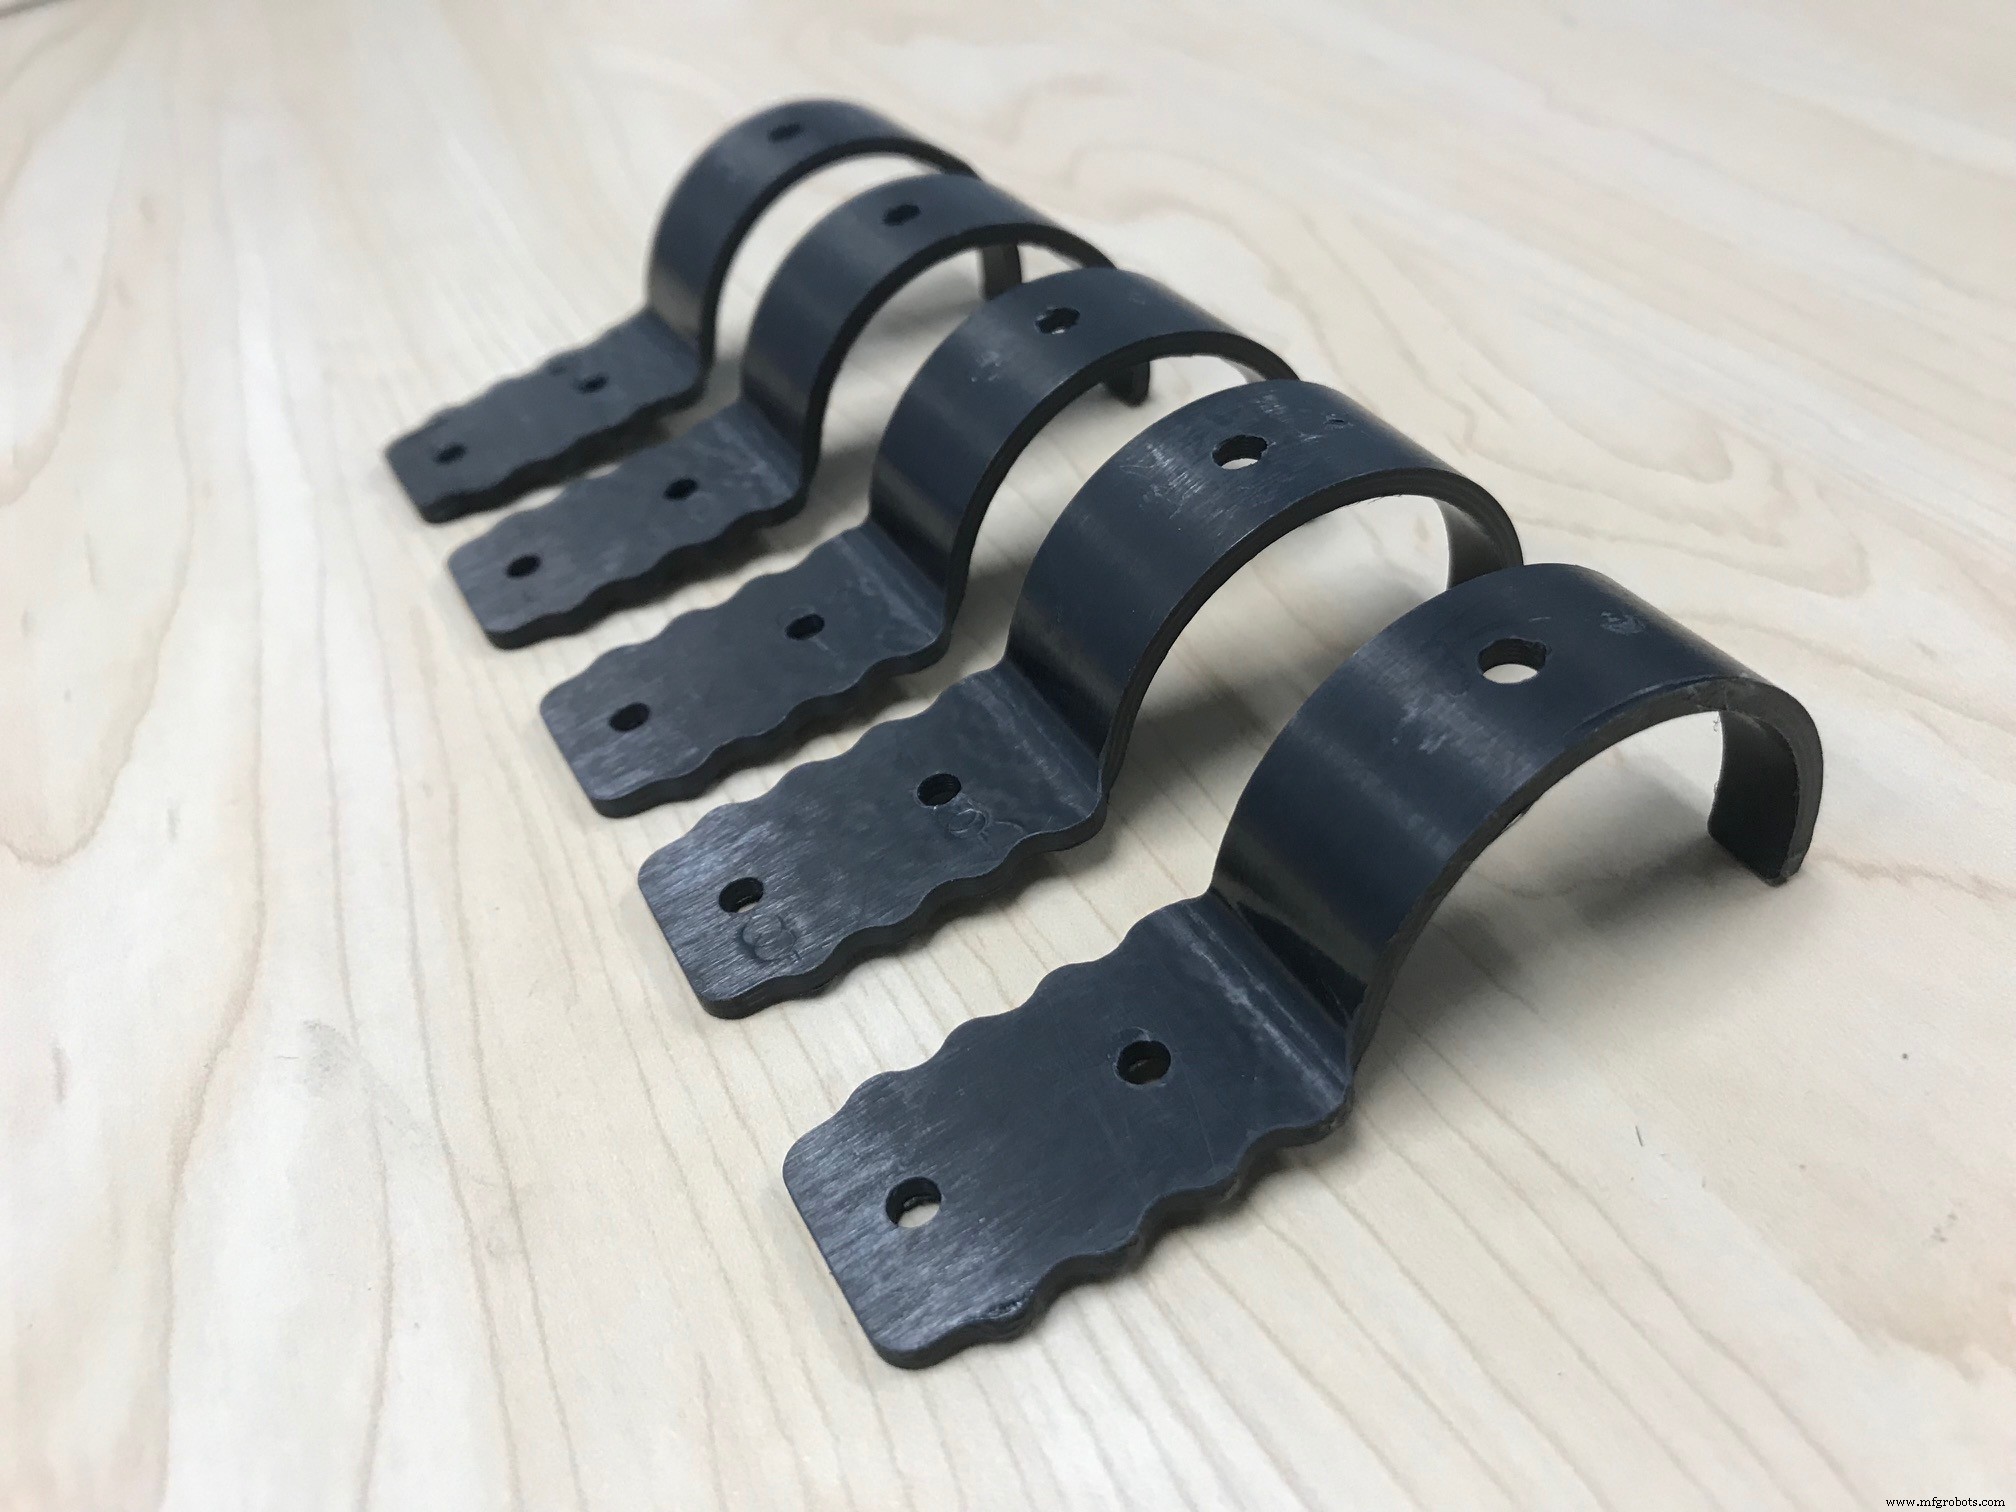
ステップ4. Flow Internationalウォータージェットカッターが成形ブランクからカーボンファイバー/PAEKインサートを切り出し。各ブラケットに2個使用。Source: TxV Aero Composites
SFS intecブラケット製造で、TxVハイブリッドオーバーモールドプロセスはサイクルタイム3分、バイ・トゥ・フライ比1.06:1を達成しました。「材料の効率的使用と高速製造プロセスにより、付加価値のある熱可塑性複合材部品を製造でき、既存金属設計比でシステムコスト削減が可能になります」とSourkes氏は強調します。「効果的に、高バイ・トゥ・フライ比と長い加工時間を伴う低コスト原材料を、高度に設計された材料ソリューションで置き換えています。」同等置換(既存コンポーネントと同一幾何・運用仕様に従う交換部品)で、重量削減30-40%、コスト削減20-30%の範囲です。「部品システム全体を再設計する機会が与えられれば、重量削減は最大60%にもなります」と同氏。
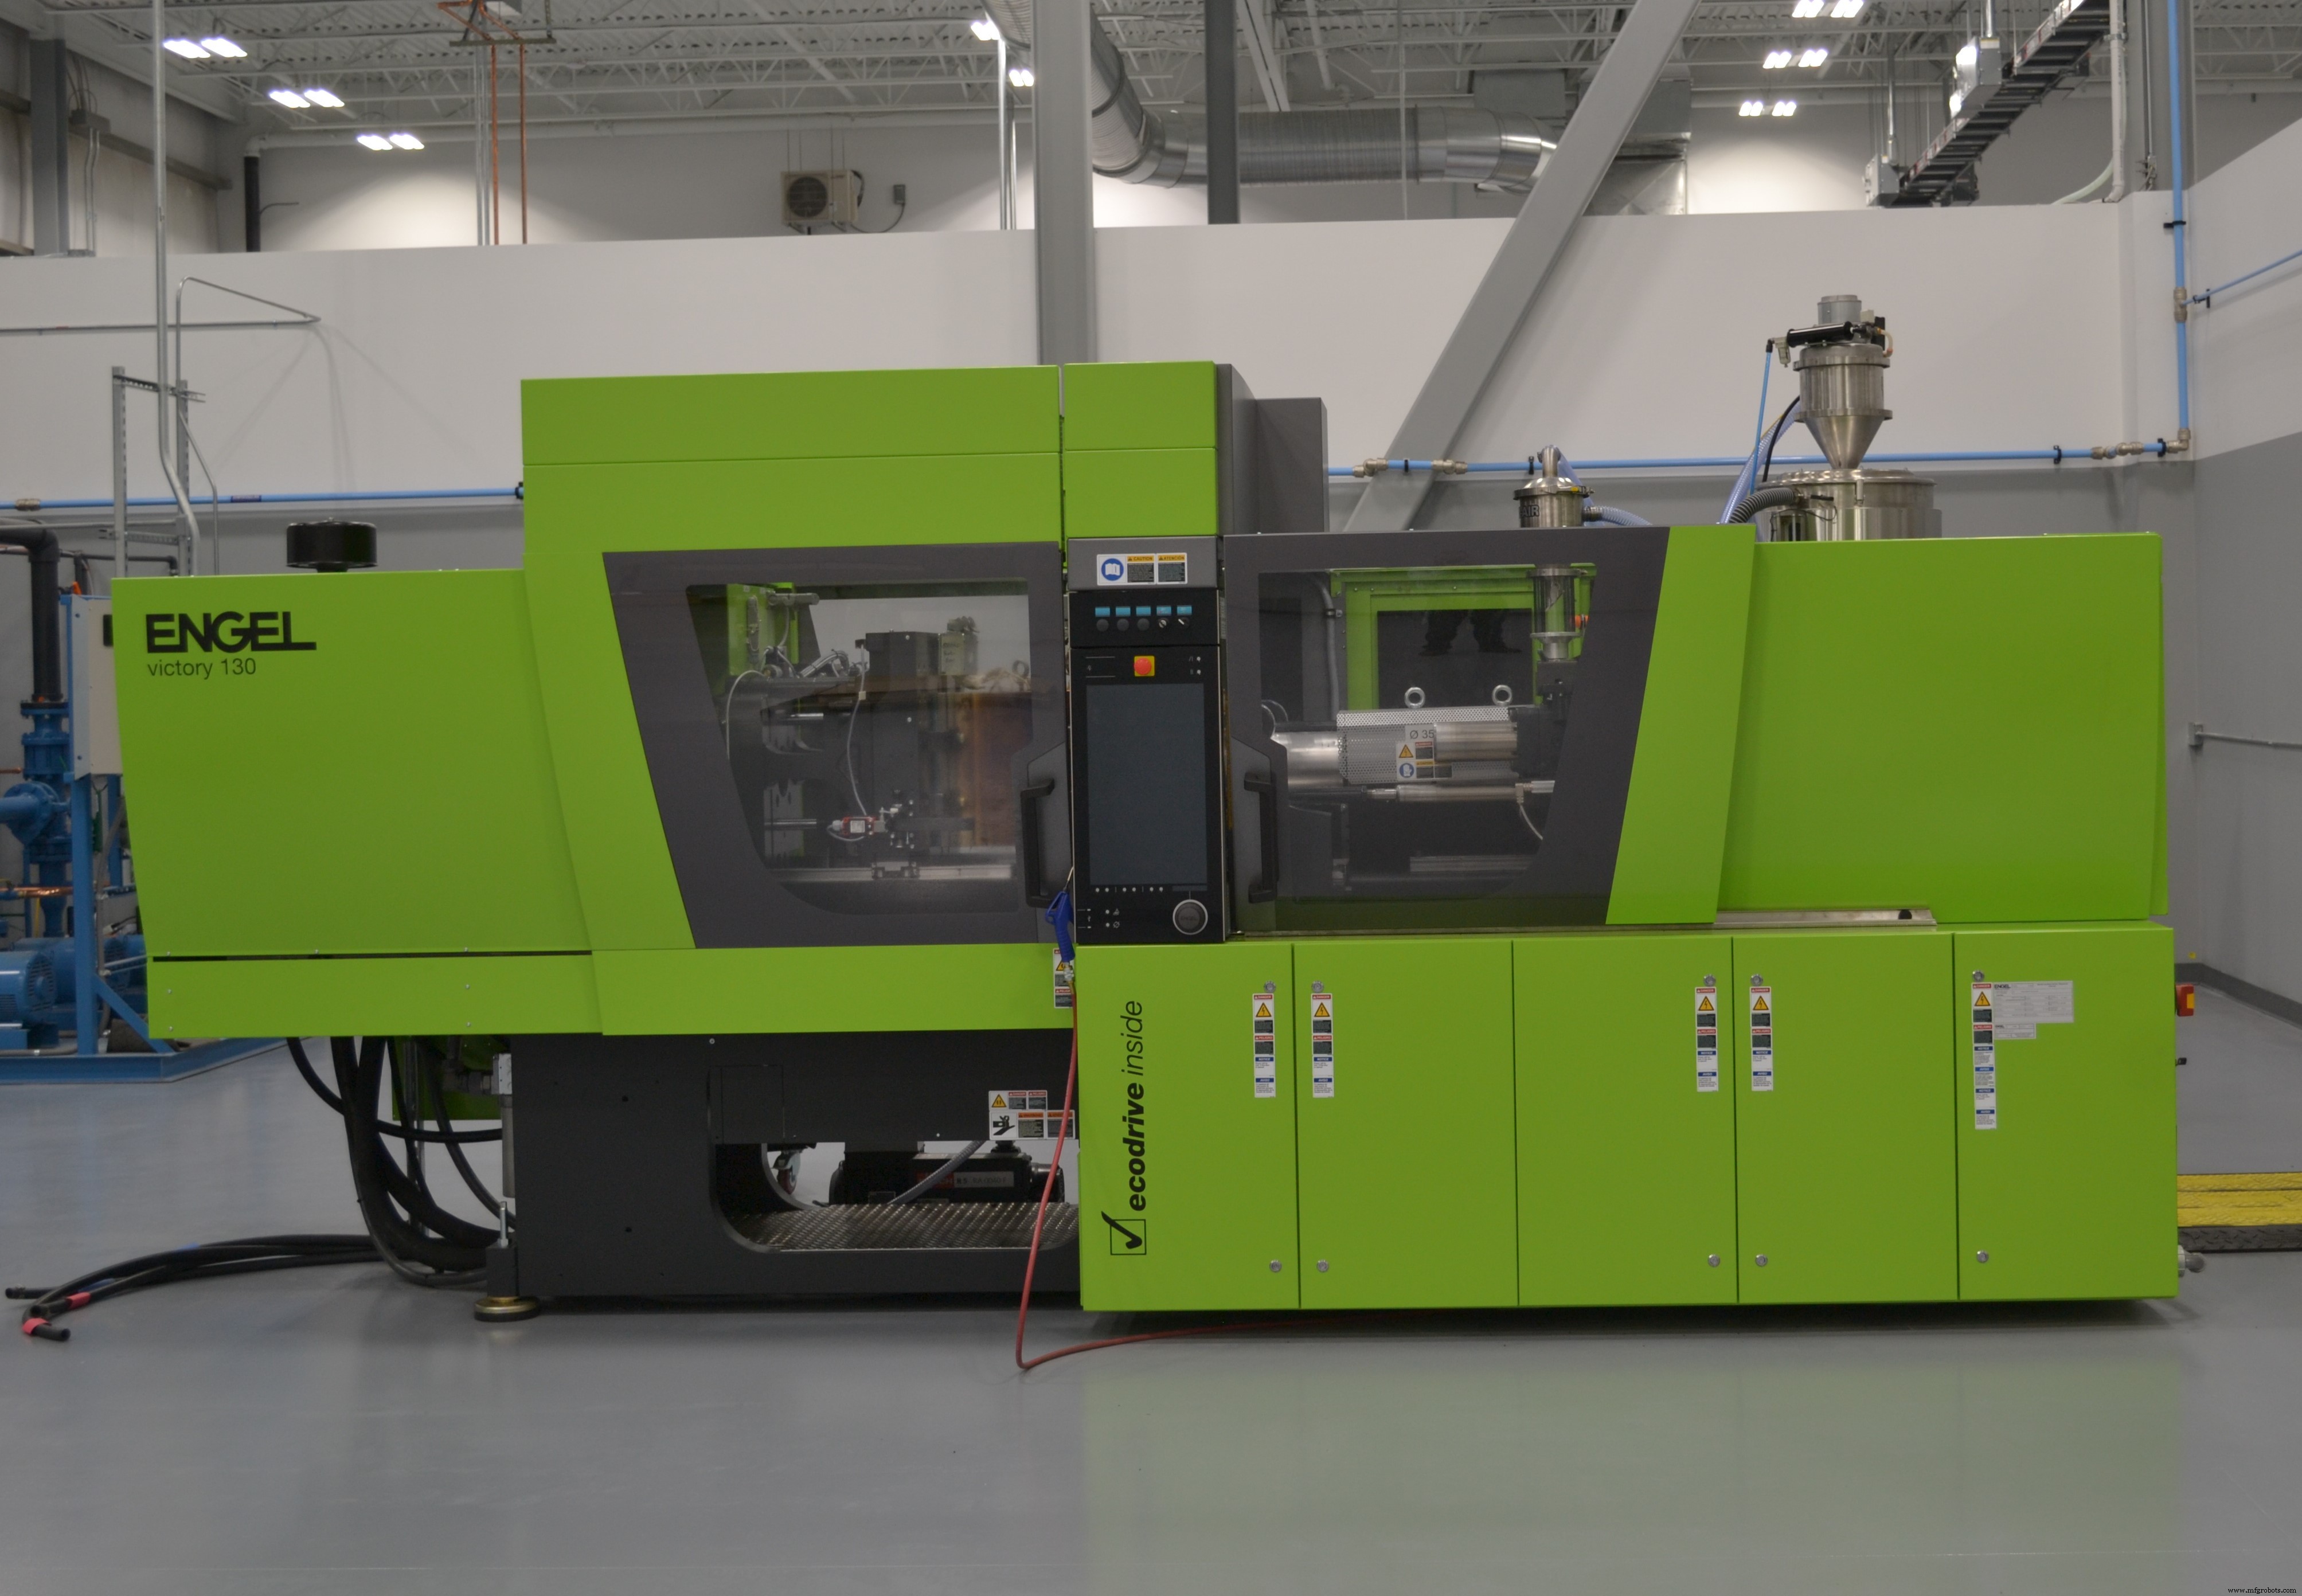
ステップ5. PEEKハイブリッドオーバーモールドに最適化されたEngel射出成形機が、インサートをオーバーモールドして複合部品を完成。Source: TxV Aero Composites
カーボンファイバー/PAEK/PEEKブラケットは部品点数削減も実現しました。TxVとSFSは、スプレッダーノーズを部品底部に、他機能追加と同じオーバーモールド工程で一体成型することに合意。以前はスプレッダーノーズがPEEK製で、2本のリベットで固定されていました。これにより部品点数削減と組立工程削減の両方を実現。
TxVを立ち上げた2社の専門性が、ハイブリッドオーバーモールドの成功を支えました。Sourkes氏によると、PAEK材料と加工技術を開発したVictrexは最初、既存ビジネスパートナーとの機会を探りました。「しかし、射出成形専門企業には連続繊維強化複合材の専門性がなく、逆もまた然りでした。」VictrexとTri-Mackは数年間パートナーシップを組み、2017年にTxVを設立、高度自動化・高レート量産向けに設計された専用ポリケトン複合材センターオブエクセレンスを建設しました。
TxVプロセスと成果を従来製造アプローチと比較すると、Bブラケットは標準的複合材製造アプローチには不向きです。「コンポジットビレットからブラケットを削り出す以外では非常に困難で、それはコスト面から非現実的です」とSourkes氏。
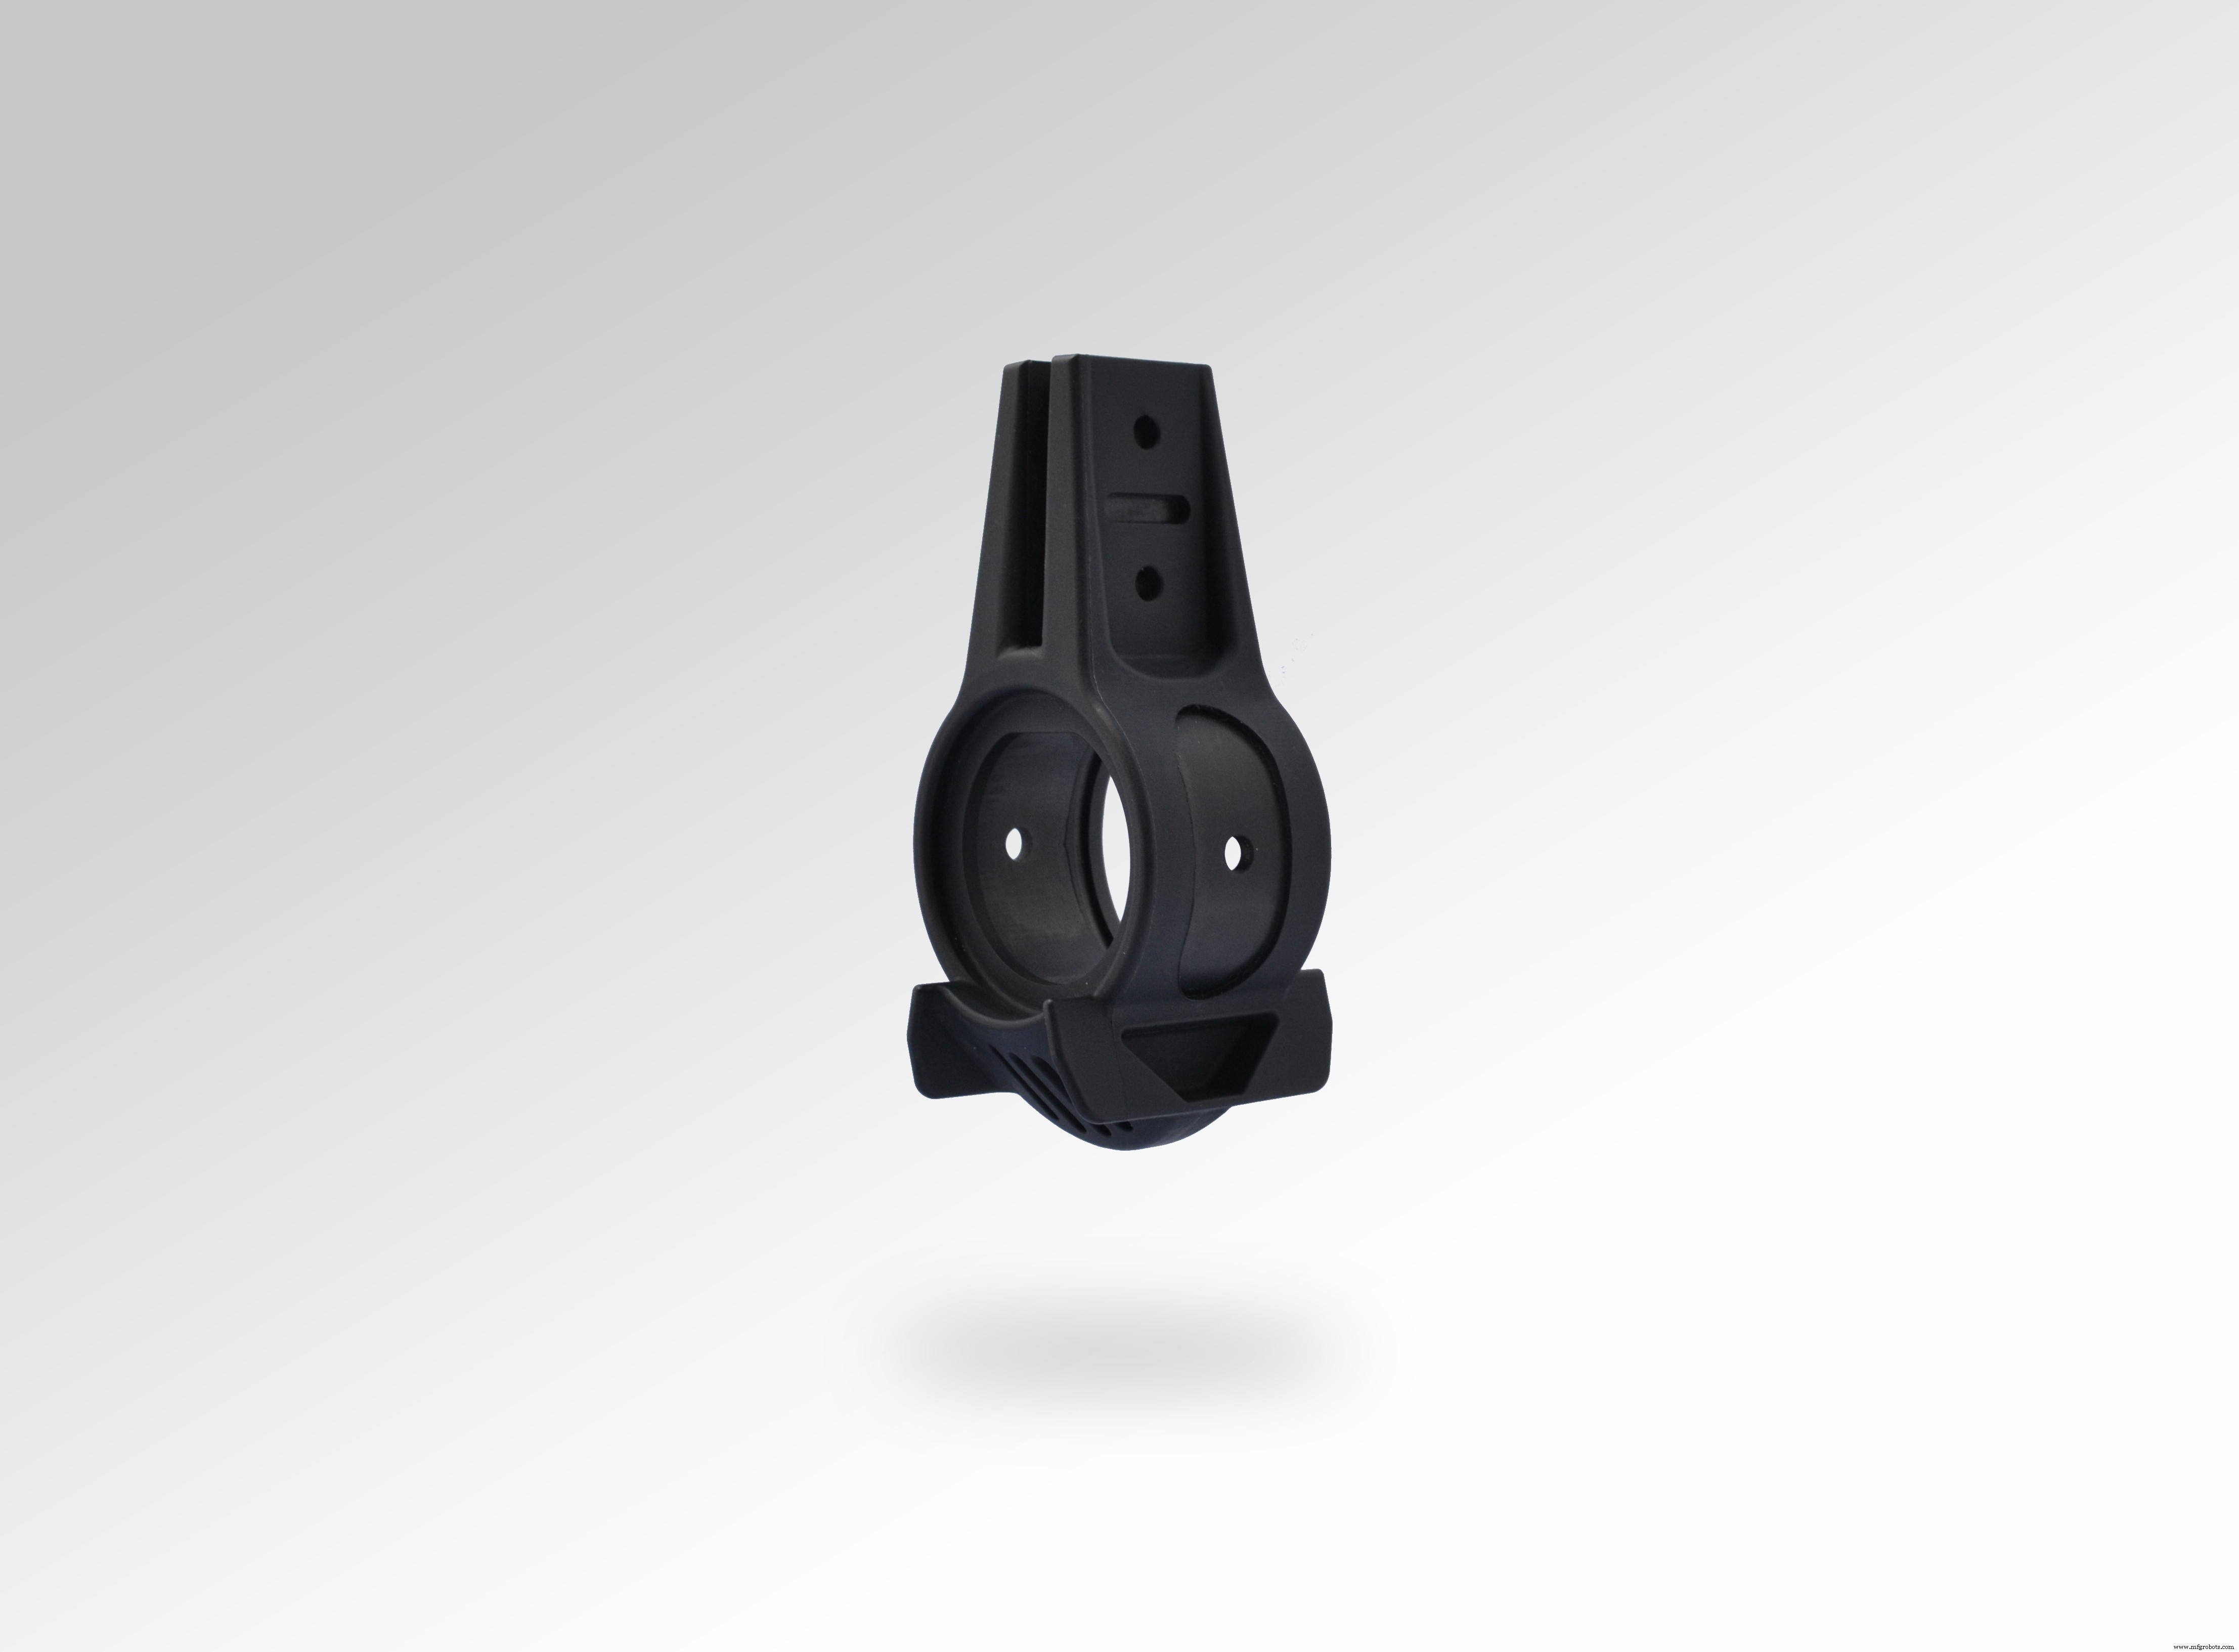
ステップ6. 最終Bブラケットはサイクルタイム3分、バイ・トゥ・フライ比1.06:1、重量削減30-40%で製造。Source: TxV Aero Composites
認定取得へ
SFS intecの認定実行能力を活用し、両社は「ポイントデザイン」で認定を進めています。これはこの特定部品形状のみが飛行承認を取得することを意味します。部品を製造し、認定文書に定められた試験を実施。「オーバーヘッドビンブラケットなので、運用荷重は比較的容易に達成できます」とSourkes氏。「しかし、性能要件は典型的荷重を超え、極限離着陸マニューバもカバーしなければなりません。」CW執筆時点で認定パッケージが提出済みで、仕様管理者からの最終サインオフ待ち。TxVとSFS intecは2020年初頭の搭載飛行を期待しています。
Bブラケットが認定されれば、TxVは生産ボリュームへスケールアップします。既存ハイブリッドオーバーモールドラインでこれらブラケットを生産しつつ、Sourkes氏は同社がデュアルマンデート、すなわち技術で部品を作ることと、自社施設でこの技術を採用したい複合材メーカーを支援することの両方を持つと強調します。つまり、複合材メーカーが自社施設でこの製造技術を採用可能です。
SFS intec製品のような複合材ブラケットは、この種のコンポーネントのかなり大きな市場を取って代わる潜在力があります。商用機は数千個のブラケットとシステムアタッチメントを使用し、航空機全体のコストと重量に大きく寄与しています。「熱可塑性複合材コンポーネントが航空機製造でますます大きな役割を果たすことは確信しています」とCostabel氏は予測します。
ファイバ
- 精密機械部品製造:完全ガイド
- 高精度部品とは何か? その重要性と精密工学のスケール
- MMF #5:Markforgedプリンターで3Dプリントパーツへのコンポーネント埋め込みをマスター
- 3Dプリントファームで金属製造に革命を
- Onyx登場 – Markforgedの新高性能カーボンファイバー充填ナイロン
- 精密部品・コンポーネント仕上げサービス
- AT&TとTech Mahindra、オープンソースAIプラットフォーム「Acumos」を発表
- ランペックス、Tepex熱可塑性複合材生産能力拡大へ新ライン2本増設
- 航空宇宙分野における熱可塑性複合材の急成長を牽引するATC Manufacturing
- 複合材の再定義:未来のためのサステナブル材料
- Néos International、英国ダービーに新本社・最先端複合材施設を開設