



MMF #5:Markforgedプリンターで3Dプリントパーツへのコンポーネント埋め込みをマスター
Markforged Mechanical Features(MMF)は、Markforgedマシンでの複合強化3Dプリント向けに最適化された従来エンジニアリングコンポーネントとメカニカルフィーチャーの実証済みベストプラクティスを凝縮した投稿シリーズです。
先週、ナットのオーバープリントで産業用パーツに堅牢な接続を作る方法を紹介。今回はその概念を拡張し、異なるコンポーネント、さらには異材質をプリントに直接埋め込む手法を実演。手順はシンプル:プリント開始、所定レイヤーで一時停止、コンポーネント挿入、再開。プリンターが埋め込み部品上に積層を継続します。

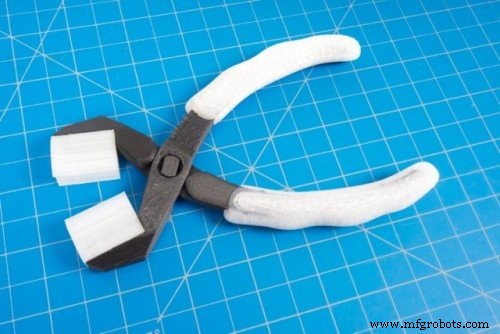
埋め込みはエレクトロニクス統合、マルチマテリアルパーツ作成、大量生産前の高コストコンポーネントプロトタイピングに最適。例として、ファイバーグラス強化剛性Onyxボディと、人間工学的ナイロングリップを備えた3-in-1プライヤーを設計。
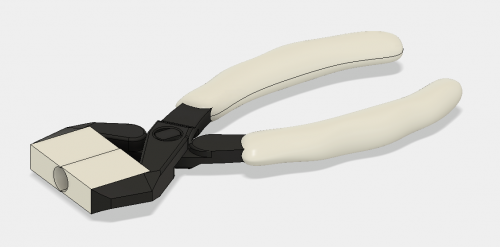
この設計ではプライヤージョーをOnyxでプリント、グリップ(タフなナイロン製)を一時停止中に挿入。結果、しっかりした感触ながら快適なツールが完成。
埋め込みはアセンブリ設計と同じ原理:挿入パーツを収容するキャビティを作成。以下、埋め込みコンポーネント対応のモデリングとプリント手順ガイド。
キャビティ設計
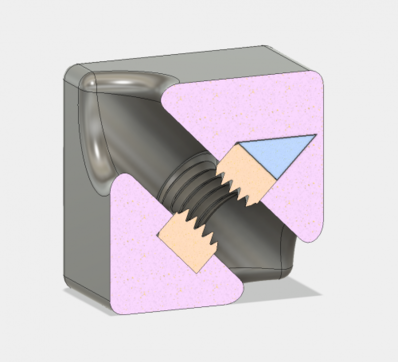
キャビティ天面を露出させるビルド面を選択。プライヤーではグリップ下面にキャビティ配置。ホストジオメトリから埋め込みパーツを減算してボイド作成—キャビティ天面はフラットに。埋め込み部品に面取りやフィレットがある場合は除去。プリンターは水平面で休止する必要があるため。
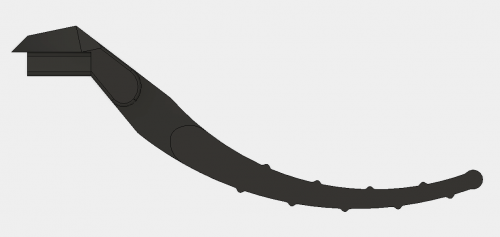
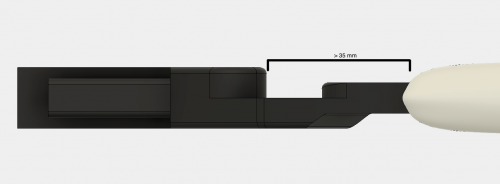
次に、埋め込みコンポーネントのどの部分もキャビティ天井より上、またはエクストルーダーヘッドに近すぎないか確認。Mark Twoではノズルがプリントヘッド前面から約35 mm。このゾーン内に突出するパーツは衝突リスク。キャビティを配置し、埋め込み部品がプリンター前方に突出するよう、天井クリアランス35 mm以上確保。
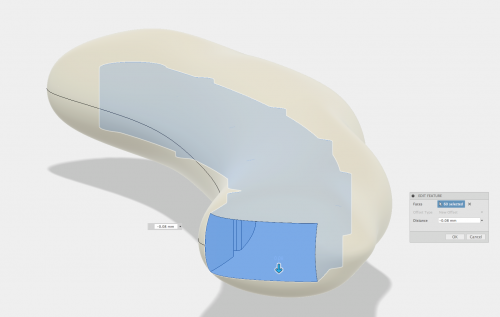
減算後、全キャビティ面に約0.08 mmの公差オフセットを適用。このバッファでプリント再開時フラッシュフィット保証、層間密着問題や機械的干渉を防止。
キャビティ天井が不規則なら、埋め込みパーツ上面形状に適合するセカンダリインサート追加を検討。この戦略は前回のナットオーバープリント投稿で詳述。そうでなければ天井をわずかに部品上方に傾斜させる手もあるが、パーツがわずかにルーズになる可能性。
可能ならサポート材回避でキャビティクリア維持。サポート不可避な場合(複雑グリップ底面等)、コンポーネント挿入前に除去。Markforgedビルドプレートのキネマティックカップリングで除去は手間フリー。
Eigerで一時停止挿入
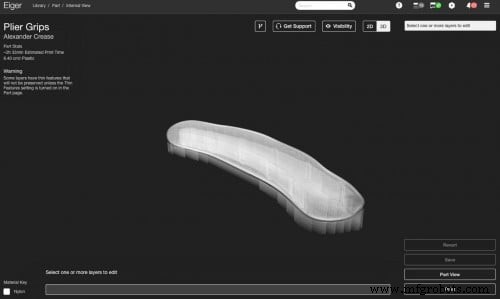
Eiger内部ビューを開き、キャビティ天井を開始するレイヤー直前に一時停止追加。予想一時停止時間をメモし、介入タイミングを正確に。サポート不要なら無効化推奨。必要なら一時停止後に除去可能。
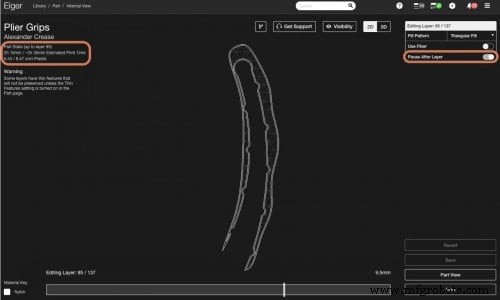
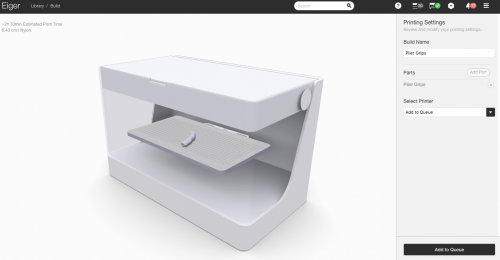
モデルをビルドプレート上で配置し、キャビティに素早くアクセス可能に。プライヤーではキャビティが前方寄りにあり、ジョーアセンブリの迅速な挿入可能。
コンポーネント追加
タイミングがクリティカル。MarkforgedプリンターはFFFマシン:フィラメント加熱→押出→冷却→わずかな収縮。一時停止が長すぎると前層が密着失敗しプリント弱体化。Eigerでメモした一時停止ウィンドウ内で迅速に作業。
キャビティがサポート必要な場合(複雑グリップ底面等)、プリント一時停止直後に即除去、その後パーツ挿入。キネマティックビルドプレートが元位置に戻り、再開準備完了。

コンポーネントを一時停止レイヤーとフラッシュ、またはわずかに下に挿入。隆起したパーツはプリントヘッド詰まりやフィラメント目詰まり原因となり、プリント失敗招く。

パーツ着座後、プリント再開。Markforgedビルドプレートが自動ロック復帰、プリンターが埋め込み部品上に材料堆積継続。


埋め込みパーツがMarkforgedプリントでない場合、挿入前キャビティ天面にプリンター標準ビルドプレート接着剤を薄く塗布。ナイロングリップと下部構造間の密着強化。
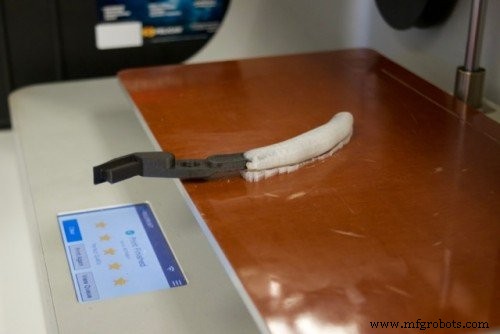
2台プライヤーとジョイント用小ピン組み付け後、最終結果:交換可能ジョーと人間工学グリップを備えた機能的ツール、単一ビルドで完全統合。

ダウンロードファイル:
プライヤーとピン MFP(Onyx + ファイバーグラス)
グリップ MFP(ナイロン)
カスタムジョー MFP(ナイロン)
プライヤー STL
ピン STL
グリップ STL
カスタムジョー STL
その他の応用
オーバープリントは幅広い可能性を開く:完全統合電気機械アセンブリ、マルチマテリアルプロトタイプ、オーバーモールドパーツ。隠しナット、ベアリング、エレクトロニクス埋め込み等、同じキャビティ設計原則が適用。Twitter、Instagram、Facebookで自身のプロジェクト共有し、コミュニティに参加を。
3Dプリント
- シームレスな組み立てを保証する: エンジニアリングフィットメントの包括的ガイド
- 機械加工部品設計のマスターガイド:包括的な手引き
- 3Dプリント部品へのメッキ:実践的エキスパートガイド
- TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド
- 金属3Dプリント応用:試作とツーリング - パート1
- 3Dプリントテスラタービンの設計 - パート1:Markforgedでハウジングを再現
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリントエンジン部品の高度検査戦略-第3部
- 風力タービン部品必須ガイド:現代エネルギーをマスターする