



フランジ鍛造プロセスの理解:メリット、技術、用途
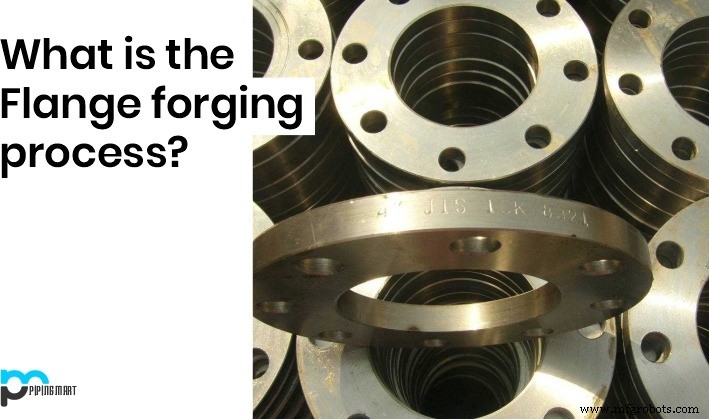
鍛造フランジは配管システムの重要な接合部で、シリンダー、バルブ、ポンプ、その他機器を連結。構造の2つの異なるセクションを組み合わせ、全体システム強度を高める堅牢な取り付けを作ります。産業用フランジはシート、ポンプ、パイプ、構造要素の接続に不可欠で、信頼性の中間接続が要求されます。ステンレス鋼フランジは多様な設計で、各々特定運用ニーズに対応。大型溶接ネックフランジはチューブベースにボルト締結され、フランジ径がパイプ内径と一致するよう設計。これら設計は特に高圧用途で一般的です。
鍛造フランジの利点
フランジは通常パイプに溶接またはシャフトにネジ込み、ボルトで固定。鍛造は基本部品と特殊セクションの少量生産をコスト効率よく生産する方法。自由鍛造工具(空気ハンマー、蒸気・空気ハンマー、油圧プレス)で中小型鍛造品を迅速生産可能。プロセスは短納期、最小機械加工、容易な自動化を提供。型鍛造はタイトな公差と最小機械加工代で部品製造、部品寿命をさらに延長。
フランジ鍛造プロセス
鍛造ワークフローは一般に以下ステップ:標準鋼塊選定、適切温度まで加熱、圧力下で塊成形、冷却して最終形状達成。鍛造は自由鍛造、型鍛造、タイヤ鍛造で実施可能、各々異なるバッチサイズと複雑さに対応。プロセスは高効率、迅速生産、自動化操作に適合。型鍛造は特に機械加工代削減、大量生産に最適、優れた耐久性のコンポーネント生成。
自由鍛造は専用工具で塊をゆっくり制御変形。広幅、穴あき、曲げ形状作成に最適。アップセット操作で塊高さ減らし断面積増大、ギアブランクやディスク形状部品鍛造で一般的。全体ヘッディングと最小溶接段階に分割可能。
型鍛造(テンプレート鍛造とも呼ばれる)は専用プレスで塊を詰め、加熱、予備鍛造、引き出し、切断、トリミング、ブラストで成形。押し、ねじり、パンチ、成形動作を組み合わせ目的形状達成。
典型的型鍛造設備:ダイハンマー鍛造プレス、熱間ダイ鍛造プレス、平坦鍛造システム、摩擦プレス。型鍛造は洗練された結晶構造生成、高強度・高品質だが自由鍛造より高コスト。
金属