



ダイカスト専門解説:プロセス・材料・設備の全知識
ダイカストは、金型キャビティを用いて溶湯に高圧をかける金属鋳造プロセスです。金型は通常、高強度合金から切削加工され、射出成形に類似しています。
ほとんどのダイカスト品は非鉄金属製:亜鉛、銅、アルミニウム、マグネシウム、鉛、スズ、鉛スズ合金、およびそれらの合金。ダイカストタイプにより、コールドチャンバーまたはホットチャンバーダイカストマシンが必要です。
本記事の主題はダイカストの製造プロセス。包括的理解のため、基本の2種類のダイカストマシンと詳細製造手順を紹介します。読了後、生産プロセスを大幅に最適化できます。
1. ダイカストマシンの2タイプ
ダイカストマシンはホットチャンバーとコールドチャンバーに大別されます。違いは耐えられる圧力。典型的圧力範囲は400〜4,000トン。
1.1 ホットチャンバーダイカストマシン
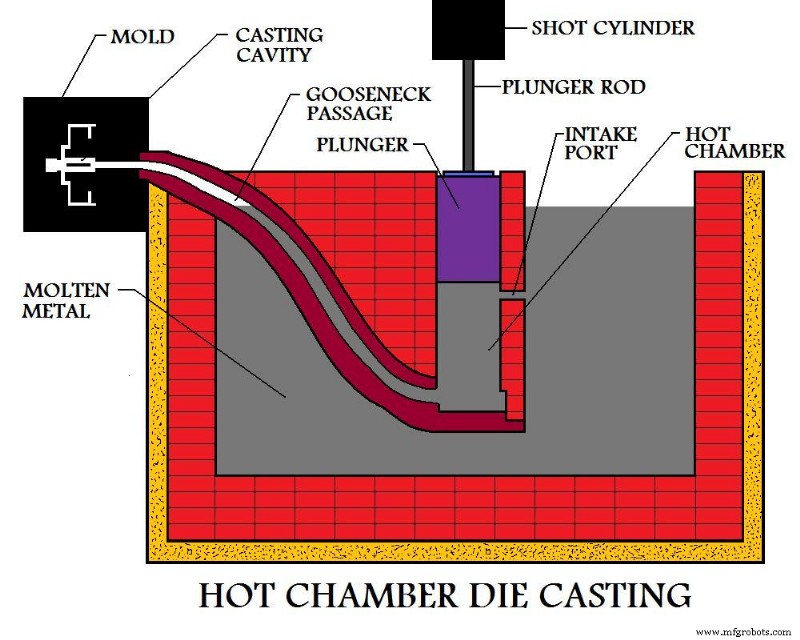
ホットチャンバーダイカスト(グースネックダイカストとも呼ばれる)は、溶湯プールを利用して圧力で金型を充填。サイクル開始時、マシンのピストンは後退状態で、溶湯が「グースネック」に充填されます。
空圧・油圧ピストンが溶湯を圧縮し金型へ充填。利点は高速サイクル(約15サイクル/分)、自動化容易、溶解炉一体型。
欠点は高融点金属不可、およびアルミニウム不可(アルミが溶湯プールから鉄を浸出させるため)。
したがってホットチャンバーは亜鉛・スズ・鉛合金に常用され、小型鋳物向けで大型には不向きです。
1.2 コールドチャンバーダイカストマシン
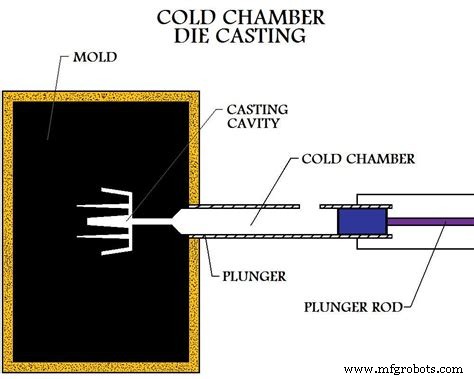
コールドチャンバーはホットチャンバーで不可な金属(アルミニウム、マグネシウム、銅、高Al亜鉛合金等)に対応。
この工程では、金属を別溶解炉(るつぼ)で溶解。一定量の溶湯を非加熱の注入室またはノズルへ移送し、油圧・機械圧力で金型へ射出。
溶湯をコールドチャンバーへ移送する必要があるため、最大の欠点はサイクルタイムが長いこと。
コールドチャンバーマシンにも縦型と横型があり、縦型は小型機、横型は多様なモデルがあります。
2. ダイカスト詳細製造手順
高圧ダイカストプロセスは4ステップ:金型準備、充填、射出、シェイクアウト。これらは改良型ダイカストプロセスの基礎でもあります。
2.1 準備
キャビティに潤滑剤を噴霧。金型温度制御と鋳物離型の両方に役立ち、その後金型を閉鎖。
2.2 充填
溶湯を高圧(約10〜175MPa)で金型へ充填。溶湯充填時、鋳物凝固まで圧力維持。
2.3 射出
金型を開き、ショット(1金型に複数キャビティあり複数鋳物/ショット可能)をエジェクターピンで押出。
高圧射出で金型が極めて速く充填されるため、薄肉部等の充填困難箇所でも凝固前に全キャビティ充填可能。表面不連続を回避できます。
ほとんどのダイカスト品は、鋳造では困難な穴あけ・研磨等の後加工が可能です。
2.4 シェイクアウト
ゲート、ランナー、スプルー、フラッシュ等のスクラップ分離工程。専用トリミングダイで押出分離が一般的。他にノコ引き・研削等も。
2.5 欠陥検査
シェイクアウト後に欠陥検査。最も一般的な欠陥は湯回り不足(スタグネーション)とコールドシャット(冷接)。
以上がダイカスト技術で高品質製品を製造するために必要な知識です。ご質問はコメント欄へどうぞ。
注:本記事の画像の著作権は弊社にありません。権利者様はご連絡いただければ速やかに削除いたします。
製造プロセス