



複合材製造の最適化:プロセス制御用カスタム超音波センサー
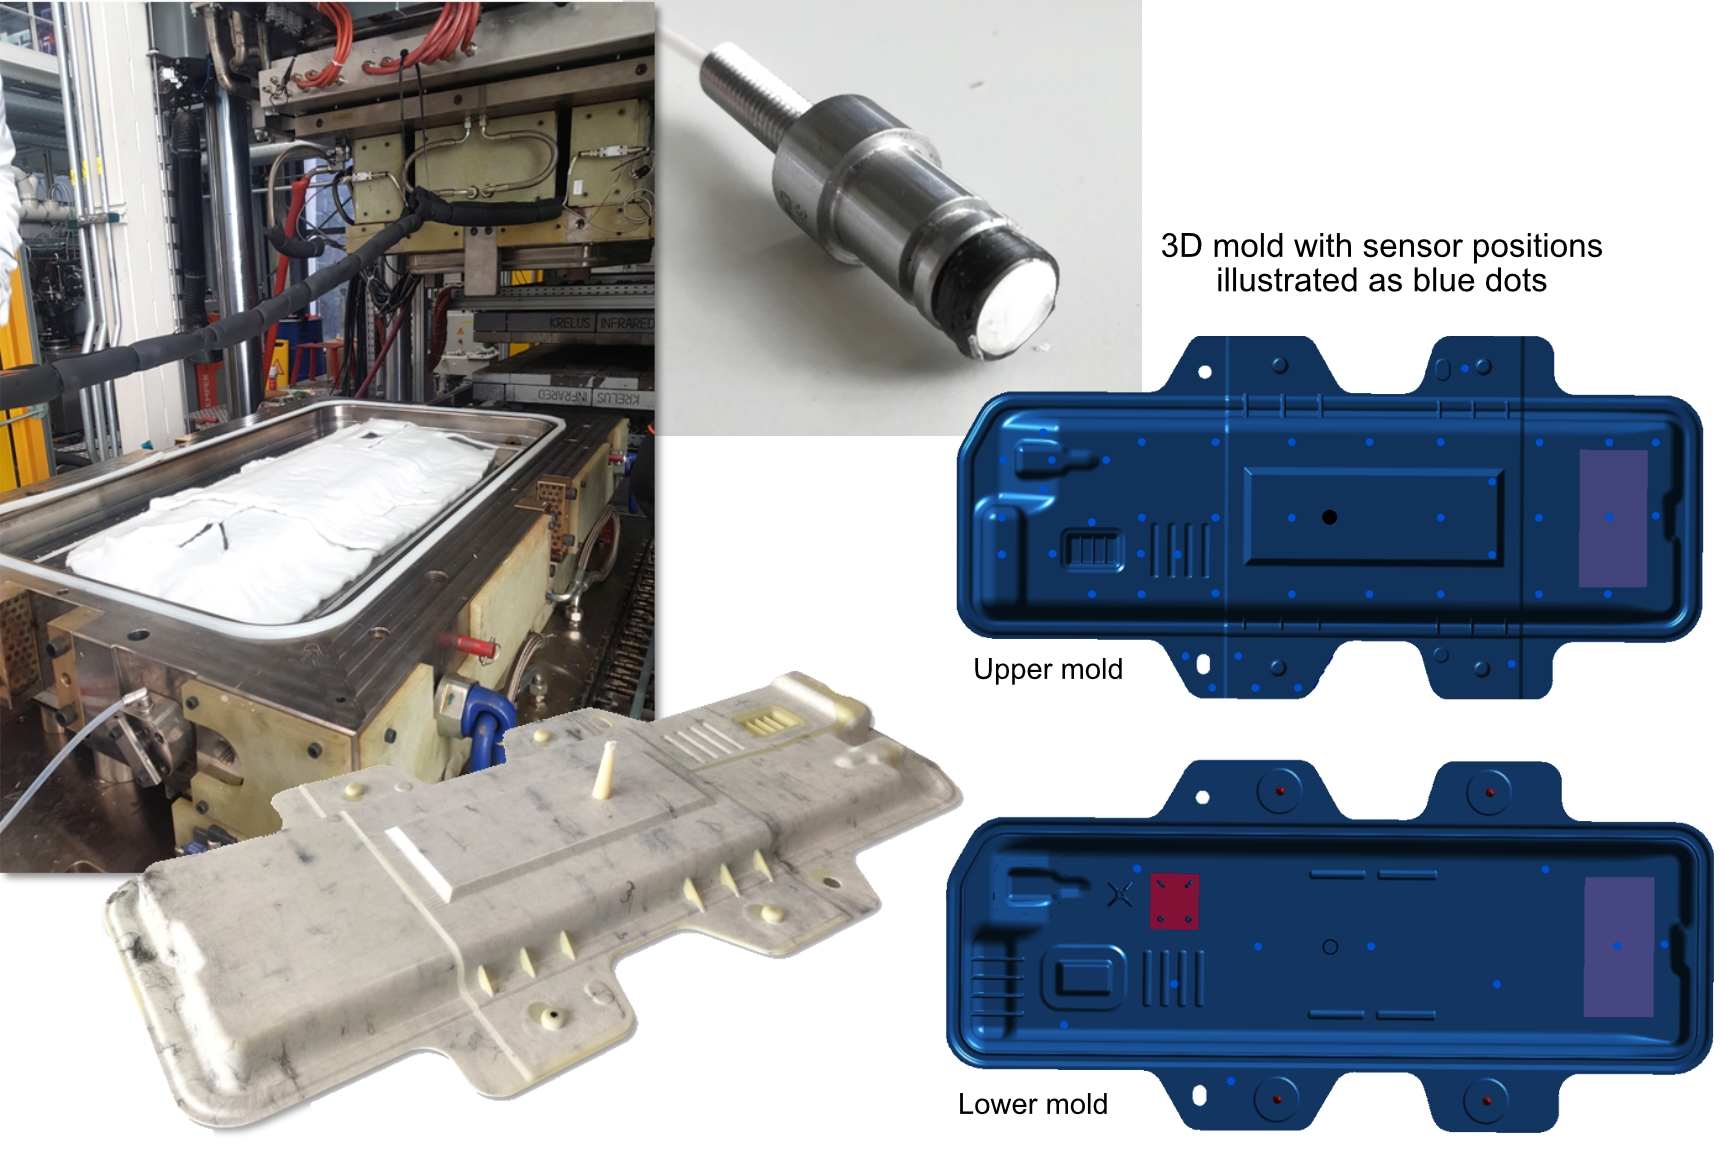
このブログは、CosiMo(「持続可能なモビリティのための複合材」)プロジェクトに関する私のレポートの続きです。このプロジェクトは2018年にFaurecia Clean Mobility(フランス、ナンテール)によって開始され、複合材バッテリーボックスカバーの「スマート製造」を実証するものでした。全長1,100mm、幅530mmのチャレンジパートは、不織ガラス繊維と単方向カーボンファイバー強化材、金属とフォームインサート、様々な半径と2.5〜10mmの厚み変化を持つ複雑な形状を特徴とします。このパートは熱可塑性樹脂移動成形(T-RTM)で成形され、カプロラクタムモノマーを注入し、加熱プレスサイクル中にその場で重合させてポリアミド6(PA6)複合材を形成します。プロジェクトの主目標は、クローズドループのセンサーベースプロセス制御を用いた完全自動化プロセスの調査でした。
このブログでは、CosiMoチャレンジパートで使用された74個のセンサーネットワーク、特にアウクスブルク大学(UNA、ドイツ・アウクスブルク)が開発した超音波センサー、およびすべてのセンサーからのデータがどのようにプロセスのデジタルモデル(デジタルツイン)の構築に使用されたかを詳しく探ります。
CosiMoの成功と、センサーおよびAIベースの製造開発のための開発センターの必要性に基づき、UNAはCosiMoプロジェクトパートナーであるドイツ航空宇宙センター(DLR)軽量生産技術センター(ZLP、アウクスブルク)およびフラウンホーファー鋳造・複合材・加工技術研究所(Fraunhofer IGCV)と協力して、アウクスブルクAI生産ネットワークを設立しました。「自動化された生産セルを備えた5,000平方メートルの新施設を共同で運営します」とUNA教授兼アウクスブルクAI生産ネットワークディレクターのMarkus Sause博士は語ります。「多くのセルが複合材技術に焦点を当て、AIが何をできるかを実証します。」
CosiMoセンサーネットワーク
CosiMoプロジェクトでは、Christian Karl Siebenwurst GmbH & Co. KG(ドイツ、ディートフルト)が供給したスチールRTM金型に74個のセンサーを統合し、T-RTMバッテリーボックスカバーの成形に使用しました。樹脂注入、浸透(フローフロント監視)、現場重合中のプロセスパラメータを監視するこのネットワークには以下が含まれます:
- 真空センサー 1個
- Kistler(スイス、ヴィンタートゥール)製 圧力/温度センサー 4個
- Kistler製 温度センサー 4個
- Netzsch(ドイツ、ゼルプ)製 誘電分析(DEA)/温度センサー 8個
- アウクスブルク大学開発 超音波センサー 57個
CosiMoに関する最初のレポートで、このセンサーネットワークがR&D用であり、標準生産用ではないことを説明しました:
「工業的な量産では、これほど多くのセンサーを設置することはなく、我々もそれを期待していません」と、DLR ZLPのCosiMo製造プロジェクトリーダーJan Faber氏は言います。「しかし、この研究調査のために、この大規模なセンサーネットワークは非常に精密で、プロセスと材料挙動への完全な可視性を得るのに役立ちました。パートの厚み変化やフォームコアなどの統合材料に対するプロセスの局所的な影響を見ることができました。」
では、このネットワークはどう設計されたのでしょうか?「ほとんどが超音波センサーでした。なぜならコストが最も低いからです」とFaber氏は説明します。「定義された距離でグリッド状に配置しました。一部の位置では超音波センサーを取り外し、Kistlerの温度/圧力センサーやNetzschのDEA/温度センサーを配置しました。これらの特殊センサー(DEAとKistlerの両方)については、樹脂が流入するスプルー付近と、遠い場所のそれぞれに1つずつ配置しようとしました。これにより、樹脂が金型温度をある程度経験した後に到達する場所を監視できます。」
なぜ異なるタイプのセンサーを使うのでしょうか?「研究課題の一つは、信号を比較し、異なるセンサーがどう性能を発揮するかを見ることでした」とFaber氏は言います。これは重要です。異なるタイプのセンサーは異なる測定原理に基づいているからです。例えば、DEAセンサーは樹脂のACインピーダンスを測定し、これは異なる分画に分解でき、それがポリマー内で異なる効果を示します。一方、Kistlerはピエゾ抵抗センサーを使用し、シリコンベースのブリッジ回路(動的電気抵抗を測定する回路タイプ)に依存し、成形キャビティの壁に取り付けられた膜に接続されています。膜は圧力で伸び、シリコンブリッジ回路の電気抵抗が変化し、電気信号を出力します。「Kistlerの新しい4001aセンサーも使用しました。これは圧力と温度の両方を測定します」とFaber氏は付け加えます。「金型内の特定の局所ポイントで両方の値が得られるのは非常に有用でした。」
UNA超音波センサー
CosiMoパートのネットワークで使用されたセンサーの大半は、UNAが開発した超音波センサーでした。Sause氏によると、これらが選ばれたのは低コスト(10ユーロ未満)であるだけでなく、幅広い情報を提供できるからです。
超音波センサーは数十年にわたり完成品複合材の検査に使用されてきましたが、射出成形でも長い歴史があります。超音波センサーは高周波音波を媒質に送信し、その反射(パルスエコー)と/または透過を測定します。CosiMoプロジェクトでは公称周波数2,000kHzでした。金型に取り付けられた57個の超音波センサー(キャビティ表面から20mmの距離)のうち、10個は透過モードで、残りはパルスエコーモードで動作しました。超音波センサーは波の速度と振幅の減衰を測定します。両方ともポリマーの特性に敏感です。さらに、波速は圧力と温度の関数として計算できますが、超音波データは調査対象のポリマーに対して校正する必要があります。
「我々が開発した超音波センサーは、市販品と実際にはそれほど違いません」とSause氏は言います。「圧電材料ベースで、弾性運動を電気信号に変換する感度が高いです。しかし、一般的なセンサーは150℃までの動作温度なのに対し、熱可塑性成形の200℃以上に合わせる必要があり、センサー電子部品にとっては少し挑戦的でした。」
「また、センサーを金型に適切に統合するための機械システムも考案する必要がありました」と同氏は説明します。「良好な結合のためにスプリングローディングとシーリングが必要でした。センサーが満たすべき大量の要件があったため、ほぼゼロから設計する必要がありました。システム全体の適切な音響設計も行いました。」
重合とフローフロント監視
「音響は金型内の材料の弾性特性に焦点を当てます」とSause氏は続けます。「基本的に、液体の剛性は重合完了時とは異なります。我々は実質的にその遷移を監視しています。各センサー位置での金型からポリマー材料への界面での波反射の音響強度を見て、時間経過に伴う硬化を継続的に追跡します。」
この測定のメカニズムは、Sause氏とFaber氏らによってSAMPE Europe 2021会議論文「カプロラクタムを用いたT-RTM製造における現場重合のセンサーベースプロセス監視」で説明されています。プレフォーム浸透前後の音響信号エコーの振幅比は、金型-パート界面での反射率Rに依存します。これは重合の進行に伴い定数に近づきます。理想的には、重合が完了に近づくとRの変化はゼロになります。
音響透過信号から、超音波が浸透プレフォームを通過する伝播時間を抽出することも可能です。これは、プレフォーム内の音速が重合度に関連しているため有用です。SAMPE Europe 2021論文時点の実験では、センサー位置でのプレフォーム完全浸透から重合完了までの時間は240秒でした。
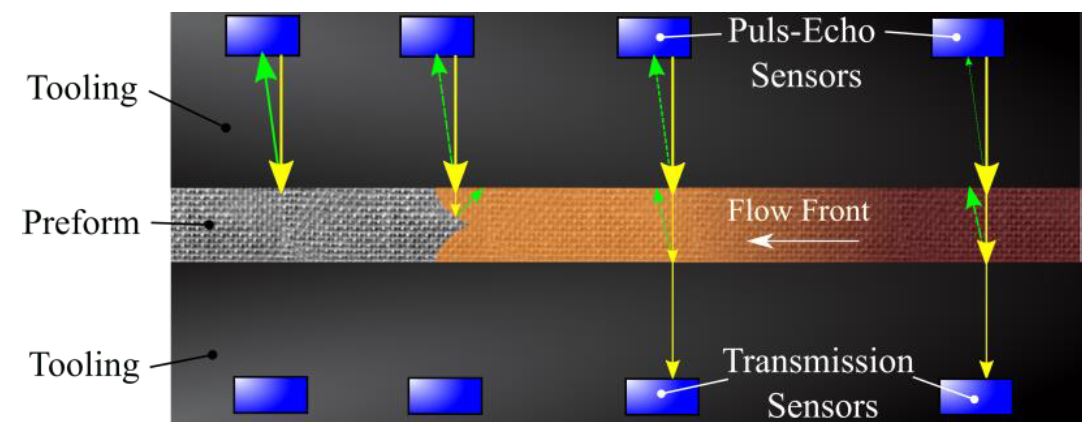
「注入中のフローも監視できます」とSause氏は説明します。「ポリマーフローフロントがセンサーを通過すると音響信号情報が変化するからです。」SAMPE Europe 2021論文でも検証されていますが、注入開始15秒後の選択センサーでは、音響信号が初期正規化値1から0.85-0.9の間に急激に低下し、カプロラクタムフローフロントの到達を示しました。
プロセスのデジタルツイン開発
Sause氏は、超音波センサーの開発は実際にはUNAがCosiMoで行ったことのごく一部であり、「最も魅力的な部分でさえない」と述べています。真の成果は、データ分析とプロセスのデジタルモデル開発により、パート製造中のクローズドループ制御を可能にしたことだと指摘します。
「我々が目指しているのは、金型内で実際に何が起きているかについての情報を提供することです」と同氏は付け加えます。「温度と圧力でプロセスを適応させる確立されたルートはありますが、今我々がやっているのは、各センサー位置でアクティブパルシングを行うことで音響信号情報を活用することです。これにより、フローフロントの形状、プレフォームの各部分への到達時間、各センサー位置での重合度など、様々なことを決定できます。」
「理想的には、クローズドループ制御を可能にする設定を確立し、プロセス中に調整できます」とSause氏は言います。「これには注入圧力、金型圧力、温度などのパラメータが含まれます。この情報を使って材料を最適化することもできます。」
デジタルツインの開発は、複数段階・複数パートナーの取り組みでした。DLR ZLPに割り当てられたワークパッケージの一つから始まりました。「2Dプレートベースのシミュレーションをセットアップし、PAM-RTMシミュレーションソフトウェア(ESI Group、フランス・ルンジス)を使って充填と重合をシミュレートしたかったのです」とFaber氏は言います。「プレフォーム透過率データはプロジェクトパートナーのITA(アーヘン工科大学繊維技術研究所、ドイツ)とSGL Carbon(ドイツ・ヴィースバーデン)から、熱可塑性ポリマー反応の反応モデルはアウクスブルク大学から入手しました。これらをすべてシミュレーションに統合し、実際のセンサーデータにどれだけ近づけるか試みました。」
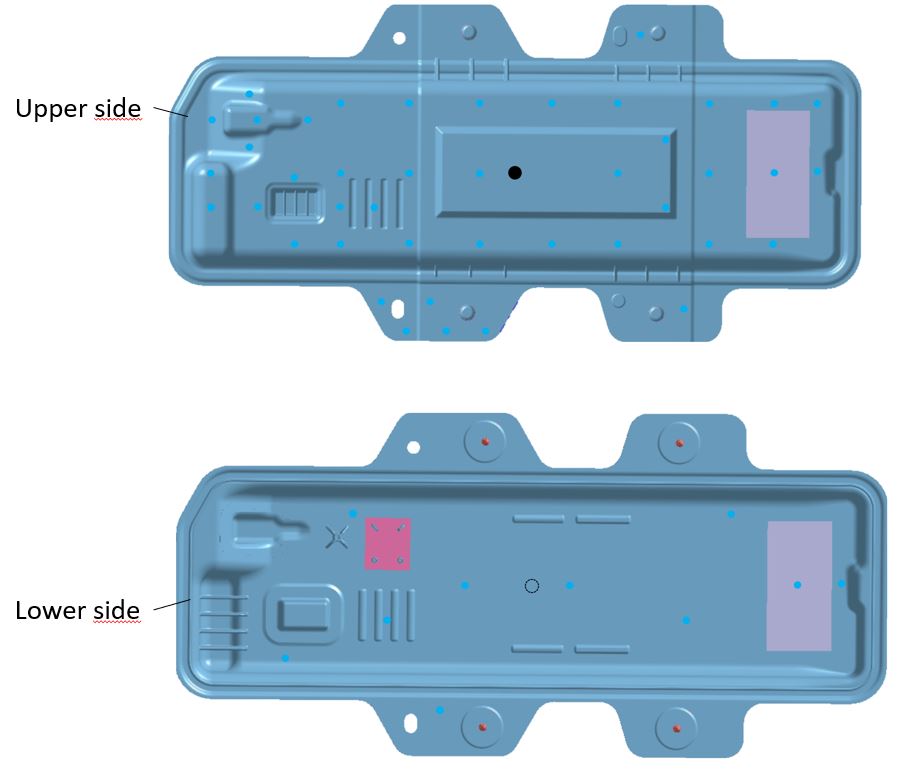
CosiMoプロジェクト実証パートの上下金型の薄青いドットが、プロセス全体を通じて特定ポイントでのデータを提供しました。これはデジタルツインシミュレーションでセンサー位置間を補間し、パート全体のプロセスをモデル化するのに使用されました。Photo Credit: CosiMo project, DLR ZLP Augsburg, University of Augsburg
「2Dプレートモデルベースでは、充填については実際にかなり近い結果が得られました」とFaber氏は続けます。「しかし、重合中の温度効果についてはシミュレーションで記述できないものがありました。例えば、この重合反応は発熱性で、実際のデータでは温度センサーでわずかな上昇が見られますが、シミュレーションでの上昇ははるかに大きかったです。ここは継続して取り組む領域です。」
チームがシミュレーションから発見したかったことの一つは、重合完了に必要な時間でした。「我々が本当に欲しかったのは、金型内で必要な最小時間です」とFaber氏は言います。この情報はシミュレーションモデルから導き出され、複数タイプのセンサーとAIアルゴリズムすべてに依存していました。例えば、Netzschは誘電分析用の誘電センサーを提供しましたが、プロセスのデジタルツインの一部でも助けました。「注入内部のメカニズムを調査し、重合がいつ完了し、重合状態がどうなるかを予測する予測AIモデルを構築しました」とFaber氏は言います。
(注:Netzschは材料キャラクタリゼーション、動力学シミュレーション、センサーテクノロジーの能力を組み合わせ、AIとクラウドソリューションの新しい提供を確立しました。このタイプの統合ソリューションはCosiMoで重合度のリアルタイム評価を提供することに成功し、sensXPERTブランドで商業化されます。)
完全なセンサーネットワークとシミュレーションから、達成された最大重合度は96%で、それには4.5分必要だったことが分かりました。「これはインフュージョンプロセスよりはるかに速いが、例えば熱硬化性樹脂を使った高速射出成形よりは遅いです。」
「センサーデータはデジタルツインモデルに適合します」とSause氏は言います。「アイデアは、プロセスと同時に走るモデルを持ち、センサー情報で数値的に安定化することです。青いドットが超音波センサーの粗いグリッドを提供し、それらのポイント間を補間できました。例えば、金型内センサー網からの測定データに基づき、CosiMoパートでのフローフロントの発展を時間関数として示すビデオを提供できました。」
 CosiMoパートでのフローフロント発展(中心の白いドットが注入口)を時間関数として示すビデオのスクリーンショット。金型内センサー網からの測定データベース。Photo Credit: CosiMo project, DLR ZLP Augsburg, University of Augsburg
「重合率予測はどう検証したのですか?」
「いくつかのアプローチがありました」とSause氏。「まず、UNAの博士課程学生がカプロラクタム-PA6材料系の反応動力学について完全なモデリングを行っていました。同時に赤外分光法、流変データ、誘電分析センサーからのデータを研究し、その系の硬化動力学の非常に精密な材料モデルを提供し、それを検証しました。我々は同じモデルを使ってセンサーを相互検証しました。」
デジタルツインのアーキテクチャ
デジタルツインの動作アーキテクチャは、Stieber氏らによる2020年の技術論文「複合構造製造のためのリアルタイムプロセス監視と機械学習に向けて」で説明されています:
3つの部分で構成されます:T-RTM機械、金型工具内のインシチュセンサー、およびデジタルツイン。この構造、特にデジタルツインは、以下の目的O1-O4を念頭に開発されました:
- O1: 金型工具のインシチュセンサーで、すべての複合材パートの製造プロセスを監視する
- O2: 各製造プロセスをリアルタイムで可視化し、さらなるプロセス洞察を得る
- O3: シミュレーションデータと実データでMLモデルを訓練し、製造プロセスの結果を予測する
- O4: 訓練済みMLモデルを使って不良品を減らす
センサーはデジタルツインのエッジアナリティクスにデータを供給し、そこから将来のフローフロント動態の予測、各テキスタイルプレフォームの繊維体積含有率の決定、ドライスポットの予測、不良品を減らす異常検知などが可能になります。
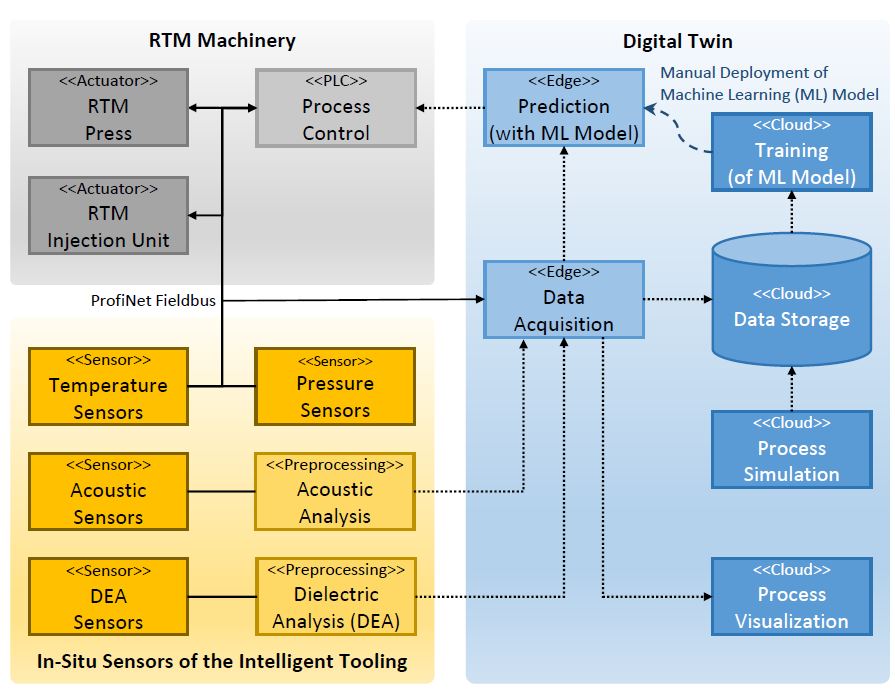
T-RTM機械は2つの既製品コンポーネントで構成:Wickert(ドイツ、ランダウ・イン・デア・プファルツ)製440kNホットプレスと、KrausMaffei(ドイツ、ミュンヘン)製T-RTM射出ユニット。これら両機械とセンサーネットワーク全体がPLC(プログラマブルロジックコントローラー)に接続され、全体の製造プロセスを制御します。
センサーはリアルタイム前処理を必要とし、生データをフローフロントや樹脂硬化に関する高位情報に変換します。前処理済みデータは、iba AG(ドイツ、フュルト)製ibaPDAデータ収集ユニットを使用してエッジで直接記録されます。これにより、目的O1とO2に従い、センサーデータが一貫したタイムスタンプでプロセスデータおよびパート情報とマージされて記録されます。
製造プロセスを自動的に最適化するため、蓄積データを使って機械学習(ML)モデルを訓練し、目的O3に対応します。これらのモデルは、例えばセンサーネットワークからの樹脂フローフロント再構成、フローフロント進行予測、そして理想的にはプロセスパラメータの適応による結果最適化(プロセスインスタンス中または後続ラン用)を担当します。実データだけでは信頼できるモデル訓練に一般的に不十分なため、デジタルツインチームはPAM-RTMシミュレーションランを使って測定データを拡張しました。シミュレーションデータで事前訓練した後、実データでデジタルツインをファインチューニングしました。この戦略は転移学習として知られ、コンピュータビジョンや自然言語処理アプリケーションで成功裏に採用されています。MLによる高度な分析で、予測能力とプロセス可視化の向上、クローズドループ制御が可能になります。
産業用複合材生産へのセンサー統合
では、複合材パートメーカーはこの技術をどう自社の生産プロセスに適用し、クローズドループ制御を開発できるでしょうか?Sause氏は、フローと硬化/重合監視の相互検証と補完的情報提供のために、複数タイプのセンサーを使うのが合理的だと述べます。そしてセンサー配置の定義、各位置にどのタイプを置くかが重要になります。「例えば、」と同氏は言います、「圧力と温度センサーを至る所に置く必要はなく、樹脂流入口、複雑な形状ポイントなど、キーとなるデータポイントが必要な場所だけで良いのです。」
いくつセンサーが必要か?「CosiMoでは74個使いましたが、ハーフメートルサイズのパートなら、形状と関心ポイントにより35-40個程度で済むでしょう」とSause氏。「生産プロセスにも依存します。例えば航空宇宙では数十年使われてきた確立されたプロセスがあります。これらではそれほど多くのセンサーは不要で、最初から大きな開発作業なしで統合できる可能性があります。しかし他のプロセスは未知の部分が多く、より多くの事前作業が必要です。CosiMoでは、現場重合によるPA6へのT-RTMを見ていましたが、これは例えばエポキシRTMほどよく文書化されていません。」
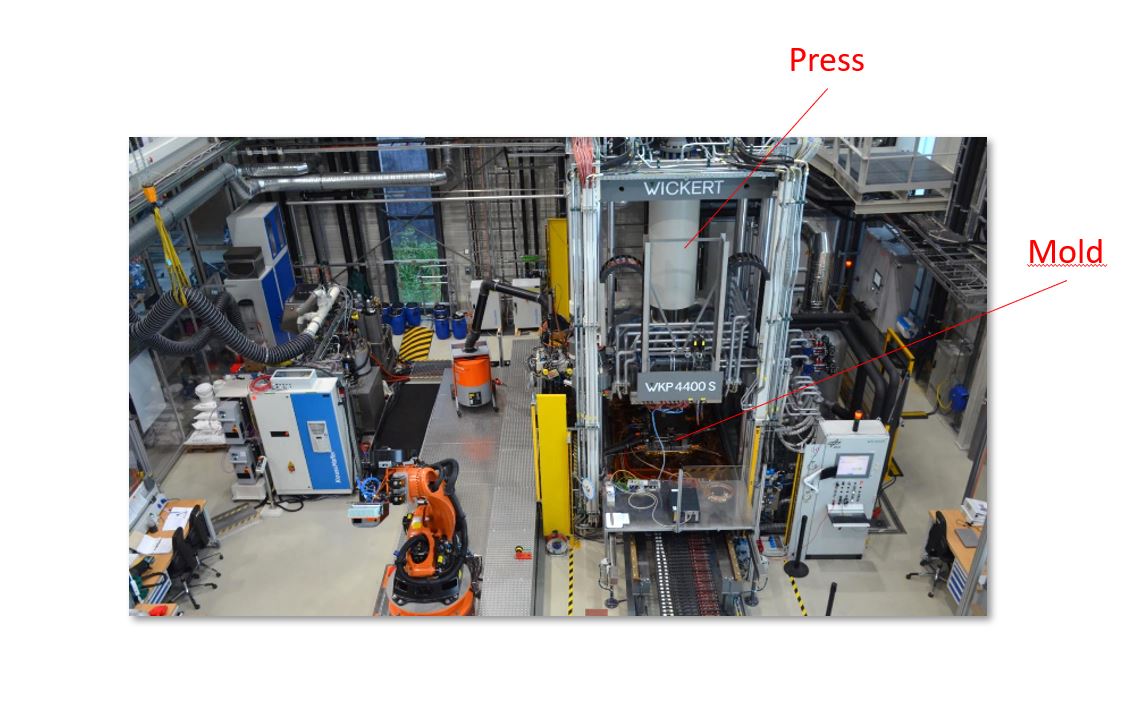
CosiMoプロジェクトの製造設備はWickert 440kNプレスとKraussMaffei射出機。Photo Credit for this series: CosiMo project, DLR ZLP Augsburg, University of Augsburg
デジタルモデル構築にどれくらい時間がかかるか?そしてクローズドループ制御達成に常に必要か?「また、プロセスと到達したいレベルによります」とSause氏。「まず、センサー情報を統合することで、あなたの加工というブラックボックスの中で何が起きているかを可視化し、どのパラメータを使うべきか分かります。」
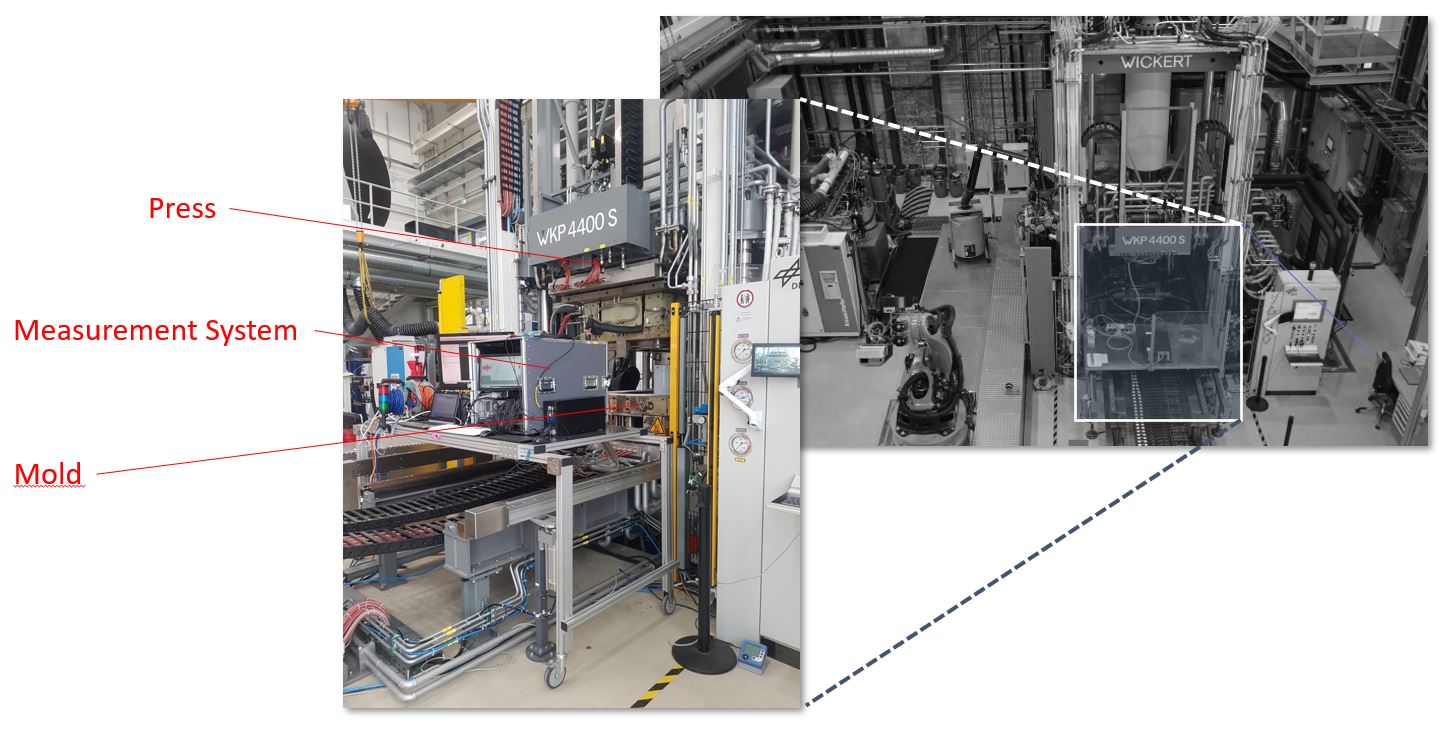
CosiMoで開発されたクローズドループ制御システムも、金型内センサーとiba AG製データ収集システム(ここに測定システムを示す)を統合しています。
「最初のターゲットに到達したら、クローズドループプロセス制御まではあと数ステップです。半分くらいは、可視化があり、自分でストップボタンを押してプロセスを適応させ、不良品を防ぐところまでです。それでもう始まりです。そしてデジタルツインを開発できますが、訓練データが必要です。何らかの方法でそれを提供しなければなりません。つまり、いくつかパートを生産して入力データとして使う必要があります。しかし、低品質パートも生産する必要があります。つまり、機械学習アプローチの訓練にどれだけ投資するかの問題です。」
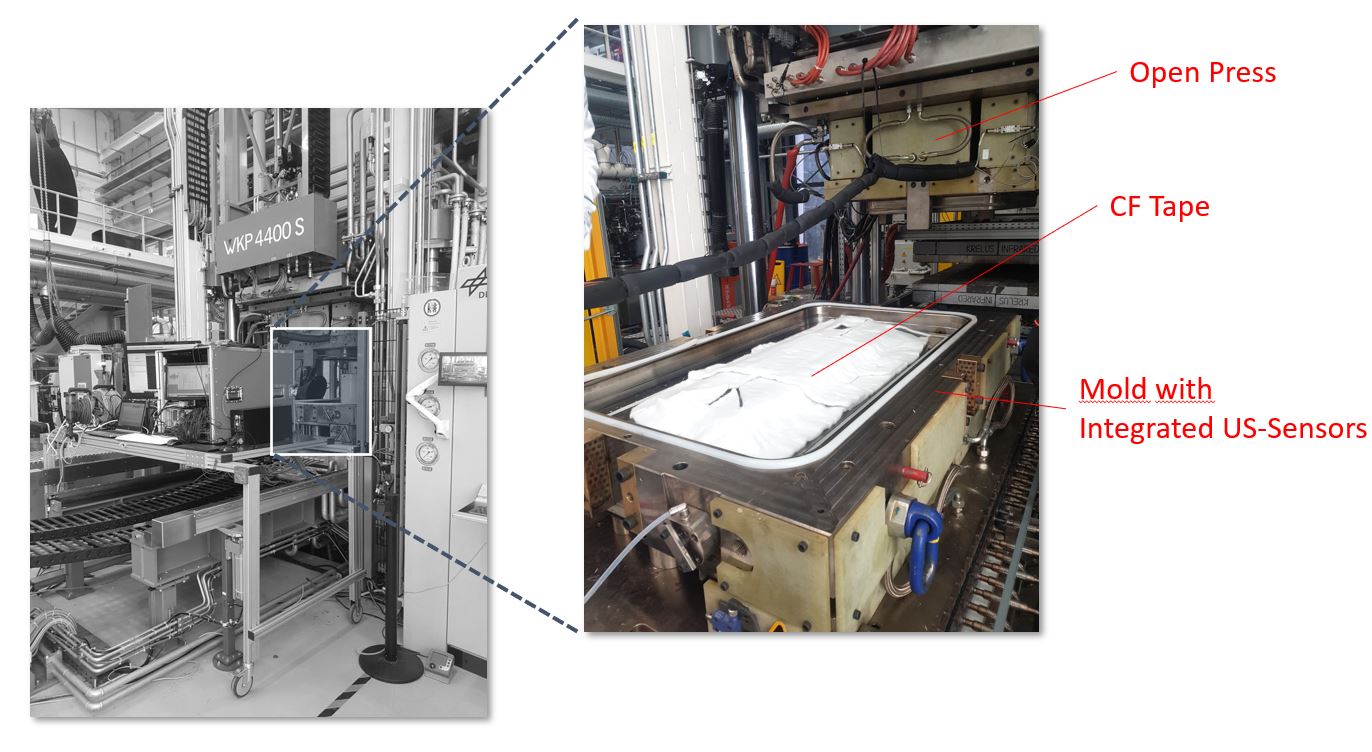
訓練されれば、デジタルツインはプロセスパラメータを最適化し、クローズドループプロセス制御を提供できます。
しかし、Sause氏はCosiMoで採用された転移学習アプローチについて、「ある程度、類似形状や材料系、状況を完全には変えない他のバリエーションに移転可能です」と認めています。「そうやってデータベースを構築し、すでに取得したデータを使って効率トレンドを特定する可能性があります。それを抱えている他の疑問にも使えます。」
つまり、始め方は:センサーを使い始め、センサーと共にデジタルモデルを構築してプロセスを理解すること?「まさにそうです」とSause氏。「今日の生産で使われている機械のほとんどはまだ非常に愚かだと断言できます。多くの機械には、何が起きているかのフィードバックを提供するデータベースを与えるセンサーがありません。なので、センサーシステムの統合がまさに最初のステップです。しかし体系的なデータ取得と、データで何かをするためのデータストレージアーキテクチャも必要です。実際、センサーを統合しているのにデータで何もしていない会社をたくさん見かけます。」
AI生産ネットワーク
上記の質問に答える中で、Sause氏はUNA内の様々なグループや、センサー統合とデジタルツインサービスを提供できるスピンオフ企業に繰り返し言及していました。その目的で、アウクスブルクAI生産ネットワークが2021年1月にUNA、DLR ZLP、Fraunhofer IGCVによって立ち上げられました。「協力フレームワークは、過去にDLRとFraunhoferと行ってきたプロジェクトから来ています」とSause氏。「CosiMoからのAIベース生産開発の青写真を取り、それを非常に広い規模に拡張しています。例えば、CosiMoでの我々の作業予算は1,000万ユーロでしたが、AI生産ネットワークの初期資金は9,200万ユーロです。これにより、CosiMoのようなAIを製造に活用する新しい研究プロジェクトを多数開始できます。複合材だけでなく、幅広くやっていますが、複合材への強い焦点はあります。」
超音波センサーを使ったCNC加工改善プロジェクトが2021年にすでに開始済みです。「セラミックマトリックス複合材(CMC)のリサイクルプロジェクトも間もなく開始予定です」とSause氏。「積層造形と特定リサイクル繊維強化材料の再利用の間の強いリンクを持ついくつかのプロジェクトもあります。」
各組織の役割について、Sause氏は競合はなく、各機関に予算が割り当てられていると説明します。「それぞれ持ち分があり、過去と同様に自由に協力できます。お互いの能力、強み、弱みをよく知っています。一緒に仕事をするのは楽しいです。できるとできないが分かっているからです。多くの企業から一緒に仕事をしたいとアプローチされており、今我々の能力から理想的なマッチングを見つける方法を話し合っています。」
5,000平方メートルの生産施設について、「みんなで一緒に運営します」とSause氏。「2023年初頭のオープンを計画し、機械設置を開始します。個々のセルをリンクする自動化生産設定を提供します。多くのセルが複合材生産技術に焦点を当てます。業界パートナーに、このような生産設定でAIが何ができるかをショーケースし、実証します。また業界パートナーが施設に機械を持ち込み、共同でプロジェクトを実行し、彼らのサイトで新しいソリューションをどうリンク・統合するかを見ることも望んでいます。」
樹脂
- 状態基準保全(CBM):予知的資産管理のためのセンサーとシステム
- 制御盤ハウジングの配線と構成:エキスパートガイド
- 超音波加工:原理、種類、用途を徹底解説
- 正確な現場データ収集でプロセスを最適化
- 研磨性石灰スラリーシステムではピンチバルブとペリスタルティックポンプがゴールドスタンダード
- 制御システムを接続:位置・モーションセンサー向け信頼できる通信インターフェース
- OTOMcomposite、Composites 4.0向けレーザー支援テーププレースメント・ワインディング先進ソフトウェアを発表
- 持続可能なエポキシ樹脂:航空宇宙複合材向けの再加工・修理・リサイクル可能なソリューション
- ACとDC誘電センサーの組み合わせで複合材硬化監視を精密化
- TPACとTPRC、高性能熱可塑性複合材の持続可能リサイクル「TPC-Cycle」を発表
- 高性能三状態電気変色デバイスのためのディップコートパラメータ最適化