



鉄鉱石生産のための焼結技術と焼結機設計の最適化
鉄鉱石のための焼結技術と焼結機設計の最適化
焼結技術は、その最も基本的な形では非常にシンプルで、20世紀初頭から使用されてきました。しかし、基本技術はシンプルであるものの、プロセス制御は極めて複雑な相互依存パラメータの数々に依存し、これらのパラメータが生産能力と焼結品質に及ぼす影響を徹底的に理解することが必要です。
基本的な焼結技術
焼結技術は基本的に鉄鉱石微粉の凝集プロセスであり、熱を利用してより小さな粒子の表面を溶融させ、それらを結合させてより大きな凝集体を形成します。典型的な焼結プラントは、焼結機を中心とした多数の連続運転ユニットで構成されます。簡略化されたプロセス順序は以下の通りです。
鉄鉱石微粉、コークス微粉、石灰石、ドロマイト、マンガン鉱石、石灰、石英岩、砂などのスラグ調整剤、ミルスケール、スクリーニング、ダスト、スラッジ、転炉スラグなどの廃棄物からなる原料がバッチ処理され、ブレンドシステムに搬送されます。原料は、焼結返り微粉と水の添加後、回転混合ドラムでブレンドされ、プロセス用のグリーンフィードが得られます。この混合プロセスは通常「ノジュライジング」と呼ばれます。ノジュライズされたグリーンフィードは、焼結機ストランドのサイズ調整されたハース層の上に投入され、「焼結層」を形成します。この層は着火炉(フード)を通過し、反応が開始されます。フード内のバーナーが、コークス微粉の形で投入されたグリーンフィード中の炭素に着火します。反応は、排気ファンによって焼結層を通って吸引される空気と炭素の化学反応によって伝播します。焼結は垂直方向に燃焼しながら、層は水平方向に排出端に向かって移動します。焼結物は熱焼結クラッシャーを通じて焼結クーラーに排出され、そこでは周囲の空気が下から粉砕された熱い焼結物を通って吹き抜けます。冷却後、焼結物は破砕・篩分けセクションに搬送され、そこでサイズ調整され、最終的に高炉ストックハウスまたは焼結貯蔵庫に搬送されます。
通常使用される焼結機は、大型焼結プラントではストレートライン機、小型焼結プラントでは環状機です。排ガスは通常、サイクロンと静電分離器で清浄化されてから大気へ排出されます。
その他すべての要求に加えて、ストランド型焼結機を備えた現代的な焼結プラントの設計は、原料準備とハンドリング、製品のサイズ調整とハンドリング、および合理的な制御と計装の要件を満たす必要があります。
焼結原料混合物の優れた均質性と高い透過性は、エネルギー消費を削減しながら高い焼結生産性と品質を達成する決定的な要因です。
冷却後、焼結製品は破砕・篩分けセクションでサイズ調整されます。そこでは冷却焼結材料が3つの異なる用途、すなわち(i) 焼結プロセスへの返り微粉、(ii) ハース層、(iii) 高炉原料用にダウンサイジングされます。微小粒子は焼結プロセスにリサイクルされ、中粒子は一般にパレットカー保護用のハース層として使用され、大粒子は高炉に搬送されます。
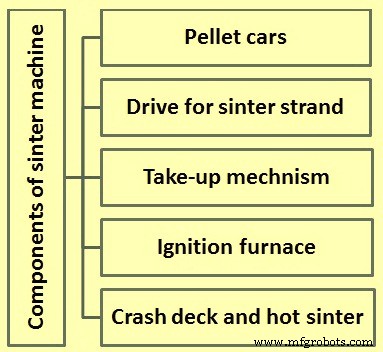
焼結機本体は焼結製造技術の核心であり、主要コンポーネント(図1)を持ちます。(i) ペレットカー、(ii) 焼結ストランド駆動装置、(iii) テイクアップ機構、(iv) 着火炉、(v) クラッシュデッキと熱焼結クラッシャー。これらの焼結機コンポーネントの設計要件とエンジニアリングアプローチの概要を以下に説明します。
パレットカー
パレットカーは、焼結プロセスが進行している間、グリーンフィード材料を機械ストランドに沿って、ウィンドボックス上(負圧システムがある場所)で搬送します。焼結ストランドは複数のペレットカーで構成され、その運動により非連結の無限チェーンと見なせます。このため、パレットカーは以下のストレスを受けます。
- ストランドの焼結(上部)側で経験する高温と、復路(下部)ストランドセクションでのカー冷却による周期的熱変動への曝露。
- グリーンフィード/焼結物の質量による周期的静荷重への曝露。
- 駆動スプロケットから与えられる力、およびパレットカー同士の力による周期的動荷重への曝露。
ストランド型焼結機とそのコンポーネント材料の開発は1世紀以上続いていますが、上記の要求の厳しい任務により、最も適した材料(球状黒鉛鋳鉄、片状黒鉛鋳鉄、白銑など)であっても限られたサイクル数で疲労するという事実が残っています。したがって、多くの焼結プラントでは、年間330日程度の稼働で平均10年の耐用年数に基づき、ペレットカーの交換計画を立てています。
パレットカーコンポーネントの材料と形状の選択は、さらに以下の要件によって決定されます。(i) グレートバーを通る最小圧力損失、(ii) グレートバーの最大耐摩耗性、(iii) グリーンフィードと焼結材料の摺動運動に対するチークプレートの最大延性と耐摩耗性、(iv) 完全な技能を持たない要員による摩耗またはその他の理由で使用不能になったコンポーネントの迅速な交換可能性。
焼結ストランド駆動装置
非連結のパレットカーは、共通軸にシュリンクディスクを装着した駆動スプロケットによって、機械フレームの上部ストランドに沿って押されます。スプロケットは通常、特殊鋼から精密鋳造された交換可能な歯セグメントを装備しています。歯は、各パレットカーに4つ取り付けられたスタブアクスルアセンブリの内側車輪に転動作用を与えます。スタブアクスルアセンブリの外側車輪は、駆動ステーションと排出ステーション、すなわちパレットの復路ポイントでパレットをガイドする役割を果たし、内側車輪がストランドに沿って押される際の静的および動的荷重を担います。
焼結ストランドの駆動装置は、通常ストランドの排出端には配置されません。これは熱と保守性の理由によるものです。プライムムーバーの選択肢は、(i) 可変速ドライブ付き電気機械式、または(ii) 可変吐出量ポンプまたはモーター付き電気油圧式です。デュアルまたはシングルドライブのいずれも使用可能です。ドライブとドライブ配置の選択における主な理由は、(i) シャフトマウント遊星ギアボックスの使用によるオーバーハング荷重の低減、(ii) 速度範囲、(iii) 保守性です。
テイクアップ機構
テイクアップ機構は、移動パレットカーとフレーム、レール、焼結機のウィンドボックス間の差動熱膨張を補償し、パレットボディ面の分離を防ぐために適切な圧力を維持するために設けられます。テイクアップ機構は一般に、カウンターウェイト/プーリーシステムまたは油圧システムによって自動化されています。油圧システムの利点は、(i) 摩擦摩耗を低減するために最小圧力を維持できる、(ii) 複動シリンダー(またはシリンダー)の使用により、単一パレットアセンブリの交換(ストランドを開く)が容易になる、です。
機械メーカーは正当な技術的理由により、大型機のストランドには通常、排出端にテイクアップ機構を配置します。しかし、小型機のストランドでは、冷間駆動端にテイクアップ機構を配置する方がより実現可能です。いずれの場合も、それぞれの機構は移動ユニットとして設計され、車輪/レール配置に搭載されるか、そこから吊り下げられます。駆動ステーションをストランド中心線に合わせるための正確なガイド機構が必要です。
着火炉
焼結機の着火炉は、水平対向に2基以上のバーナーが配置された耐火ライニング鋼箱と説明できます。コークス炉ガス、高炉ガス、混合ガス、天然ガスなどの気体燃料、液体燃料、固体燃料(粉砕炭)のいずれも熱源として使用できます。垂直可動ドアが着火炉の面をグリーンフィード上部レベルまで閉鎖し、熱損失を最小限に抑えます。着火炉の目的は、グリーンフィード中のコークス微粉の炭素に着火することで上層に着火することです。
上記要件を満たすため、着火炉には以下の機能が装備されている必要があります。
- バーナーの炎は、グリーンフィード層を乱さないよう低速度で運転されること。
- 平らな形状の炎は、グリーンフィードの速やかで均一な着火に有利。
- 所望の炎温度を得るために、バーナーへの冷却空気制御供給のための適切な措置が不可欠。
- 操作が容易な適切なバーナー制御が利用可能であること。
- すべての炉制御はフェイルセーフであること。
- パイロット炎は信頼性が高いこと。例えば、バーナーが低および/または変動する発熱量のガス(高炉ガスや混合ガスなど)で運転される場合、パイロット炎は液化石油ガス(LPG)で運転されるべき。
クラッシュデッキと熱焼結クラッシャー
クラッシュデッキは、パレットカーから排出される熱い焼結物を、熱焼結クラッシャー(フィンガークラッシャーとも呼ばれる)へ誘導するために設けられます。クラッシュデッキは激しい衝撃と摩耗を受けるため、厚くライニングされています。一部の機械では、クラッシュデッキがセラミックキューブでライニングされています。これらのライナーの寿命は、年間計画プラントメンテナンス期間に合わせる必要があります。小容量焼結機の場合、クラッシュデッキのライニングは通常耐摩耗板で行われ、または通常適切と見なされる耐摩耗材料の鋳造スラブで行われます。
熱焼結クラッシャーは、焼結ケーキの塊を150mm未満のサイズに粉砕し、冷却と二次破砕の準備をします。焼結ケーキはストランドを離れる時点で約850℃の温度を保持しているため、熱焼結クラッシャーは非常に過酷な環境で動作します。したがって、熱焼結クラッシャーの設計はこの過酷な環境に対応する必要があります。この問題は以下の設計機能によって対処されます。(i) 交換可能なフィンガー/フィンガーホイール、(ii) シールドベアリング、(iii) 水冷シャフト(大型焼結機の場合)、(iv) フィンガー、ベアリング、ベアリングシールドを含むシャフトアセンブリ全体の迅速な交換可能性。これにはダストカノピーの容易な取り外しとクラッシャードライブの容易な切り離しの設備が要求されます。
熱回収代替案を伴う焼結冷却技術
焼結クーラーは、時代遅れの技術により生産性が低く、運転・保守コストが高いため、焼結生産のボトルネックになることがよくあります。通常、環状クーラーが焼結冷却に使用されます。一部の焼結機ではストレートラインクーラーも使用されます。
環状クーラーの設計は現在、容易で持続可能な材料センタリングのための剛性リングフレーム構造で本質的に構成されています。クーラー投入シュートの先進設計により、焼結物が焼結クーラーにより均質に分布し、大径片が下部に、小径片が上部に保たれます。これにより冷却性能が向上し、ファン動力消費が削減され、関連設備の損傷が防止されます。クーラーには、可動クーラートラフとエアチャンネルシステムの間に特殊ゴムシールがあり、冷却空気のより効率的な利用を実現します。
焼結プラントのエネルギー効率をさらに向上させるため、焼結クーラーでは排気の顕熱を利用して電力やプロセス蒸気を生成するさまざまなタイプの熱回収システムが設置されています。一般的に採用される3つの熱回収代替案があります。(i) 着火炉用燃焼空気の予熱と新規着火焼結物の後熱、(ii) 選択的廃ガス循環システム、コークスとCO2(二酸化炭素)の節約、(iii) 蒸気および/または発電用廃熱回収プラント。
焼結プラント設計時の試験の役割
焼結プラント設計時の試験には通常、三重の目的があります。目的は、(i) 既存の類似焼結プラントに基づく特定の事前選択プロセスパラメータの確認、(ii) 提案焼結プラントの生産能力の観点から選択パラメータの評価、(iii) 提案焼結プラント固有の設計情報の取得、です。
コークス微粉添加率と、やや程度は低いが水添加率の変更は、一組の運転パラメータの最適化点に到達するために通常使用されます。条件セットが目標に十分近く選択されている場合、最適化は「焼結微粉比率」(生成微粉重量/グリーンフィードに返還される微粉重量)によって判断され、これは1にできるだけ近いことが要求されます(比率が0.95〜1.05の間であれば焼結は良好と見なされます)。
水とコークス微粉の変動で焼結微粉比率が達成できない場合、設定層深度と圧力損失(吸引)で、グリーンフィード混合物への焼結微粉投入量を変更することでのみさらに最適化できます。
以下のプロセスパラメータは、ストレートライン機で通常最初に特定され、試験のために示された事前選択値に設定されます。
- 吸引圧力 — 1200〜1400mm水柱(WG)
- 層高さ — 400〜450mm
- 着火時間 — 1.5〜2.0分
- 着火温度 — 約1000℃
- ハース層 — 30〜50mm
- 返り微粉 — 焼結生産量の25%〜30%
試験代替案は一般に、提案焼結プラントの予測運転要件に基づいて選択されます。提案される代替案の一部は、(i) ダストやスラッジの添加なしの鉱石微粉のみで構成されるベースケース、(ii) 鉱石微粉に一定割合のダストとスラッジを添加するがノジュライジングなし、(iii) 鉱石微粉に一定割合のダストとスラッジを添加するが、今回は鉱石微粉と混合する前に予めノジュライズ済み、です。
水添加の役割
水はさまざまな理由で焼結混合物に添加され、最も重要なのはノジュライジングプロセス中に微細ダストが大粒子に凝集することを促進することです。これはノジュライジング時間とともに、焼結混合物の透過性、ひいては焼結ケーキの透過性制御において重要な役割を果たします。しかし、焼結ケーキの品質(常温強度)、生産率、歩留まり、焼結微粉比率にも影響します。したがって、焼結プロセス中の水分制御が必要です。通常、水添加率が高いと焼結により高いエネルギーが必要となり、水添加率が必要より低いと適切なノジュライジングが起こりません。したがって、試験を通じて水添加率を最適化する必要があります。この理由から、最適水添加の制御は安定運転にとって極めて重要であり、設計時にこれに対する適切な措置を講じる必要があります。しかし、水添加は本格プラントのコミッショニング中にさらに容易に最適化できるパラメータです。
コークス微粉添加
焼結反応は、鉱石微粉個々の粒子表面層の溶融とそれらの融合によって伝播します。この反応に利用可能な熱(エネルギー)は、焼結混合物に添加されたコークス微粉の炭素と、層を通って吸引される空気中の酸素の反応によって制御されます。この2つのパラメータの相互作用は複雑で、固定プロセスパラメータセットに対して、生産率、歩留まり、焼結微粉比率、焼結品質などのプロセスアウトプットを決定する上で大きな役割を果たします。
異なるプロセスパラメータ(圧力損失、歩留まり、生産率、着火温度、コークス微粉添加など)のいずれも、互いに完全に独立しているわけではないことに注意が必要です。しかし、グリーン焼結フィードに添加されるコークス微粉形態の炭素量は、焼結中の層の挙動を決定し、また冷却特性にもある程度影響を与えるため、制御する上でおそらく最も重要です。
通常、焼結混合物に炭素が多すぎると、層が過度に融合し、固定圧力損失で層を通る空気流を妨げるように閉鎖し始めます。これは長い焼結時間と低生産率につながります。逆に、焼結混合物の炭素が少なすぎると、適切な焼結が妨げられ、プロセスからの返り微粉量が増加し、同時に歩留まりが低下します。試験が、焼結プロセスの最適化に必要な最適炭素(コークス微粉)率を決定する最良の方法です。
プラント設計のために実施される試験では、特定のグリーン焼結混合物に対する最良の利用可能データに基づいてパラメータセットが選択されます。フィードに添加されるコークス微粉量を変動させ、プロセスによって生成される微粉量(本質的に未焼結材料)によって焼結の有効性を判断します。投入微粉と排出微粉の比率に応じて、コークス微粉量が調整されます。
圧力損失
前述のように、焼結反応の伝播は、反応のエネルギーを提供するシステム内の炭素(コークス微粉)と空気の量によって制御されます。しかし焼結機では、層を通る気流を制御することは困難かつ非現実的であるため、気流ではなく圧力損失が制御されます。特定の圧力損失における焼結層を通過する吸引空気量は、層内の焼結混合物の透過性に依存し、透過性の変化により焼結ストランド長さに沿って変化します。システムを通る圧力損失は、ガス清浄システム排気ファンによる吸引によって所定レベルで一定に保たれます。個別吸引ボックスの制御はオンラインで可能ですが、着火フード下のものを除き必須ではありません。着火はベッド深度に大きく依存せず、約180〜200mm WGで起こりますが、焼結圧力損失はベッド深度に関連しています。
層深度
実用上、与えられた生産率に対して、ベッドの幅、長さ、深度を変えることで多数の焼結プラント構成が可能ですが、それぞれわずかに異なる影響があります。より深いベッドの主な効果は、生成される焼結物の表面積と体積の関係によるものです。ベッド深度が増加すると、体積/面積比が増加し、したがって未焼結表面微粉が少なくなると予想されます。これは通常歩留まりと焼結微粉比率に影響しますが、必ずしも生産率には影響しません。
原則として、圧力損失が調整されていれば、固定垂直焼結速度(層を貫く燃焼速度、フレームフロント速度としても知られる)では、異なるベッド深度に対して比例した時間が必要となるため、生産率は影響を受けません。しかし、焼き抜け点が焼結時間とともにシフトするため、焼結ストランドの水平速度に影響する可能性があります。
焼結混合物は、より深いベッドで著しく良好に機能することが通常見られます。より深いベッドでは、必要な生産能力を維持しながら、焼結微粉比率とストランド速度がより許容範囲内になります。深いベッドの追加利点は、コークス微粉消費量が大幅に低下することです。また、ベッド高さの増加に伴い、ベッドを通る必要圧力損失に関してある程度の柔軟性が存在することが一般的に見られます。
着火時間
グリーン焼結フィードの着火は、あらゆる燃料源で焚かれるバーナーによって行われます。コークス微粉の表層が反応を層のさらに奥へ伝播させるのに十分着火されている限り、着火時間は重要なパラメータとは見なされません。鉱石源に依存して着火時間は0.5〜2.0分の範囲で変動しますが、通常1.5分の着火時間で十分と考えられています。
着火温度
着火時間とは対照的に、着火温度は通常重要と見なされます。着火時の温度は表層の量を制御し、その結果としてストランドからの最終製品歩留まりも制御します。さらに、最終製品の品質(強度)、製品歩留まり、生産率にも影響を与える可能性があります。また、過度に高い着火温度による熱衝撃が焼結層全体に亀裂形成をもたらし、そこでは気流の短絡が通常起こることがよく観察されます。これらの亀裂に隣接する領域では不完全焼結が起こり、これが歩留まり低下、生産率低下、品質不良の主要原因と見なされています。
ただし、着火温度と着火に必要なエネルギーは同じではなく、互いに混同すべきではないことに注意が必要です。さらに、これら2つのパラメータは理想的には個別に制御されるべきですが、これは通常焼結プラントでは困難です。
ハース層
ハース層には基本的に1つの非重要な機能があります。それは、焼結ケーキがハースに焼き付くことによるパレットカーとグリッドバーの損傷を防止することです。特定の低品位鉄鉱石から作られる一部の焼結混合物は、ハース層をまったく必要としないことがわかっています。ハース層厚さと粒度分布が焼結ケーキ透過性に与える影響は非常にわずかで、実用上は無視できます。しかし、焼結プラント運転中に懸念されるのは、リサイクルハース層の継続的供給に困難が生じる可能性があることです。正しいサイズ範囲の十分な量がハース層供給のために利用できない場合があります。そのような場合、焼結プロセス下流の焼結破砕を制御する必要があります。
焼結歩留まり
焼結プロセスの歩留まりは、一般にプロセスに投入された原料量に対する生成焼結量として表されます。計算のバッテリーリミット(ストランド端または最終製品)によって、計算結果は異なる場合があります。ストランド端歩留まりは、着火損失(LOI)と排気ガスシステムに吸引されたダストによる損失のみを示し、最終製品歩留まりは微粉分画(5mm未満)の発生も考慮に入れます。投入材料の分析に基づくと、約20%のLOIと80%のストランド端焼結歩留まりが通常期待されます。
生産率
生産率または生産指数は、焼結プラント能力を判断する基準となっており、通常は単位時間あたりの有効ハース面積1平方メートル当たりの焼結生産質量で表されます。一部では、有効ハース面積1平方メートル当たり24時間あたりの焼結生産質量で表されます。しかし、有効ハース面積の定義やバッテリーリミット(ストランド端と最終製品の比較)に関して混乱が生じる可能性があります。したがって、以下のように用語を定義するのが実用的です。
- 生成焼結質量のバッテリーリミットは最終製品スクリーン後であり、したがってグリーン焼結フィードにリサイクルされる微粉を除外し、連続的にリサイクルされる負荷と見なされるハース層分画を無視します。
- 有効ハース面積は、着火フード入口から焼き抜け点までの焼結に利用可能な総面積と定義されます。特定の鉱石が同じストランドで他の鉱石より速く焼き抜けるからといって、自動的に生産率が高いわけではありません。ストランド速度を調整して焼き抜け点をストランド末端に押し出し、有効ストランド面積を増やす必要があります。これが生産率を増加させます。
焼結微粉比率
焼結微粉比率は焼結プロセスの性能を決定するパラメータです。したがって、生成微粉量がグリーンフィードに返還される微粉量と等しくなり、プロセスが平衡状態にある比率1を目指すのが理にかなっています。焼結プロセスでは焼結微粉比率は一般に0.95〜1.05の間で変動することが許容され、バッファ貯蔵の必要性が生じます。
製造プロセス