



高度な3DプリントCFRP金型:RTMフラペロン、外骨格などへの応用
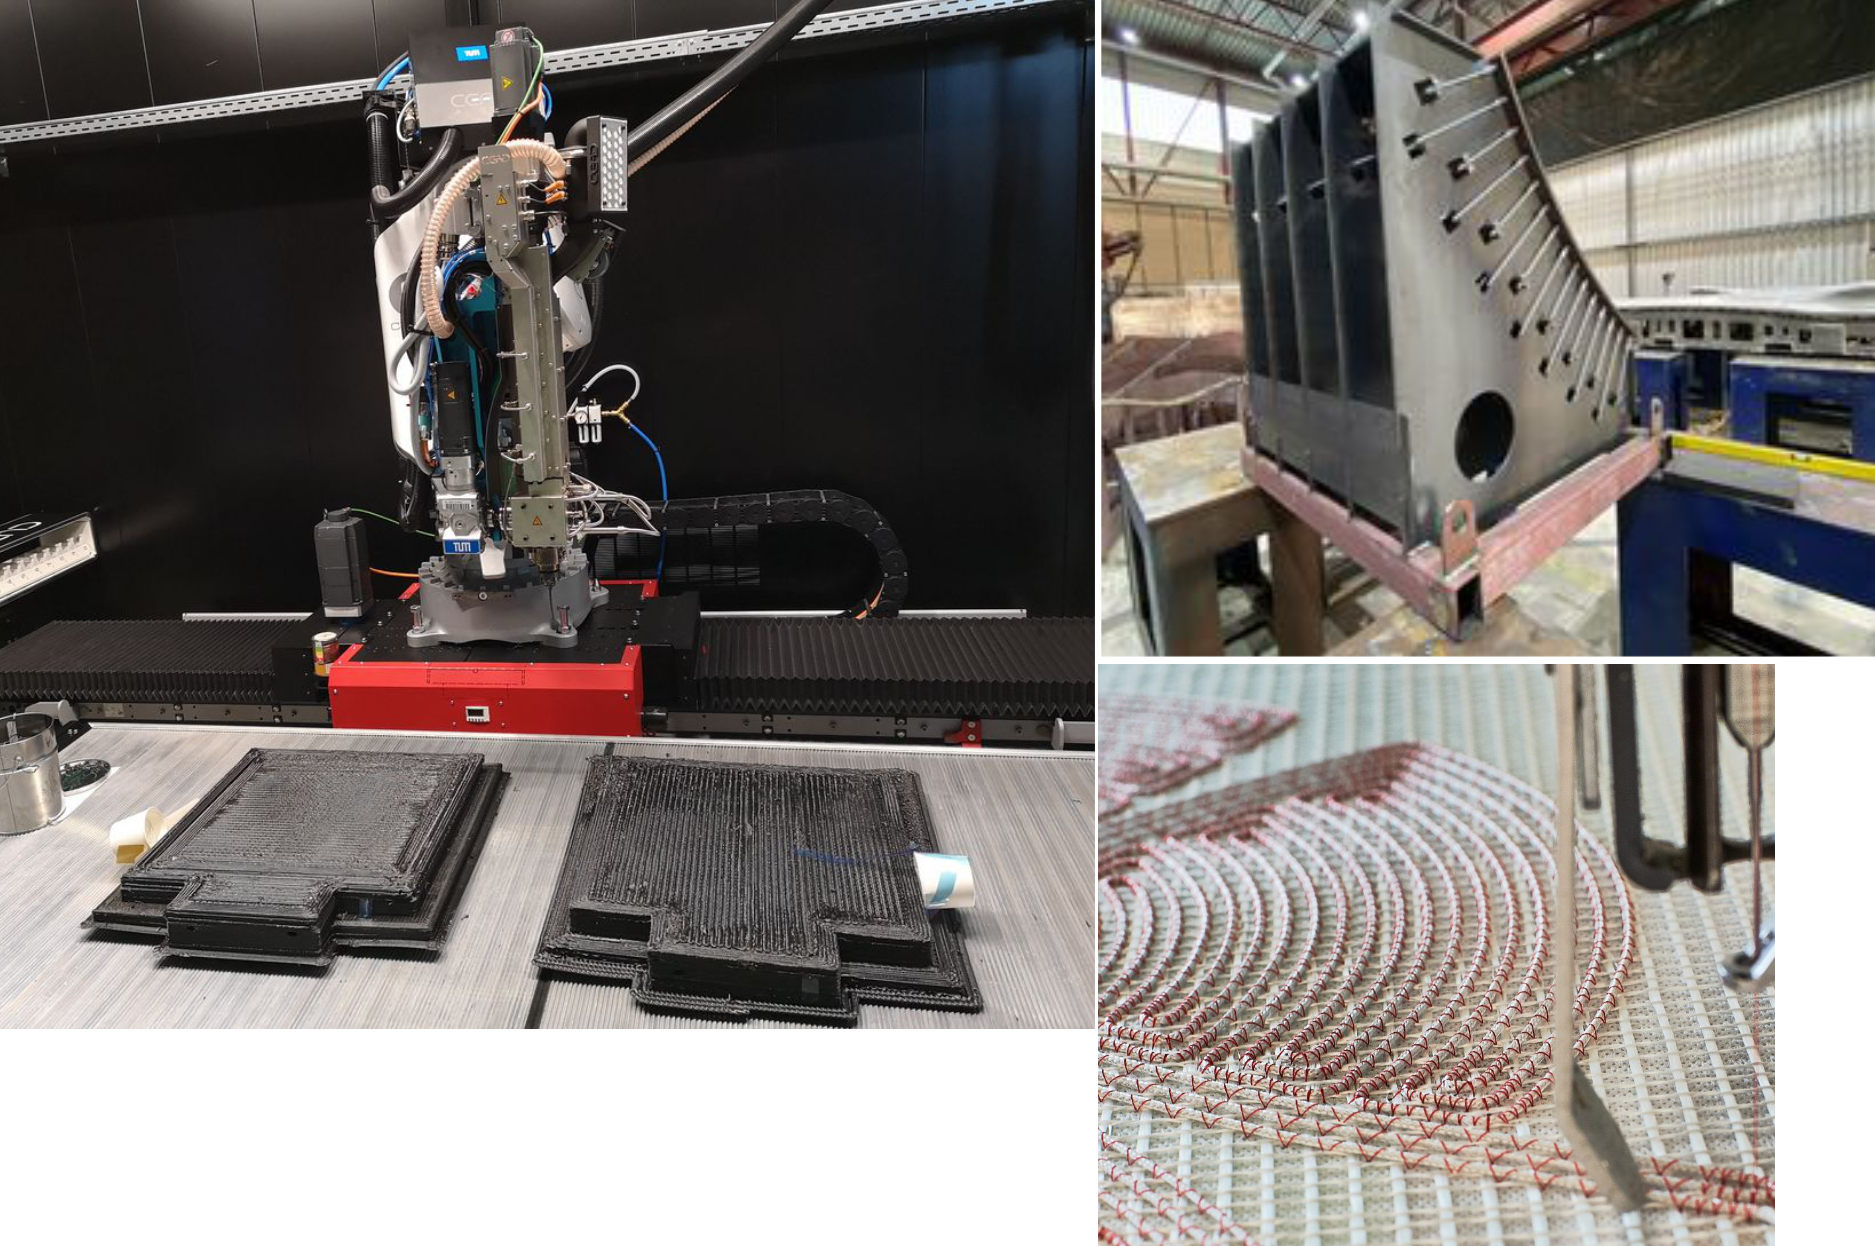
写真提供:ミュンヘン工科大学 炭素複合材講座(LCC)およびQPoint Composite
ミュンヘン工科大学 炭素複合材講座(LCC)の歩み
炭素複合材講座(Lehrstuhl für Carbon Composites、LCC)は、SGL Carbon(ドイツ・ヴィースバーデン)の資金提供により、2009年にミュンヘン工科大学(TUM、ドイツ・ミュンヘン)機械工学部門に設立されました。その使命は、シミュレーションと試験を含むプロジェクトにおいて、炭素繊維強化プラスチック(CFRP)の材料、プロセス、応用に関するR&Dを実施することです。ドイツの大学制度における「講座」とは、教授とそのチームで構成される最小単位を指します。LCCチームはProf. Dr.-Ing. Klaus Drechsler氏が率い、現在30名のフルタイム研究者が在籍しています。SGLからの資金提供は2016年に終了しましたが、LCCは複合材R&Dのリーダーシップを維持し、多機能胴体デモンストレーター(MFFD)下半分の金型製作(後述サイドバー参照)などを手掛け、現在は3Dプリンティング/積層造形にも取り組んでいます。
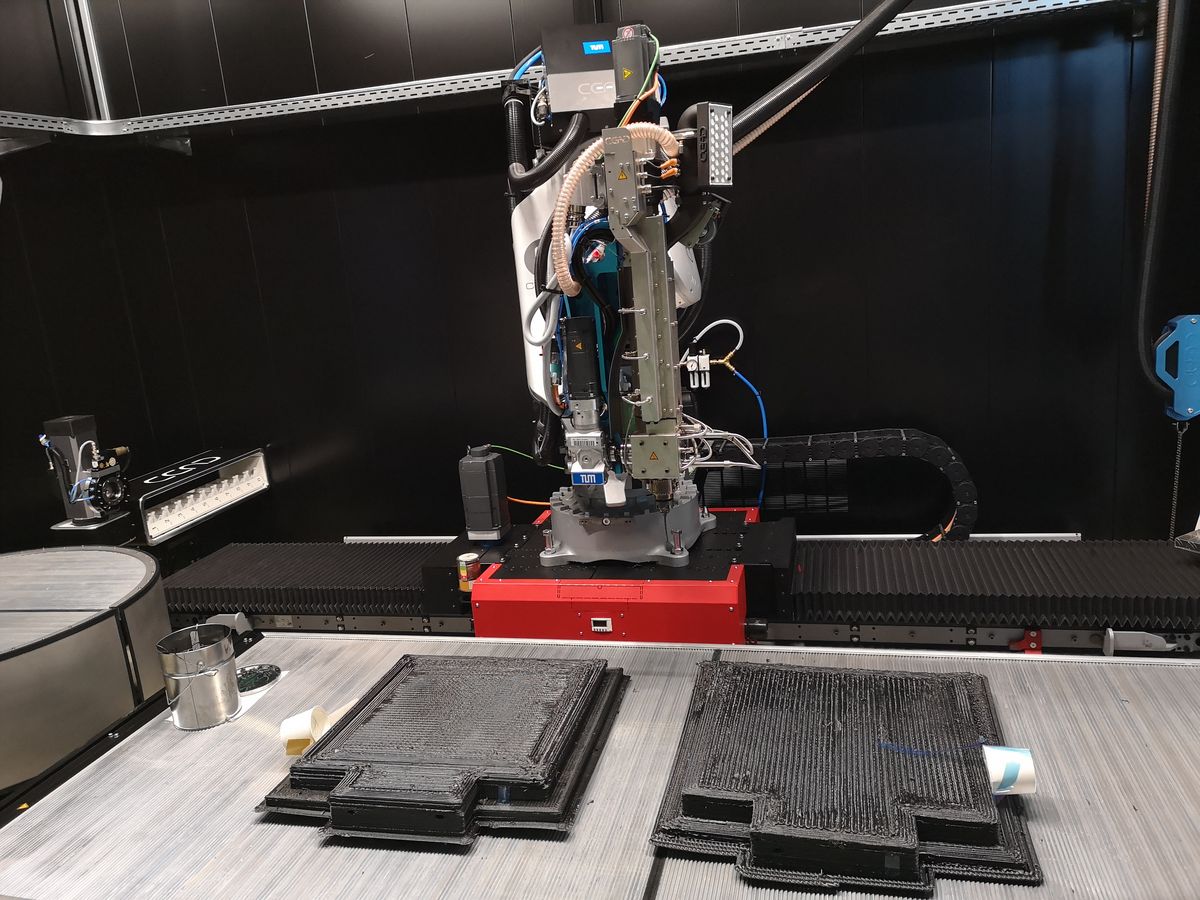
この取材のきっかけは、CEAD(オランダ・デルフト)からLCCがロボットアーム搭載の押出型AMフレックスボットシステムを購入し、3Dプリントに活用しているとの情報を得たことです。その後、LCC研究者Patrick Consul氏へのインタビューで、Clean Sky 2プロジェクト「COMBO3D」における熱可塑性複合材RTM金型の3Dプリントによる熱硬化性複合材航空機フラペロン製造、EMOTIONプロジェクトにおけるClean Sky 2の熱可塑性複合材多機能胴体デモンストレーター(MFFD)下半分成形金型の製作、さらには同胴体を直接インシチュ統合(オートクレーブ外)で製造するための副次的部分金型のデモンストレーションなど、宝の山のようなプロジェクトが明らかになりました。TUMがこの段階に至った経緯と今後の方向性についての議論は非常に興味深いものでした。
MFFD下半分金型
拙ブログ2020年2月「Multifunctional Fuselage Demonstrator向けLM PAEK溶接の実証」参照。このサイドバーは、GKN Fokker(オランダ・フーフェフェネン)MFFDプログラムマネージャーBas Veldman氏による2020年2月の論文「多機能胴体デモンストレーターの開発」から抜粋しています。
MFFD下半分のシェルは、熱可塑性スキンで構成され、溶接ストリンガー、クリップ、フレームで補強されます。実証される製造プロセスは主に3ステップで構成されます:
- デモンストレーターの大型スキン用プリプレグテープを、NLRの既存レーザーAFPマシンにより平らな傾斜テーブル上に積層。
- 積層材を吸着カップでロボット搬送し、雌型統合金型に無加熱でドレープ成形。
- 真空バッグ後、オートクレーブでスキンを統合硬化。
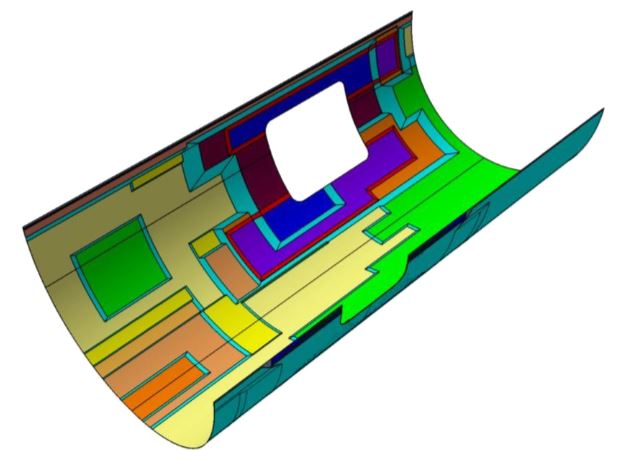
雌型統合金型を使用することで、雄型工具よりもはるかにシンプルな(平坦な)表面で済み、スキン外表面の空力品質を直接管理できます。
MFFDプロジェクトでは、大型多機能胴体デモンストレーターと並行して、より小型のデモンストレーターからオートクレーブ外プロセスの調査も求めています。特に、積層時に統合硬化が完了するインシチュ熱可塑性複合材製造が検討されており、オートクレーブ工程を完全に排除し、製造を単一工程に簡素化できる可能性があります。
熱可塑性胴体のイン/アウトオブオートクレーブ統合のための強化金型、すなわちEMOTION(https://cordis.europa.eu/project/id/864474)は、MFFD下半分シェル工具製作のためのClean Sky 2プロジェクトです。「シンプルに聞こえるが、実際は非常に困難だ」とプロジェクトコーディネーターのTUM所属Patrick Consul氏は語ります。「400℃まで加熱する必要があり、これはInvar36が有意なCTE(熱膨張係数)を持たない温度範囲を大きく超えています。」Invarは高温硬化サイクルでの膨張が小さいため複合材成形金型に常用されますが、温度上昇に伴いCTEは増大します。「課題は、8m×4mの金型と胴体スキンの硬化時における加熱・冷却時の熱膨張を如何に制御するかです。」とConsul氏は指摘します。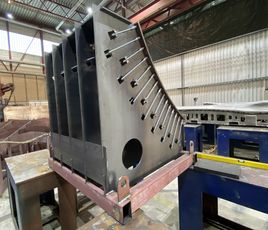
写真提供:炭素複合材講座
積層造形における進展
「LCC内で積層造形に取り組むのは8〜9名です」とConsul氏。同氏は、2012年にAFPT(ドイツ・デルト)からレーザーアシスト熱可塑性複合材テープ配置マシンを導入したことに始まる歴史を語ります。後にCoriolis Composites(フランス・ケヴェン)のマシンを追加し、熱硬化性プリプレグの自動ファイバ配置(AFP)を可能にしました。最初のフィラメントベースデスクトッププリンターを2017年に購入。「私も2017年に加わり、Clean Sky 2への提案書作成など、新規応用と研究プロジェクトの開発を支援してきました。」Clean Sky 2プロジェクトは、公募された提案公募(CFP)に対しトピックマネージャーへ提案書を提出することで採択されます。LCCはCFP08のCOMBO3DプロジェクトとCFP09のEMOTIONプロジェクトで採択されました。両者については後述します。
「その他にもいくつかのプロジェクトがあり、中には連続繊維強化を用いた3Dプリントを研究するものもあります」とConsul氏。「レーザー統合プリントヘッドを用いて、既に統合済みのCFRP部品上にプリントするため基材を予熱したり、プリント層間の層間せん断強度(ILSS)を向上させたりする研究もあります。また、特殊な複合材部品の少量生産における工具応用を探るプロジェクトもあります。」
「これらのプロジェクトは、プリント中およびプリント後の積層造形部品の挙動を予測する数値シミュレーションによって継続的に支えられています」と同氏は続けます。「LCCはインペリアル・カレッジ・ロンドンとのプロジェクトにも参画しており、3DプリントCFRPによる外骨格製造を目指しています。別のプロジェクトでは、剛性、強度、エネルギー吸収の観点から3Dプリント部品の特性を最適化するため、ラティス構造を研究しています。」
プリンターの進化
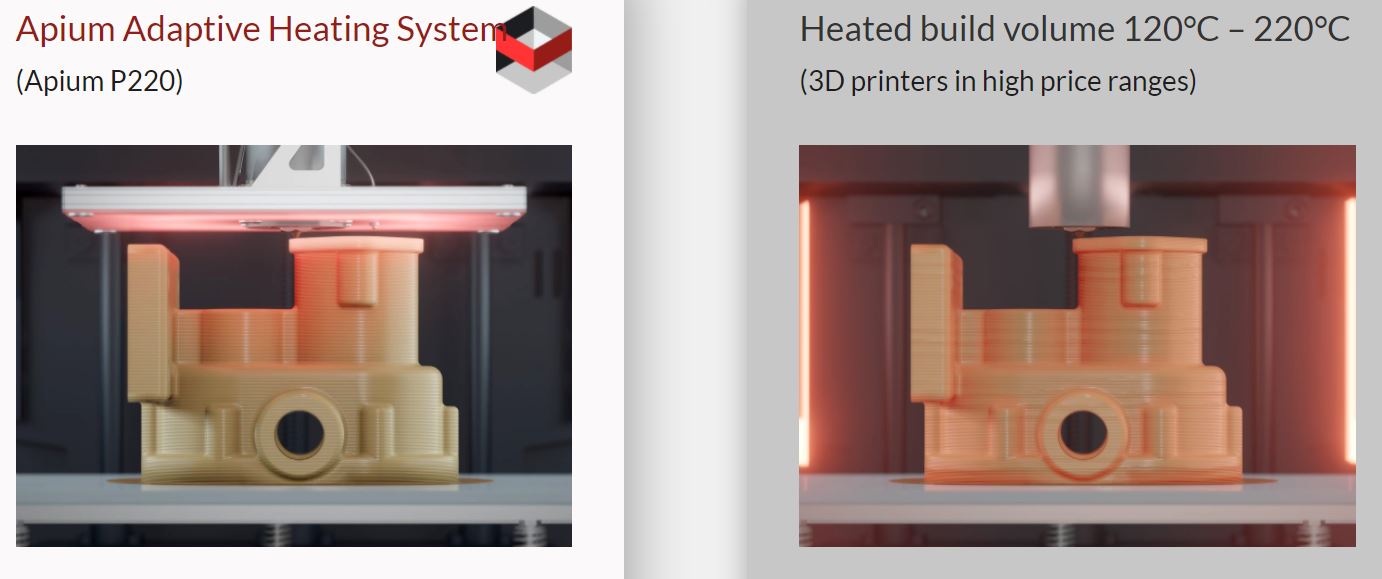
「Apium(ドイツ・カルルスルーエ)製のシンプルなFDM(熱溶解積層法)ベース3Dプリンターで、高剛性が必要な特殊な治具のプリントから始めました」とConsul氏は説明します。「造形サイズ3m×1mで、材料吐出量が多くプリント時間を短縮できます。連続繊維は使用できませんが、PEEK、PEKK、チョップドカーボンファイバー強化PEEKでのプリントに適した設計です。ヒートベッドだけでなくプリントヘッド周囲のヒートプレートも備え、プリント内の均一な温度分布を実現し、熱応力を低減、結晶化を確実にします。」
「Markforged(米国マサチューセッツ州ケンブリッジ)のプリンターを一時使用し、その後Anisoprint(ルクセンブルク・エシュ・シュル・アルゼット)を導入しました」とConsul氏。Markforgedプリンターは連続繊維FDMを可能にしましたが、LCCチームは継続使用を見送りました。「システムが非常にクローズドだったのが問題です」とConsul氏。「Markforgedのスライサーソフトウェアは研究用途には制約が多すぎました。連続繊維材料の層と短繊維強化熱可塑性フィラメント層を交互に積むことしかできず、スライサーが生成するGコードを外部から指定できません。連続繊維を各層に入れるなど、我々が望む方式でプリントさせる手段がありませんでした。」
この点についてMarkforgedは、自社システムは研究用ではなく、ルールベースのファイバパス生成により、簡単かつ堅牢に部品を作れるよう設計されていると説明。Eigerソフトウェアでは層ごとの個別設定が可能で、ユーザーフィードバックを歓迎し、顧客体験の向上を優先しているとしています。
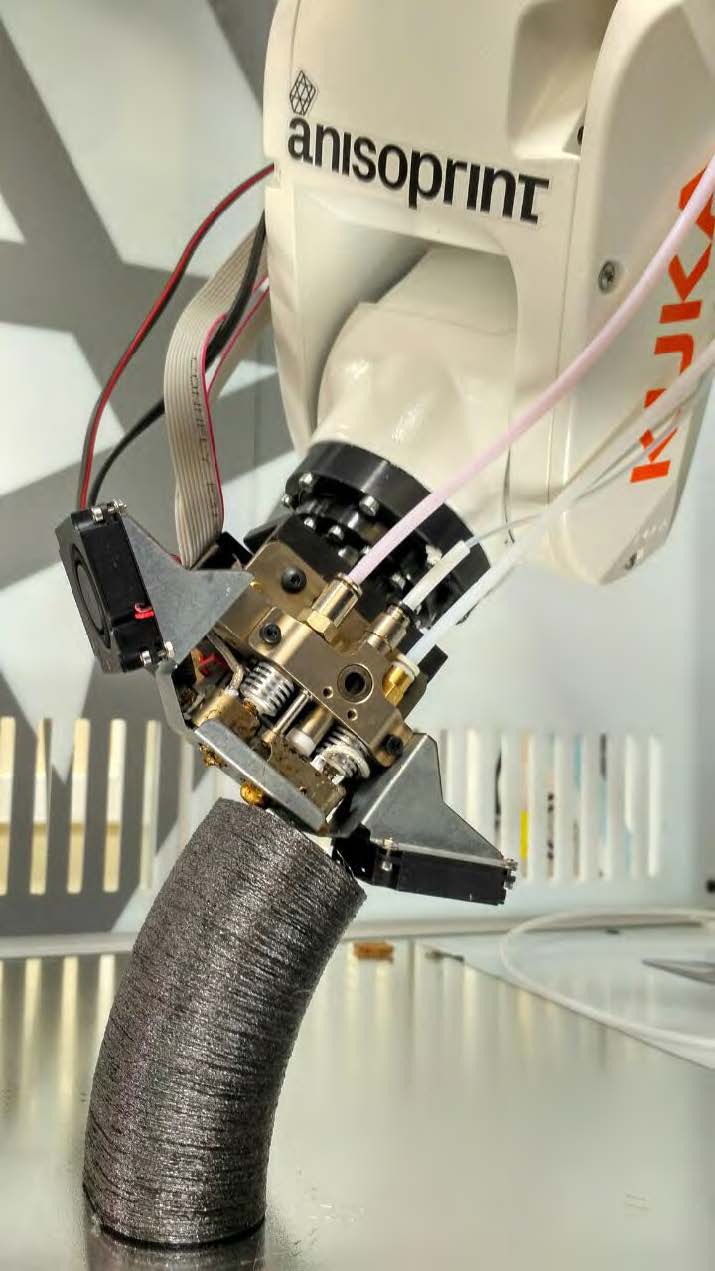
写真提供:Anisoprint
「完全にオープンなGコードスライサーを採用するAnisoprintなら、プロセスへのアクセスが容易です」とConsul氏。「2Dレイヤーだけでなく、3D曲線としてアウトオブプレーン方向へも連続炭素繊維をプリントできます。小型Kukaロボット搭載のAnisoprintプリントヘッドで、1m×1mの部品が造形可能です。これはほとんどのデスクトップ機より大きく、ロボットシステムとしては小型です。」
Anisoprintのデュアルマトリックス熱硬化性-熱可塑性(TS-TP)材料についてはどうでしょうか。拙ブログ2019年「Anisoprint」で説明した通り、「連続繊維強化材をまず熱硬化性ポリマーで含浸させ、プリント時に溶融熱可塑性フィラメント内に押し出します。」Consul氏によれば、TSフィラメントとTPの密着性はかなり良好。初回試験ではMarkforgedプリンターより高い繊維体積含有率が得られましたが、これはGコードを変更できたためです。AnisoprintプリントヘッドはTSフィラメントをTP内に押し込みながら配置します。このプリンターを外骨格部品に活用する予定です。高強度繊維を容易に統合できる手段です。」
ペレット押出型プリンター
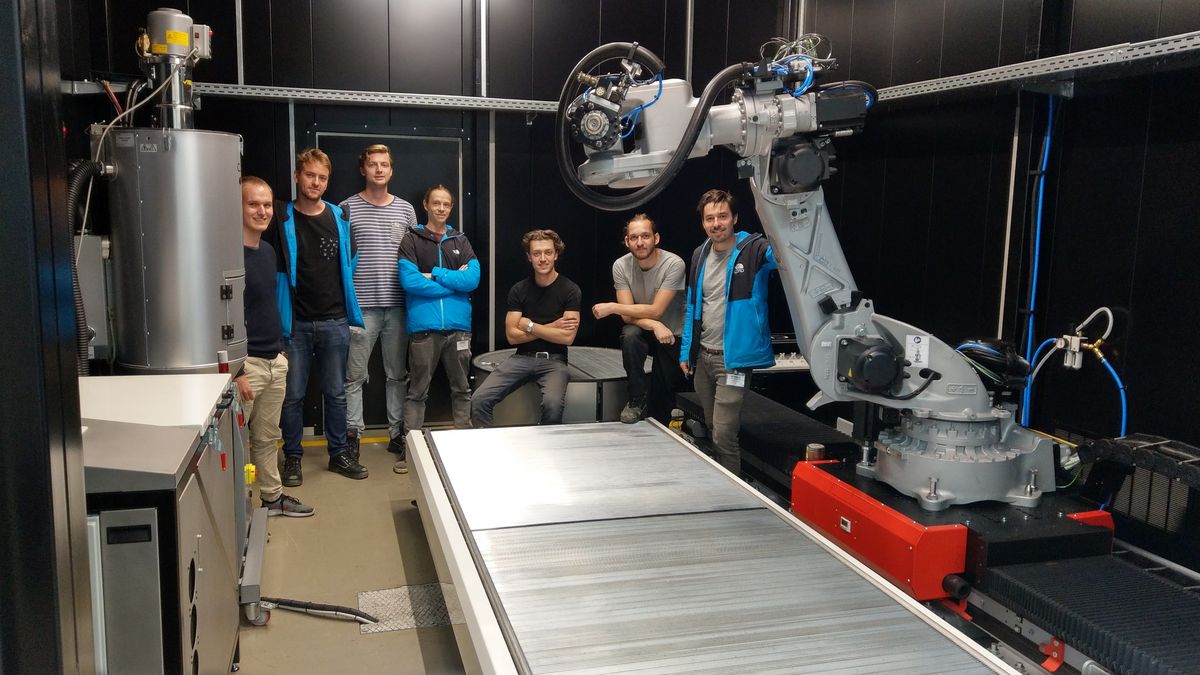
次のステップは大型プリンターへの移行で、まず短繊維強化熱可塑性、次に連続繊維強化熱可塑性へ対応しました。「最初にロボット搭載型押出機を開発し、すぐにCEADマシンへの関心が高まりました。来年には両システムへの連続繊維統合を目指しています。」
すでにロボットアーム搭載押出機があったのに、なぜCEADマシンが必要だったのでしょうか。「最初の押出機はDyze Pulsarペレット押出機のベータ版で、最大吐出量約2kg/hr、PAEK系でも約1kg/hrでしたが、炭素繊維充填率20%以上では苦戦しました」とConsul氏。「ロボットがプリント中に頻繁に加減速するため平均吐出量はさらに低下。COMBO3Dの初期小型金型半分でも最低36kg必要で、半分プリントに約48時間かかりました。材料詰まりや部品反りなどのエラーがいつ起きるかわからないため、常に監視要員が必要でした。」
COMBO3Dの最終デモンストレーターは初期小型部品の約10倍のサイズであり、最初の押出システムでは印刷が現実的ではありませんでした、とConsul氏。「また、Victrexから供給された一部材料は粘度が高く、最初の押出機では十分なトルクが出せませんでした。CEADプリンターなら最大吐出量約12.5kg/hr、試験数時間で安定平均5〜6kg/hrを達成。小型金型半分を8時間未満でプリントでき、より高い繊維含有率で反りを抑制でき、プロセス全体の制御が容易になりました。」
「Pulsarはペレット使用、高吐出量、ロボットの自由度活用という点で、フィラメントベースプリンターとCEADの橋渡し役を果たしました」と同氏は続けます。「吐出量だけでなく、ノズル径とそれによるプリント精度の面でもギャップを埋めています。」
写真提供:炭素複合材講座
CEAD AM Flexbot 技術データ:
- AM Flexbot技術データ:
- ペレットベース押出:最大12.5kg/hr(無充填および短繊維強化)
- 処理温度:最大450℃
- 造形ボリューム:3000×1200×1700mm
- ビルドプレート:回転テーブルまたは平坦テーブル(加熱可能)
- フライスヘッドによる後加工可能。
COMBO3Dプロジェクト
このClean Sky 2プロジェクトの目的は、大型旅客機用のデモンストレーター複合材フラペロン(1.5m×3m)を製造する金型を3Dプリントすることです。これはワークパッケージA-3.1「高速・低速対応多機能主翼」の一部です。積層造形を用いる目的は、工具製作のリードタイム短縮です。プロジェクトは2019年1月に開始し、2021年3月終了予定。パートナーにはAlpex Technologies(オーストリア・ミルツ・バイ・ハル)、軽金属専門のLeichtmetallkompetenzzentrum Ranshofen(オーストリア・ランショーフェン)、高性能熱可塑性ポリアリルエーテルケトン(PAEK)サプライヤーのVictrex(英国・ソーントン・クレヴリーズ)が名を連ねます。
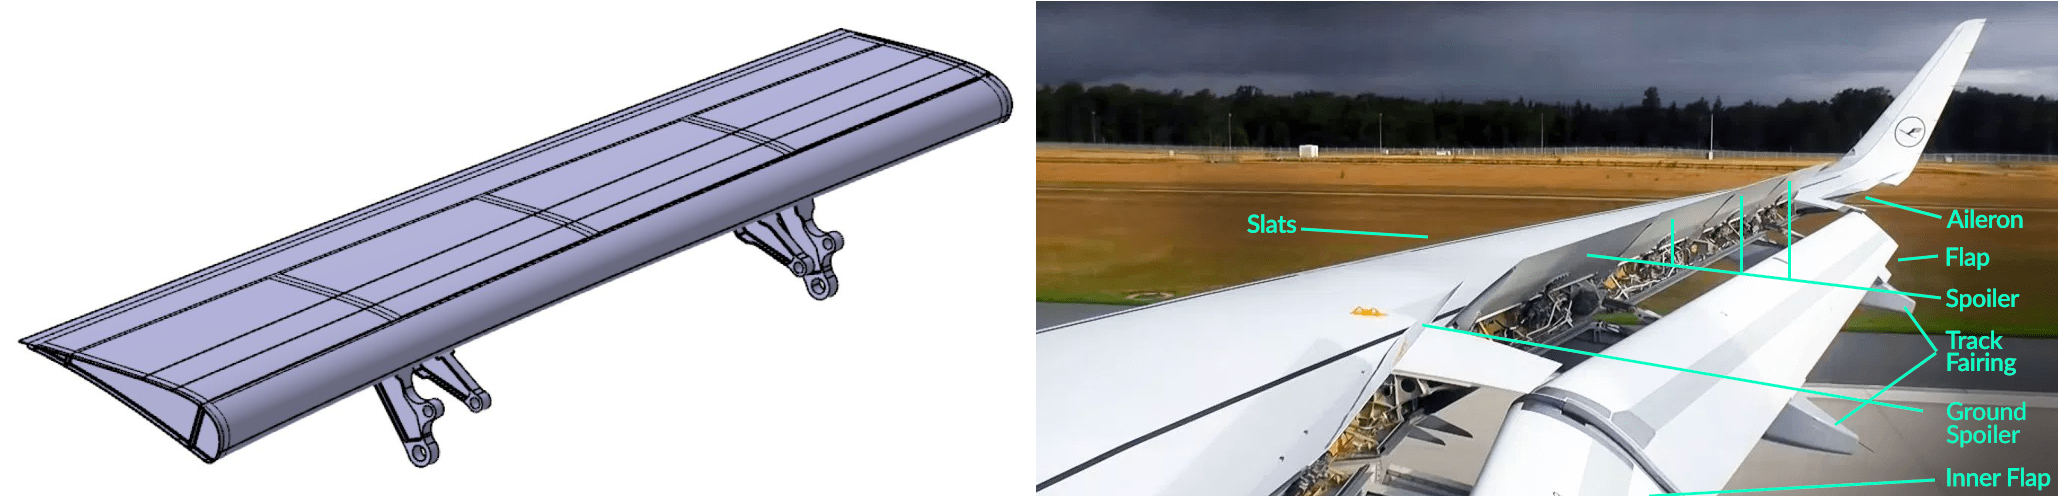
プロジェクトのもう一つの重要なポイントは、この炭素繊維/エポキシフラペロンを、オートクレーブ硬化プリプレグではなくレジン移動成形(RTM)で製造できることを実証することです。RTM部品も180℃で硬化します。熱安定性を確保するため、金型は溶融温度305℃の短繊維強化PAEKでプリントされます。
硬化サイクル短縮のため、3Dプリント金型にアクティブ温度制御を統合します。「オートクレーブよりも速く金型を加熱・冷却できる必要があります」とConsul氏。「金型表面から3mm下に電気ヒーターメッシュを、6mm下に温油/温気用プリント流路を統合します。これにより金型表面を急速加熱でき、流路で金型全体の体積加熱も可能です。加熱・冷却速度をオートクレーブ比50%高速化を目指し、最低30%高速化は達成可能と確信しています。」
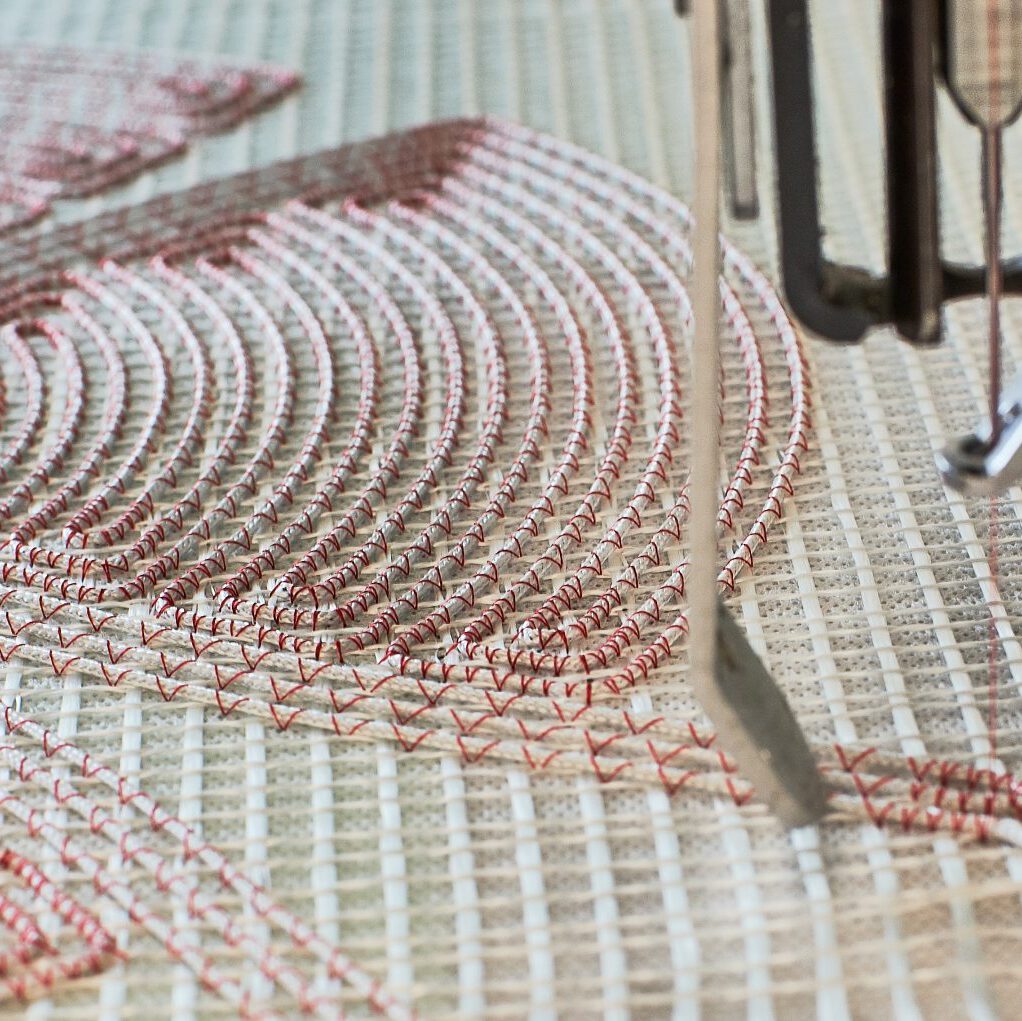
3Dプリントに統合するヒーティングエレメントとは?「カーボンロービングをガラス繊維テキスタイル上にテーラードファイバプレースメント(TFP)し、ヒーターエレメントとしてCFRP金型内に異なるヒーターゾーンを実現しました。これはClean Sky 1プロジェクトでQPoint Composite(ドイツ・ドレスデン)と共同完了したヘリコプターローターブレード用金型向けのものです。COMBO3D金型でも類似コンセプトを採用します。」
プリントツールの開発全体はシミュレーションによって支援されます。ツール設計は、加熱冷却システムを熱シミュレーションに実装することで最適化されます。製造プロセスもシミュレートされ、プリント中の温度分布に関する知見を生成し、パスプランニングと相関付けることでプリントプロセスをサポートします。
CEADマシン導入とプロジェクト進捗
「CEADシステムは驚くほど速く納入されました。発注から設置までわずか6ヶ月」とConsul氏。「この時点で材料試験は完了し、プレートツーリングを設計し、小型部品のプリントを開始していました。CEAD AM Flexbotでプロセスを安定稼働させるのに長時間かかると懸念していましたが、初回試験から良好に動作しました。」
プレートツーリングとは?「冷却流路とヒーターエレメントを統合した小型金型で、クーポン試験用CFRPプレートを製造します」と同氏。「これにより、我々の3DプリントCFRP RTM金型の品質が、Saabがオートクレーブプロセスで製造する現在のCFRPと同等であることを確認します。」
残念ながらプロジェクトはCOVID-19で中断されましたが、「今は順調に進んでおり、遅れを取り戻しています」とConsul氏。PAEKを3Dプリント金型に使用する件については?「現在の唯一の問題は、PAEKのTg(ガラス転移温度)が130〜140℃で、デモンストレーション部品の180℃硬化温度より低いことです」とConsul氏。「硬化温度で何サイクル繰り返せばクリープが発生するか、表面が損傷するか、まだ検証が必要です。」
写真提供:炭素複合材講座
CEADマシンの他プロジェクトへの展開?
「来年開始の航空宇宙工具向けプロジェクトに応募中で、GKN Aerospace Deutschland(ミュンヘン)と共にCEADマシンとポリエーテルサルフォン(PESU)を使用する予定です」とConsul氏。[注:ドイツGKNはA330/A350複合材主翼フラップ、ボンバルディアGlobalシリーズビジネスジェットのエルロンを製造。]「CEADは連続炭素繊維対応のマシン開発を担当します。また、社内でRTM用プロトタイプ金型をプリントし、これまで外注していた工程を内製化することで作業を加速させる計画もあります。」
Consul氏によると、PESUはPAEKよりTgが高い。また非晶質で半結晶性ではないためプリントしやすいが、クリープ耐性が課題になる可能性があります。「PEI(ポリエーテルイミド)は避けたいと考えています。過去にPEIとエポキシ樹脂の接着性を調べた際、RTM6(RTM用エポキシ)がPEIを溶解し、両者の密着性が高まることがわかりました。これは3Dプリント金型では部品が離型できず、くっついてしまうため、まさに避けたい現象です。」
将来の産業用(そして飛行する)3Dプリント複合材
LCCが追求する他の積層造形プロジェクトについて語る中で、Consul氏に「外骨格におけるCFRPの障壁は何か」と尋ねました。「外骨格は着用者ごとに適合させる必要があるため、部品が特殊化し、生産量が大きくありません」と同氏。「患者固有の下肢外骨格部品を製造し、患者固有の外骨格を24時間以内に完成させることを目指しています。これらの外骨格は、脳卒中患者のリハビリを、生物理学的プロファイルと固有の医療リハビリニーズに基づいて支援します。」(拙記事「C-FREX外骨格はCFRPに依存…」参照)
「3Dプリントならどんな部品でも作れると思われがちですが、まず3Dプリントと複合材の両方の経験が必要です。例えば、層間接着や異方性の問題は理解しておく必要があります。3Dプリント複合材部品は、現在プラスチックや金属で作られているものとは異なる設計になります。」
高性能航空機部品の量産に3Dプリント複合材を用いるには、まだ克服すべき課題があります:積層造形向けに部品をどう設計するか? どこに積層造形の付加価値がある部品を見出すか?「航空宇宙工具が現在チームの主な応用分野です」とConsul氏。「金型をプリントするのは適しています。金型は部品と同じ硬化条件に耐えなければなりませんが、飛行部品よりリスクが低いです。例えば翼のリブ補強材は、異なる部品が多数ありながら各部品のサイクル数は少ないため、技術経験を積む良い機会です。飛行する構造部品をいきなり狙うのは時期尚早です。長期的にはそれを目指しますが、ツールプリントでプロセスを安定させ、高性能特性を実現し、これらの部品とプロセスをシミュレーションで精度よく予測できる能力を開発していきます。」
樹脂
- 試行錯誤を超えて:メンテナンス・トラブルシューティング実践ガイド
- 3Dプリントとソフトウェアが製造業のデジタル変革をどう推進するか
- 石油・ガス業界に革命:3Dプリントが効率性と持続可能性を推進
- CBW Automation、先進IMLと迅速金型切替ソリューションを実演
- Formlabs、Fuse 1とForm Cellを発表し中小企業の3Dプリンティングを民主化
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- DSMとネドカム、大規模FGF 3Dプリンティング前進で提携
- 自動車向け低放出アセタールマスターバッチ-トサフ・カラーサービスが専門開発
- VictrexがBond High Performance 3D Technologyに投資、3DプリントPAEK部品の市場投入を加速
- SIGRABOND® CFRP – 耐薬品性複合材(高性能部品・アセンブリ用)