



射出成形フラッシュ(バリ)の9大原因と確実な対策5選
フラッシュ(バリ)は射出成形で最も一般的な欠陥の一つです。パーティングラインや、金型から来る2つの異なる表面が接して境界を形成するあらゆる部分に発生する薄いプラスチック層です。こうした領域では熱膨張差や他のパラメータ差が生じ、フラッシュ発生確率を高めます。
射出成形フラッシュへの対処はシンプルですが、追加リソースを必要とし、プロセス全体の効率を低下させます。さらに、デフラッシング(手動または自動でのバリ取り)は製品品質を損ない、金型を損傷する可能性もあり、コスト増とその他の損失を招きます。だからこそ、射出成形プロジェクトでフラッシュ欠陥を最小限に抑えることが極めて重要です。
フラッシュを解決するには、まず原因を特定し、的を絞ったアプローチで効果的に対処することが重要です。これにより最速で結果を出し、射出成形プロセスの最適化と全欠陥の排除への正しい方向性が見えてきます。
射出成形におけるフラッシュとは
射出成形フラッシュは、パーティングライン、境界、または金型の異なる形状・領域が接する他の領域に余分なプラスチックが付着する欠陥です。一般的にパーティングラインでの発生が最も多いですが、他の領域も影響を受けます。原因と影響は場所に関わらず同じです。
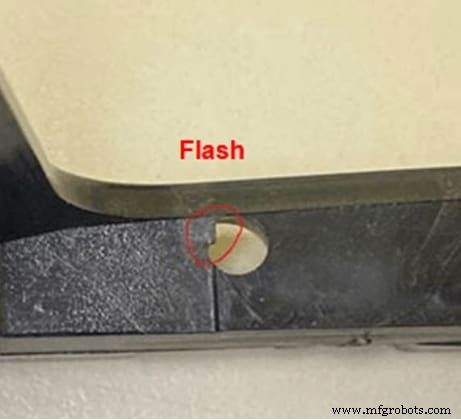
現在、成形品のフラッシュは一般的で、多くのメーカーは大幅に低減させますが、完全除去はしません。主な理由は射出成形の総合コストです。フラッシュフリー金型は非常に高価ですが、多くの企業はコスト、品質、美観のトレードオフを見出しています。
射出成形フラッシュの主な原因
フラッシュは一連の理由で発生します。時には複数の原因が重なることもあります。パーティングラインのミスマッチと不適切な流動が同時に起き、同じ結果(フラッシュ欠陥)を招くこともあります。
重要な点は、フラッシュ問題が単一のインスタンスやサブプロセスに限定されないことです。射出段階の問題から保持装置の欠陥、粘度・圧力・速度等の他の理由まで、多岐にわたります。
プラスチック成形フラッシュの最も一般的な原因と、それらが実際にいつ発生するかを示します。
射出段階での金型フラッシュ
1 – パーティングラインのミスマッチ
最大の理由の一つは、粉塵や異物などの環境汚染物質が金型を押し開いた状態に保持することです。結果として余分な材料が漏れ出し、フラッシュ欠陥を引き起こします。また、金型自体の欠陥も原因になります。主に使用に伴う経年劣化で欠陥が進行します。古い摩耗したツーリングは漏れを生じ、パーティングラインミスマッチによるフラッシュを招きます。
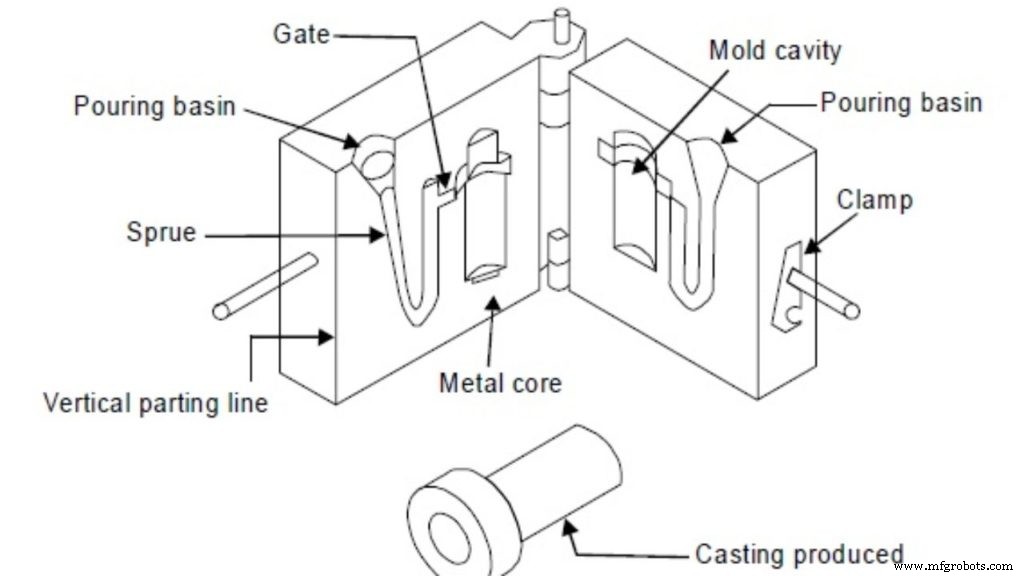
完璧な金型で汚染物質がなくても、不適切なクランプ圧や極めて複雑な形状ではフラッシュが発生し得ます。キャビティ等の複雑な形状は金型が受ける全圧力を増大させ、一部領域で漏れと欠陥を引き起こします。
2 – 不適切なベント(ガス抜き)
射出成形は、全体温度、圧力、エアポケット等を管理する複雑なプロセスです。例えば、閉じ込められた気泡は射出成形設計の重大な欠陥で、部品の機械的・耐荷重特性に影響します。同様に、成形品には優れた形成のための特定温度範囲があります。ベントはこれら全ての要素の円滑な動作を担います。ベントに問題があると、フラッシュに限らず複数の欠陥を招きます。
パック/ホールド段階での金型フラッシュ
3 – クランプ圧不足
フラッシュはパック工程とホールド工程の両方で発生し得ます。パック工程は冷却時の材料収縮を補うもので、余分な材料を追加するのが最善です。ホールド工程は冷却までシステム全体を圧力平衡状態に保ちます。
どちらの場合もクランプ圧は精密である必要があります。不正確なクランプ力はパーティングラインを乱し、流入液体が流出してフラッシュを生じさせます。
4 – スプルーブッシュの問題
スプルーブッシュは金型の一部で、溶融プラスチックをキャビティへ移送する役割を持ちます。時間経過とともに射出圧力の力を支えるサポートを失い、機能が低下します。この場合、射出成形品に欠陥が生じ、最も一般的なのがフラッシュです。
流動特性によるプロセス中のフラッシュ
プロセス段階以外にも、プロセスと流動の特性によってフラッシュが発生する要素があります。プロセス特性によるフラッシュ量は以下の特性に依存します。
5 – 粘度
粘度は液体の流動性を表し、射出成形プロセスの中心です。粘度が低いと溶融液が金型形状から容易に流出し、フラッシュとして歪みが生じます。一般に粘度は温度、材料特性、圧力、速度の関数です。
6 – バレルとノズル温度
圧力だけでなく、バレルとノズル温度も粘度に直接影響し、結果としてフラッシュに影響します。高温は流体の粘度を下げ、漏れやすくし、フラッシュ発生確率を高めます。
7 – 過充填
射出成形セットアップにはサイズと形状に基づく制限があります。溶融プラスチックが過充填されると、射出圧力がクランプ圧を自然に打ち破り漏れを生じます。これによりフラッシュや他の欠陥発生確率が高まります。ただし、冷却収縮があるため、ショートショット(充填不足)による不完全品を避けるため、フィード設定調整には注意が必要です。
8 – 高圧力
圧力はフラッシュ発生確率を高める最も一般的なプロセス特性の一つです。基本物理学では、閉鎖環境下で高圧力は温度と流動特性を増大させます。圧力増大とそれに伴う粘度上昇は、フラッシュを含む複数の欠陥を引き起こします。
9 – 過剰パック(オーバーパック)
設計の複雑さと金型内の複雑な流路もフラッシュを生じさせます。狭い領域では限られた溶融液が固化して流れを遮断し、金型内に局所的な圧力を生じさせます。結果としてフラッシュだけでなく、歪み、不均一密度等の多くの関連問題も発生します。
射出成形フラッシュを制御する5つの効果的な方法
フラッシュ防止が極めて重要であることは疑いありません。フラッシュは機能的・美観的問題を多数引き起こすからです。しかし、射出成形フラッシュ除去は可能です。
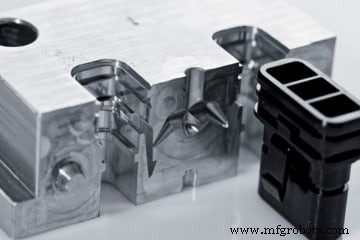
成形品のフラッシュを制御する5つの最も効果的な方法を紹介します。
製造向け設計(DFM)
射出成形品をフラッシュフリーにする最も効果的な方法は、製造向け設計(DFM)を行うことです。これは、複雑なシステムに焦点を当てるのではなく、機能を果たすシンプルで最も効果的な特徴を確保することを意味します。
射出成形プロセスの観点で理解すると、パーティングラインが重要です。専門家はパーティングラインを面ではなくエッジに配置することを推奨します。これにより美観的・機能的にメリットがあり、パーティングラインがエッジで見えなくなります。設計により継ぎ目がパーティングラインミスマッチを相殺し、フラッシュ発生確率を低減します。
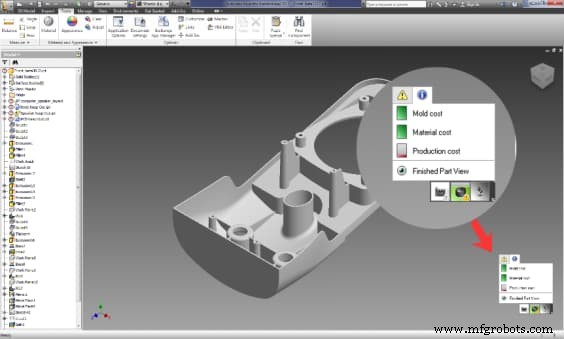
現在、DFM解析は産業用射出成形プロジェクトの重要な部分です。専用ソフトウェアツールが結果を効果的にシミュレートし、流動特性を示し、歪み、フラッシュ、熱流束等の一般的問題を予測します。RapidDirectでは、部品設計ファイルをオンライン製造プラットフォームにアップロードすると、無料DFM解析を受けられます。
射出速度を低下させる
射出成形フラッシュを低減するもう一つの優れた方法は、プロセス変数を制御することです。射出速度は粘度、圧力、温度に直接影響し、フラッシュを引き起こす可能性があります。これは多くの専門家がフラッシュ対策で最初に行うことであり、ほとんどのプロセス変数が射出速度と関連しているためです。
フラッシュフリー金型の指定
射出成形品からフラッシュを完全に排除する優れたが高価な方法は、フラッシュフリー金型を使用することです。最高の結果を保証しますが、多くのビジネスと用途では実現不可能な高コストです。美観、機能性、その他全要素が極めて重要でコストが問題でないセンシティブな用途では、これが欠陥フリー部品を保証する最良の方法かもしれません。
適切な金型清掃
パーティングラインミスマッチの主原因の一つは、金型内への汚れ、異物、その他汚染物質の蓄積です。さらに、狭いキャビティ内の微粒子はオーバーパックを引き起こし、部品の全欠陥を悪化させます。金型を清潔に保ちメンテナンスすることで、これらの問題発生確率を最小限に抑え、最高の結果を確保できます。
適切な金型メンテナンスとプロセス改善
最後に、金型メンテナンスとプロセス最適化は、一貫性と信頼性のある結果のために不可欠です。クランプトン数と圧力が金型を損傷し、変形を残し、部品に複数の欠陥を引き起こす可能性があります。
熟練パートナーが射出成形プロジェクトを支援
射出成形フラッシュは避けられない現実であり、継続的なプロセス最適化と全ての兆候への注視により低減するのが最善です。フラッシュフリー金型は選択肢の一つですが、コスト増という欠点があります。代わりに、設計改善、金型メンテナンス、射出成形プロセス最適化により最も一般的な原因に対処する方が現実的です。
RapidDirectのような適切な射出成形サービスパートナーなら、時間とリソースを浪費せずにこれら全てを実現できます。我々はISO認証サービスで、多様なチームと厳格な品質チェックにより比類なき結果を提供します。最も複雑な設計から最もシンプルな要素まで、チームは多数の国内事業体と協働し、設計段階のあらゆるステップを合理化し、最短時間で全要件を満たします。
RapidDirectを際立たせるのは、最先端のDFMプラットフォームです。オンラインポータルで無数の設計テンプレートにアクセスし、専門家チームの支援を受けて最高の製品を作成できます。RapidDirectでの開始はシンプルです。必要な仕様と特性で設計をアップロードするだけで即時見積もりが得られ、製造の未来を体験できます。
樹脂
- 建設現場の主要安全ハザードと実証済み予防策
- トラック輸送の主要安全リスクと実証済みの安全対策
- 射出成形コスト見積もり完全ガイド
- 射出成形自動化マスターガイド:生産性向上のステップバイステップアプローチ
- ラストマイル配送のトップ7課題を克服:より速くコスト効率の良い配送のための実証済みソリューション
- 開閉装置故障のトップ4原因と実証済み予防策
- 機械故障の主要原因とダウンタイム回避戦略
- CNC工作機械の4大トラブルと実証済み対策ガイド
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適