



クラッシュリブで強度アップ:射出成形プレスフィット部品の設計ガイド
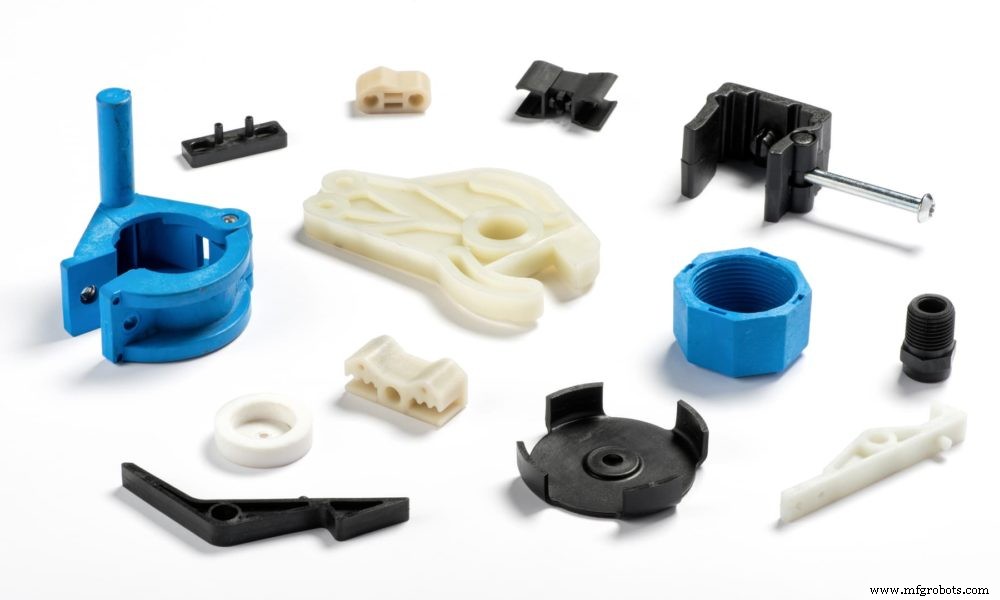
射出成形はプラスチック部品と設計の製造において重要な役割を果たし、比較的容易な手順です。しかし、メーカーはプレスフィット接合を扱う際、クラッシュリブなしでは製造上の困難に直面しがちです。
これらの微小構造は生産プロセスの円滑な進行を保証します。また、取り組んでいる様々な部品が生産プロセスを通じて確実に保持されることを保証します。本記事では、クラッシュリブとは何か、成形品におけるその重要性について議論します。
射出成形クラッシュリブとは
射出成形クラッシュリブは、プレスフィット接合をサポートし安定性を向上させるために成形設計に追加される小さな突起形状です。これらの構造は直径約0.25mm(約0.01インチ)の小さな面であることが多く、部品間で約0.25mm(0.01インチ)の干渉がある時に最も効果的に機能します。クラッシュリブプラスチック設計は、他の部品とプレスフィットしなければならない穴や他のコンポーネントで頻繁に使用されます。
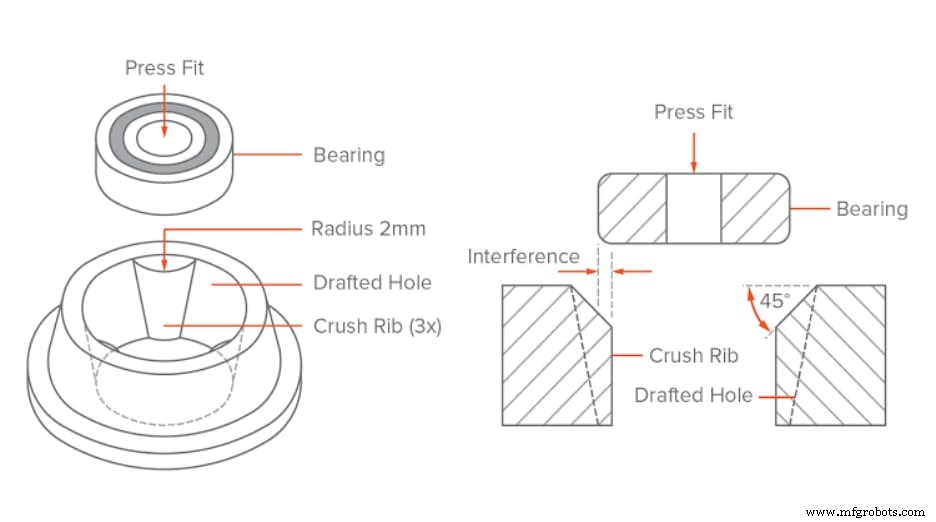
クラッシュリブ製造では、通常、尖った形状または丸みを帯びた形状にします。組立時に先端が変形し、他のコンポーネントと接触することでタイトフィット(密着)を生み出します。個々のフィッティングでプラスチック部品を確実なサポート、確実なフィット、良好なアライメントで製造するには、少なくとも3本のクラッシュリブが必要です。ただし、より多くのリブを追加して更なるサポートを得ることも可能です。
クラッシュリブ設計:従来型(尖った)と丸みを帯びたリブ
前述の通り、プラスチックリブ設計には2つの形式があります:尖ったリブ(従来型設計)と丸みを帯びたリブ。どちらのクラッシュリブ設計も、確実で堅固な接続を確保するという役割を果たします。両リブの先端半径は容易に変形し、組立時に他コンポーネントと接触してタイトフィットを生み出します。
しかし、両者を分けるのは製造コストです。尖ったリブはEDM(放電加工)で金型に切削加工する必要があり、全体コストを増加させます。一方、丸みを帯びたリブは他のコンポーネントと同様に金型へ直接切削加工(ミリング)可能です。
成形品にクラッシュリブは必要か?
はい!クラッシュリブはプラスチック設計におけるサポートの必須機能であり、特にプレスフィット接合では不可欠です。
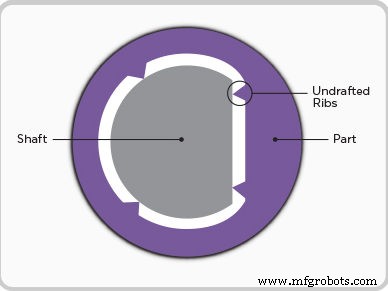
3Dプリント等の他製造法ではプレスフィット部品を少ない問題で容易に製造できるため、クラッシュリブを不要と見なす向きもあります。しかし、射出成形では事情が異なります。成形品の設計内容が明確になるまで、その重要性に気づかないかもしれません。
射出成形ではプラスチック部品を溶融させて所望の形状に再成形します。手順中、プラスチック片がすでに液体状態であるため、金型壁に張り付きやすく、これらの部品を取り出そうとすると部品や金型が損傷する恐れがあります。
そのため、メーカーは射出成形時に部品にドラフト(テーパー)や穴を残し、摩擦を減らして金型からの取り出しを容易にします。しかし、これらの穴はプレスフィット保持を緩く弱くする結果になります。ここでクラッシュリブ設計が必要性を証明します。穴の内側にクラッシュリブを追加することで、ドラフト穴を残しつつプレスフィット部品の強固な保持を実現できます。
これらのリブは最小限の表面積で、設計完成後に取り出す際の抵抗が少ないです。したがって、メーカーは穴のドラフトを維持しながら、プレスフィット部品の確実な保持を生産できます。リブは金型壁の強度と安定性を提供しつつ、肉厚を薄く保ちます。肉厚増加が必要な場合でも、リブが合併症を最小限に抑えます。
一般に、プラスチック設計の肉厚増加はひけや歪みを招き、構造全体を損なう可能性があります。この場合、リブ使用はこうした問題を回避する効果的な手段です。
射出成形クラッシュリブのガイドライン
リブはプラスチック部品の壁や平面から直角に伸びる薄い突起です。以下は有用なクラッシュリブガイドラインです。
- リブを最小厚で製造し、壁ベースの厚肉化を防ぐ。
- ひけ防止のため、リブ厚は接合壁厚の約60%とする。
- 適切なドラフト角を使用する。
- 効果的な実践のため、間隔を壁厚の約2倍に広げる。
- 光沢材料を使用する場合、より薄いリブ(壁厚の約40%)を使用する。
クラッシュリブ追加以外のドラフトとタイトフィットの選択肢
よく構造化されたプラスチック射出成形部品と設計にはドラフトが必要です。金型からこれらの部品を迅速に射出するためです。しかし、これらのドラフトはプレスフィット部品を弱める可能性があります。したがって、リブ追加はプレスフィットコンポーネントを扱う上でより優れた効果的な手段です。
設計でクラッシュリブを使用しない場合、以下の選択肢もプレスフィット接合にタイトフィットを提供します。
穴をそのままにする
この選択肢はリスクを伴いますが、正しく行えば効果的です。成形時、成形担当者はゼロドラフトをサポートする必要があります。穴の深さが要因で、浅い穴は困難が少ないですが、深い穴では冷却・射出時に金型コアにより多くの応力がかかります。
射出力を増やすとコアやエジェクタピンの破損を招く可能性があります。したがって、成形担当者は金型損傷防止のためプロセスパラメータを調整する必要があります。しかし、これは気孔や弱いノットライン等の合併症をリスクとして孕んでいます。この選択肢はかなり複雑で高度な専門知識を要します。したがって、メーカーは他の選択肢を検討してから進めるべきです。
穴にドラフトを追加する
穴にドラフトを追加することも、収縮部品が大きな力を必要としないため、金型からの部品取り出しを容易にします。したがって、穴を正しくドラフトすれば、部品を金型から射出するにはわずかな衝撃で済みます。部品はドラフトが部品壁から離れる方向に動くため、容易に金型から分離します。金型と製造部品の両方にかかる応力が軽減されます。
ドラフトにより成形担当者は生産プロセスで柔軟性を持てます。カスタム設計の最適な幾何形状が得られるまで設計を調整し続けられます。ドラフト追加は確かに製造困難リスクを低減します。しかし、成形担当者はプロセスが最適に調整され、組立機能に悪影響を与えないよう確保する必要があります。
RapidDirect — 射出成形サービス
クラッシュリブは、プレスフィット接合に構造的安定性とサポートを提供するユニークな機能です。プラスチック射出成形でプラスチックコンポーネントを製造する際、特に必須のコンポーネントです。通常2形式あります:従来型リブ(尖った)と丸みを帯びたリブ。穴にドラフトを追加する等、プラスチック設計の確実なフィットを維持する他の選択肢もありますが、クラッシュリブ使用が優れています。
最高レベルの射出成形サービスをお探しなら、RapidDirectは信頼できる企業であり、射出成形サービスのリーディングプロバイダーです。高度な知識とスキルを持つ技術者が、射出成形とCNC加工、板金加工、3Dプリント等の他技術も理解し、常にお客様の要望に最適なフィットの高品質プラスチック製品を提供します。
また、部品特性向上のための複数の表面仕上げオプションを提供。個々の生産プロセスでの設計進行に精通した専門チームも在籍し、お客様の要望を最適に実現するための専門的アドバイスと提案も行います。
射出成形ニーズがありますか?オンライン製造プラットフォームでCADファイルをアップロードし、注文詳細を設定すれば、12時間以内に無料DFM解析付き見積もりを取得できます。
樹脂
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 射出成形部品の反り防止: 設計戦略
- プラスチック射出成形が自動車産業のイノベーションを牽引
- Vertiball: 射出成形パーツを再現する精密プロトタイプ
- 射出成形自動化マスターガイド:生産性向上のステップバイステップアプローチ
- 射出成形おもちゃ製作ガイド:ホビースト向けシンプル手順
- 高度な射出成形シミュレーションソフトウェアで設計を最適化
- 成形品に対する機械加工部品の6つの主要メリット
- SPE、世界初の射出成形熱可塑性エナジーアブソーバーを殿堂入り表彰
- AZLとIKV、熱可塑性テープを射出成形に活用する共同研究を開始
- 射出成形部品に最適なSPI表面仕上げの選び方