



効率的なファイバールーティングで3Dプリントパーツ強度を最適化 - 第1部
編集部注: これはMarkforged 3Dプリンターでの効率的なファイバールーティングに関する包括的シリーズの第1部です。Markforgedプラットフォームを初めてお使いで詳細を知りたい方は、こちらからお問い合わせください。この記事を読んだら、高度なテクニックについては第2部をご覧ください。
ファイバー充填の種類
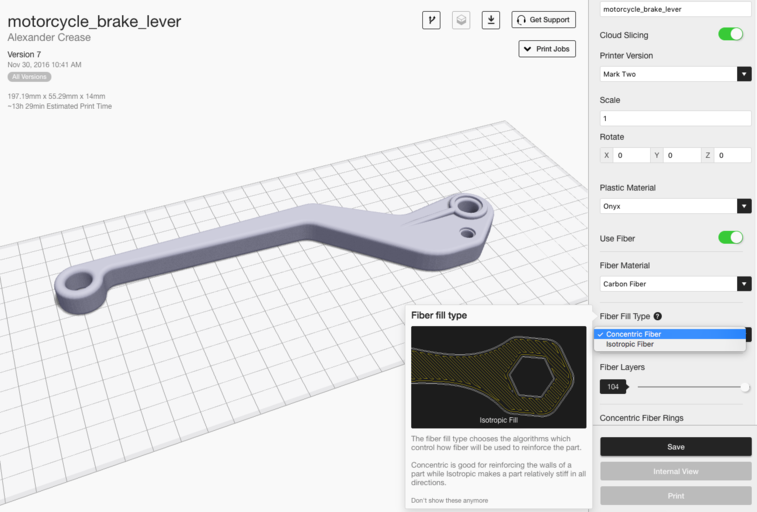
私たちの高強度3Dプリンターは、パーツ補強のために2つの異なるファイバー充填戦略を提供します: 等方性ファイバーと同心ファイバー。これらはパーツビューページでグローバルに、またはインターナルビューページで層ごとに適用できます。各充填タイプは独自の補強特性を持ちます。Markforgedプリンターをお持ちでなくても、Eigerトライアルでこれらの戦術を試せます。
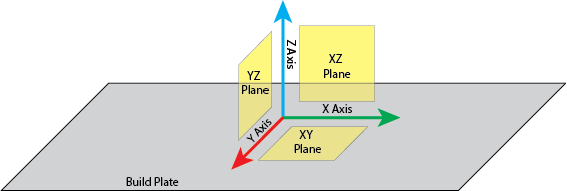
まず、共通の命名規則を定義しておきます。異なる軸と平面での強度を頻繁に参照するため、このキーをガイドとしてお使いください:
同心充填補強
同心充填は、パーツの外側輪郭内で特定数のシェルをトレースし、Z軸周りの曲げに対するパーツ壁を補強します。プリントヘッドが内側へ渦を巻くように外側の曲率を追従するため、動きは非線形で、正確なツールパス追従のためにヘッドは減速しなければならず、造形時間が増加します。同心リングの数を指定できるため、層あたりのファイバー使用量を精密に制御できます。
等方性充填補強
私たちの連続ファイバープリンターは、従来の積層複合材料の単方向層を模倣する等方性ファイバー充填パターンも生成できます。各層は単一の角度方向を持つ平行ファイバーで構成され、端部で180°折り返します。後続の等方性層はEigerにより自動的に45°回転しますが、カスタム方向パターンも可能です(第2部参照)。等方性ファイバーは、加わる力が少なくとも一部のファイバーに引張荷重を生じさせるため、XY平面での曲げに抵抗します。ファイバーは引張に優れているからです。また、サンドイッチパネルを構築してその平面でのねじり強度を高めることもできます。

デフォルトでは、等方性ファイバーは外表面に2つの同心リングを追加し、滑らかに補強された外観を確保します。この手法は各層の平面全体を補強しますが、ファイバーと時間を多く消費し、必ずしも強いパーツのために必要とは限りません。
基本的なファイバールーティング技術
これら2つのファイバールーティングオプションをツールボックスに入れれば、特定の荷重経路を狙って組み合わせ、材料とプリント時間を節約しながら強度を最大化できます。
シングルサンドイッチパネル
サンドイッチパネルは、複合材料シートが形成する表面周りのねじり剛性を高める一般的な複合積層です。Iビームの複合材料版と考えてください。上下の層が最も曲げ応力を負担します。パーツがXY平面でねじりを受ける場合、サンドイッチパネルはねじり強度を大幅に向上させます。
「ファイバーを使用」を選択するとソフトウェアが自動的にサンドイッチパネルを生成しますが、上下の層が一致する対称パーツで最も効果的です。例では、ブレーキレバーの上面が小さな突出部であるため、最大上面の下に手動でファイバーを追加しました。一般に、サンドイッチパネルは類似の断面積を持つ層で構成すべきです。
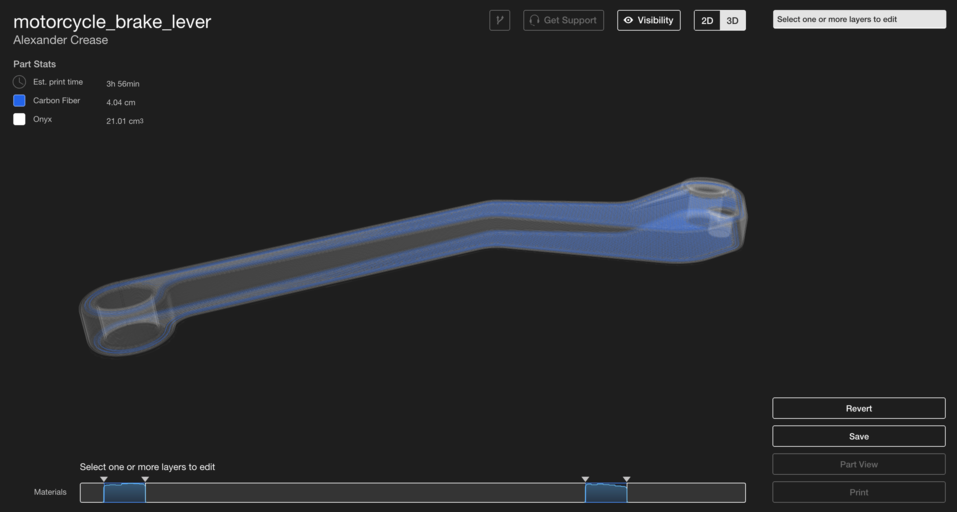
サンドイッチをバランスよく保つには、補強したい上面と下面で等方性層の数を等しくします。アンバランスなサンドイッチは非対称な曲げ剛性を生み、反りや早期破損の原因になります。各側の層数が多く、サンドイッチ間隔が広いほどパーツは強くなります。パーツ中央に配置されたファイバーは曲げ強度への影響が小さいため、内部を完全に埋める必要はありません。
ファイバーペリメーター
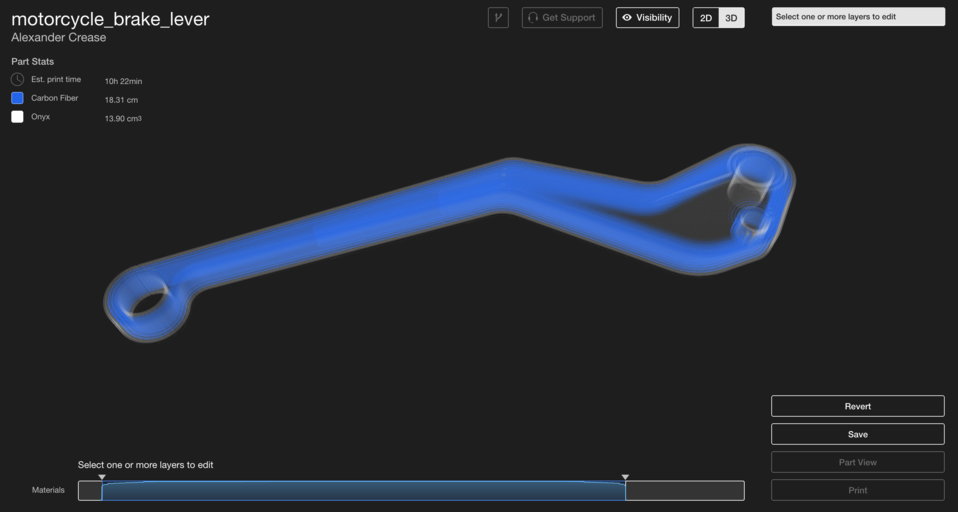
サンドイッチパネルがXY平面を強化するのに対し、ファイバーペリメーターはZ軸周りの強度を高めます。すべての層に同心充填を適用することで、Z軸周りの曲げに対する壁剛性を向上させます。このアプローチは、強度を維持しながら重量を減らすためにCチャンネルやチューブを使うエンジニアリング慣習を反映しています。
ファイバーペリメーターを設定するには、補強したい層で同心充填を選択します。同心リングの数を増やすか、同心充填をより多くの層に拡張すると、Z軸強度が向上します。ブレーキレバーの例では、すべての層に3つの同心リングで補強して剛性を最大化し、最も曲げが少ない内部は無補強のままにしました。
シェリング
パーツがあらゆる方向のたわみに耐える必要がある場合、または荷重経路が不明確な場合、サンドイッチパネルと中間ファイバーシェルを組み合わせます。その結果、すべての軸で曲げ強度を発揮する設計になります。たとえば、重工業用ロボティクスのモーターブラケットには、あらゆる方向からの堅牢な補強が必要です。
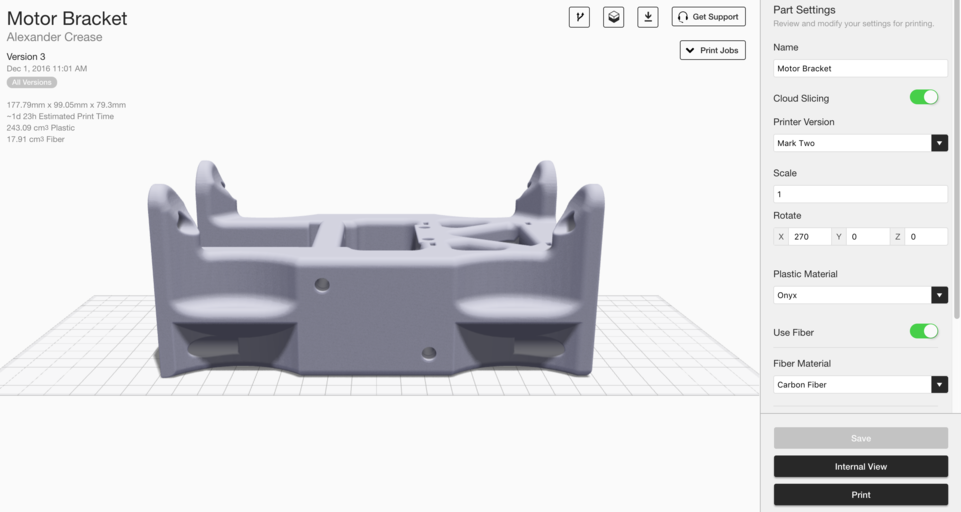
このケースでは、非常に堅牢なパーツを得るために、等方性サンドイッチパネル20層(片側10層)を選択しました。上面にボルト穴の突出部があるため、上部パネルを上面の下に再配置しました。
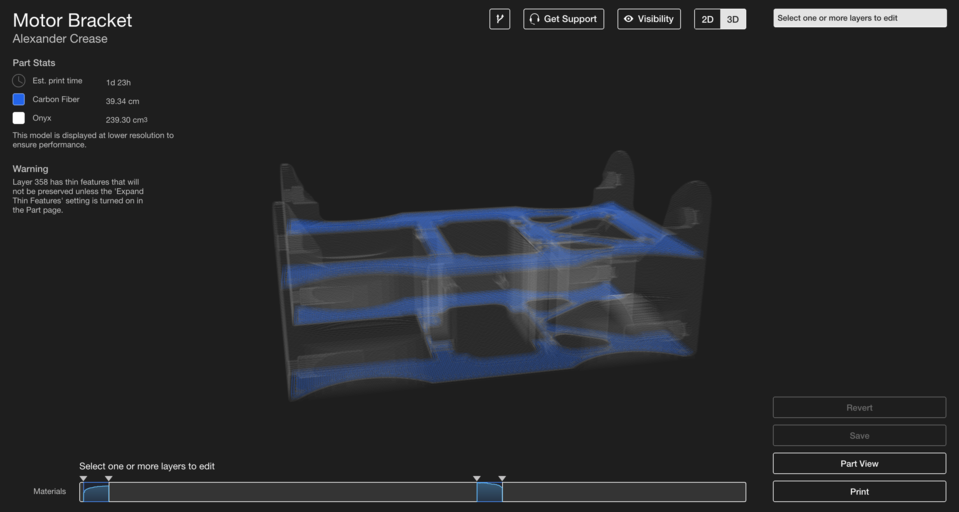
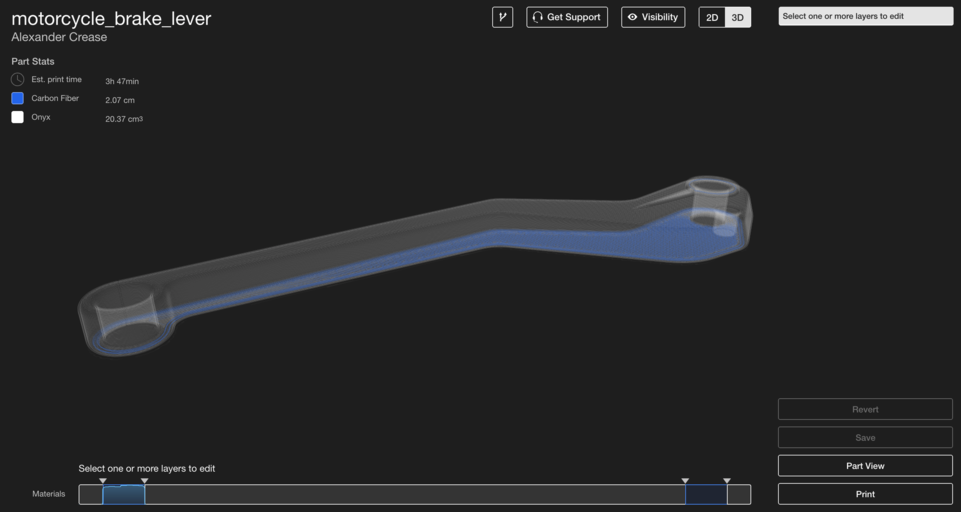
インターナルビュー下部のバーでは、各セクションのファイバー使用量を最大値で正規化して監視できます。ここではシンプルな等方性サンドイッチパネルで2つの別個のファイバー補強領域が見えます。2つのパネルの間の中央領域を選択し、グループ化して同心ファイバー充填(2リング)を割り当てると、効率的な多軸補強戦略が完成します。
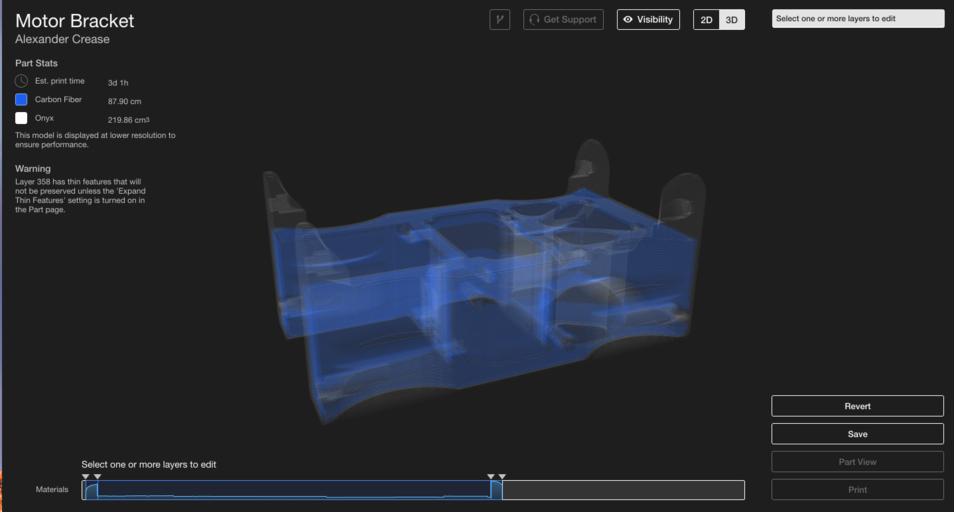
各充填タイプの補強メカニズムを明確に理解すれば、上記の組み合わせのようなシンプルかつ強力なトリックを適用し、ファイバーを無駄にすることなくパーツ性能を高め、プリント時間を短縮できます。
さらに学びたいですか? Eigerトライアルをリクエストして、ソフトウェアとファイバー補強オプションをお試しください。第2部では高度なファイバールーティング技術を紹介します!
3Dプリント
- ロウソククレヨンで3Dプリント部品を着色:新しい後処理技法
- 3Dプリントカーボンファイバー:世界的不足の中、アルミニウムに代わる優れた選択肢
- 品質管理の向上:3Dプリント工具が製造精度を高める
- インプロセス検査:3Dプリント部品品質を高める
- ケブラーCFFで機能的な3Dプリント自転車パニアアダプターを設計
- ゴーカートの再発明:3Dプリントカーボンファイバーパーツで比類なきパフォーマンスを実現
- 3Dプリントパーツを彫刻フィラーで素早くラベル付け:実証済みの簡単手法
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリントエンジン部品の高度検査戦略-第3部