



3Dプリントテスラタービン設計 – 第2部: ベアリングハウジング開発
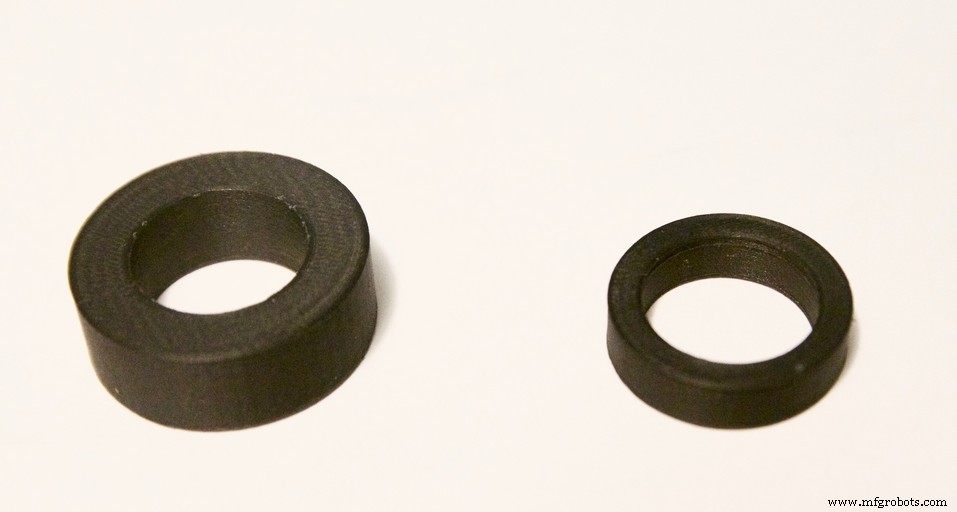
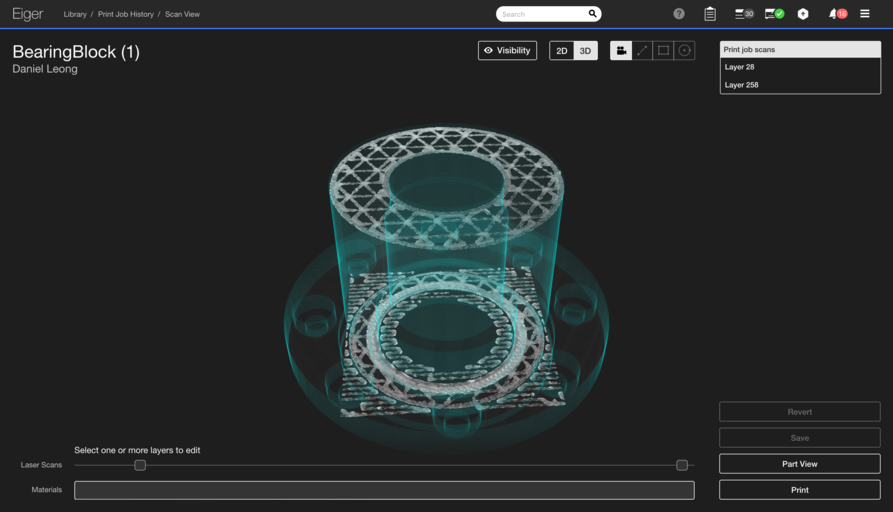
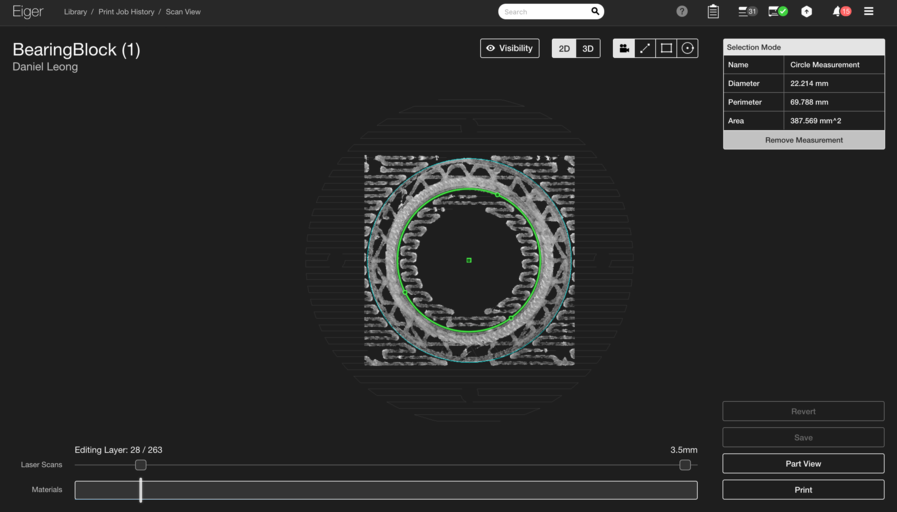
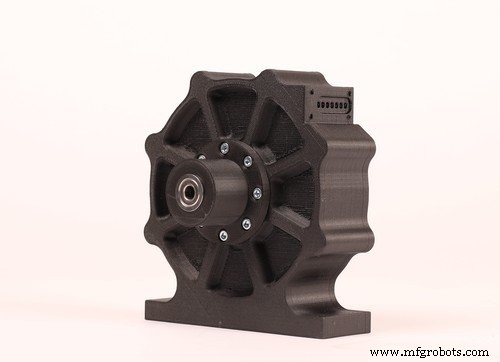
2部構成シリーズの第2弾では、Markforgedパーツで機械加工テスラタービンをリトロフィットする方法を説明します。第1弾ではテスラタービンを紹介し、3Dプリントに適したコンポーネントを特定し、タービンハウジングをカスタムMarkforgedパーツで置き換えました。今回は残りのプリント要素であるベアリングハウジングに焦点を当てます。 タービンハウジングはシャフトアセンブリを覆いますが、直接接触しません。代わりに中間コンポーネントであるベアリングハウジングがタービンハウジングにボルト留めされ、2つの完全同心ベアリングでシャフトアセンブリを固定。ローターアセンブリをベアリングハウジングでカンチレバー支持することで、元設計者は機械加工者がベアリング穴同心度を容易に検証できるようにしました。この精度は極めて重要で、24,000rpmではわずかなミスアライメントが壊滅的故障を招きます。元のアルミハウジングでは、ベアリングフィット公差が+0/-0.0004インチで、回転を妨げないきつい圧入を確保。Markforgedマシンでもこのパーツは製作可能ですが、より厳しい公差と重要な機能ゆえ、タービンハウジングより大きな挑戦となります。 ベアリングハウジングプリントには精度と同心度が要求されます。幸い、Onyxの表面硬度低下により公差がわずかに緩和され、アルミニウム要件の+0/-0.0004インチに対し、+0/-0.001インチが現実的。また、リテイニングリング溝とオーバーハングフランジを高精度でプリントする必要があり、これらには大量のサポート材料が必要ですが、Peel-Offサポートでクリーンに除去可能。さらに、特にベアリング周りに大量のファイバーを収容し寸法安定性を維持する必要があり、設計では各ベアリング周りに6層のファイバーを許容し、十分な補強を提供します。 アプローチ検証のため、ベアリングハウジング2バージョンをプリント: Mark Two EnterpriseとMark X、各々レーザー寸法検証で評価。 Mark Twoでは、厳しい公差は独立測定ユニットテストに依存。各ベアリングフィット用ユニットテストリングをプリント・測定し、2回イテレーション、CAD寸法調整、改良寸法をフルパーツに反映。完全ハウジング検証後のみハードウェア挿入。成功時、ベアリングはきつい圧入を達成し、タービンハウジングとシームレスに統合。 Mark Xも人的検証に依存しますが、レーザー寸法スキャンがワークフローを簡素化。ベアリングフィットを含む層をスキャンすることで、ノギスなしでリアルタイム公差検証。初回で両公差達成し、再プリント不要。このハンズオフプロセスはユニットテストより効率的です。 複雑さにもかかわらず、ベアリングハウジングは高性能コンポーネントへの厳公差3Dプリントの実現可能性を実証。Mark TwoとMark X両方で最小設計変更で機能パーツを確認、両ハウジングで完璧なローター回転を実現。 さらなるMarkforgedアプリケーションを探りたい方は、Facebook、Twitter、Instagram、LinkedInでフォローしてアップデートを入手してください!導入
テスラタービンベアリングハウジング
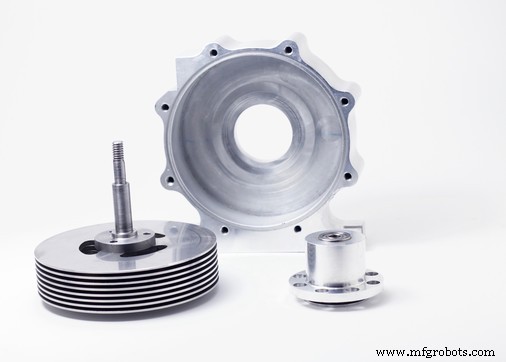
積層造形向け設計調整
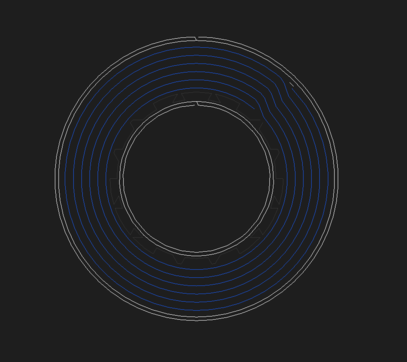
ハウジングのプリント
Mark Twoハウジング
Mark Xハウジング
結論
3Dプリント
- FDM 3Dプリンティング設計を最適化する10のエキスパートヒント
- 金属3Dプリント応用:高度なユースケース - パート2
- 3Dプリントテスラタービンの設計 - パート1:Markforgedでハウジングを再現
- インプロセス検査:3Dプリント部品品質を高める
- 産業グレードOnyxで完全3Dプリントショックアブソーバーを設計 - 驚きの多機能性を実証
- 生産現場を変革:Markforged 3Dプリントスプールディスペンサーの革新
- IRIS+ドローン最適化:Onyx 3Dプリントで軽量・耐久性に優れたアームを実現
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリントエンジン部品の高度検査戦略-第3部