



3Dプリントバイスジョーでフライス加工ワークフローを変革
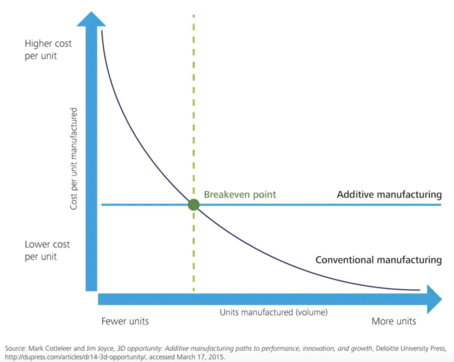
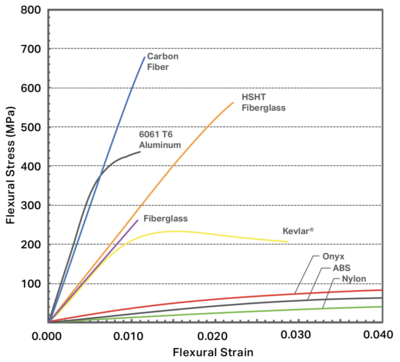
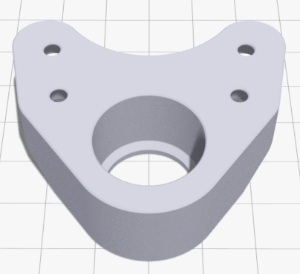
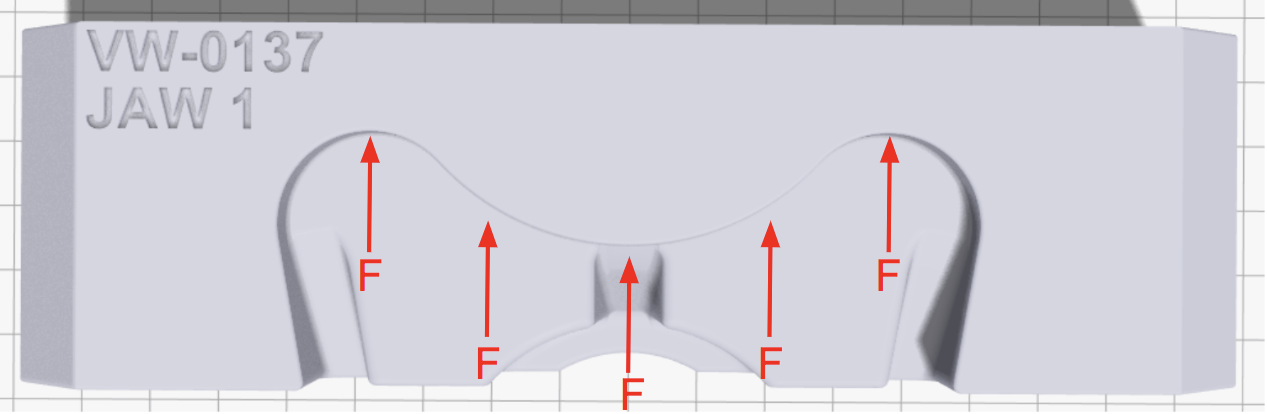
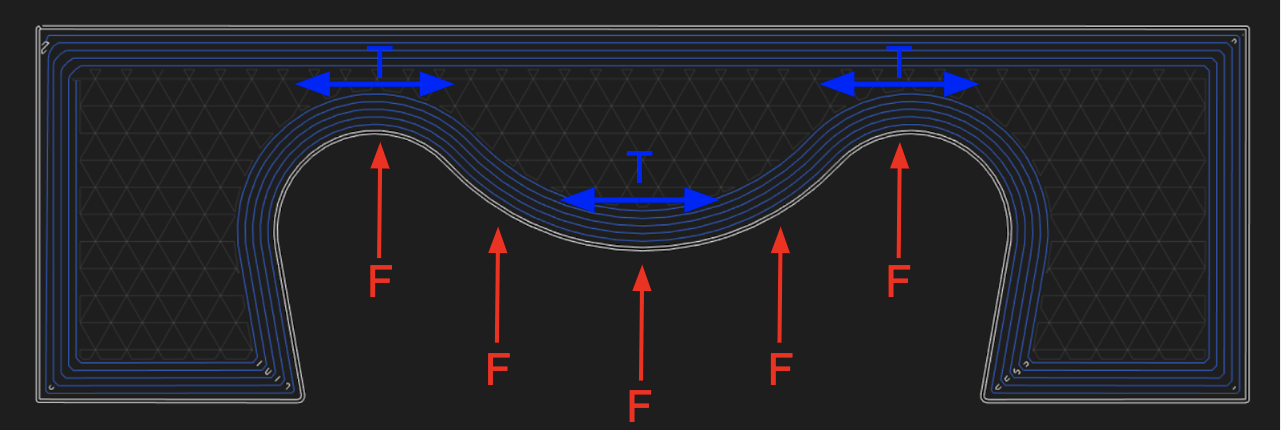
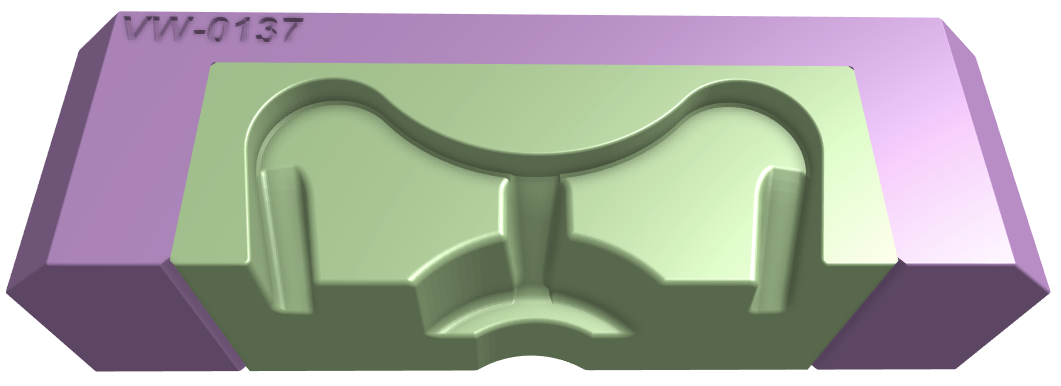
現代の機械加工には明確なボトルネックがあります:熟練オペレーターから高価な設備、膨大なセットアップから納品遅延まで、多大な時間とコストを要します。 カスタム工具—治具、ジグ、金型、パターン—の製作時、課題は一層深刻化します。工具製作は伝統的に機械加工で最も時間とコストのかかるセグメントです。 時間と資本の両方を消費します。 カスタムフライスジョー一式の入手は通常以下の手順を踏みます: 1. CADソフトでジョーを設計。 ジョー到着までに5人の専門家が関与:設計エンジニア、管理者、プログラマー、機械技師、品質検査員。 ジョー製作対象パーツがRev.1からRev.3へ進化すれば、各変更でステップ1から新たなジョー設計サイクルが始まります。 少量生産ではメーカーが製作拒否やプレミアム価格を提示。工具は直接収益を生まないが、工作機械稼働停止、労務費、間接費を消費。ジョー一式が再利用されなければ、その先行コストが最終生産ロットに配賦され、エンドユースパーツ価格を押し上げます。 3Dプリント—一般に付加製造と呼ばれる—は設計者に前例のない自由を与え、工具製作を労働集約的プロセスから迅速・コスト効率の良いものへ変革。ワンオフ工具なら、図1の通り総コストを材料費のみに削減可能。 設計直後にプリントすることで、設計・プログラミング・スケジューリング・検査の長い連鎖を排除。工具が早く準備できれば、収益を生むパーツ加工を早く開始できます。 3Dプリント用フライスジョー設計は3つの核心要素にかかっています:フライスジョー形状の理解、CAD習熟、連続ファイバー造形(CFF)専門知識。 従来の付加技術ではCNC環境には弱す熱可塑性樹脂のみプリント可能でした。MarkforgedのCFF技術は連続ファイバー—カーボン、ケブラー®、ガラス繊維—でパーツを補強し、図2のような強度レベルを実現します。 図3のニードルベアリングワークピース(面フライス必要)に対応するフライスジョーを図4に示します。 連続ファイバーは引張りで最強のため、プリント時の配向が重要。ワークピースをクランプするジョーでは、クランプ力が接触点に沿った圧縮荷重として作用(図5)。外周に同心円状にファイバーをルーティングし引張り配置することで、これら圧縮力に対抗(図6)。 ジョーをバイスに埋め込むことはパーツをサンドイッチするだけでなく、積層のせん断抵抗も活用。バイスとの接触面積最大化で寸法安定性をさらに向上。 次にモジュラーアプローチを検討:ソフトジョーインサートのみプリントし、機械加工メタルブランクを使用。図7の通り、単一メタルブランクで複数インサート形状に対応可能、再設計工数を大幅削減。 スチールジョーが必要な場合も同一モジュラーコンセプト適用。機械加工アルミニウムまたはCFFブランクに、Markforged Metal XシステムでADAM(原子拡散付加製造)により製造された3Dプリントインサートを組み合わせ。17-4PHステンレス鋼とH13工具鋼が利用可能になり、Metal Xは迅速・適合性の高い製造メリットを維持しつつ必要強度を提供。 かさばる工具在庫から交換可能・オンデマンドシステムへ移行することで、モジュラーフライスジョーは製造業の未来を代表します。付加製造がこのシフトをさらに加速し、工具製作をより速く、容易に、手頃にします。 基礎を理解すればフライスバイスジョープリントはシンプル: (1) ワークピースとバイス間のクランプ力を特定。 3Dプリントパーツで貴社オペレーションをどう高められるか探求したい方は、製品スペシャリストにお問い合わせください。無料サンプルを請求
時間がかかる
2. 設計承認取得。
3. NC工作機械プログラミング。
4. 加工スケジュール調整。
5. NC工作機械でジョーを切削。
6. 完了待機。
7. 完成ジョー納品。コストがかかる
付加製造
Composites Design Guideをご覧ください
3Dプリントフライスジョーの作り方
連続ファイバー造形(CFF)
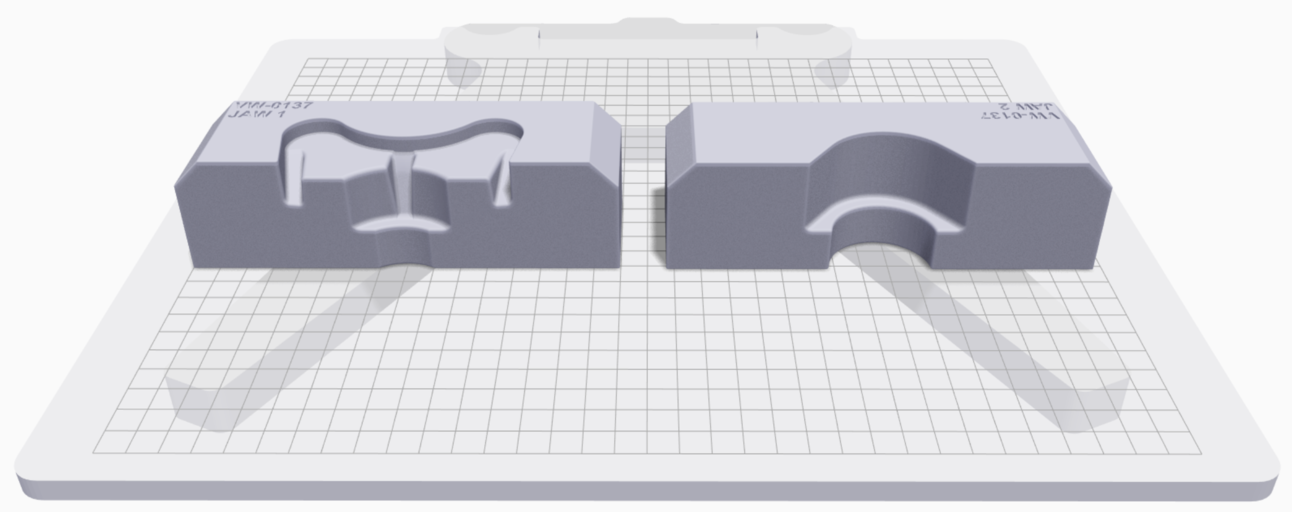
3Dプリント向け高度フライスジョー
フライスバイスジョーを最適に3Dプリントする方法
(2) それら力に対抗してファイバーが引張り状態になるプリント配向を選択。
(3) 圧縮に対抗するよう連続ファイバーを整列させて補強。お問い合わせ
3Dプリント
- PolyJet 3Dプリントをマスターする:精度、ディテール、多用途アプリケーション
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- 4Dプリント徹底解説:適応型・時間応答型製造の未来
- 3Dプリントの誤解を解く:3つのよくある誤認識
- ソフトジョー:CNC加工のための精密ワークホールディング
- ケーススタディ: 3DプリントソフトジョーでSuperstition Machine Worksのプロトタイプ生産を加速
- 3DプリンティングのABC:積層造形が現代産業をどう形作るか
- 3Dプリンティング vs CNC加工:プロジェクトに最適なのはどちら?
- 3Dプリント用環境配慮型生分解性材料:持続可能なソリューション
- 生体適合性 3Dプリントの包括ガイド
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット